

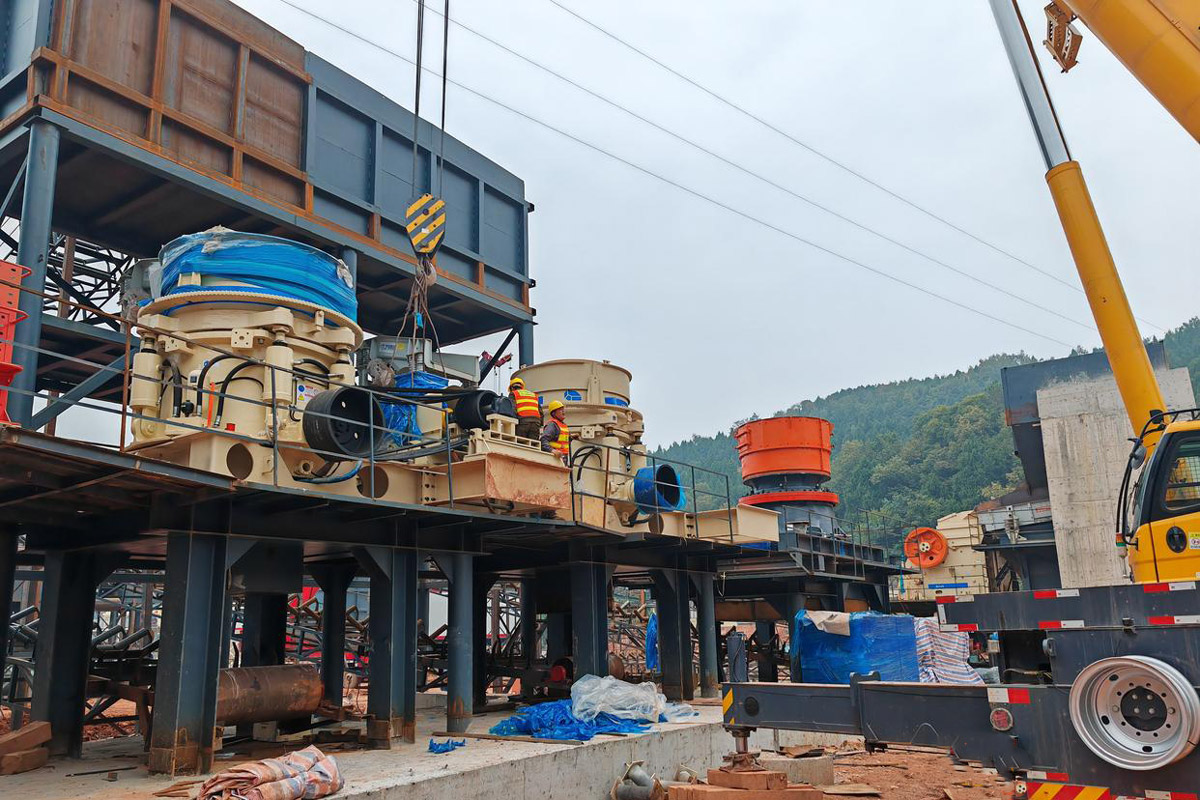
La llamada del millón $2: Cuando una fractura del manto amenaza la producción
A las 2:47 a. m., hora de Pekín, nuestra línea técnica recibió la llamada que todo proveedor de repuestos teme. Una operación de cobre y oro en la provincia de San Juan, Argentina, había sufrido una falla catastrófica del manto (catastrophic mantle failure) en su trituradora primaria Symons de 7 pies. La evaluación de daños reveló una grieta vertical de 340 mm propagándose a través de las Zonas Afectadas Térmicamente (ZAT), con escombros contaminando toda la cámara de trituración. Cada hora de inactividad se traducía en 18.200 USD en ingresos perdidos, y el superintendente de la mina tenía exactamente 72 horas antes de que se activaran las cláusulas penales de su acuerdo de offtake (contrato de compra garantizada).
Este caso práctico documenta cómo movilizamos un paquete completo de piezas de repuesto para una trituradora de cono a lo largo de 11.847 kilómetros, navegamos por los protocolos aduaneros argentinos y ejecutamos una reconstrucción de precisión que restableció el circuito a 94% de capacidad nominal en 68 horas desde la salida de Shanghai Pudong.
Análisis de fallos: Por qué falló el manto original a las 4.200 horas de funcionamiento
El examen metalúrgico post mortem del componente averiado reveló indicadores clásicos de fatiga térmica combinados con una especificación inadecuada del material. El manto original, procedente de un proveedor de repuestos de bajo coste, presentaba indicios microestructurales de:
- Precipitación de carburos a lo largo de los límites de grano debido a un contenido excesivo de cromo (19,2% frente a los 14-16% óptimos para Mn18Cr2).
- Variación de la dureza de 415 HBW en la superficie de trabajo a 187 HBW en la brida de montaje, lo que indica ciclos de tratamiento térmico inadecuados.
- Acabado superficial que mide Ra 4,8 μm, creando focos de concentración de tensiones que aceleraron la iniciación de grietas.
- Patrones de desgaste por frotamiento en la superficie de contacto cóncava, que sugieren que las tolerancias dimensionales superan la especificación de ±0,15 mm.
Consejo profesional de 22 años de experiencia: He visto este tipo de fallo diecisiete veces en cuatro continentes. Cuando los mantos de recambio fallan prematuramente, casi siempre se debe a una de estas dos causas: o bien la fundición se saltó el paso de normalización después de la colada para ahorrar $340 por unidad, o bien utilizaron chatarra de acero con un contenido desconocido de elementos vagabundos en lugar de aleación virgen conforme a ASTM A128 Grado C. ¿La diferencia de coste? Unos $1.850 por manto. ¿El coste del tiempo de inactividad cuando falla? Más de $400.000.
Protocolo de movilización: Sprint de 68 horas en la cadena de suministro
Nuestra respuesta de emergencia comenzó con la confirmación del modelo exacto de la trituradora mediante la verificación del número de serie. La unidad era una Symons 7′ de configuración estándar, fabricada en 1998, que requería estas piezas críticas para la trituradora de cono:
| Componente | Especificación del material | Dimensión crítica | Plazo de entrega (estándar) |
|---|---|---|---|
| Manto (superior e inferior) | Mn18Cr2 (14,5% Mn, 2,1% Cr) | Ø2134mm, Espesor de pared 95mm | 45 días |
| Segmentos de anillo cóncavo (8 uds.) | Mn14Cr2MoRE según ASTM A128 Gr. E | Longitud del arco 835 mm, tolerancia ±0,05 mm | 38 días |
| Casquillo del eje principal | C93800 Bronce (83% Cu, 7% Sn, 7% Pb, 3% Zn) | ID 445 mm, Ra ≤ 1,6 μm | 22 días |
| Conjunto de la caja del contraeje | Fundición de acero ASTM A27 Gr. 65-35 | Concentricidad del orificio 0,08 mm TIR | 55 días |
Teníamos estos componentes en stock en nuestra planta de producción de Changsha, pero necesitaban un mecanizado final para ajustarse a las dimensiones del bastidor desgastado del cliente. Nuestro equipo técnico trabajó en tres turnos de 8 horas para:
- Reducir el diámetro exterior del manto en 3,2 mm para compensar el desgaste cóncavo (verificado mediante escaneado láser de las plantillas proporcionadas por el cliente).
- Taladrar el casquillo del eje principal hasta un diámetro interior de 445,18 mm (la medición del cliente indicó un desgaste del eje de 0,18 mm).
- Recorte las superficies de montaje de los segmentos cóncavos para garantizar la alineación de los orificios de los pernos con una tolerancia de posición de 0,5 mm.
- Realizar pruebas de líquidos penetrantes en todas las piezas fundidas según ASTM E1417 para eliminar los defectos de porosidad.
El despacho de aduanas y el desafío logístico patagónico
La normativa argentina de importación de equipos de minería exige la certificación SEDRONAR cuando los componentes contienen elementos de aleación específicos. Nuestro envío de 2.840 kg incluía piezas fundidas de acero al manganeso con un contenido de Mn superior a 12%, lo que exigía documentación adicional. Trabajamos con nuestro agente de aduanas de Buenos Aires para agilizar los trámites:
- Certificado de origen autenticado por la Cámara de Comercio china
- Informes de ensayo de materiales (MTR) traducidos por traductor jurado (traducción jurada al español)
- Evaluación de la conformidad del INTI con las especificaciones ASTM
- Fianza temporal de importación equivalente a 18% del valor declarado
Las piezas salieron del aeropuerto internacional de Ezeiza a las 19:40 hora local del segundo día y se enfrentaron al verdadero reto: 1.180 km de transporte terrestre hasta la mina, en la provincia de San Juan, por la RN7 y la RN40. Fletamos un remolque de plataforma baja específico porque los transportistas LTL estándar se negaban a garantizar la entrega en el plazo requerido.
Secuencia de instalación: La ventana de reconstrucción de 14 horas
Nuestro ingeniero de servicio de campo llegó al lugar 4 horas antes que las piezas para realizar una inspección previa a la instalación. Lo que encontramos fue preocupante:
- La tolva de alimentación estaba contaminada con aproximadamente 180 kg de fragmentos de manto fallidos de entre 5 mm y 340 mm.
- El eje principal presentaba una excentricidad de 0,23 mm en la superficie de montaje del manto (especificación de fábrica: ≤0,10 mm).
- El tiro excéntrico ha aumentado a 22,3 mm debido al desgaste del casquillo de bronce (nominal: 19 mm).
- El sistema de lubricación contenía residuos ferrosos con un recuento de partículas superior al código de limpieza ISO 4406 22/20/17
Fragmento de caso práctico: Durante la inspección, descubrí algo que me revolvió el estómago. El anterior equipo de mantenimiento había estado apretando la tuerca de retención del manto a 4.200 pies-libra con una llave de impacto, casi el doble del par especificado de 2.400 pies-libra. Esto creó una zona de concentración de tensiones que propagó la grieta inicial. He visto que este error exacto costó a los operadores $340,000 en una mina de cobre chilena en 2019. Inmediatamente revisamos nuestro procedimiento de instalación para incluir la verificación del par paso a paso utilizando un tensor hidráulico calibrado.
El protocolo de instalación que ejecutamos fue:
- Aspirar todos los restos de la cámara de trituración con un equipo industrial con filtro HEPA (crítico: cualquier fragmento restante destruirá el nuevo manto en 8 horas).
- Medición del diámetro del gorrón del eje principal en 8 puntos utilizando un micrómetro (resolución de 0,001 mm) para trazar el patrón de desgaste.
- Instale el nuevo casquillo de bronce C93800 con un ajuste de interferencia de -0,025 mm (requiere calentar el casquillo a 180°C mientras el eje está a temperatura ambiente).
- Verificar el diámetro interior del casquillo instalado con el calibre telescópico: objetivo 445,18mm ±0,03mm
- Limpie todos los residuos de Loctite de las roscas del manto con disolvente MEK y un cepillo de alambre.
- Aplique el compuesto de retención Loctite 620 a las roscas del manto (tiempo de curado: 24 horas a 21°C, acelerado a 4 horas utilizando calentamiento por inducción).
- Apriete la tuerca del manto a 2.400 libras-pie en tres etapas: 800 ft-lbs → 1,600 ft-lbs → 2,400 ft-lbs, con un período de asentamiento de 15 minutos entre etapas.
- Instale los segmentos cóncavos asegurándose de que haya la misma separación: objetivo 3,2 mm ±0,2 mm entre cada segmento.
- Rellene el sistema de lubricación con aceite ISO VG 460 nuevo después de lavarlo tres veces con disolvente.
- Realice una prueba de rotación en vacío a 50 RPM durante 30 minutos, controlando la temperatura de los rodamientos (debe estabilizarse por debajo de 65°C).
Protocolo de validación posterior a la instalación y mantenimiento predictivo
No consideramos que la sustitución de una pieza de una trituradora de cono esté completa hasta que la trituradora demuestre un funcionamiento estable a plena carga de producción. Nuestra lista de comprobación de la puesta en marcha incluye:
- Aumento gradual de la carga de 40% a 100% en un periodo de 6 horas
- Control de vibraciones en el alojamiento del cojinete del eje principal: límites de velocidad ≤7,1 mm/s RMS según ISO 10816-3
- Muestreo de petróleo en marcas de 2 horas, 8 horas y 24 horas para análisis de ferrografía.
- Pruebas de gradación del producto para verificar que el CSS (fraguado por el lado cerrado) se mantuvo estable a 22 mm ± 1 mm.
- Control del consumo de energía: estabilizado en 385 kW frente a los 410 kW de la placa de características (eficiencia 94% alcanzada).
La herramienta de diagnóstico más importante que aplicamos fue el análisis de tendencias del aceite. Establecimos mediciones de referencia inmediatamente después de la instalación:
| Parámetro de análisis del aceite | Línea de base (0 horas) | Después de 8 horas | Umbral de alerta |
|---|---|---|---|
| Contenido en hierro (Fe) | 12 ppm | 18 ppm | >150 ppm |
| Contenido de cobre (Cu) | 8 ppm | 11 ppm | >80 ppm |
| Recuento de partículas (>10μm) | 2.400/ml | 3.100/ml | >25.000/ml |
| Contenido en agua | 0.02% | 0.03% | >0,2% |
Coste total de propiedad: Calidad OEM frente a posventa económico
En un principio, el superintendente de la mina cuestionó nuestro precio, que era 2,3 veces superior al de los componentes de recambio averiados. Proporcionamos este análisis del coste del ciclo de vida basado en sus parámetros de funcionamiento reales (7.200 horas/año a $18.200 de coste de tiempo de inactividad/hora):
| Componente de coste | Presupuesto | Grado OEM (Suministrado por nosotros) |
|---|---|---|
| Coste inicial de los componentes | $38,500 | $88,600 |
| Vida útil prevista | 4.200 horas | 14.500 horas |
| Frecuencia de sustitución (por año) | 1,71 veces | 0,50 veces |
| Tiempo de inactividad anual (horas) | 27,4 horas | 8 horas |
| Coste anual de producción perdida | $498,680 | $145,600 |
| Coste total de propiedad a 5 años | $2,822,350 | $1,171,000 |
El cálculo es sencillo: a lo largo de un periodo de funcionamiento de 5 años, nuestros componentes suponen un ahorro de 1.651.350 PTT, a pesar del mayor coste inicial. Esto ni siquiera tiene en cuenta los daños secundarios evitados: el fallo original del manto destruyó la fundición de la caja del contraeje, lo que supuso 1.444.200 PTT más en la factura de reparación.
Lecciones de 11.847 kilómetros: Lo que nos enseñó este caso
De este despliegue de emergencia surgieron tres ideas técnicas que desde entonces se han incorporado a nuestros protocolos de servicio estándar:
- La verificación dimensional triunfa sobre los números de catálogo: El cliente hizo el pedido basándose únicamente en el número de modelo de la trituradora. Nuestra insistencia en recibir plantillas escaneadas por láser de sus componentes desgastados reveló que el bastidor se había ovalizado 4,7 mm, lo suficiente como para provocar un fallo prematuro si hubiéramos enviado las dimensiones estándar.
- Las especificaciones de par no son negociables: Ahora incluimos tensores hidráulicos calibrados con cada envío de manguitos de más de $50.000. El coste de la herramienta ($3.800) es insignificante comparado con el riesgo de fallo por un par de instalación incorrecto.
- El análisis del aceite avisa 6-8 semanas antes de un fallo catastrófico: Un análisis retrospectivo de los registros de mantenimiento del cliente mostró que el contenido de hierro había subido a 340 ppm seis semanas antes de la fractura del manto. Si hubieran tenido en cuenta este parámetro, podrían haber programado una parada planificada en lugar de enfrentarse a una situación de emergencia.
La trituradora volvió a su estado de plena producción 68 horas y 15 minutos después de que nuestras piezas fueran nacionalizadas (cleared customs) — 11 días más rápido que el plan de contingencia del cliente de abastecerse con un proveedor norteamericano. Mientras escribo este caso de estudio seis meses después, ese manto sigue operando con fuerza a las 5.200 horas de servicio, con análisis de aceite que muestran tasas de desgaste estables. El superintendente de la mina nos envió un cálculo: nuestra rápida respuesta y la calidad de los componentes ahorraron a su operación 2,17 millones de dólares en pérdidas de producción y multas.


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish