

Um transatlântico trocado aos 87 dias em vez de 120 - e a taxa de endurecimento do trabalho que explicou a diferença
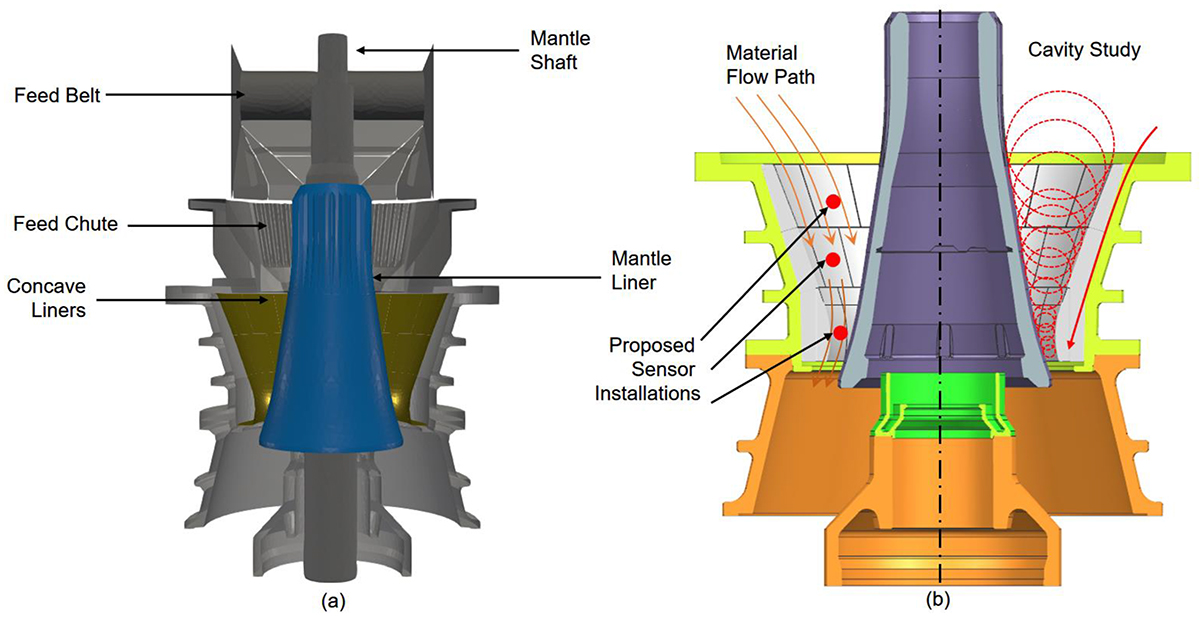
A chamada veio de uma mina de cobre na Austrália Ocidental. A sua giratória primária - uma Fuller 60-89 a trabalhar 3.200 toneladas por hora em minério de cobre de pórfiro UCS de 45 MPa - tinha arrancado o seu conjunto de revestimento côncavo aos 87 dias de funcionamento, 33 dias menos do que o objetivo da campanha. O teor de Mn no revestimento avariado foi verificado em 17,8%, diretamente dentro da especificação Mn18. A análise química estava limpa. Mas quando examinámos a secção transversal sob microscopia ótica, a resposta foi imediatamente visível: a matriz austenítica mal tinha endurecido por trabalho para além de 280 HBW na superfície de desgaste. Um revestimento de Mn18Cr2 que respondesse corretamente àquelas condições de impacto deveria ter atingido 420-450 HBW nas primeiras 200 horas de funcionamento. A mina estava a comprar aço manganês. Não estavam a comprar o aço de manganês correto - e ninguém lhes tinha dito a diferença.
Para grandes operações a céu aberto que operam britadeiras primárias giratórias em horários de 24 horas, as peças sobressalentes das britadeiras giratórias representam uma das variáveis de custo de maior alavancagem no circuito de cominuição. Só o conjunto de revestimento de uma giratória 60-89 ou 60-110 pesa 18.000-28.000 kg. A elevação da grua, o pessoal e a perda de produção durante um evento de substituição custam normalmente mais do que as próprias peças. Acertar na seleção do material e na estratégia de manutenção não é uma melhoria incremental - é uma vantagem operacional estrutural.
Primeira parte: Revestimentos de aço manganês - Compreender o equilíbrio dinâmico
A taxa de endurecimento por trabalho, e não o teor de manganês, determina a vida útil da campanha
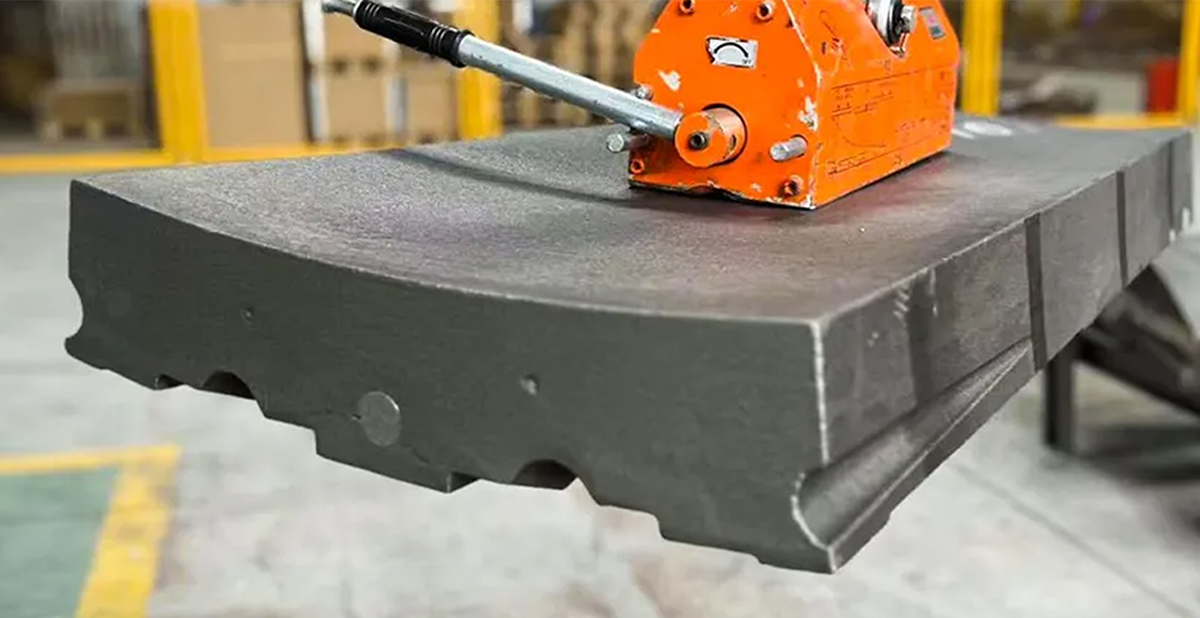
O aço manganês Hadfield - a família de ligas utilizadas em revestimentos de peças sobresselentes de britadeiras giratórias desde a década de 1880 - deriva a sua resistência ao desgaste não da dureza inerente, mas de uma transformação dinâmica que ocorre sob carga de impacto. A estrutura cúbica austenítica centrada na face transforma-se progressivamente em martensite sob impacto repetido, aumentando a dureza da superfície de um valor de fundição de 180-220 HBW para um valor de serviço de 400-550 HBW na face de desgaste, enquanto o corpo do revestimento permanece duro e dúctil para resistir à fissuração.
A velocidade e a profundidade desta transformação - a taxa de endurecimento por trabalho - é o que separa um revestimento que atinge a sua campanha completa de um que sai de serviço precocemente devido à perda acelerada de material antes de a camada dura protetora se ter desenvolvido completamente. Esta taxa é controlada principalmente por duas variáveis de composição: teor de manganês e adição de crómio.
| Grau | Mn % | Cr % | Dureza como fundido | Dureza máxima endurecida por trabalho | Melhor aplicação |
|---|---|---|---|---|---|
| Mn13 | 12-14% | 0-0.5% | 190-210 HBW | 350-380 HBW | Minérios macios a médios, <40 MPa UCS |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 200-230 HBW | 420-460 HBW | Minérios de dureza média, minério de ferro, pórfiro de cobre |
| Mn22Cr2 | 21-23% | 2,0-3,0% | 210-240 HBW | 450-500 HBW | Minérios abrasivos duros, granito, taconite >55 MPa UCS |
O teor de crómio a 1,5-2,5% no tipo Mn18Cr2 desempenha duas funções distintas. Primeiro, ele refina o tamanho do grão austenítico durante a solidificação, o que reduz o comprimento do caminho livre para o movimento de deslocamento e acelera a resposta de endurecimento por trabalho nas primeiras 100-200 horas de carga de impacto. Em segundo lugar, forma precipitados de carboneto fino (Cr₇C₃) nos limites dos grãos que aumentam a resistência à abrasão em aproximadamente 12-18% em relação ao Mn18 simples com teor de manganês equivalente - mensurável por meio de testes de desgaste pin-on-disk de acordo com o padrão ASTM G65.
Material de suporte: A variável silenciosa no desempenho do forro
Mesmo o revestimento corretamente especificado terá um desempenho inferior se a aplicação do composto de suporte não for de qualidade. Os côncavos e as mangas das britadeiras giratórias dependem de um material de suporte preenchido - normalmente um sistema de resina epóxi de dois componentes com uma resistência à compressão curada de 90-110 MPa - para transferir as cargas de esmagamento uniformemente por toda a área de contacto entre o revestimento e a estrutura. Os vazios no composto de suporte criam pontos de concentração de carga localizados onde o revestimento se flexiona sob impacto. Em aplicações de minério duro, onde as forças de impacto de pico excedem 180 MPa na superfície do revestimento, esta flexão induz fissuras por fadiga que se propagam a partir dos limites dos vazios para o exterior, resultando numa falha por fragmentação que é frequentemente atribuída de forma incorrecta a uma deficiência da liga.
Dica profissional do campo: Utilizo um teste de batida simples antes de aceitar qualquer derrame de composto de suporte durante a instalação. Depois de a resina ter curado durante 48 horas, bato sistematicamente na face exterior do revestimento com um martelo de 500 g num padrão de grelha com um espaçamento de 150 mm. Um som oco - distintamente diferente do som sólido de uma secção totalmente apoiada - indica um vazio que deve ser injetado com epóxi de baixa viscosidade antes de a máquina voltar ao serviço. Já encontrei vazios em taxas tão elevadas como uma por cada quatro secções de painel em betonagens mal supervisionadas, particularmente em torno da banda de contacto inferior do côncavo, onde a resina é mais propensa a escorrer antes da cura.
Segunda Parte: Casquilhos de Bronze - Fundição Centrífuga e Integridade Metalúrgica
Porque é que o casquilho excêntrico giratório se queima
O casquilho excĂŞntrico de uma britadeira primĂĄria giratĂłria funciona em condiçþes que desafiariam qualquer material de suporte. A plena carga, o conjunto excêntrico que transporta o veio principal gera uma velocidade de superfície do moente de 0,8-1,4 m/s no furo do casquilho, sob uma pressão de contacto projectada de 10-18 MPa, com o fornecimento de óleo mantido a 2,5-4,0 bar e um caudal de 60-120 L/min, dependendo do tamanho da máquina. Quando qualquer um destes parâmetros se degrada - temperatura do óleo acima de 70°C, caudal abaixo do mínimo ou contaminação que eleva o número de partículas de óleo acima da classe ISO 4406 19/17/14 - a película hidrodinâmica de óleo que separa o moente de aço do casquilho de bronze colapsa em segundos. Segue-se o contacto metal-metal, inicia-se a escoriação e uma falha do casquilho que custa 8.000-15.000 USD em peças e 120.000-400.000 USD em tempo de inatividade começa com um alarme de temperatura do óleo que alguém silenciou para manter o turno em funcionamento.
A especificação do material para casquilhos excêntricos giratórios convergiu para duas ligas: C93200 (SAE 660, com Sn 6-8%, Pb 6-8%, Zn 2-4%, resto de Cu) para condições de funcionamento normais, e C93800 com alto teor de chumbo (Sn 7-8%, Pb 13-15%, resto de Cu) para aplicações em que os eventos de lubrificação de limite são mais frequentes. A fase de chumbo em ambas as ligas funciona como um reservatório de lubrificante sólido - em condições de limite, quando a película hidrodinâmica colapsa, o chumbo espalha-se pela superfície do casquilho como uma película fina, reduzindo o coeficiente de fricção de 0,12 para aproximadamente 0,04 e fornecendo uma proteção crítica durante os 20-60 segundos necessários para que o fluxo de óleo restabeleça a película completa.
Fundição centrífuga: Porque é que o processo determina o desempenho das peças sobressalentes giratórias
A vantagem auto-lubrificante das ligas de chumbo-bronze para casquilhos só se verifica quando a fase de chumbo está uniformemente distribuída e a matriz de bronze circundante está isenta de microporosidade. A fundição estática em areia - o processo mais antigo e de menor custo - permite que a liga fundida solidifique apenas por gravidade. O chumbo, sendo mais denso do que a fase da matriz de estanho-cobre, tende a segregar-se nas secções inferiores da peça fundida. A porosidade do gás, retida durante a solidificação, distribui-se aleatoriamente pela secção transversal. o estática, a parede exterior - que é a principal zona de suporte de carga e de dissipação de calor - pode conter uma porosidade volumétrica de 1,5-3,0% e apresentar uma distribuição não uniforme do chumbo que varia até 40% entre os arcos superior e inferior do anel.
A fundição centrífuga elimina ambos os problemas através da força de rotação aplicada. Velocidades de rotação do molde de 600-900 RPM para os diâmetros de bucha usados em giratórios primários (tipicamente 800-1.400mm de diâmetro externo para máquinas das classes 54-75 a 60-110) geram acelerações centrífugas de 50-75G na parede do molde. As fases metálicas mais densas são forçadas para fora uniformemente, estabelecendo uma distribuição consistente de chumbo em torno de 360° da circunferência da bucha. A porosidade do gás, empurrada para o interior do furo por flutuação sob condições de alto G, concentra-se nos primeiros 8-12 mm de espessura da parede e é totalmente removida durante a perfuração de acabamento para a especificação de folga do projeto.
O resultado é que os casquilhos de peças sobresselentes para britadeiras giratórias produzidos por fundição centrífuga atingem uma porosidade da parede exterior inferior a 0,3% - em comparação com 1,5-3,0% para fundição estática - com dureza na superfície do furo de suporte de carga de 65-72 HBW contra 55-62 HBW para fundições estáticas de liga equivalente. Sob os eventos de lubrificação de limite sustentados inevitáveis no serviço giratório primário, esta diferença de integridade estrutural traduz-se diretamente no facto de o casquilho sobreviver ao evento ou iniciar a escoriação que destrói o moente.
Terceira parte: Precisão estrutural - Onde a exatidão milimétrica encontra forças de milhares de toneladas
Conceção do desgaste da camisa de aranha e conformidade CNC
O conjunto da aranha de um giratório primário transporta o rolamento superior do eixo principal e encaminha o material de alimentação da câmara de britagem para a cavidade do britador. Os revestimentos dos braços da aranha - normalmente fundidos em ferro branco Mn14Cr1 ou crómio-molibdénio com uma dureza de 550-620 HBW - protegem os braços estruturais da aranha do contacto direto com o material de alimentação. No entanto, a interface do revestimento da aranha nas faces de contacto dos braços deve atingir uma área de apoio de pelo menos 85% nas superfícies de contacto para evitar oscilações sob cargas de impacto que podem exceder 200 kN por braço em condições de alimentação máxima. As faces de contacto mal maquinadas - aquelas com desvios de planicidade superiores a 0,5 mm ao longo de um comprimento de suporte de 500 mm - concentram a carga em pontos altos, acelerando o desgaste no limite de contacto e gerando danos por atrito nos próprios braços estruturais da aranha.
A maquinagem CNC das superfícies de contacto das peças sobresselentes das britadeiras giratórias - em especial a manga do veio principal, a superfície exterior do excêntrico e a face superior de vedação do casco - não é uma opção de primeira qualidade. o é a norma de processo mínima aceitável para componentes em que as folgas de funcionamento do projeto s?o especificadas com tolerâncias de ajuste H7/h6. Para a montagem excêntrica de um giratório Fuller 60-89, isto traduz-se numa tolerância de diâmetro de furo de +0,090mm / 0mm num furo nominal de 1.100mm. Alcançar isto com configurações convencionais de barras de perfuração em peças fundidas com tensão residual é marginal; alcançá-lo de forma consistente ao longo de uma produção requer um torneamento vertical CNC com aferição durante o processo e compensação térmica.
Estudo de caso de campo: Prolongamento da campanha de revestimento de 90 dias para 122 dias em minério de ferro duro
Uma grande operação de minério de ferro a céu aberto na região de Pilbara estava a operar o seu giratório primário - um Metso Superior 60-110E - numa campanha de revestimento de 90 dias que os seus dados de referência sugeriam que deveria ser possível atingir em 110-120 dias. A dureza do minério era, em média, de 52 MPa UCS com um Bond Work Index de 14,8 kWh/t - firmemente no território onde o grau Mn18Cr2 é apropriado, e a operação já o estava a especificar. A questão era o teor de crómio: a certificação do fornecedor anterior mostrava um Cr de 0,8-1,1%, abaixo do mínimo de 1,5% que proporciona benefícios mensuráveis de refinamento do grão. Estavam a pagar por Mn18Cr2 e a receber Mn18Cr1 na prática.
Depois de mudar para um fornecimento de Mn18Cr2 verificado com Cr certificado a 2,1-2,3% e análise OES de terceiros por lote, a primeira campanha completa atingiu 122 dias. O cálculo do valor foi simples: um evento de mudança poupado por um período de 18 meses eliminou uma paragem planeada de 36 horas, recuperando aproximadamente 130.000 toneladas de produção a 95 dólares por tonelada - uma melhoria da campanha no valor de 12,35 milhões de dólares em produção recuperada, contra um aumento incremental do custo do revestimento de aproximadamente 48.000 dólares. Não foi necessário qualquer investimento de capital.
Manutenção Preventiva: Utilização da análise do óleo para proteção das peças sobressalentes da britadeira giratória
A análise de amostras de óleo do circuito de lubrificação da giratória fornece o aviso mais precoce disponível para a degradação do casquilho - mais cedo do que as tendências de temperatura, mais cedo do que as alterações de vibração e muito mais cedo do que a inspeção visual na próxima paragem planeada. Para casquilhos giratórios excêntricos e axiais, os principais parâmetros de observação são:
- Concentração de cobre (Cu): uma leitura acima de 80 ppm indica desgaste ativo da superfície do bronze. Uma tendência de menos de 40 ppm para mais de 80 ppm em dois intervalos de amostragem consecutivos de 500 horas indica uma condição de desgaste acelerado que requer uma inspeção na próxima oportunidade disponível.
- Concentração de ferro (Fe): níveis superiores a 120 ppm sugerem desgaste nas superfícies do casquilho de aço, do corpo excêntrico ou do furo da estrutura principal - normalmente causado por folga inadequada, contaminação ou quebra da película de óleo.
- Limpeza do óleo (ISO 4406): objetivo 18/16/13 ou melhor para uma vida longa dos casquilhos. As contagens de partículas consistentemente acima de 20/18/15 indicam um problema no sistema de filtragem ou a entrada de contaminação que deve ser resolvida antes da próxima campanha planeada.
- Viscosidade a 40°C: um desvio superior a ±10% da especificação ISO VG 150 indica degradação ou contaminação do óleo e requer uma mudança de óleo independentemente do intervalo programado.
O argumento total: Porque é que as peças sobressalentes para britadeiras giratórias de qualidade são um investimento na produção
As equipas de aquisiçðes que trabalham com base numa estrutura de preçðes unitµrios subestimam sistematicamente o impacto operacional da qualidade das peças sobresselentes das britadeiras giratórias. O revestimento côncavo que custa 18% a mais por tonelada porque especifica Mn18Cr2 com Cr verificado a 2,1% em vez de 0,9% n?o custa 18% a mais por tonelada de campanha processada - custa significativamente menos, porque funciona 30-40% mais tempo antes de ser substituído e n?o gera os custos de danos secund?rios associados a uma falha precoce do revestimento: contaminaç?o do circuito de lubrificante com composto de apoio, ranhuras na estrutura devido ao movimento solto do revestimento e os eventos de paragem n?o planeados que ocorrem quando os revestimentos falham entre as janelas programadas.
A mesma lógica aplica-se aos casquilhos excêntricos fundidos por centrifugação. O prémio de preço do 25-35% em relação aos equivalentes fundidos estaticamente é recuperado no primeiro ciclo de funcionamento, quando um único evento de lubrificação limite sobrevive, em vez de causar desgaste do casquilho que requer a remoção do veio e retificação com custos de 30.000-80.000 USD.
Se estiver a gerir o desgaste acelerado da sua britadeira giratória primária - quer seja devido a alterações na dureza do minério, falhas na duração da campanha ou falhas recorrentes nos casquilhos - a solução começa com a verificação das especificações e não apenas com a substituição do fornecedor. A nossa equipa técnica pode rever as certificações de materiais existentes, os parâmetros operacionais e os dados de desgaste para identificar se um ajuste de liga ou uma mudança de processo direcionada proporcionaria uma melhoria mensurável da campanha para a configuração específica do minério e da máquina.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish