

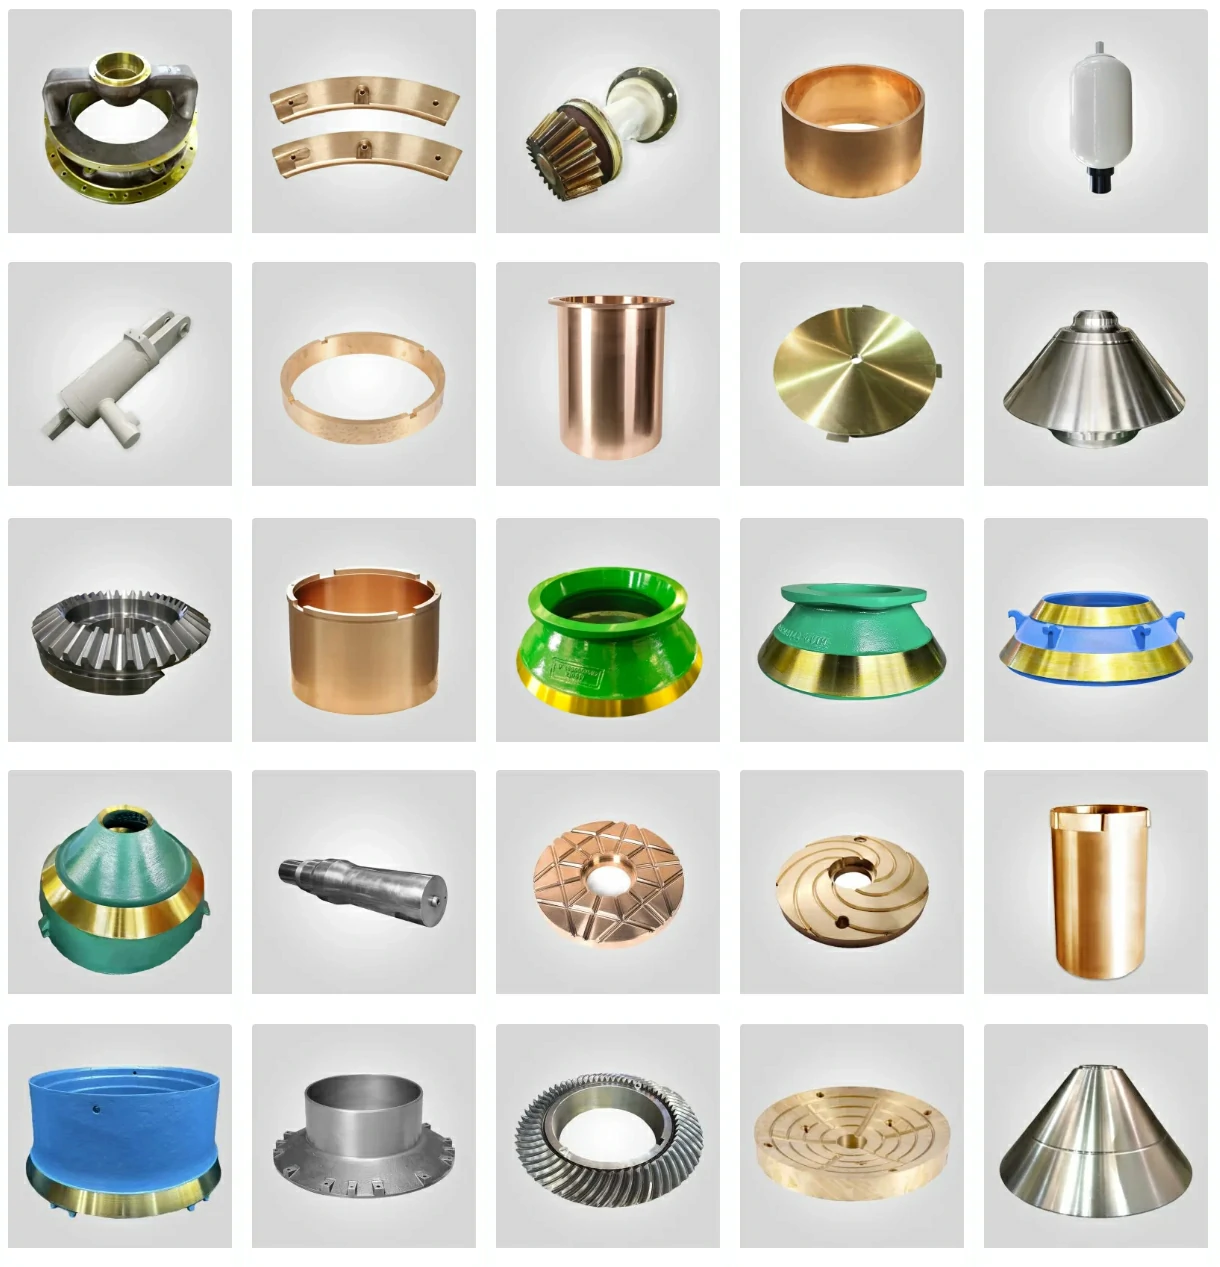
Une exploitation de minerai de fer du Queensland a accepté la livraison de manchons de remplacement d'un nouveau fournisseur offrant 28% d'économies par rapport à son fournisseur habituel. Après 4 200 heures de fonctionnement - 52% en dessous de la durée de vie prévue de 9 000 heures - le manteau a développé des fissures radiales catastrophiques provenant de cavités de retrait souterraines de plus de 60 mm de diamètre. L'analyse métallurgique a révélé que le fournisseur avait substitué un acier générique Mn13Cr2 (limite d'élasticité de 410 MPa) à la nuance Mn18Cr2 spécifiée (limite d'élasticité de 690 MPa), et qu'il n'avait pas procédé à une trempe à l'eau adéquate - l'austénite conservée ne mesurait que 68% au lieu des >85% exigés par la norme ASTM E975. La défaillance a coûté $45 000 en remplacement d'urgence, $28 000 en fret accéléré et $107 000 en perte de production sur 96 heures de temps d'arrêt imprévu.
Cet incident illustre la raison pour laquelle l'approvisionnement en pièces de concasseurs à cônes ne peut être réduit à un exercice d'appel d'offres au prix le plus bas. Pour les responsables de la maintenance et les équipes chargées des achats qui évaluent des dizaines de fournisseurs potentiels, le défi consiste à distinguer les fabricants légitimes dont les capacités métallurgiques ont été vérifiées des fournisseurs qui se contentent de revendre des pièces moulées dont la provenance est inconnue. Le cadre de qualification technique suivant fournit des critères objectifs permettant d'évaluer la compétence des fournisseurs avant l'émission d'un bon de commande, ce qui permet d'éviter l'acceptation de composants non conformes aux normes qui tombent en panne prématurément.
Évaluation des capacités techniques des fournisseurs : Vérification de l'infrastructure de fabrication
La capacité de produire des produits exempts de défauts pièces du concasseur à cône-en particulier les pièces d'usure de 500 kg à plus de 15 tonnes - nécessite des équipements de fonderie spécialisés et des capacités de contrôle des processus que la plupart des fournisseurs n'ont pas. Les équipes chargées des achats doivent vérifier que les éléments d'infrastructure suivants existent dans les installations du fournisseur avant de procéder à la qualification.
Capacité des fonderies et normes d'équipement
| Catégorie d'équipement | Spécifications minimales | Objectif / Impact sur la qualité | Méthode de vérification |
| Four à arc électrique (EAF) | Capacité ≥30 tonnes, température maximale de 1650°C, capacité de la lance à oxygène | La taille de la chaleur est suffisante pour couler de grands manteaux (8-12 tonnes) en une seule coulée. Le contrôle de la température empêche la perte par oxydation du manganèse (à plus de 1680°C). | Demander des photos de la plaque de capacité du four, examiner les certificats de chaleur indiquant la taille de la chaleur par rapport au poids de la coulée. |
| Four d'affinage à poche (LRF) | Métallurgie secondaire avec agitation à l'argon, dégazage sous vide en option | Réduit le soufre à <0,015% (empêche les déchirures à chaud), fait flotter les inclusions non métalliques dans la couche de laitier. Le dégazage à l'hydrogène à <2 ppm élimine la porosité dans les sections épaisses. | Visite de l'installation pour vérifier la présence de LRF, examen des rapports sur la chimie des poches de coulée montrant la composition avant/après raffinage |
| Four de traitement thermique | Foyer de fond de wagon ou de bogie, capacité ≥50 tonnes, uniformité de ±10°C selon AMS 2750E | Un chauffage uniforme à 1 050-1 100 °C est nécessaire pour une dissolution complète du carbure. Les fours sous-dimensionnés créent des gradients de température >30°C qui provoquent une réponse partielle de la trempe. | Demander des rapports sur l'uniformité de la température du four (TUS), vérifier que la capacité correspond à la plus grande coulée proposée. |
| Système d'extinction de l'eau | Réservoir d'immersion ≥4m × 4m × 3m, circulation de 5 000+ L/min, contrôle de la température de l'eau 18-25°C | Une vitesse de refroidissement rapide (>50°C/min à la structure) empêche la précipitation des carbures. Une trempe inadéquate produit des zones martensitiques fragiles. | Inspecter le réservoir de trempe lors de la visite de l'installation, vérifier l'existence d'un système de contrôle de la température de l'eau. |
| Centre d'usinage CNC | Tour vertical avec une course de ≥3 000 mm, une charge de table de 300+ kN, une puissance de broche ≥100 kW | Usine les grands manchons avec une tolérance de ±0,5 mm. Une rigidité insuffisante entraîne un broutage, produisant un état de surface Ra >6,3 μm et un faux-rond dimensionnel >1,5mm. | Visite de l'installation pour vérifier les spécifications de la machine et examiner les rapports d'inspection dimensionnelle indiquant les tolérances atteintes. |
Conseil de pro : Lors des audits d'installations, je vérifie toujours la capacité du chariot de chargement du four de traitement thermique par rapport au poids maximal de la pièce coulée annoncé par le fournisseur. J'ai découvert une fois un fournisseur qui proposait des manchons HP800 de 12 tonnes, mais qui ne disposait que d'un four de 8 tonnes - il recuisait en solution ces pièces massives en deux cycles distincts, ce qui créait une discontinuité métallurgique à mi-hauteur qui provoquait une fissuration prématurée. Si le four ne peut pas accueillir la totalité de la coulée en un seul cycle thermique, il faut immédiatement rejeter le fournisseur.
Capacités du laboratoire de contrôle de la qualité
Les fournisseurs qui sous-traitent l'analyse à des laboratoires tiers ne peuvent pas mettre en œuvre des corrections de processus en temps réel lorsque les caractéristiques chimiques s'écartent des spécifications. L'équipement de laboratoire requis comprend
- Spectromètre d'émission optique (OES) : Pour une analyse chimique rapide selon la norme ASTM E415. Doit vérifier la composition de chaque chaleur avec une tolérance de ±0,5% pour les principaux éléments (Mn, Cr, C). Les analyseurs XRF portables sont insuffisants pour la mesure du carbone - rejeter les fournisseurs qui s'appuient uniquement sur l'analyse XRF.
- Machine d'essai de traction universelle : Capacité minimale de 1 000 kN selon ASTM E8 pour tester les coupons coulés extraits de chaque chauffe. Vérifier la limite d'élasticité ≥690 MPa pour le Mn18Cr2, l'allongement ≥15%.
- Testeur de dureté Brinell : Pour la vérification de la dureté à la coulée (objectif : 200-240 HBW pour l'acier au manganèse) et la confirmation après trempe (devrait rester <260 HBW si la trempe est correctement effectuée jusqu'à l'austénite complète).
- Équipement de préparation métallographique : Polissage, gravure et microscopie optique pour vérifier la microstructure. Le Mn18Cr2 correctement trempé doit présenter des grains austénitiques 100% sans réseaux de carbure visibles à un grossissement de 200×.
- Diffraction des rayons X (DRX) ou tests magnétiques : Quantifier l'austénite retenue (objectif : >85% selon ASTM E975). Les fournisseurs qui n'ont pas cette capacité ne peuvent pas vérifier que le traitement thermique est correct.
Exigences en matière de certification et de traçabilité des matériaux
Les documents génériques de type "certificat de conformité" sont inadéquats pour les composants d'usure critiques. Les bons de commande doivent spécifier les certificats de matériaux EN 10204 Type 3.1 comme documentation minimale acceptable, contenant les données vérifiées suivantes :
Vérification de la composition chimique
Pour les manchons et concaves en acier au manganèse Mn18Cr2, le certificat doit indiquer les caractéristiques chimiques réelles analysées (et pas seulement "conforme à la spécification") avec la traçabilité des numéros de chauffe individuels :
| Élément | Spécification ASTM A128 Grade C (%) | Plage acceptable pour les applications HP400/HP500 (%) | Impact de l'écart |
| Carbone (C) | 1.05-1.45 | 1.15-1.35 | C 1.4% forme des carbures excessifs, réduisant la résistance aux chocs à <20 J. |
| Manganèse (Mn) | 17.0-19.0 | 17.5-18.5 | Mn 19% augmente la tendance au retrait de 15%. |
| Chrome (Cr) | 1.8-2.5 | 1.9-2.3 | Le Cr forme des carbures qui résistent à l'usure par abrasion. Une quantité insuffisante de Cr accélère l'usure du cratère de 30-40%. |
| Silicium (Si) | 0.3-1.0 | 0.4-0.7 | Si >1.0% augmente la susceptibilité à la fissuration thermique pendant la trempe. Si <0,3% désoxydation insuffisante, création d'inclusions d'oxyde. |
| Phosphore (P) | ≤0.07 | ≤0.05 | P >0.05% ségrège aux joints de grains, réduisant la résistance aux chocs de 40%. Rejeter toute chaleur avec P >0,07%. |
| Soufre (S) | ≤0.05 | ≤0.025 | S forme des inclusions de MnS qui créent des déchirures à chaud pendant la solidification. Objectif 200mm. |
Documentation sur les propriétés mécaniques
Les certificats doivent inclure les résultats d'essais réels de coupons coulés intégralement avec les pièces moulées de production, et non de barres d'essai coulées séparément qui ne représentent pas les propriétés réelles de la pièce moulée. Données requises :
- Résistance à la traction : ≥690 MPa minimum selon ASTM E8. Les valeurs <650 MPa indiquent un mauvais équilibre des alliages ou un recuit de mise en solution incomplet.
- Limite d'élasticité : ≥410 MPa. Une limite d'élasticité faible (<380 MPa) suggère une trempe incomplète ou une rétention excessive de ferrite.
- Élongation : ≥15% dans une longueur de 50 mm. Un allongement <12% indique une microstructure fragile avec des réseaux de carbure ou des fissures de trempe.
- Résistance aux chocs (facultatif mais recommandé) : Énergie de l'entaille Charpy en V ≥60 J à 20°C selon ISO 148-1. Cet essai permet de distinguer les matériaux correctement traités thermiquement des pièces coulées mal trempées qui se briseront sous l'effet d'un impact.
Normes de contrôle non destructif (CND) et critères d'acceptation
Les défauts internes - cavités de retrait, déchirures à chaud, porosité - sont la principale cause de défaillance prématurée des pièces d'usure, mais restent invisibles à l'inspection visuelle. Les fournisseurs qualifiés effectuent des essais non destructifs 100% sur toutes les pièces moulées critiques et fournissent des preuves documentées des résultats de l'inspection.
Contrôle par ultrasons (UT) de la solidité interne
Protocole standard selon ASTM E94, modifié pour l'acier au manganèse à forte atténuation :
- Sélection de la fréquence : Utilisez des transducteurs de 1,0 MHz (et non les transducteurs standard de 2,25 MHz) pour obtenir une pénétration adéquate à travers le coefficient d'atténuation acoustique élevé de l'acier au manganèse, qui est de 40 à 55 dB/m.
- Couverture du scanner : Inspection volumétrique 100% de toutes les sections d'une épaisseur supérieure à 100 mm à l'aide d'un système de balayage automatisé avec un chevauchement ≥20% entre les lignes de balayage.
- Norme d'acceptation : ASTM E3062 Niveau 1 (pas d'indications avec une taille de réflecteur équivalent >3% de l'épaisseur de la section). Pour une section de manteau de 300 mm d'épaisseur, le défaut maximal autorisé est de 9 mm de diamètre.
- Documentation : Demandez des enregistrements de balayage UT montrant l'amplitude du signal en fonction de la position pour l'ensemble de la coulée. Les fournisseurs qui ne fournissent que des tampons "réussite/échec" ne contrôlent pas les processus.
Examen radiographique des zones d'usure critiques
Pour les manchons et les concaves traitant des minerais très abrasifs (Ai >0,50), l'inspection radiographique des zones d'usure maximale permet une meilleure détection des défauts :
- Niveau d'énergie : Un accélérateur linéaire de 6 MeV au minimum est nécessaire pour pénétrer des sections d'acier au manganèse de 300 à 400 mm. Les rayons X conventionnels de 320 kV sont limités à une épaisseur inférieure à 100 mm.
- Qualité de l'image : La sensibilité du pénétramètre ASTM doit atteindre 2-2T (détection d'un défaut équivalent à une épaisseur de 2% avec un fil visible de 2T).
- Couverture : Radiographie 100% de toutes les sections qui devraient s'user en premier (typiquement le tiers supérieur de la surface d'écrasement du manteau).
Précision dimensionnelle et vérification géométrique
Les pièces du concasseur à cône doivent respecter des tolérances dimensionnelles strictes afin de garantir une bonne géométrie de la chambre de broyage et une répartition uniforme de l'usure. Les fournisseurs doivent fournir des rapports d'inspection CMM (machine à mesurer tridimensionnelle) vérifiant :
- Diamètre de l'alésage et concentricité : Tolérance de l'alésage du manteau typiquement H7 (pour un diamètre de 600 mm : +0,046/0 mm). Concentricité <0,08 mm TIR pour éviter la rotation excentrique et l'usure irrégulière.
- Planéité de la face de montage : ≤0,10 mm sur tout le diamètre. Les écarts provoquent une répartition inégale de la charge et des fissures à la position 12 heures.
- Précision du profil : La surface de broyage doit correspondre à la géométrie de l'OEM à ±1,0 mm près, mesuré en 12 points radiaux. Les écarts de profil modifient le réglage du côté fermé et la granulométrie du produit.
- Uniformité de l'épaisseur de la paroi : Variation <8% par rapport à l'épaisseur nominale. Une variation excessive crée des sections minces qui se brisent prématurément.
Stabilité financière des fournisseurs et évaluation des risques liés à la chaîne d'approvisionnement
La compétence technique ne signifie rien si le fournisseur ne peut pas livrer les pièces nécessaires ou s'il disparaît pendant la période de garantie. La diligence financière doit permettre d'évaluer :
Vérification des stocks et des délais
- Niveaux de stock pour les tailles courantes : Les fournisseurs doivent maintenir un stock de produits finis pour les articles à forte rotation (manchons et concaves standard HP300/HP400). Demandez des rapports d'inventaire indiquant la quantité disponible pour vos modèles spécifiques.
- Capacité de production : Capacité de vérification. Une fonderie de 500 tonnes par mois ne peut pas fournir de manière fiable de grandes opérations nécessitant plus de 80 tonnes par an tout en servant plusieurs clients.
- Engagements en matière de délais : Les pièces standard sont expédiées dans un délai de 4 à 6 semaines. Les profils personnalisés nécessitant de nouveaux modèles peuvent nécessiter un délai de 10 à 12 semaines. Les fournisseurs qui proposent un délai de 3 semaines pour les travaux sur mesure manquent de capacité de production.
Continuité des activités et facteurs de risque
- Années d'activité : Au moins 8 à 10 ans d'expérience dans l'industrie minière. Les entreprises en phase de démarrage manquent de maturité en matière de processus pour produire régulièrement des pièces moulées sans défaut de plus de 5 tonnes.
- Références clients : Demander les coordonnées de 3 à 5 entreprises utilisant le même modèle de concasseur. Vérifier la durée de vie réelle atteinte (devrait se situer dans les 15% des pièces d'origine).
- Certification du système de qualité : ISO 9001:2015 minimum, spécifique aux opérations de moulage lourd. Les certifications génériques de fabrication n'abordent pas les contrôles de processus spécifiques aux fonderies.
- Indicateurs de santé financière : Pour les fournisseurs importants, il convient d'examiner les notations de Dun & Bradstreet ou de demander des états financiers vérifiés. L'évaluation du risque de défaut de paiement est prudente pour les contrats importants.
Analyse du coût total de possession (TCO) : Au-delà du prix unitaire
Les décisions d'achat basées uniquement sur le prix à la pièce ignorent les principaux facteurs de coût : la durée de vie et les temps d'arrêt non planifiés. Prenons l'exemple d'une comparaison avec un manteau HP500 :
Scénario A : Fournisseur établi (qualité équivalente à celle des OEM)
- Prix unitaire : $28,500
- Durée de vie moyenne : 8 800 heures (vérifié par les références du client)
- Fret/logistique : $3,200 (envoi normal, délai de 6 semaines)
- Coût total livré : $31,700
- Coût par heure de fonctionnement : $3.60
Scénario B : Fournisseur alternatif à faible coût
- Prix unitaire : $19,800 (31% d'économie sur le prix d'achat)
- Durée de vie moyenne : 5 100 heures (sur la base d'un matériau générique Mn13Cr2 au lieu du Mn18Cr2 spécifié)
- Fret/Logistique : $2,800
- Coût total livré : $22,600
- Coût par heure de fonctionnement : $4.43
Coût d'exploitation annuel (8 000 heures de fonctionnement par an) :
- Scénario A : 0,91 remplacement/an × $31 700 = $28 850 + $12 000 de main-d'œuvre (1× remplacement) = $40,850
- Scénario B : 1,57 changement/an × $22 600 = $35 480 + $24 000 main-d'œuvre (2× changement) + $18 000 temps d'arrêt supplémentaire (12 heures supplémentaires à $1 500/heure) = $77,480
L'option "low cost" coûte à 90% plus cher chaque année lorsque l'on quantifie la réduction de la durée de vie, l'augmentation de la fréquence des remplacements et les temps d'arrêt supplémentaires. Ce calcul exclut les coûts secondaires tels que le fret d'urgence en cas de défaillance prématurée ou la perte de production due à la réduction du débit en raison de l'usure des revêtements.
Protocole de commande d'essai : Valider les réclamations des fournisseurs
Même après l'évaluation du bureau, les premières commandes de nouveaux fournisseurs doivent suivre un protocole d'atténuation des risques :
Phase 1 - Commande d'un petit échantillon (1 à 2 composants) :
- Commander un manteau ou un contre-batteur pour le concasseur secondaire (moins critique que le primaire).
- Demandez une documentation complète : certificats de matériaux, rapports UT, inspection CMM, photographies.
- Inspection à la réception : vérification des dimensions à l'aide d'un pied à coulisse calibré, vérification de la concordance entre le marquage du numéro de chauffe et le certificat, mesure de la dureté à l'aide d'un appareil portable (objectif : 200-240 HBW).
- Installer et surveiller étroitement les performances : enregistrer les heures de fonctionnement, inspecter toutes les 500 heures pour déceler des schémas d'usure inhabituels.
Phase 2 - Validation des performances (4 000 heures de fonctionnement au minimum) :
- Si le composant d'essai atteint ≥4 000 heures sans usure anormale, commander le second composant pour le même concasseur.
- Comparer les schémas d'usure entre le premier et le second composant - la cohérence indique le contrôle du processus.
- Si les deux composants présentent des performances similaires et approchent la durée de vie prévue, le fournisseur peut être approuvé pour des commandes plus importantes.
Phase 3 - Qualification complète (après plus de 8 000 heures de service) :
- Une fois que le fournisseur a démontré la cohérence des performances de plusieurs composants et que la durée de vie n'excède pas 15% de la valeur de référence établie, approuver les applications critiques et les volumes plus importants.
- Maintenir un autre fournisseur qualifié afin d'éviter une dépendance à l'égard d'une source unique.
Conditions contractuelles et garanties d'exécution
Les contrats d'achat de pièces pour broyeurs de cônes doivent inclure des critères de performance mesurables et des mesures correctives en cas de non-conformité :
- Garantie de durée de vie : Le fournisseur garantit un nombre minimum d'heures de fonctionnement (par exemple, 7 500 heures pour un manteau HP400 Mn18Cr2 traitant du granite avec Ai 0,45). Les défaillances avant 50% de la durée de vie garantie donnent droit à un remplacement gratuit.
- Conformité aux spécifications des matériaux : Les propriétés chimiques et mécaniques doivent être conformes aux qualités spécifiées. Les écarts >5% par rapport aux valeurs cibles constituent une violation matérielle, donnant droit à l'acheteur à un remboursement intégral plus les dommages indirects.
- Application de la tolérance dimensionnelle : Les pièces dépassant les tolérances spécifiées doivent être remplacées au coût du fournisseur, y compris les frais de transport. L'acheteur a le droit de procéder à une inspection de réception dans les 30 jours suivant la livraison.
- Performance en matière de livraison : Pénalités en cas de retard de livraison (par exemple, 1% de la valeur de la commande par semaine de retard par rapport à la date prévue, maximum 10%). Critique pour les arrêts planifiés avec des fenêtres fixes.
- Engagement en matière d'assistance technique : Le fournisseur fournit des conseils d'installation, une assistance à l'analyse des défaillances et une consultation en ingénierie d'application sans frais supplémentaires.
Conclusion : La sélection des fournisseurs en tant que gestion des risques
Pour les responsables de la maintenance chargés de la disponibilité du circuit de concassage et les professionnels de l'approvisionnement responsables du budget des pièces, la sélection du fournisseur de pièces de concasseur à cône représente une décision critique en matière de gestion des risques. Le mode de défaillance est binaire : soit la pièce atteint une durée de vie de 8 000 à 10 000 heures et tombe en panne de manière prévisible lors des arrêts planifiés, soit elle tombe en panne prématurément entre 4 000 et 6 000 heures, entraînant des temps d'arrêt non planifiés qui coûtent de 1T480 000 à 1T4T250 000 par incident.
Le cadre de qualification technique décrit ci-dessus - vérification de l'infrastructure de la fonderie, application des normes de certification des matériaux, exigence d'un contrôle non destructif complet et commandes d'essai progressives - élimine les fournisseurs qui n'ont pas les compétences de fabrication nécessaires pour produire des pièces moulées exemptes de défauts. L'effort supplémentaire que représentent les audits des installations et l'examen de la documentation se mesure en jours ; le coût de l'acceptation de pièces non conformes aux normes se mesure en centaines de milliers de dollars.
Pour les opérations de traitement de 1 000 à 3 000 TPH par des concasseurs à cône, l'écart de coût entre les fournisseurs qualifiés et les alternatives budgétaires est généralement compris entre 15 et 30% sur le prix à la pièce. Toutefois, lorsque l'on quantifie la réduction de la durée de vie, l'augmentation de la fréquence des remplacements, le fret d'urgence et les temps d'arrêt non planifiés, le coût total de possession des pièces à prix réduit est supérieur de 60 à 120%. La science des matériaux et le contrôle des processus de fabrication déterminent la durée de vie, et non les déclarations marketing des fournisseurs ou le prix d'achat.
Mettre en œuvre la liste de contrôle de qualification des fournisseurs avant d'émettre des bons de commande. Effectuer des audits des installations pour les fournisseurs dont les dépenses annuelles sont supérieures à $200 000. Vérifier les certificats de matériaux, les rapports d'essais non destructifs et les documents d'inspection dimensionnelle lors de l'inspection de réception - avant l'installation lorsque le rejet est encore possible, et non après une défaillance prématurée lorsque les dommages financiers sont irréversibles.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish