

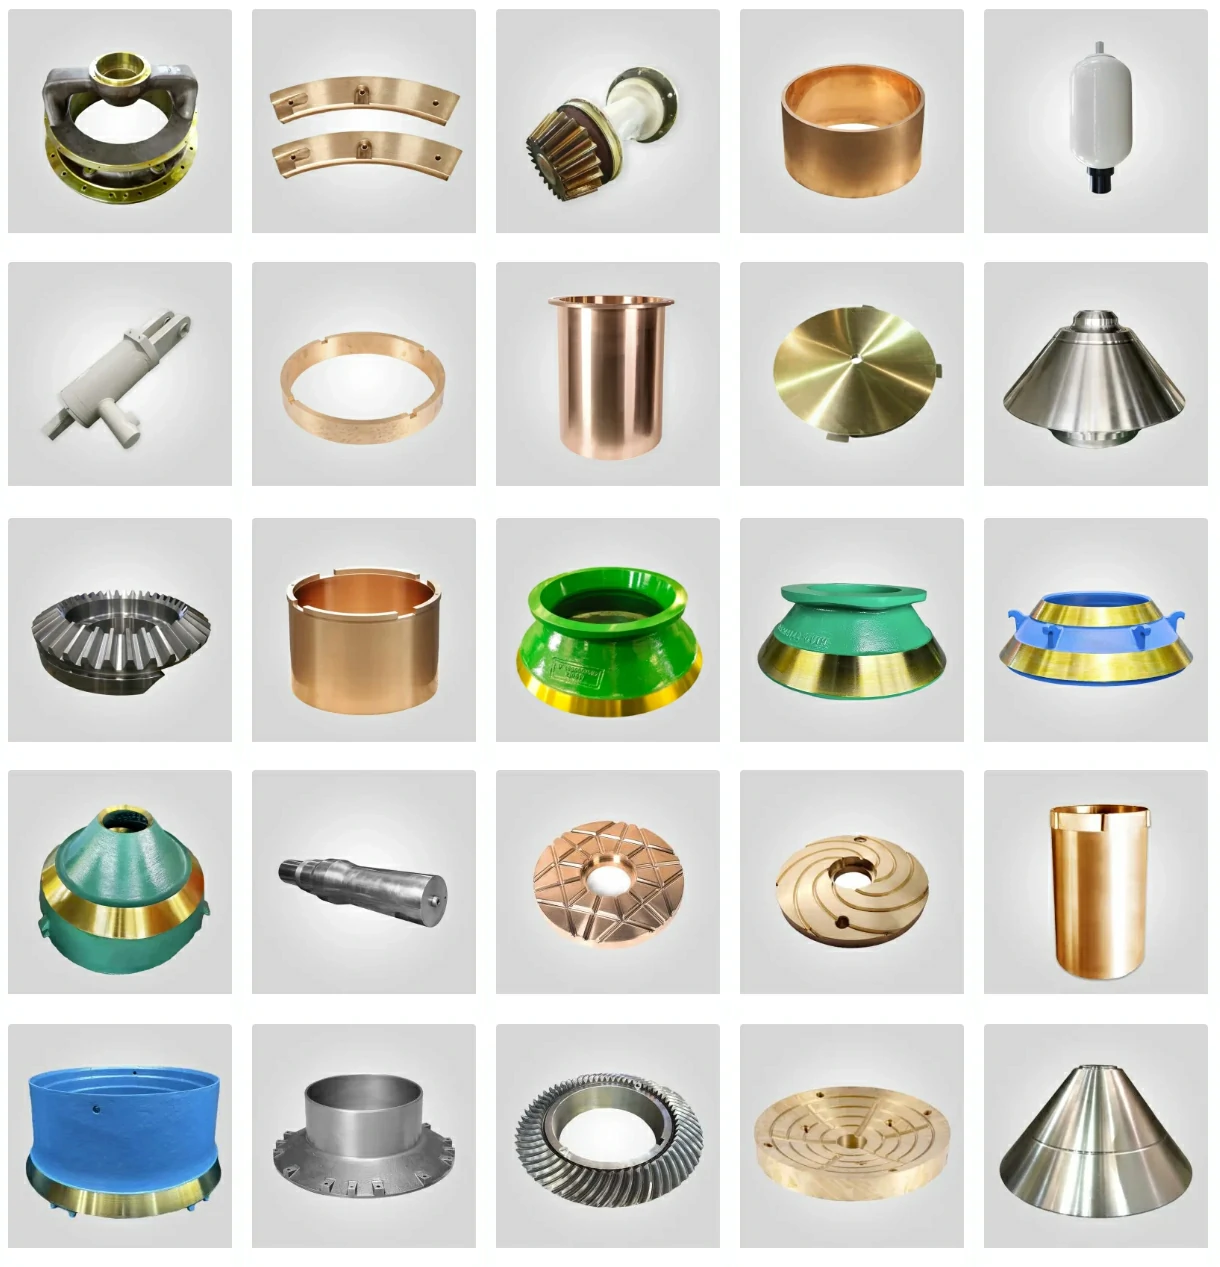
Предприятие по добыче железной руды в Квинсленде приняло поставку сменных мантий от нового поставщика, предложившего экономию в 28% по сравнению с прежним поставщиком. В течение 4200 часов работы - на 52% меньше ожидаемого срока службы в 9000 часов - в мантии образовались катастрофические радиальные трещины, возникшие из подповерхностных усадочных полостей диаметром более 60 мм. Металлургический анализ показал, что поставщик заменил обычную сталь Mn13Cr2 (предел текучести 410 МПа) вместо указанной марки Mn18Cr2 (предел текучести 690 МПа) и не провел адекватную закалку в воде - сохраненный аустенит составил всего 68% против требуемого >85% согласно ASTM E975. Поломка обошлась в $45,000 в виде срочной замены, $28,000 в виде ускоренной перевозки и $107,000 в виде потери производства за 96 часов незапланированного простоя.
Этот случай наглядно показывает, почему закупку деталей для конусных дробилок нельзя сводить к проведению тендера с наименьшей ценой. Для менеджеров по техническому обслуживанию и групп по закупкам, оценивающих десятки потенциальных поставщиков, проблема заключается в том, чтобы отличить легитимных производителей с подтвержденными металлургическими возможностями от поставщиков, которые просто перепродают отливки неизвестного происхождения. Приведенная ниже система технической квалификации обеспечивает объективные критерии для оценки компетентности поставщика до выдачи заказа на поставку, предотвращая принятие некачественных компонентов, которые преждевременно выходят из строя.
Оценка технических возможностей поставщика: Проверка производственной инфраструктуры
Способность производить бездефектную продукцию части конусной дробилки-особенно износостойких компонентов весом от 500 кг до 15+ тонн - требует специализированного литейного оборудования и возможностей управления технологическим процессом, которых нет у большинства поставщиков. Перед квалификацией команды по закупкам должны убедиться в наличии следующих элементов инфраструктуры на предприятии поставщика.
Стандарты литейных мощностей и оборудования
| Категория оборудования | Минимальная спецификация | Цель / Влияние на качество | Метод проверки |
| Электродуговая печь (EAF) | Грузоподъемность ≥30 тонн, максимальная температура 1 650°C, возможность использования кислородного копья | Достаточная величина нагрева для отливки больших мантий (8-12 тонн) за одну заливку. Контроль температуры предотвращает потерю марганца от окисления (при температуре 1 680°C+). | Запросите фотографии пластин печи, просмотрите сертификаты на нагрев, показывающие соотношение размера нагрева и веса отливки. |
| Печь для рафинирования в ковше (LRF) | Вторичная металлургия с перемешиванием в аргоне, вакуумная дегазация по выбору | Снижает содержание серы до <0,015% (предотвращает горячие разрывы), вымывает неметаллические включения в слой шлака. Водородная дегазация до <2 ppm устраняет пористость в толстых секциях. | Экскурсия по предприятию для проверки наличия LRF, просмотр отчетов о химическом составе ковша до/после рафинирования |
| Печь для термообработки | Вагонный или тележечный очаг, грузоподъемность ≥50 тонн, равномерность ±10°C согласно AMS 2750E | Для полного растворения карбида требуется равномерный нагрев до 1 050-1 100°C. Печи недостаточного размера создают температурные градиенты >30°C, что приводит к частичной реакции закалки. | Запросите отчеты об исследовании равномерности температуры в печи (TUS), проверьте соответствие мощности самой большой предлагаемой отливки |
| Система водяного закаливания | Погружной резервуар ≥4 м × 4 м × 3 м, циркуляция 5,000+ л/мин, контроль температуры воды 18-25°C | Быстрая скорость охлаждения (>50°C/мин) предотвращает осаждение карбидов. При недостаточной закалке образуются хрупкие мартенситные зоны. | Осмотрите закалочный резервуар во время посещения объекта, убедитесь в наличии системы контроля температуры воды |
| Обрабатывающий центр с ЧПУ | Вертикальный токарный станок с размахом ≥3 000 мм, нагрузка на стол 300+ кН, мощность шпинделя ≥100 кВт | Обрабатывает большие мантии с допуском ±0,5 мм. Недостаточная жесткость вызывает болтание, что приводит к шероховатости поверхности Ra >6,3 мкм и размерному биению >1,5 мм. | Посещение предприятия для проверки технических характеристик станка, изучение отчетов о проверке размеров с указанием достигнутых допусков |
Совет профессионала: Во время аудита предприятия я всегда проверяю вместимость загрузочной тележки печи для термообработки на соответствие заявленному поставщиком максимальному весу отливки. Однажды я обнаружил поставщика, предлагавшего 12-тонные мантии HP800, но имевшего только 8-тонную печь - он отжигал эти массивные отливки в двух отдельных циклах, создавая металлургический разрыв на средней высоте, что приводило к преждевременному растрескиванию. Если печь не может вместить всю отливку за один цикл нагрева, немедленно откажитесь от поставщика.
Возможности лаборатории контроля качества
Наличие собственных возможностей для проведения металлургических испытаний является обязательным - поставщики, которые передают анализ сторонним лабораториям, не могут в режиме реального времени вносить коррективы в технологический процесс при отклонении химического состава от спецификации. Необходимое лабораторное оборудование включает:
- Оптический эмиссионный спектрометр (OES): Для быстрого химического анализа в соответствии с ASTM E415. Необходимо проверить состав каждой плавки в пределах допуска ±0,5% для основных элементов (Mn, Cr, C). Портативные рентгенофлуоресцентные анализаторы недостаточны для измерения углерода - отклоняйте поставщиков, полагающихся только на рентгенофлуоресцентный анализ.
- Универсальная машина для испытаний на растяжение: Минимальная нагрузка 1 000 кН согласно ASTM E8 для испытания литых купонов, полученных после каждого нагрева. Убедитесь, что предел текучести ≥690 МПа для Mn18Cr2, удлинение ≥15%.
- Твердомер Бринелля: Для проверки твердости при литье (цель: 200-240 HBW для марганцевой стали) и подтверждения после закалки (должна оставаться <260 HBW при правильной закалке до полного аустенита).
- Оборудование для металлографической подготовки: Полировка, травление и оптическая микроскопия для проверки микроструктуры. Правильно закаленный Mn18Cr2 должен показывать аустенитные зерна 100% без карбидных сетей, видимых при увеличении 200×.
- Дифракция рентгеновских лучей (XRD) или магнитные испытания: Количественная оценка сохранившегося аустенита (целевой показатель: >85% согласно ASTM E975). Поставщики, не имеющие такой возможности, не могут подтвердить правильность термообработки.
Требования к сертификации и прослеживаемости материалов
Общие документы типа "сертификат соответствия" не подходят для критических износостойких компонентов. В заказах на поставку в качестве минимально приемлемой документации должны быть указаны сертификаты материалов EN 10204 Type 3.1, содержащие следующие проверенные данные:
Проверка химического состава
Для мантий и конкейвов из марганцевой стали Mn18Cr2 в сертификате должен быть указан реальный химический состав (а не просто "соответствует спецификации") с возможностью отслеживания индивидуального номера нагрева:
| Элемент | Спецификация ASTM A128 Grade C (%) | Допустимый диапазон для приложений HP400/HP500 (%) | Влияние отклонений |
| Углерод (C) | 1.05-1.45 | 1.15-1.35 | C 1,4% образует избыточные карбиды, снижая ударную вязкость до <20 Дж. |
| Марганец (Mn) | 17.0-19.0 | 17.5-18.5 | Mn 19% увеличивает склонность к усадке на 15%. |
| Хром (Cr) | 1.8-2.5 | 1.9-2.3 | Cr образует карбиды, которые противостоят абразивному износу. Недостаточное количество Cr ускоряет износ кратера на 30-40%. |
| Кремний (Si) | 0.3-1.0 | 0.4-0.7 | Si >1,0% увеличивает восприимчивость к термическому растрескиванию при закалке. Si <0,3% недостаточное раскисление, образование оксидных включений. |
| Фосфор (P) | ≤0.07 | ≤0.05 | P >0,05% сегрегация по границам зерен, что снижает ударную вязкость на 40%. Откажитесь от любой теплоты с P >0,07%. |
| Сера (S) | ≤0.05 | ≤0.025 | S образует включения MnS, которые создают горячие разрывы при затвердевании. Цель 200 мм. |
Документация по механическим свойствам
Сертификаты должны включать в себя фактические результаты испытаний, полученные с помощью купонов, отлитых вместе с производственными отливками, а не с помощью отдельно отлитых пробных стержней, которые не отражают истинных свойств отливки. Необходимые данные:
- Прочность на разрыв: ≥690 МПа минимум согласно ASTM E8. Значения <650 МПа указывают на неправильный баланс сплава или неполный отжиг раствора.
- Прочность на разрыв: ≥410 МПа. Низкий предел текучести (<380 МПа) свидетельствует о неполной закалке или чрезмерном количестве сохранившегося феррита.
- Удлинение: ≥15% на длине 50 мм. Удлинение <12% указывает на хрупкую микроструктуру с карбидными сетями или трещинами закалки.
- Устойчивость к ударам (необязательно, но рекомендуется): Энергия V-образного надреза Шарпи ≥60 Дж при 20°C согласно ISO 148-1. Это испытание позволяет отличить правильно термически обработанный материал от неправильно закаленных отливок, которые разрушаются при ударе.
Стандарты и критерии приемки неразрушающего контроля (NDT)
Внутренние дефекты - усадочные полости, горячие разрывы, пористость - являются основной причиной преждевременного выхода из строя изношенных компонентов, но остаются невидимыми при визуальном осмотре. Квалифицированные поставщики проводят неразрушающий контроль 100% на всех критических отливках и предоставляют документальное подтверждение результатов контроля.
Ультразвуковой контроль (UT) внутренней целостности
Стандартный протокол согласно ASTM E94, модифицированный для марганцевой стали с высокой степенью прочности:
- Выбор частоты: Используйте датчики 1,0 МГц (а не стандартные 2,25 МГц) для достижения достаточного проникновения через высокий коэффициент акустического затухания марганцевой стали 40-55 дБ/м.
- Охват сканирования: 100% объемный осмотр всех участков толщиной >100 мм с использованием автоматизированной сканирующей системы с перекрытием линий сканирования ≥20%.
- Стандарт приемки: ASTM E3062 Уровень 1 (отсутствие признаков с эквивалентным размером отражателя >3% толщины секции). Для секции мантии толщиной 300 мм максимально допустимый дефект составляет 9 мм в диаметре.
- Документация: Запросите записи UT-сканирования с указанием амплитуды сигнала в зависимости от положения для полного литья. Поставщики, предоставляющие только штампы "прошел/не прошел", не контролируют процесс.
Рентгенографическое обследование критических зон износа
При переработке высокоабразивной руды (Ai >0,50) радиографический контроль зон максимального износа обеспечивает превосходное обнаружение дефектов:
- Уровень энергии: Для проникновения в 300-400-миллиметровые секции из марганцевой стали требуется линейный ускоритель с энергией не менее 6 МэВ. Обычный рентген с энергией 320 кВ ограничен толщиной <100 мм.
- Качество изображения: Чувствительность пенетраметра ASTM должна достигать 2-2T (обнаружение дефекта, эквивалентного по толщине 2%, при видимой проволоке 2T).
- Охват: 100% рентгенография всех участков, которые, по прогнозам, будут изнашиваться в первую очередь (обычно верхняя 1/3 поверхности дробления мантии).
Точность размеров и геометрическая проверка
Детали конусной дробилки должны соответствовать жестким допускам на размеры, чтобы обеспечить правильную геометрию камеры дробления и равномерное распределение износа. Поставщики должны предоставить отчеты о проверке на КИМ (координатно-измерительной машине), подтверждающие:
- Диаметр и концентричность отверстия: Допуск отверстия мантии обычно H7 (для диаметра 600 мм: +0,046/0 мм). Концентричность <0,08 мм TIR для предотвращения эксцентричного вращения и неравномерного износа.
- Плоскостность монтажной поверхности: ≤0,10 мм по всему диаметру. Отклонения приводят к неравномерному распределению нагрузки и образованию трещин в положении "12 часов".
- Точность профиля: Поверхность дробления должна соответствовать геометрии OEM в пределах ±1,0 мм, измеренных в 12 радиальных точках. Отклонения профиля изменяют настройку закрытой стороны и градацию продукта.
- Равномерность толщины стенок: Отклонение <8% от номинальной толщины. Чрезмерное отклонение создает тонкие секции, которые преждевременно выходят из строя.
Оценка финансовой устойчивости поставщиков и рисков цепочки поставок
Техническая компетентность ничего не значит, если поставщик не может поставить детали в нужный момент или исчезает в течение гарантийного срока. Финансовая экспертиза должна оценить:
Проверка запасов и времени выполнения заказа
- Уровни запасов для распространенных размеров: Поставщики должны поддерживать запасы готовой продукции для изделий с высокой оборачиваемостью (стандартные мантии и конкавы HP300/HP400). Запросите отчеты об инвентаризации с указанием количества на складе для конкретных моделей.
- Производственная мощность: Проверяемая мощность. Литейное производство мощностью 500 тонн в месяц не может надежно снабжать крупные предприятия, требующие 80+ тонн в год, обслуживая при этом множество клиентов.
- Обязательства по времени выполнения: Стандартные детали доставляются в течение 4-6 недель. Нестандартные профили, требующие новых деталей, могут потребовать 10-12 недель. Поставщики, предлагающие 3-недельную доставку на заказ, не обладают достаточными производственными мощностями.
Непрерывность бизнеса и факторы риска
- Годы работы: Минимум 8-10 лет работы в горнодобывающей промышленности. Стартапам не хватает зрелости технологического процесса для стабильного производства бездефектных отливок >5 тонн.
- Рекомендации клиентов: Запросите контактную информацию по 3-5 предприятиям, использующим ту же модель дробилки. Проверьте фактический достигнутый срок службы (он должен быть в пределах 15% оригинальных деталей).
- Сертификация системы качества: Минимальный стандарт ISO 9001:2015, специально разработанный для операций литья тяжелых сплавов. Общие производственные сертификаты не учитывают специфику управления литейными процессами.
- Показатели финансового состояния: Для критически важных поставщиков проверьте рейтинги Dun & Bradstreet или запросите аудированную финансовую отчетность. Для крупных контрактов целесообразно провести оценку риска невыполнения платежей.
Анализ совокупной стоимости владения (TCO): За пределами цены за единицу продукции
Решения о закупках, основанные исключительно на цене за штуку, не учитывают доминирующие факторы стоимости: срок службы и незапланированное время простоя. Рассмотрим сравнение мантии HP500:
Сценарий A: Постоянный поставщик (качество, эквивалентное OEM)
- Цена за штуку: $28,500
- Средний срок службы: 8 800 часов (проверено по отзывам покупателей)
- Фрахт/Логистика: $3,200 (обычная доставка, срок выполнения заказа 6 недель)
- Общая стоимость доставки: $31,700
- Стоимость одного часа работы: $3.60
Сценарий B: Недорогой альтернативный поставщик
- Цена за штуку: $19 800 (экономия 31% от закупочной цены)
- Средний срок службы: 5 100 часов (на основе обычного материала Mn13Cr2 вместо указанного Mn18Cr2)
- Фрахт/Логистика: $2,800
- Общая стоимость доставки: $22,600
- Стоимость одного часа работы: $4.43
Годовые эксплуатационные расходы (8 000 часов работы в год):
- Сценарий A: 0,91 замены/год × $31 700 = $28 850 + $12 000 трудозатрат (1 × замена) = $40,850
- Сценарий B: 1,57 замен/год × $22,600 = $35,480 + $24,000 трудозатрат (2× замены) + $18,000 дополнительного времени простоя (дополнительные 12 часов по цене $1,500/час) = $77,480
При подсчете сокращения срока службы, увеличения частоты замены и дополнительного времени простоя "дешевый" вариант обходится 90% дороже в год. В этот расчет не включены вторичные затраты, такие как аварийные перевозки при преждевременных отказах или потери производства из-за снижения производительности при изношенных вкладышах.
Протокол пробного заказа: Проверка заявлений поставщиков
Даже после настольной оценки первые заказы у новых поставщиков должны соответствовать протоколу снижения рисков:
Этап 1 - заказ небольшого образца (1-2 компонента):
- Закажите одну мантию или воронку для вторичной дробилки (менее критичной, чем первичная).
- Запросите полный пакет документации: сертификаты на материалы, отчеты UT, контроль на КИМ, фотографии.
- Выполните приемный контроль: проверьте размеры с помощью калиброванных штангенциркулей, проверьте соответствие маркировки теплового номера сертификату, измерьте твердость с помощью портативного тестера (цель: 200-240 HBW).
- Установите и внимательно следите за работой: записывайте часы работы, проверяйте с интервалом 500 часов на наличие необычных признаков износа.
Этап 2 - проверка эксплуатационных характеристик (не менее 4 000 часов работы):
- Если пробный компонент наработает ≥4 000 часов без аномального износа, закажите второй компонент для той же дробилки.
- Сравните картины износа между первым и вторым компонентом - соответствие указывает на контроль процесса.
- Если оба компонента работают одинаково и соответствуют ожидаемому сроку службы, поставщик может быть одобрен для крупных заказов.
Этап 3 - Полная квалификация (после 8 000+ часов работы):
- После того как поставщик продемонстрирует стабильную работу нескольких компонентов и обеспечит срок службы в пределах 15% установленного базового уровня, одобрите применение в критически важных областях и больших объемах.
- Поддерживайте альтернативного квалифицированного поставщика, чтобы избежать зависимости от одного источника.
Условия контракта и гарантии исполнения
Соглашения о закупке запчастей для конусных дробилок должны включать измеримые критерии эффективности и средства защиты в случае несоответствия:
- Гарантия на срок службы: Поставщик гарантирует минимальное количество часов работы (например, 7 500 часов для мантийного гранита HP400 Mn18Cr2 с Ai 0,45). Отказы до истечения 50% гарантийного срока службы дают право на бесплатную замену.
- Соответствие спецификации материала: Химический состав и механические свойства должны соответствовать указанным маркам. Отклонения >5% от заданных значений являются существенным нарушением, дающим покупателю право на полное возмещение плюс косвенные убытки.
- Обеспечение допустимых размеров: Детали, превышающие указанные допуски, должны быть заменены по цене поставщика, включая доставку. Покупатель имеет право провести приемный контроль в течение 30 дней с момента поставки.
- Производительность доставки: Штрафы за несвоевременную поставку (например, 1% от стоимости заказа за неделю задержки сверх установленной даты, максимум 10%). Критично для плановых остановок с фиксированными окнами.
- Обязательства по технической поддержке: Поставщик предоставляет руководство по установке, поддержку по анализу отказов и консультации по инженерным вопросам применения без дополнительной оплаты.
Заключение: Выбор поставщика как управление рисками
Для менеджеров по техническому обслуживанию, отвечающих за работоспособность дробильных установок, и специалистов по закупкам, ответственных за бюджет запасных частей, выбор поставщика запасных частей для конусной дробилки представляет собой критически важное решение по управлению рисками. Режим отказов двоякий: либо деталь достигает срока службы 8 000-10 000 часов и предсказуемо выходит из строя во время плановых остановок, либо преждевременно выходит из строя при наработке 4 000-6 000 часов, вызывая незапланированные простои стоимостью $80 000-$250 000 за один случай.
Описанная выше система технической квалификации - проверка инфраструктуры литейного производства, соблюдение стандартов сертификации материалов, требование комплексного неразрушающего контроля и поэтапное выполнение пробных заказов - позволяет отсеять поставщиков, не обладающих достаточной производственной компетенцией для выпуска бездефектных отливок. Дополнительные усилия, связанные с аудитом производства и проверкой документации, измеряются днями; стоимость принятия некачественных деталей измеряется сотнями тысяч долларов.
Для предприятий, перерабатывающих 1 000-3 000 TPH с помощью конусных дробилок, разница в стоимости между квалифицированными поставщиками и бюджетными вариантами обычно составляет 15-30% по цене за штуку. Однако при количественной оценке сокращения срока службы, увеличения частоты замены, аварийных перевозок и незапланированных простоев общая стоимость владения бюджетными деталями оказывается на 60-120% выше. Срок службы определяется материаловедением и контролем производственного процесса, а не маркетинговыми заявлениями поставщика или закупочной ценой.
Внедрение контрольного списка квалификации поставщиков перед выдачей заказов на поставку. Проводите аудиты предприятий поставщиков с годовым объемом затрат >$200 000. Проверяйте сертификаты на материалы, отчеты о неразрушающем контроле и документацию по контролю размеров при приемке - до установки, когда отказ еще возможен, а не после преждевременного выхода из строя, когда финансовый ущерб уже необратим.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish