

قبلت إحدى عمليات تشغيل خام الحديد في كوينزلاند تسليم عباءات بديلة من مورد جديد يقدم وفورات في التكلفة 28% مقارنةً بالبائع المعتمد. في غضون 4200 ساعة تشغيل - أقل من العمر التشغيلي المتوقع البالغ 9000 ساعة - ظهرت شقوق شعاعية كارثية في الوشاح ناشئة عن تجاويف انكماش تحت السطح يتجاوز قطرها 60 مم. كشف التحليل المعدني أن المورد قد استبدل فولاذ Mn13Cr2 العام (قوة الخضوع 410 ميجا باسكال) بدلاً من درجة Mn18Cr2 المحددة (قوة الخضوع 690 ميجا باسكال)، وفشل في إجراء التبريد المائي الكافي - حيث تم قياس الأوستينيت المحتفظ به بالماء 68% فقط مقابل المطلوب >85% وفقًا للمواصفة ASTM E975. كلف العطل $45,000 تيرابايت 45,000 تيرابايت في الاستبدال الطارئ، و$28,000 تيرابايت 28,000 تيرابايت في الشحن المعجل، و$107,000 تيرابايت في الإنتاج المفقود على مدار 96 ساعة من وقت التوقف غير المخطط له.
توضح هذه الحادثة لماذا لا يمكن اختزال عملية شراء قطع غيار الكسارة المخروطية إلى عملية تقديم عطاءات بأقل سعر. بالنسبة لمديري الصيانة وفرق المشتريات الذين يقومون بتقييم العشرات من الموردين المحتملين، يتمثل التحدي في التمييز بين المصنعين الشرعيين الذين يتمتعون بقدرات معدنية تم التحقق منها وبين البائعين الذين يعيدون بيع المسبوكات مجهولة المصدر. يوفر إطار التأهيل الفني التالي معايير موضوعية لتقييم كفاءة الموردين قبل إصدار أمر الشراء - مما يمنع قبول المكونات دون المستوى المطلوب التي تفشل قبل الأوان.
تقييم القدرات الفنية للموردين: التحقق من البنية التحتية للتصنيع
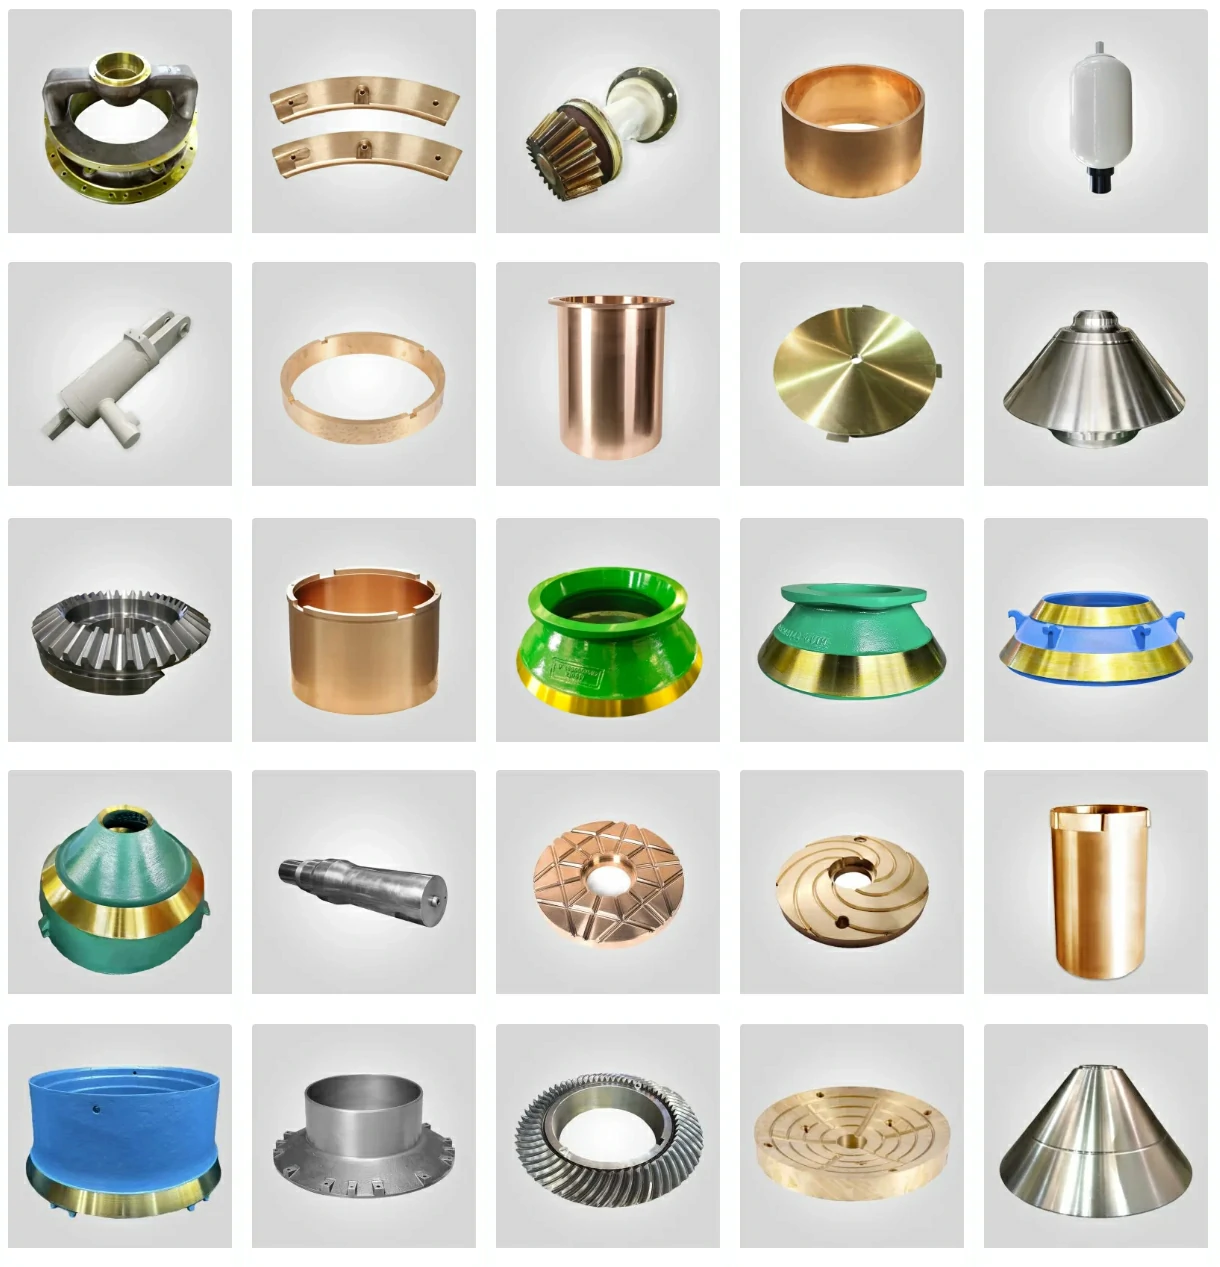
القدرة على إنتاج منتجات خالية من العيوب أجزاء الكسارة المخروطية-لا سيما مكونات التآكل التي يتراوح وزنها من 500 كجم إلى أكثر من 15 طنًا- تتطلب معدات مسبك متخصصة وقدرات تحكم في العمليات يفتقر إليها معظم الموردين. يجب أن تتحقق فرق المشتريات من وجود عناصر البنية التحتية التالية في منشأة المورد قبل التأهيل.
قدرة المسبك ومعايير المعدات والمعدات
| فئة المعدات | الحد الأدنى من المواصفات | الغرض / التأثير على الجودة | طريقة التحقق |
| فرن القوس الكهربائي (EAF) | ≥ سعة 30 طنًا، ودرجة حرارة قصوى تبلغ 1,650 درجة مئوية، وقدرة على حمل الأكسجين | حجم حراري كافٍ لصب عباءات كبيرة (8-12 طن) في صب واحد. يحول التحكم في درجة الحرارة دون فقدان أكسدة المنجنيز (عند 1,680 درجة مئوية فأكثر). | طلب صور لوحة سعة الفرن، ومراجعة شهادات الحرارة التي توضح حجم الحرارة مقابل وزن الصب |
| فرن التكرير بالمغرفة (LRF) | المعالجة المعدنية الثانوية مع التحريك بالأرجون، والتفريغ بالتفريغ اختياري | يقلل من الكبريت إلى <0.015% (يمنع التمزقات الساخنة)، ويطفو الشوائب غير المعدنية إلى طبقة الخبث. إزالة الهيدروجين إلى <2 جزء في المليون يزيل المسامية في المقاطع السميكة. | جولة في المنشأة للتحقق من وجود عامل التصفية المميت، ومراجعة تقارير كيمياء المغرفة التي توضح التركيب قبل/بعد التكرير |
| فرن المعالجة الحرارية | موقد ذو قاع عربة أو موقد عربة، سعة ≥50 طن، ± 10 درجات مئوية موحدة حسب AMS 2750E | يلزم تسخين منتظم إلى 1,050-1,100 درجة مئوية لإذابة الكربيد بالكامل. تخلق الأفران صغيرة الحجم تدرجات حرارة أقل من 30 درجة مئوية تسبب استجابة إخماد جزئي. | طلب تقارير مسح توحيد درجة حرارة الفرن (TUS)، والتحقق من تطابق السعة مع أكبر مسبوكات الصب المعروضة |
| نظام تسقية المياه | خزان غمر ≥4 م × 4 م × 3 م، دوران 5000 لتر/دقيقة، التحكم في درجة حرارة الماء 18-25 درجة مئوية | معدل التبريد السريع (>50 درجة مئوية/دقيقة في الهيكل، يمنع ترسيب الكربيد. ينتج عن التبريد غير الكافي مناطق مارتينسيتية هشة. | فحص خزان التسقية أثناء زيارة المنشأة، والتحقق من وجود نظام مراقبة درجة حرارة المياه |
| مركز التصنيع الآلي باستخدام الحاسب الآلي | مخرطة خراطة عمودية ذات تأرجح ≥3,000 مم، حمولة طاولة تزيد عن 300 كيلو نيوتن، قوة عمود الدوران ≥100 كيلو وات | تشغيل الماكينات ذات الوشاحات الكبيرة بتفاوت ± 0.5 مم. تتسبب الصلابة غير الكافية في حدوث رفرفة مما ينتج عنه Ra > 6.3 ميكرومتر من السطح وتشويه الأبعاد > 1.5 مم. | زيارة المنشأة لفحص مواصفات الماكينة ومراجعة تقارير فحص الأبعاد التي توضح التفاوتات المحققة |
نصيحة احترافية: أثناء عمليات تدقيق المنشأة، أتحقق دائمًا من سعة عربة تحميل فرن المعالجة الحرارية مقابل الحد الأقصى لوزن الصب المزعوم من المورد. اكتشفت ذات مرة موردًا يعرض 12 طنًا من عباءات HP800 ولكن لم يكن لديه سوى فرن سعة 8 أطنان - كانوا يقومون بتلدين هذه المسبوكات الضخمة في دورتين منفصلتين، مما أدى إلى حدوث انقطاع معدني في منتصف الارتفاع تسبب في حدوث تشقق سابق لأوانه. إذا لم يتمكن الفرن من استيعاب الصب الكامل في دورة حرارية واحدة، ارفض المورد على الفور.
إمكانيات مختبر مراقبة الجودة
تعتبر القدرة على إجراء الاختبارات المعدنية الداخلية إلزامية - لا يمكن للموردين الذين يتعاقدون من الباطن على التحليل مع مختبرات الطرف الثالث إجراء تصحيحات في الوقت الفعلي للعملية عندما تنحرف الكيمياء عن المواصفات. تشمل معدات المختبر المطلوبة ما يلي:
- مطياف الانبعاثات الضوئية (OES): للتحليل الكيميائي السريع حسب ASTM E415. يجب التحقق من تركيبة كل حرارة في حدود ± 0.51 تيرابايت 3 تيرابايت للعناصر الرئيسية (Mn، Cr، C). أجهزة تحليل التفلور بالأشعة السينية المحمولة غير كافية لقياس الكربون - ارفض الموردين الذين يعتمدون فقط على التفلور بالأشعة السينية.
- ماكينة اختبار الشد العالمي: قدرة 1,000 كيلو نيوتن كحد أدنى وفقًا لمعيار ASTM E8 لاختبار كوبونات الصب المستخرجة من كل حرارة. التحقق من قوة الخضوع ≥690 ميجا باسكال لـ Mn18Cr2، والاستطالة ≥15%.
- جهاز اختبار صلابة برينل: للتحقق من الصلابة كما هي مصبوبة (الهدف: 200-240 HBW لصلب المنجنيز) والتأكيد بعد التبريد (يجب أن تظل الصلابة أقل من 260 HBW إذا تم إخمادها بشكل صحيح حتى تصل إلى الأوستينيت الكامل).
- معدات تحضير المعادن: التلميع والحفر والفحص المجهري البصري للتحقق من البنية المجهرية. يجب أن يُظهر Mn18Cr2 المروي بشكل صحيح حبيبات أوستنيتي 100% مع عدم وجود شبكات كربيد مرئية عند التكبير 200×.
- اختبار حيود الأشعة السينية (XRD) أو الاختبار المغناطيسي: لتحديد كمية الأوستينيت المحتفظ به (الهدف: > 85% وفقًا للمواصفة ASTM E975). لا يمكن للموردين بدون هذه الإمكانية التحقق من المعالجة الحرارية المناسبة.
متطلبات اعتماد المواد وإمكانية التتبع
تعتبر وثائق "شهادة المطابقة" العامة غير كافية لمكونات التآكل الحرجة. يجب أن تحدد طلبات الشراء شهادات المواد EN 10204 Type 3.1 كحد أدنى من الوثائق المقبولة، التي تحتوي على البيانات التالية التي تم التحقق منها:
التحقق من التركيب الكيميائي
بالنسبة لغطاءات ومقعرات فولاذ المنجنيز Mn18Cr2 المنغنيز Mn18Cr2، يجب أن تُظهر الشهادة الكيمياء الفعلية التي تم تحليلها (وليس فقط "مطابقة للمواصفات") مع إمكانية تتبع الرقم الحراري الفردي:
| العنصر | مواصفات ASTM A128 من الدرجة C (%) | النطاق المقبول لتطبيقات HP400/HP500 (%) | أثر الانحراف |
| الكربون (C) | 1.05-1.45 | 1.15-1.35 | يقلل C 1.4% يشكل كربيدات مفرطة، مما يقلل من صلابة الصدمات إلى <20 J. |
| المنجنيز (Mn) | 17.0-19.0 | 17.5-18.5 | يسمح المنغنيز 19% من ميل الانكماش بمقدار 15%. |
| الكروم (Cr) | 1.8-2.5 | 1.9-2.3 | يشكل Cr كربيدات تقاوم التآكل الكاشطة. يؤدي عدم كفاية Cr إلى تسريع تآكل الحفرة بنسبة 30-40%. |
| السيليكون (Si) | 0.3-1.0 | 0.4-0.7 | يزيد Si >1.0% من قابلية التشقق الحراري أثناء التبريد. Si <0.3% عدم كفاية إزالة الأكسدة، مما يخلق شوائب أكسيد. |
| الفوسفور (P) | ≤0.07 | ≤0.05 | P > 0.05% ينفصل P > 0.05% إلى حدود الحبيبات مما يقلل من صلابة الصدمات بمقدار 40%. رفض أي حرارة مع P >0.07%. |
| الكبريت (S) | ≤0.05 | ≤0.025 | تشكل S شوائب MnS التي تخلق تمزقات ساخنة أثناء التصلب. الهدف 200 مم. |
توثيق الخواص الميكانيكية
يجب أن تتضمن الشهادات نتائج الاختبار الفعلية من الكوبونات المصبوبة بشكل متكامل مع مصبوبات الإنتاج - وليس من قضبان الاختبار المصبوبة بشكل منفصل والتي لا تمثل خصائص الصب الحقيقية. البيانات المطلوبة:
- قوة الشد: ≥690 ميجا باسكال كحد أدنى وفقًا للمواصفة ASTM E8. تشير القيم <650 ميجا باسكال إلى توازن سبيكة غير صحيح أو تلدين غير كامل للمحلول.
- قوة المردود: ≥ 410 ميجا باسكال. تشير قوة الخضوع المنخفضة (<380 ميجا باسكال) إلى عدم اكتمال التبريد أو الاحتفاظ بالفريت الزائد.
- الاستطالة: ≥15% في طول مقياس 50 مم. يشير الاستطالة <12% إلى بنية مجهرية هشة مع شبكات كربيد أو شقوق إخماد.
- متانة التصادم (اختياري ولكن يوصى به): طاقة تشاربي على شكل حرف V ≥60 J عند درجة حرارة 20 درجة مئوية وفقًا للمعيار ISO 148-1. يميز هذا الاختبار المواد المعالجة حراريًا بشكل صحيح عن المسبوكات المروية بشكل غير صحيح والتي ستفشل تحت الصدمات.
معايير الاختبارات غير المدمرة (NDT) ومعايير القبول
العيوب الداخلية - التجاويف الانكماشية، والتمزقات الساخنة، والمسامية - هي السبب الرئيسي لفشل مكونات التآكل المبكر، ومع ذلك تظل غير مرئية للفحص البصري. يقوم الموردون المؤهلون بإجراء 100% NDT على جميع المسبوكات الحرجة وتقديم أدلة موثقة لنتائج الفحص.
الفحص بالموجات فوق الصوتية (UT) للتأكد من السلامة الداخلية
البروتوكول القياسي وفقًا لمعيار ASTM E94، المعدل لصلب المنجنيز عالي التوهين:
- اختيار التردد: استخدم محولات الطاقة بتردد 1.0 ميجاهرتز (وليس 2.25 ميجاهرتز القياسية) لتحقيق اختراق كافٍ من خلال معامل التوهين الصوتي العالي لصلب المنجنيز الذي يتراوح بين 40-55 ديسيبل/متر.
- تغطية المسح الضوئي: 100% الفحص الحجمي لجميع المقاطع التي يزيد سمكها عن 100 مم باستخدام نظام المسح الآلي مع تداخل ≥20% بين خطوط المسح.
- معيار القبول: ASTM E3062 المستوى 1 (لا توجد مؤشرات مع حجم عاكس مكافئ >3% من سمك المقطع). بالنسبة لقسم الوشاح بسمك 300 مم، الحد الأقصى المسموح به للعيب هو 9 مم.
- التوثيق: طلب سجلات مسح UT التي توضح سعة الإشارة مقابل موضع الصب الكامل. يفتقر الموردون الذين يقدمون طوابع "نجاح/فشل" فقط إلى التحكم في العملية.
الفحص بالأشعة لمناطق التآكل الحرجة
بالنسبة للوشاحات والمقعرات التي تعالج الخامات عالية الكشط (Ai > 0.50)، يوفر الفحص الإشعاعي لمناطق التآكل القصوى اكتشافًا فائقًا للعيوب:
- مستوى الطاقة: الحد الأدنى من المعجل الخطي 6 ميجا فولت مطلوب لاختراق مقاطع فولاذ المنجنيز 300-400 مم. تقتصر الأشعة السينية التقليدية بجهد 320 كيلو فولت على سمك أقل من 100 مم.
- جودة الصورة: يجب أن تحقق حساسية مقياس الاختراق ASTM حساسية 2-2T (الكشف عن عيب مكافئ سمك 2% مع سلك 2T مرئي).
- التغطية: التصوير الإشعاعي 100% لجميع الأجزاء المتوقع تآكلها أولاً (عادةً الثلث العلوي من سطح التكسير الوشاح).
دقة الأبعاد والتحقق الهندسي
يجب أن تتوافق أجزاء الكسارة المخروطية مع تفاوتات الأبعاد الصارمة لضمان هندسة حجرة التكسير المناسبة والتوزيع المتساوي للتآكل. وينبغي أن يقدم الموردون تقارير فحص CMM (ماكينة قياس الإحداثيات) للتحقق من ذلك:
- قطر التجويف والتركيز: تفاوت تجويف الوشاح عادةً H7 (لقطر 600 مم: +0.046/0 مم). تركيز <0.08 مم TIR لمنع الدوران غير المركزي والتآكل غير المتساوي.
- تسطيح وجه التركيب: ≤0.10 مم عبر القطر الكامل. تتسبب الانحرافات في توزيع الحمل غير المتساوي والتشقق عند موضع الساعة 12.
- دقة الملف الشخصي: يجب أن يتطابق سطح التكسير مع هندسة المعدات الأصلية في حدود ± 1.0 مم مقيسة في 12 موقعًا شعاعيًا. الانحرافات الجانبية تغير إعداد الجانب المغلق وتدرج المنتج.
- توحيد سُمك الجدار: تباين <8% عن السُمك الاسمي. يؤدي التباين المفرط إلى إنشاء مقاطع رقيقة تفشل قبل الأوان.
تقييم الاستقرار المالي للموردين وتقييم مخاطر سلسلة التوريد
لا تعني الكفاءة الفنية شيئًا إذا لم يتمكن المورد من تسليم قطع الغيار عند الحاجة أو اختفى خلال فترة الضمان. وينبغي تقييم العناية المالية الواجبة:
التحقق من المخزون والمهلة الزمنية
- مستويات المخزون للأحجام الشائعة: يجب على الموردين الاحتفاظ بمخزون السلع التامة الصنع للأصناف ذات معدل الدوران المرتفع (الأغطية القياسية والمقعرات HP300/HP400). اطلب تقارير المخزون التي توضح الكمية المتوفرة لطرازاتك المحددة.
- الطاقة الإنتاجية: التحقق من السعة. لا يمكن لمسبك سعة 500 طن/شهر أن يورد بشكل موثوق العمليات الكبيرة التي تتطلب أكثر من 80 طنًا سنويًا مع خدمة عملاء متعددين.
- التزامات المهلة الزمنية: يجب شحن الأجزاء القياسية في غضون 4-6 أسابيع. قد تحتاج التشكيلات المخصصة التي تتطلب أنماطًا جديدة إلى 10-12 أسبوعًا. يفتقر الموردون الذين يعرضون أسعار تسليم 3 أسابيع على الأعمال المخصصة إلى القدرة التصنيعية.
استمرارية الأعمال وعوامل المخاطر
- سنوات في العمل: 8-10 سنوات على الأقل في خدمة صناعة التعدين. تفتقر الشركات الناشئة إلى نضج العملية لإنتاج مصبوبات خالية من العيوب باستمرار > 5 أطنان.
- مراجع العملاء: اطلب معلومات الاتصال لـ 3-5 عمليات باستخدام نفس طراز الكسارة. تحقق من العمر التشغيلي الفعلي الذي تم تحقيقه (يجب أن يكون في حدود 15% من قطع غيار المعدات الأصلية).
- شهادة نظام الجودة: ISO 9001:2015 كحد أدنى، خاصة بعمليات الصب الثقيلة. لا تتناول شهادات التصنيع العامة ضوابط العمليات الخاصة بالمسبك.
- مؤشرات الصحة المالية: بالنسبة للموردين المهمين، راجع تصنيفات Dun & Bradstreet أو اطلب بيانات مالية مدققة. ومن الحكمة تقييم مخاطر التخلف عن السداد بالنسبة للعقود الكبيرة.
تحليل التكلفة الإجمالية للملكية (TCO): ما وراء سعر الوحدة
تتجاهل قرارات الشراء التي تستند فقط إلى سعر القطعة محركات التكلفة المهيمنة: عمر الخدمة ووقت التعطل غير المخطط له. ضع في اعتبارك مقارنة عباءة HP500:
السيناريو أ: المورد المعتمد (الجودة المكافئة لمصنعي المعدات الأصلية)
- سعر الوحدة: $28,500 دولار أمريكي
- متوسط عمر الخدمة: 8,800 ساعة (تم التحقق من ذلك من خلال مراجع العملاء)
- الشحن/اللوجستيات $3,200 (شحن عادي، مهلة 6 أسابيع)
- التكلفة الإجمالية المسلمة: $31,700,31
- تكلفة ساعة التشغيل الواحدة: $3.60
السيناريو (ب): المورد البديل منخفض التكلفة
- سعر الوحدة: $19,800T (توفير 311T3T على سعر الشراء)
- متوسط عمر الخدمة: 5,100 ساعة (استنادًا إلى مادة Mn13Cr2 العامة بدلاً من Mn18Cr2 المحددة)
- الشحن/اللوجستيات $2,800
- التكلفة الإجمالية المسلمة: $22,600,22
- التكلفة لكل ساعة تشغيل: $4.43
تكلفة التشغيل السنوية (8,000 ساعة/سنة تشغيل 8,000 ساعة/سنة):
- السيناريو (أ): 0.91 عملية تغيير/سنة × 1 تيرابايت 4،700 31،700 = 1 تيرابايت 28،850 + 1 تيرابايت 12،000 عمالة (1 × تغيير) = $40,850
- السيناريو (ب): 1.57 عملية تغيير/سنة × 1 تيرابايت 4،600 22،600 = 1 تيرابايت 4،480 35،480 + 1 تيرابايت 4،000 عمالة (2 × تغييرين) + 1 تيرابايت 4،000 وقت تعطل إضافي (12 ساعة إضافية بسعر 1 تيرابايت 4،500 تيرابايت 1،500/ساعة) = $77,480
يكلف خيار "التكلفة المنخفضة" 90% أكثر سنويًا عند حساب انخفاض عمر الخدمة، وزيادة وتيرة التغيير، ووقت التعطل الإضافي. يستثني هذا الحساب التكاليف الثانوية مثل الشحن في حالات الطوارئ أثناء الأعطال المبكرة أو الإنتاج المفقود من انخفاض الإنتاجية مع البطانات البالية.
بروتوكول الطلبات التجريبية: التحقق من صحة مطالبات الموردين
حتى بعد التقييم المكتبي، يجب أن تتبع الطلبات الأولية من الموردين الجدد بروتوكول تخفيف المخاطر:
المرحلة 1 - طلب عينة صغيرة (1-2 مكونات):
- اطلب عباءة واحدة أو مقعرة للكسارة الثانوية (أقل حرجًا من الابتدائية).
- اطلب حزمة وثائق كاملة: شهادات المواد، وتقارير UT، وفحص CMM، والصور الفوتوغرافية.
- إجراء فحص الاستلام: التحقق من الأبعاد باستخدام الفرجار المعاير، والتحقق من تطابق علامة الرقم الحراري مع الشهادة، وقياس الصلابة باستخدام جهاز اختبار محمول (الهدف: 200-240 HBW).
- قم بالتركيب وراقب الأداء عن كثب: سجل ساعات التشغيل، وافحص على فترات 500 ساعة بحثًا عن أنماط التآكل غير المعتادة.
المرحلة 2 - التحقق من صحة الأداء (4,000 ساعة تشغيل كحد أدنى):
- إذا حقق المكوّن التجريبي ≥4,000 ساعة دون تآكل غير طبيعي، اطلب المكوّن الثاني للكسارة نفسها.
- قارن أنماط التآكل بين المكون الأول والثاني - يشير الاتساق إلى التحكم في العملية.
- إذا كان أداء كلا المكونين متماثلًا ويقترب من العمر التشغيلي المتوقع، يمكن الموافقة على المورد لطلبات أكبر.
المرحلة 3 - التأهيل الكامل (بعد أكثر من 8,000 ساعة خدمة):
- بمجرد أن يثبت المورد أداءً متسقًا عبر مكونات متعددة ويحقق عمر خدمة في حدود 15% من خط الأساس المحدد، تتم الموافقة على التطبيقات الحرجة والكميات الأكبر.
- الحفاظ على مورد بديل مؤهل لمنع الاعتماد على مصدر واحد.
شروط العقد وضمانات الأداء
يجب أن تتضمن اتفاقيات شراء قطع غيار الكسارة المخروطية معايير أداء قابلة للقياس وسبل علاج عدم المطابقة:
- ضمان عمر الخدمة: يضمن المورد حدًا أدنى من ساعات التشغيل (على سبيل المثال، 7500 ساعة لجرانيت معالجة عباءة HP400 Mn18Cr2 مع Ai 0.45). الأعطال قبل 50% من العمر الافتراضي المضمون مؤهلة للاستبدال المجاني.
- الامتثال لمواصفات المواد: يجب أن تفي الخواص الكيميائية والميكانيكية بالدرجات المحددة. تشكل الانحرافات >5% عن القيم المستهدفة مخالفة جوهرية، مما يخول المشتري استرداد كامل الثمن بالإضافة إلى الأضرار التبعية.
- إنفاذ تفاوت الأبعاد: يجب استبدال الأجزاء التي تتجاوز التفاوتات المحددة على نفقة المورد بما في ذلك الشحن. يحق للمشتري إجراء فحص الاستلام خلال 30 يوماً من التسليم.
- أداء التسليم: غرامات على التأخر في التسليم (على سبيل المثال، 11 تيرابايت 3 تيرابايت من قيمة الطلب لكل أسبوع تأخير بعد تاريخ الالتزام، بحد أقصى 101 تيرابايت 3 تيرابايت). حاسم بالنسبة لعمليات الإغلاق المخطط لها ذات النوافذ الثابتة.
- الالتزام بالدعم الفني: يوفر المورد إرشادات التركيب ودعم تحليل الأعطال والاستشارات الهندسية للتطبيقات دون أي رسوم إضافية.
الخاتمة: اختيار الموردين كإدارة للمخاطر
بالنسبة لمديري الصيانة المسؤولين عن توافر دائرة التكسير والمتخصصين في المشتريات المسؤولين عن ميزانية قطع الغيار، يمثل اختيار مورد قطع غيار الكسارة المخروطية قرارًا حاسمًا لإدارة المخاطر. إن وضع الفشل ثنائي - إما أن يحقق الجزء عمرًا افتراضيًا يتراوح بين 8000 و10000 ساعة ويتعطل بشكل متوقع أثناء عمليات الإغلاق المخطط لها، أو يتعطل قبل الأوان عند 4000 إلى 6000 ساعة مما يتسبب في تعطل غير مخطط له يكلف $80،000-$250،000 لكل حادث.
يستبعد إطار التأهيل الفني المبين أعلاه - التحقق من البنية التحتية للمسبك، وفرض معايير اعتماد المواد، واشتراط إجراء اختبار عدم الفحص الشامل للقطع غير المعيبة، وإجراء طلبات تجريبية على مراحل - الموردين الذين يفتقرون إلى الكفاءة التصنيعية لإنتاج مسبوكات خالية من العيوب. يُقاس الجهد الإضافي لعمليات تدقيق المنشأة ومراجعة الوثائق بالأيام؛ وتُقاس تكلفة قبول الأجزاء دون المستوى بمئات الآلاف من الدولارات.
بالنسبة للعمليات التي تعالج 1,000-3,000 طن في الساعة من خلال الكسارات المخروطية، يتراوح فرق التكلفة بين الموردين المؤهلين وبدائل الميزانية عادةً من 15-30% على سعر القطعة. ومع ذلك، عندما يتم تحديد كمية انخفاض عمر الخدمة، وزيادة وتيرة التغيير، والشحن في حالات الطوارئ، ووقت التوقف غير المخطط له، فإن التكلفة الإجمالية للملكية لقطع الميزانية أعلى من 60-120%. يحدد علم المواد والتحكم في عملية التصنيع عمر الخدمة - وليس مطالبات المورد التسويقية أو سعر الشراء.
تنفيذ قائمة مراجعة تأهيل الموردين قبل إصدار أوامر الشراء. إجراء عمليات تدقيق للمنشآت للموردين الذين يمثلون إنفاقًا سنويًا يزيد عن $200,000 طن سنويًا. التحقق من شهادات المواد، وتقارير الفحص غير القابل للتفتيش، ووثائق فحص الأبعاد عند الاستلام - قبل التركيب عندما يكون الرفض لا يزال ممكناً، وليس بعد الفشل المبكر عندما يكون الضرر المالي غير قابل للإصلاح.


 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish