

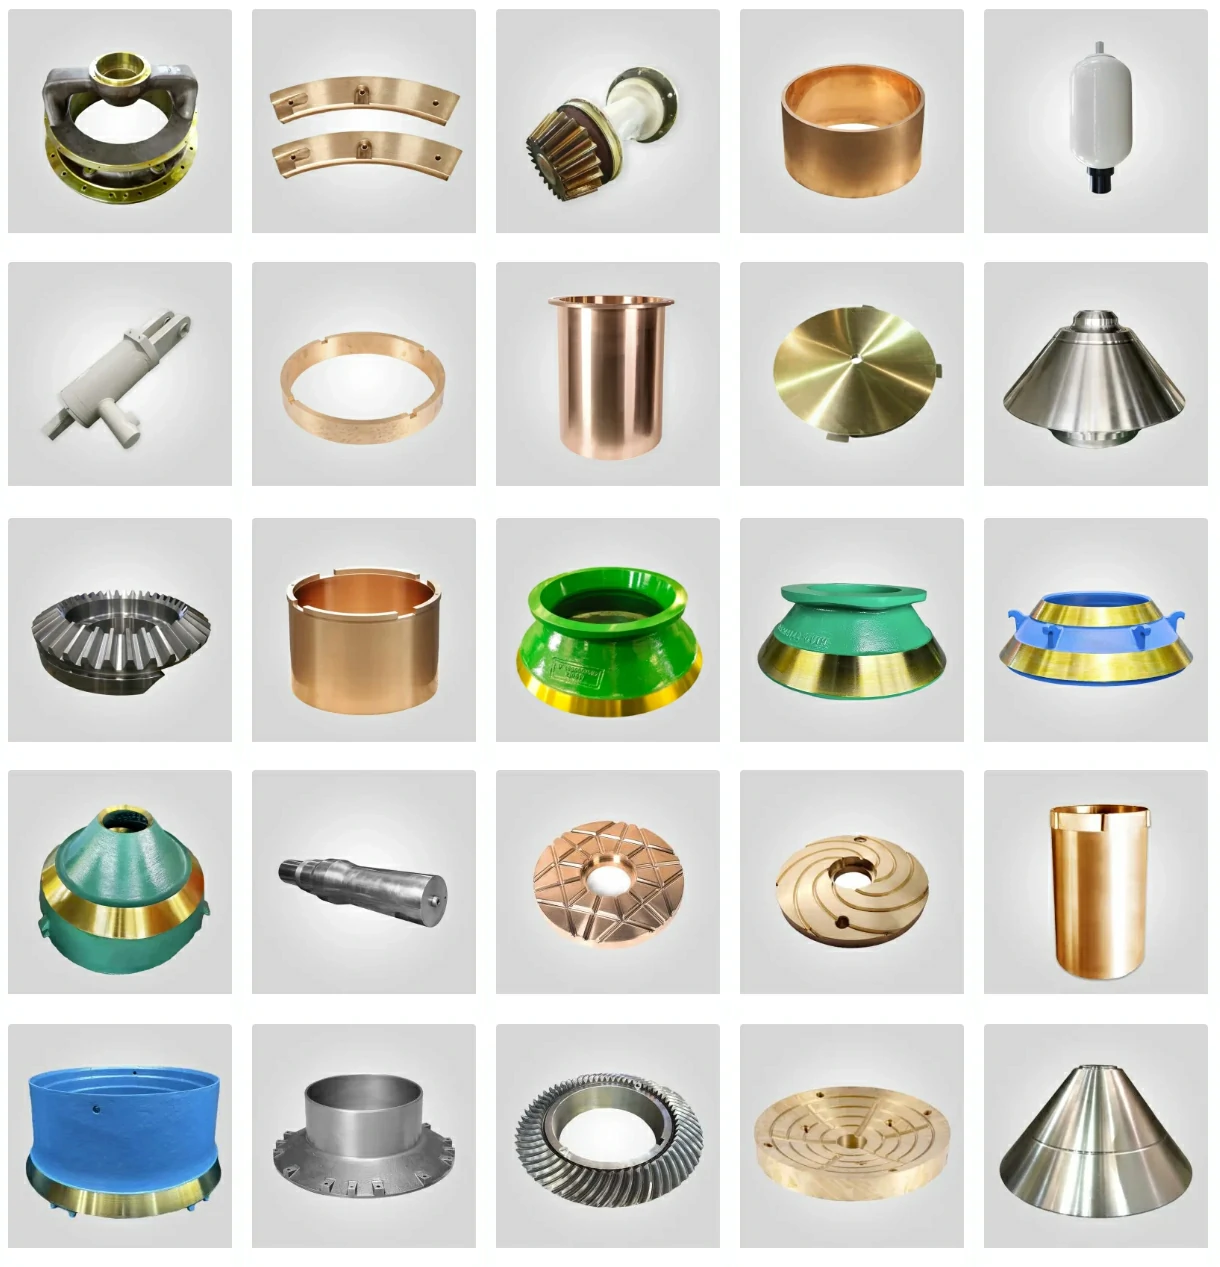
Bir Queensland demir cevheri işletmesi, eski tedarikçisine göre 28% maliyet tasarrufu sunan yeni bir tedarikçiden yedek mantoların teslimatını kabul etti. Beklenen 9.000 saatlik hizmet ömrünün 52% altında kalan 4.200 çalışma saati içinde mantoda, çapı 60 mm'yi aşan yüzey altı büzülme boşluklarından kaynaklanan katastrofik radyal çatlaklar gelişti. Metalürjik analiz, tedarikçinin belirtilen Mn18Cr2 kalitesi (akma dayanımı 690 MPa) yerine genel Mn13Cr2 çeliği (akma dayanımı 410 MPa) kullandığını ve yeterli su verme işlemini gerçekleştiremediğini ortaya çıkardı; tutulan östenit, ASTM E975 uyarınca gerekli olan >85%'ye karşılık yalnızca 68% olarak ölçüldü. Arıza, acil değişim için $45,000, hızlandırılmış nakliye için $28,000 ve 96 saatlik plansız duruş süresi boyunca üretim kaybı olarak $107,000'e mal oldu.
Bu olay, konik kırıcı parçaları tedarikinin neden en düşük fiyatlı bir ihale uygulamasına indirgenemeyeceğini göstermektedir. Düzinelerce potansiyel tedarikçiyi değerlendiren bakım yöneticileri ve satın alma ekipleri için zorluk, doğrulanmış metalürjik yeteneklere sahip meşru üreticileri, kaynağı bilinmeyen dökümleri yeniden satan satıcılardan ayırt etmektir. Aşağıdaki teknik yeterlilik çerçevesi, satın alma siparişi verilmeden önce tedarikçinin yetkinliğini değerlendirmek için objektif kriterler sağlar ve zamanından önce arızalanan standart altı bileşenlerin kabul edilmesini önler.
Tedarikçi Teknik Kapasite Değerlendirmesi: Üretim Altyapısı Doğrulaması
Kusursuz üretim yapabilme yeteneği konik kırıcı parçaları-Özellikle 500 kg'dan 15+ tona kadar değişen aşınma bileşenleri, çoğu tedarikçide bulunmayan özel dökümhane ekipmanı ve proses kontrol yetenekleri gerektirir. Satın alma ekipleri, kalifikasyondan önce tedarikçinin tesisinde aşağıdaki altyapı unsurlarının mevcut olduğunu doğrulamalıdır.
Dökümhane Kapasitesi ve Ekipman Standartları
| Ekipman Kategorisi | Minimum Şartname | Amaç / Kalite Üzerindeki Etki | Doğrulama Yöntemi |
| Elektrik Ark Ocağı (EAF) | ≥30 ton kapasite, 1.650°C maksimum sıcaklık, oksijen lansı özelliği | Tek dökümde büyük mantoları (8-12 ton) dökmek için yeterli ısı boyutu. Sıcaklık kontrolü manganez oksidasyon kaybını önler (1.680°C+'de). | Fırın kapasite plakası fotoğrafları talep edin, döküm ağırlığına karşı ısı boyutunu gösteren ısı sertifikalarını inceleyin |
| Pota Arıtma Fırını (LRF) | Argon karıştırmalı ikincil metalurji, isteğe bağlı vakumlu gaz giderme | Sülfürü <0,015%'ye düşürür (sıcak yırtılmaları önler), metalik olmayan inklüzyonları cüruf tabakasına yüzdürür. <2 ppm'e kadar hidrojen gazı giderme, kalın kesitlerdeki gözenekliliği ortadan kaldırır. | LRF varlığını doğrulamak için tesis turu, arıtma öncesi/sonrası bileşimi gösteren pota kimyası raporlarını inceleme |
| Isıl İşlem Fırını | Araba tabanı veya boji ocağı, ≥50 ton kapasite, AMS 2750E'ye göre ±10°C homojenlik | Tam karbür çözünmesi için 1.050-1.100°C'ye kadar eşit ısıtma gereklidir. Yetersiz fırınlar, kısmi söndürme tepkisine neden olan >30°C sıcaklık gradyanları oluşturur. | Fırın sıcaklık homojenliği anketi (TUS) raporlarını talep edin, kapasitenin teklif edilen en büyük dökümle eşleştiğini doğrulayın |
| Su Söndürme Sistemi | Daldırma tankı ≥4m × 4m × 3m, 5.000+ L/dk sirkülasyon, su sıcaklığı kontrolü 18-25°C | Hızlı soğutma hızı (yapıda >50°C/dak, karbür çökelmesini önler. Yetersiz su verme kırılgan martensitik bölgeler oluşturur. | Tesis ziyareti sırasında söndürme tankını inceleyin, su sıcaklığı izleme sisteminin mevcut olduğunu doğrulayın |
| CNC İşleme Merkezi | ≥3.000 mm salınımlı dikey torna tezgahı, 300+ kN tabla yükü, iş mili gücü ≥100 kW | Büyük mantoları ±0,5 mm toleransla işler. Yetersiz rijitlik gevezeliğe neden olarak Ra >6,3 μm yüzey kalitesi ve >1,5 mm boyutsal salgı üretir. | Makine özelliklerini incelemek için tesis ziyareti, ulaşılan toleransları gösteren boyutsal denetim raporlarının incelenmesi |
Pro-Tip: Tesis denetimleri sırasında, ısıl işlem fırını yükleme arabası kapasitesini her zaman tedarikçinin iddia ettiği maksimum döküm ağırlığına göre kontrol ederim. Bir keresinde 12 tonluk HP800 mantoları sunan bir tedarikçinin sadece 8 tonluk bir fırını olduğunu keşfettim - bu devasa dökümleri iki ayrı döngüde çözelti tavlıyorlardı ve orta yükseklikte erken çatlamaya neden olan metalurjik bir süreksizlik yaratıyorlardı. Fırın tek bir ısı döngüsünde tüm dökümü alamıyorsa, tedarikçiyi derhal reddedin.
Kalite Kontrol Laboratuvarı Kabiliyetleri
Şirket içi metalürjik test kapasitesi zorunludur; analizleri üçüncü taraf laboratuvarlara taşere eden tedarikçiler, kimya spesifikasyondan saptığında gerçek zamanlı süreç düzeltmeleri uygulayamazlar. Gerekli laboratuvar ekipmanı şunları içerir:
- Optik Emisyon Spektrometresi (OES): ASTM E415 uyarınca hızlı kimyasal analiz için. Ana elementler (Mn, Cr, C) için ±0,5% tolerans dahilinde her bir ısının bileşimini doğrulamalıdır. Taşınabilir XRF analizörleri karbon ölçümü için yetersizdir; yalnızca XRF'ye güvenen tedarikçileri reddedin.
- Üniversal Çekme Test Cihazı: Her ısıdan çıkarılan döküm kuponları test etmek için ASTM E8 uyarınca minimum 1.000 kN kapasite. Mn18Cr2 için akma dayanımının ≥690 MPa, uzamanın ≥15% olduğunu doğrulayın.
- Brinell Sertlik Test Cihazı: Döküm olarak sertlik doğrulaması (hedef: manganlı çelik için 200-240 HBW) ve su verme sonrası onay için (tam östenite uygun şekilde su verilirse <260 HBW kalmalıdır).
- Metalografik Hazırlama Ekipmanları: Mikroyapıyı doğrulamak için parlatma, dağlama ve optik mikroskopi. Uygun şekilde su verilmiş Mn18Cr2, 200× büyütmede karbür ağları görünmeyen 100% östenitik taneler göstermelidir.
- X-Işını Kırınımı (XRD) veya Manyetik Test: Tutulan östeniti ölçmek için (hedef: ASTM E975 uyarınca >85%). Bu kabiliyete sahip olmayan tedarikçiler uygun ısıl işlemi doğrulayamaz.
Malzeme Sertifikasyonu ve İzlenebilirlik Gereklilikleri
Genel "uygunluk sertifikası" belgeleri kritik aşınma bileşenleri için yetersizdir. Satın alma siparişleri, aşağıdaki doğrulanmış verileri içeren EN 10204 Tip 3.1 malzeme sertifikalarını minimum kabul edilebilir belgeler olarak belirtmelidir:
Kimyasal Bileşim Doğrulaması
Mn18Cr2 manganez çelik mantolar ve konkavlar için sertifika, bireysel ısı numarası izlenebilirliği ile gerçek analiz edilmiş kimyayı ("spesifikasyonu karşılar" değil) göstermelidir:
| Element | ASTM A128 Sınıf C Spesifikasyonu (%) | HP400/HP500 Uygulamaları için Kabul Edilebilir Aralık (%) | Sapmanın Etkisi |
| Karbon (C) | 1.05-1.45 | 1.15-1.35 | C 1.4% aşırı karbürler oluşturarak darbe tokluğunu <20 J'ye düşürür. |
| Manganez (Mn) | 17.0-19.0 | 17.5-18.5 | Mn 19%, 15%'ye kadar büzülme eğilimini artırır. |
| Krom (Cr) | 1.8-2.5 | 1.9-2.3 | Cr, aşındırıcı aşınmaya direnç gösteren karbürler oluşturur. Yetersiz Cr krater aşınmasını 30-40% kadar hızlandırır. |
| Silisyum (Si) | 0.3-1.0 | 0.4-0.7 | Si >1.0% su verme sırasında termal çatlama hassasiyetini artırır. Si <0,3% yetersiz deoksidasyon, oksit inklüzyonları oluşturur. |
| Fosfor (P) | ≤0.07 | ≤0.05 | P >0,05% tane sınırlarına ayrışarak darbe tokluğunu 40%'ye düşürür. P >0,07% olan tüm ısıları reddedin. |
| Sülfür (S) | ≤0.05 | ≤0.025 | S, katılaşma sırasında sıcak yırtıklar oluşturan MnS inklüzyonları oluşturur. 200 mm'den kalın kesitli dökümler için hedef <0,020%'dir. |
Mekanik Özellikler Dokümantasyonu
Sertifikalar, gerçek döküm özelliklerini temsil etmeyen ayrı olarak dökülmüş test çubuklarından değil, üretim dökümleriyle entegre olarak dökülen kuponlardan elde edilen gerçek test sonuçlarını içermelidir. Gerekli veriler:
- Çekme Dayanımı: ASTM E8'e göre ≥690 MPa minimum. <650 MPa değerler, uygun olmayan alaşım dengesini veya eksik çözelti tavlamasını gösterir.
- Akma Dayanımı: ≥410 MPa. Düşük akma dayanımı (<380 MPa) eksik su verme veya aşırı tutulan ferriti gösterir.
- Uzama: 50 mm mastar uzunluğunda ≥15%. Uzama <12%, karbür ağları veya su verme çatlakları ile kırılgan mikro yapıyı gösterir.
- Darbe Dayanıklılığı (İsteğe Bağlı Ancak Tavsiye Edilir): ISO 148-1 uyarınca 20°C'de Charpy V-çentik enerjisi ≥60 J. Bu test, uygun şekilde ısıl işlem görmüş malzemeyi, darbe altında başarısız olacak uygun olmayan şekilde su verilmiş dökümlerden ayırır.
Tahribatsız Muayene (NDT) Standartları ve Kabul Kriterleri
İç kusurlar - büzülme boşlukları, sıcak yırtıklar, gözeneklilik - erken aşınma bileşeni arızasının birincil nedenidir, ancak görsel incelemede görünmez kalır. Kalifiye tedarikçiler tüm kritik dökümler üzerinde 100% NDT gerçekleştirir ve denetim sonuçlarının belgelenmiş kanıtını sağlar.
İç Sağlamlık için Ultrasonik Test (UT)
ASTM E94 uyarınca standart protokol, yüksek zayıflamalı manganez çelik için modifiye edilmiştir:
- Frekans Seçimi: Manganez çeliğin 40-55 dB/m'lik yüksek akustik zayıflama katsayısında yeterli penetrasyon elde etmek için 1,0 MHz problar kullanın (standart 2,25 MHz değil).
- Tarama Kapsamı: 100% tarama çizgileri arasında ≥20% örtüşme ile otomatik tarama sistemi kullanılarak >100mm kalınlığındaki tüm kesitlerin hacimsel incelemesi.
- Kabul Standardı: ASTM E3062 Seviye 1 (eşdeğer reflektör boyutu >3% kesit kalınlığı olan endikasyon yok). 300 mm kalınlığında bir manto kesiti için izin verilen maksimum kusur 9 mm çapındadır.
- Dokümantasyon: Tam döküm için sinyal genliğine karşı konumu gösteren UT tarama kayıtlarını talep edin. Sadece "başarılı/başarısız" damgaları sağlayan tedarikçilerde süreç kontrolü yoktur.
Kritik Aşınma Bölgeleri için Radyografik İnceleme
Yüksek aşındırıcı cevher (Ai >0,50) işleyen mantolar ve konkavlar için, maksimum aşınma bölgelerinin radyografik muayenesi üstün kusur tespiti sağlar:
- Enerji seviyesi: 300-400 mm manganez çelik kesitlere nüfuz etmek için minimum 6 MeV lineer hızlandırıcı gereklidir. Geleneksel 320 kV X-ışını <100 mm kalınlıkla sınırlıdır.
- Görüntü Kalitesi: ASTM penetrametre hassasiyeti 2-2T'ye ulaşmalıdır (2T tel görünür haldeyken 2% kalınlığa eşdeğer kusur tespiti).
- Kapsam: İlk önce aşınacağı tahmin edilen tüm bölümlerin 100% radyografisi (tipik olarak manto kırma yüzeyinin üst 1/3'ü).
Boyutsal Doğruluk ve Geometrik Doğrulama
Konik kırıcı parçaları, uygun kırma odası geometrisi ve eşit aşınma dağılımı sağlamak için sıkı boyut toleranslarını karşılamalıdır. Tedarikçiler, doğrulayan CMM (Koordinat Ölçüm Makinesi) inceleme raporları sağlamalıdır:
- Delik Çapı ve Konsantriklik: Manto delik toleransı tipik olarak H7 (600 mm çap için: +0,046/0 mm). Eksantrik dönüşü ve düzensiz aşınmayı önlemek için eşmerkezlilik <0,08 mm TIR.
- Montaj Yüzü Düzlüğü: Tam çap boyunca ≤0,10 mm. Sapmalar eşit olmayan yük dağılımına ve saat 12 konumunda çatlamaya neden olur.
- Profil Doğruluğu: Kırma yüzeyi, 12 radyal konumda ölçülen ±1,0 mm dahilinde OEM geometrisine uymalıdır. Profil sapmaları kapalı taraf ayarını ve ürün derecelendirmesini değiştirir.
- Duvar Kalınlığı Tekdüzeliği: Nominal kalınlıktan <8% varyasyon. Aşırı varyasyon, zamanından önce arızalanan ince kesitler oluşturur.
Tedarikçi Finansal İstikrarı ve Tedarik Zinciri Risk Değerlendirmesi
Tedarikçi gerektiğinde parçaları teslim edemiyorsa veya garanti süresi boyunca ortadan kayboluyorsa teknik yeterliliğin hiçbir anlamı yoktur. Finansal durum tespiti değerlendirilmelidir:
Envanter ve Teslim Süresi Doğrulaması
- Yaygın Boyutlar için Stok Seviyeleri: Tedarikçiler, yüksek cirolu ürünler (HP300/HP400 standart mantolar ve içbükeyler) için mamul mal envanteri tutmalıdır. Belirli modelleriniz için eldeki miktarı gösteren envanter raporları talep edin.
- Üretim Kapasitesi: Kapasiteyi doğrulayın. Ayda 500 tonluk bir dökümhane, birden fazla müşteriye hizmet verirken yılda 80+ tona ihtiyaç duyan büyük operasyonları güvenilir bir şekilde tedarik edemez.
- Teslim Süresi Taahhütleri: Standart parçalar 4-6 hafta içinde gönderilmelidir. Yeni kalıplar gerektiren özel profiller için 10-12 hafta gerekebilir. Özel işler için 3 haftalık teslim süresi veren tedarikçilerin üretim kapasitesi yetersizdir.
İş Sürekliliği ve Risk Faktörleri
- Faaliyette olduğu yıllar: Madencilik sektöründe en az 8-10 yıl hizmet. Yeni başlayanlar, 5 tondan fazla hatasız dökümleri tutarlı bir şekilde üretmek için süreç olgunluğundan yoksundur.
- Müşteri Referansları: Aynı kırıcı modelini kullanan 3-5 işletme için iletişim bilgileri talep edin. Elde edilen gerçek hizmet ömrünü doğrulayın (OEM parçalarının 15%'si dahilinde olmalıdır).
- Kalite Sistem Belgelendirmesi: Ağır döküm operasyonlarına özel minimum ISO 9001:2015. Genel üretim sertifikaları dökümhaneye özgü süreç kontrollerini ele almaz.
- Mali Sağlık Göstergeleri: Kritik tedarikçiler için Dun & Bradstreet derecelendirmelerini inceleyin veya denetlenmiş mali tabloları talep edin. Büyük sözleşmeler için ödeme temerrüt riski değerlendirmesi ihtiyatlı bir yaklaşımdır.
Toplam Sahip Olma Maliyeti (TCO) Analizi: Birim Fiyatın Ötesinde
Yalnızca parça fiyatına dayalı satın alma kararları, baskın maliyet etkenlerini göz ardı eder: hizmet ömrü ve planlanmamış arıza süresi. Bir HP500 manto karşılaştırması düşünün:
Senaryo A: Yerleşik Tedarikçi (OEM Eşdeğeri Kalite)
- Birim Fiyatı: $28,500
- Ortalama Hizmet Ömrü: 8.800 saat (müşteri referansları tarafından doğrulanmıştır)
- Nakliye/Lojistik: $3,200 (normal nakliye, 6 haftalık teslim süresi)
- Toplam Teslim Edilen Maliyet: $31,700
- Çalışma Saati Başına Maliyet: $3,60
Senaryo B: Düşük Maliyetli Alternatif Tedarikçi
- Birim Fiyatı: $19,800 (satın alma fiyatı üzerinden 31% tasarruf)
- Ortalama Hizmet Ömrü: 5.100 saat (belirtilen Mn18Cr2 yerine genel Mn13Cr2 malzemeye göre)
- Nakliye/Lojistik: $2,800
- Toplam Teslim Edilen Maliyet: $22,600
- Çalışma Saati Başına Maliyet: $4,43
Yıllık İşletme Maliyeti (8.000 saat/yıl çalışma):
- Senaryo A: 0,91 değişim/yıl × $31,700 = $28,850 + $12,000 işçilik (1× değişim) = $40,850
- Senaryo B: 1,57 değişim/yıl × $22.600 = $35.480 + $24.000 işçilik (2× değişim) + $18.000 ek duruş süresi ($1.500/saat'te ekstra 12 saat) = $77,480
"Düşük maliyetli" seçenek, hizmet ömrünün kısalması, artan değişim sıklığı ve ek duruş süreleri hesaplandığında 90%'ye yıllık olarak daha pahalıya mal olmaktadır. Bu hesaplama, erken arızalar sırasında acil durum nakliyesi veya aşınmış gömleklerle azalan verimden kaynaklanan üretim kaybı gibi ikincil maliyetleri içermez.
Deneme Siparişi Protokolü: Tedarikçi İddialarının Doğrulanması
Masaüstü değerlendirmeden sonra bile, yeni tedarikçilerden gelen ilk siparişler bir risk azaltma protokolü izlemelidir:
Aşama 1 - Küçük Örnek Sipariş (1-2 Bileşen):
- İkincil kırıcı için bir manto veya içbükey sipariş edin (birincilden daha düşük kritiklik).
- Eksiksiz dokümantasyon paketi talep edin: malzeme sertifikaları, UT raporları, CMM incelemesi, fotoğraflar.
- Teslim alma muayenesini gerçekleştirin: kalibre edilmiş kumpaslarla boyutları doğrulayın, ısı numarası işaretinin sertifika ile eşleştiğini kontrol edin, taşınabilir test cihazı ile sertliği ölçün (hedef: 200-240 HBW).
- Takın ve performansı yakından izleyin: çalışma saatlerini kaydedin, olağandışı aşınma modelleri için 500 saatlik aralıklarla inceleyin.
Aşama 2 - Performans Doğrulaması (Minimum 4.000 Çalışma Saati):
- Deneme bileşeni anormal aşınma olmadan ≥4.000 saate ulaşırsa, aynı kırıcı için ikinci bileşeni sipariş edin.
- Birinci ve ikinci bileşen arasındaki aşınma modellerini karşılaştırın - tutarlılık süreç kontrolünü gösterir.
- Her iki bileşen de benzer performans gösterir ve beklenen hizmet ömrüne yaklaşırsa, tedarikçi daha büyük siparişler için onaylanabilir.
Aşama 3 - Tam Yeterlilik (8.000+ Saat Hizmetten Sonra):
- Tedarikçi birden fazla bileşende tutarlı performans gösterdiğinde ve belirlenen temel çizginin 15%'si dahilinde hizmet ömrüne ulaştığında, kritik uygulamalar ve daha büyük hacimler için onay verin.
- Tek kaynak bağımlılığını önlemek için alternatif nitelikli tedarikçi bulundurun.
Sözleşme Şartları ve Kesin Teminatlar
Konik kırıcı parçaları için satın alma anlaşmaları, ölçülebilir performans kriterlerini ve uyumsuzluk için çözüm yollarını içermelidir:
- Hizmet Ömrü Garantisi: Tedarikçi minimum çalışma saatini garanti eder (örneğin, Ai 0,45 ile HP400 Mn18Cr2 manto işleme graniti için 7.500 saat). Garanti edilen ömrün 50%'sinden önceki arızalar ücretsiz değişim için uygundur.
- Malzeme Spesifikasyon Uyumluluğu: Kimya ve mekanik özellikler belirtilen sınıfları karşılamalıdır. Hedef değerlerden >5% sapmalar maddi ihlal teşkil eder ve alıcıya tam para iadesi artı dolaylı zararlar hakkı verir.
- Boyutsal Tolerans Uygulaması: Belirtilen toleransları aşan parçalar, navlun dahil tedarikçi maliyetiyle değiştirilmelidir. Alıcı, teslimattan sonraki 30 gün içinde teslim alma incelemesi yapma hakkına sahiptir.
- Teslimat Performansı: Geç teslimat için cezalar (örneğin, taahhüt edilen tarihten sonra geciken her hafta için sipariş değerinin 1%'si, maksimum 10%). Sabit pencereli planlı kapatmalar için kritiktir.
- Teknik Destek Taahhüdü: Tedarikçi, ek ücret almadan kurulum rehberliği, arıza analizi desteği ve uygulama mühendisliği danışmanlığı sağlar.
Sonuç: Risk Yönetimi Olarak Tedarikçi Seçimi
Kırma devresinin kullanılabilirliğinden sorumlu bakım yöneticileri ve parça bütçesinden sorumlu satın alma uzmanları için konik kırıcı parça tedarikçisi seçimi, kritik bir risk yönetimi kararıdır. Arıza modu ikilidir; ya parça 8.000-10.000 saatlik hizmet ömrüne ulaşır ve planlı duruşlar sırasında öngörülebilir şekilde arızalanır ya da 4.000-6.000 saatte erken arızalanarak olay başına $80.000-$250.000'e mal olan plansız duruş sürelerine neden olur.
Yukarıda özetlenen teknik yeterlilik çerçevesi - dökümhane altyapısının doğrulanması, malzeme sertifikasyon standartlarının uygulanması, kapsamlı NDT gerekliliği ve aşamalı deneme siparişlerinin yürütülmesi - hatasız dökümler üretmek için üretim yeterliliğine sahip olmayan tedarikçileri elemektedir. Tesis denetimleri ve dokümantasyon incelemesi için harcanan ek çaba günlerle ölçülürken, standartların altındaki parçaları kabul etmenin maliyeti yüz binlerce dolarla ölçülür.
Konik kırıcılar aracılığıyla 1.000-3.000 TPH işleyen operasyonlar için, nitelikli tedarikçiler ile bütçe alternatifleri arasındaki maliyet farkı tipik olarak parça fiyatı üzerinden 15-30% arasında değişmektedir. Ancak hizmet ömrünün kısalması, artan değişim sıklığı, acil durum nakliyesi ve plansız duruş süreleri hesaba katıldığında, ekonomik parçalar için toplam sahip olma maliyeti 60-120% daha yüksektir. Malzeme bilimi ve üretim süreci kontrolü, hizmet ömrünü belirler; tedarikçinin pazarlama iddiaları veya satın alma fiyatı değil.
Satın alma siparişlerini vermeden önce tedarikçi yeterlilik kontrol listesini uygulayın. Yıllık harcaması >$200.000 olan tedarikçiler için tesis denetimleri gerçekleştirin. Malzeme sertifikalarını, NDT raporlarını ve boyutsal denetim belgelerini, mali hasarın geri döndürülemez olduğu erken arızadan sonra değil, reddetme hala uygulanabilir olduğunda kurulumdan önce teslim alma denetiminde doğrulayın.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese