

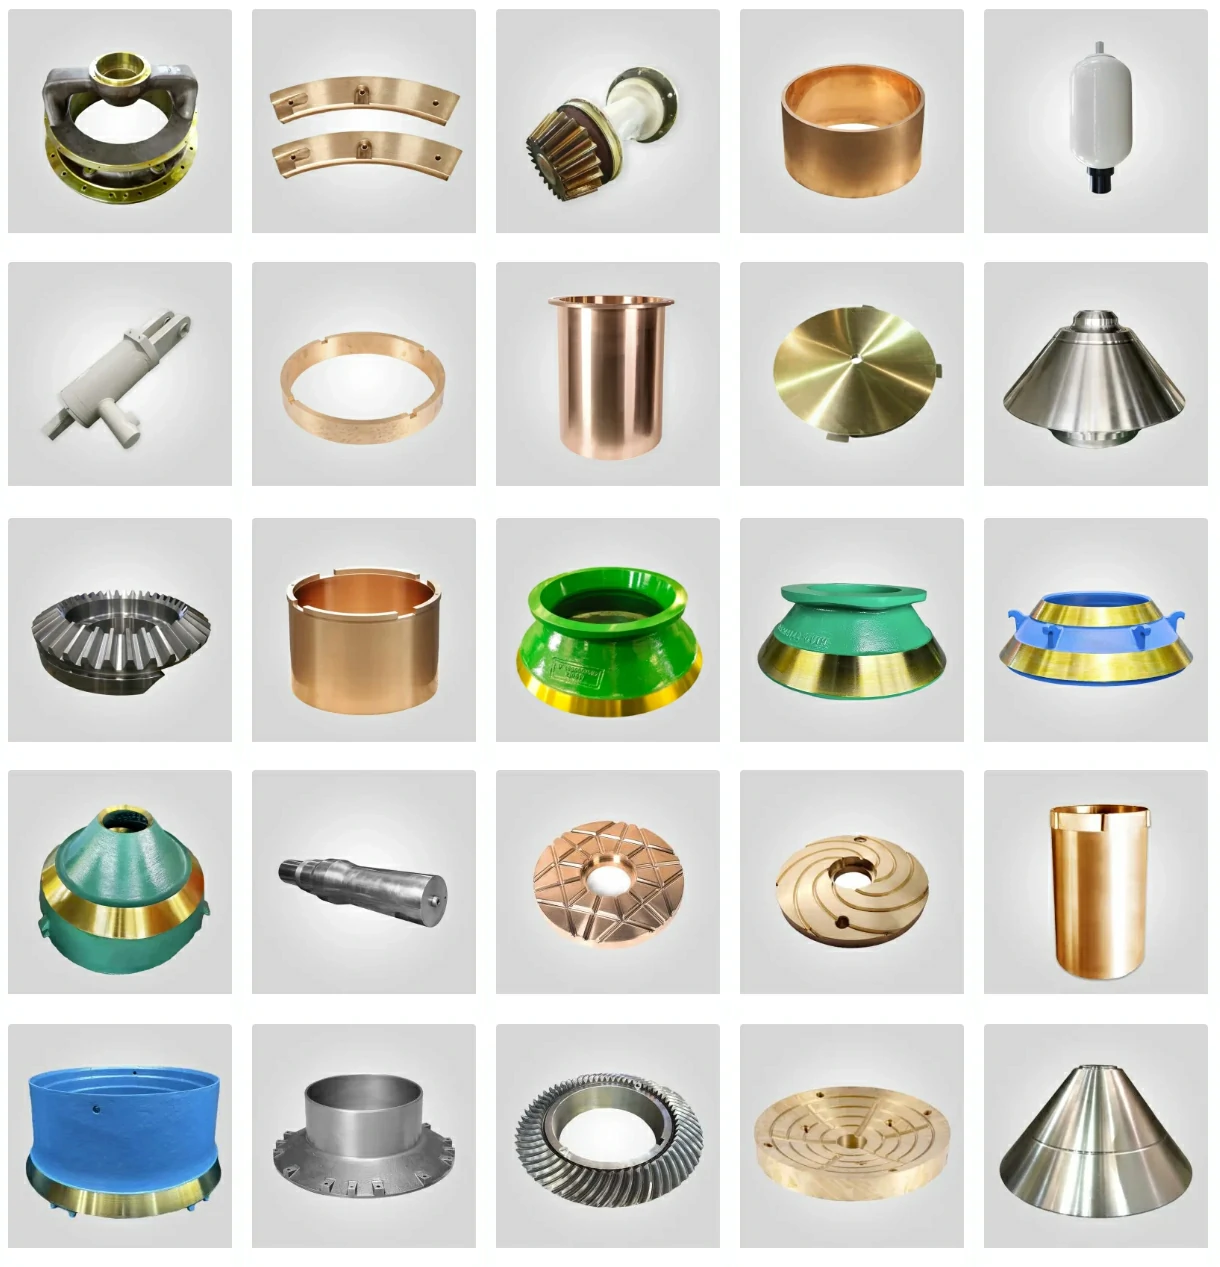
Ein Eisenerzbetrieb in Queensland nahm die Lieferung von Ersatzmänteln von einem neuen Lieferanten an, der 28% Kosteneinsparungen gegenüber dem bisherigen Lieferanten bot. Innerhalb von 4.200 Betriebsstunden - 52% unter der erwarteten Lebensdauer von 9.000 Stunden - entwickelte der Mantel katastrophale radiale Risse, die von unterirdischen Lunkerstellen mit einem Durchmesser von über 60 mm herrührten. Die metallurgische Analyse ergab, dass der Zulieferer einen allgemeinen Mn13Cr2-Stahl (Streckgrenze 410 MPa) anstelle der spezifizierten Mn18Cr2-Sorte (Streckgrenze 690 MPa) verwendet und keine angemessene Wasserabschreckung durchgeführt hatte - der Restaustenit wies nur 68% gegenüber den gemäß ASTM E975 erforderlichen >85% auf. Der Ausfall kostete $45.000 für den Notaustausch, $28.000 für den Versand und $107.000 für den Produktionsausfall während 96 Stunden ungeplanter Ausfallzeit.
Dieser Vorfall verdeutlicht, warum die Beschaffung von Kegelbrecherteilen nicht auf eine Ausschreibung zum niedrigsten Preis reduziert werden kann. Für Instandhaltungsleiter und Beschaffungsteams, die Dutzende potenzieller Lieferanten bewerten, besteht die Herausforderung darin, seriöse Hersteller mit geprüften metallurgischen Fähigkeiten von Anbietern zu unterscheiden, die einfach Gussteile unbekannter Herkunft weiterverkaufen. Der folgende technische Qualifikationsrahmen bietet objektive Kriterien zur Bewertung der Kompetenz von Lieferanten vor der Auftragsvergabe und verhindert so die Annahme von minderwertigen Komponenten, die vorzeitig ausfallen.
Bewertung der technischen Fähigkeiten der Lieferanten: Überprüfung der Fertigungsinfrastruktur
Die Fähigkeit, fehlerfrei zu produzieren Kegelbrecherteile-insbesondere Verschleißteile mit einem Gewicht von 500 kg bis zu mehr als 15 Tonnen- erfordert spezielle Gießereianlagen und Prozesssteuerungsmöglichkeiten, die den meisten Lieferanten fehlen. Die Beschaffungsteams müssen vor der Qualifizierung überprüfen, ob die folgenden Infrastrukturelemente im Werk des Lieferanten vorhanden sind.
Gießereikapazität und Ausrüstungsstandards
| Kategorie Ausrüstung | Minimale Spezifikation | Zweck / Auswirkungen auf die Qualität | Überprüfungsmethode |
| Elektrolichtbogenofen (EAF) | ≥30 Tonnen Kapazität, 1.650°C Maximaltemperatur, Sauerstofflanzenfähigkeit | Ausreichende Wärmemenge zum Gießen großer Gussmäntel (8-12 Tonnen) in einem einzigen Guss. Die Temperaturkontrolle verhindert den Verlust von Mangan durch Oxidation (bei 1.680°C+). | Fotos von Ofenkapazitätsplatten anfordern, Wärmezertifikate prüfen, die die Wärmegröße im Vergleich zum Gussgewicht zeigen |
| Pfannenraffinationsofen (LRF) | Sekundärmetallurgie mit Argon-Rühren, Vakuumentgasung optional | Reduziert den Schwefelgehalt auf <0,015% (verhindert heiße Risse), treibt nichtmetallische Einschlüsse in die Schlackenschicht. Die Wasserstoffentgasung auf <2 ppm beseitigt die Porosität in dicken Abschnitten. | Betriebsbesichtigung zur Überprüfung des Vorhandenseins von LRF, Überprüfung der chemischen Berichte über die Zusammensetzung der Pfanne vor und nach der Raffination |
| Wärmebehandlungsofen | Herd mit Wagenboden oder Drehgestell, ≥50 Tonnen Kapazität, ±10°C Gleichmäßigkeit gemäß AMS 2750E | Gleichmäßige Erwärmung auf 1.050-1.100°C für vollständige Karbidauflösung erforderlich. Unterdimensionierte Öfen erzeugen Temperaturgradienten von mehr als 30°C, die eine partielle Abschreckreaktion verursachen. | Anforderung von Berichten über die Temperaturgleichmäßigkeit des Ofens (TUS), Überprüfung, ob die Kapazität dem größten angebotenen Gussteil entspricht |
| Wasserabschrecksystem | Tauchbecken ≥4m × 4m × 3m, 5.000+ L/min Zirkulation, Wassertemperaturregelung 18-25°C | Schnelle Abkühlungsgeschwindigkeit (>50°C/min am Gefüge, verhindert Karbidausscheidung. Unzureichendes Abschrecken erzeugt spröde martensitische Zonen. | Inspektion des Quenchtanks während des Besuchs der Einrichtung, Überprüfung des Wassertemperaturüberwachungssystems |
| CNC-Bearbeitungszentrum | Vertikaldrehmaschine mit ≥3.000mm Schwenkbereich, 300+ kN Tischbelastung, Spindelleistung ≥100 kW | Bearbeitet große Mantelflächen mit einer Toleranz von ±0,5 mm. Unzureichende Steifigkeit führt zu Ratterern, die eine Oberflächengüte von Ra >6,3 μm und eine Maßabweichung von >1,5 mm verursachen. | Werksbesichtigung zur Überprüfung der Maschinenspezifikationen, Überprüfung der Maßprüfungsberichte mit Angabe der erreichten Toleranzen |
Profi-Tipp: Bei Betriebsprüfungen überprüfe ich immer die Kapazität des Beladungswagens des Wärmebehandlungsofens im Vergleich zu dem vom Lieferanten angegebenen maximalen Gussgewicht. Ich habe einmal entdeckt, dass ein Lieferant 12-Tonnen-HP800-Mäntel anbot, aber nur über einen 8-Tonnen-Ofen verfügte - er glühte diese massiven Gussteile in zwei getrennten Zyklen, was zu einer metallurgischen Diskontinuität in der Mitte des Gussstücks führte, die vorzeitige Rissbildung verursachte. Wenn der Ofen nicht in der Lage ist, das gesamte Gussteil in einem Wärmezyklus zu glühen, sollten Sie den Lieferanten sofort zurückweisen.
Labor für Qualitätskontrolle
Eigene metallurgische Testmöglichkeiten sind obligatorisch - Lieferanten, die die Analyse an Drittlabore vergeben, können keine Prozesskorrekturen in Echtzeit durchführen, wenn die chemische Zusammensetzung von der Spezifikation abweicht. Die erforderliche Laborausrüstung umfasst:
- Optisches Emissionsspektrometer (OES): Für die schnelle chemische Analyse nach ASTM E415. Muss die Zusammensetzung jeder Schmelze innerhalb einer Toleranz von ±0,5% für die wichtigsten Elemente (Mn, Cr, C) überprüfen. Tragbare XRF-Analysatoren sind für die Kohlenstoffmessung unzureichend - lehnen Sie Anbieter ab, die sich ausschließlich auf XRF verlassen.
- Universal-Zugprüfmaschine: Mindestkapazität von 1.000 kN nach ASTM E8 für die Prüfung von Gussstücken aus jeder Hitze. Überprüfung der Streckgrenze ≥690 MPa für Mn18Cr2, Dehnung ≥15%.
- Brinell-Härteprüfer: Zur Überprüfung der Härte im Gusszustand (Ziel: 200-240 HBW für Manganstahl) und zur Bestätigung nach dem Abschrecken (sollte bei ordnungsgemäßem Abschrecken auf Vollaustenit <260 HBW bleiben).
- Metallographische Präparationsgeräte: Polieren, Ätzen und optische Mikroskopie zur Überprüfung des Gefüges. Ordnungsgemäß abgeschrecktes Mn18Cr2 sollte 100% austenitische Körner ohne Karbidnetzwerke aufweisen, die bei 200-facher Vergrößerung sichtbar sind.
- Röntgenbeugung (XRD) oder magnetische Prüfung: Quantifizierung von Restaustenit (Ziel: >85% gemäß ASTM E975). Lieferanten ohne diese Fähigkeit können die ordnungsgemäße Wärmebehandlung nicht überprüfen.
Anforderungen an Materialzertifizierung und Rückverfolgbarkeit
Allgemeine "Konformitätsbescheinigungen" sind für kritische Verschleißteile unzureichend. In den Bestellungen müssen Materialzertifikate nach EN 10204 Typ 3.1 als akzeptable Mindestdokumentation angegeben werden, die die folgenden verifizierten Daten enthalten:
Überprüfung der chemischen Zusammensetzung
Für Mn18Cr2-Manganstahlmäntel und -konkavitäten muss das Zertifikat die tatsächlich analysierte chemische Zusammensetzung (nicht nur "entspricht der Spezifikation") mit individueller Rückverfolgbarkeit der Schmelznummer ausweisen:
| Element | ASTM A128 Klasse C Spezifikation (%) | Zulässiger Bereich für HP400/HP500-Anwendungen (%) | Auswirkungen der Abweichung |
| Kohlenstoff (C) | 1.05-1.45 | 1.15-1.35 | C 1,4% bildet übermäßige Karbide, die die Kerbschlagzähigkeit auf <20 J reduzieren. |
| Mangan (Mn) | 17.0-19.0 | 17.5-18.5 | Mn 19% erhöht die Schrumpfungsneigung um 15%. |
| Chrom (Cr) | 1.8-2.5 | 1.9-2.3 | Cr bildet Karbide, die dem abrasiven Verschleiß widerstehen. Unzureichendes Cr beschleunigt den Kraterverschleiß um 30-40%. |
| Silizium (Si) | 0.3-1.0 | 0.4-0.7 | Si >1,0% erhöht die Anfälligkeit für thermische Rissbildung beim Abschrecken. Si <0,3% unzureichende Desoxidation, erzeugt Oxideinschlüsse. |
| Phosphor (P) | ≤0.07 | ≤0.05 | P >0,05% segregiert an den Korngrenzen und verringert die Kerbschlagzähigkeit um 40%. Verwerfen Sie jede Hitze mit P >0,07%. |
| Schwefel (S) | ≤0.05 | ≤0.025 | S bildet MnS-Einschlüsse, die bei der Erstarrung heiße Risse erzeugen. Ziel 200mm. |
Dokumentation der mechanischen Eigenschaften
Die Zertifikate müssen tatsächliche Prüfergebnisse von Coupons enthalten, die zusammen mit den Produktionsgussteilen gegossen wurden - nicht von separat gegossenen Probestäben, die nicht die wahren Gusseigenschaften repräsentieren. Erforderliche Daten:
- Zugfestigkeit: ≥690 MPa Minimum nach ASTM E8. Werte <650 MPa deuten auf ein falsches Legierungsgleichgewicht oder unvollständiges Lösungsglühen hin.
- Streckgrenze: ≥410 MPa. Eine niedrige Streckgrenze (<380 MPa) deutet auf eine unvollständige Abschreckung oder zu viel Restferrit hin.
- Dehnung: ≥15% in 50mm Messlänge. Eine Dehnung <12% deutet auf ein sprödes Gefüge mit Karbidnetzwerken oder Abschreckrissen hin.
- Schlagzähigkeit (fakultativ, aber empfohlen): Charpy V-Kerbe Energie ≥60 J bei 20°C nach ISO 148-1. Diese Prüfung unterscheidet ordnungsgemäß wärmebehandeltes Material von unsachgemäß abgeschreckten Gussstücken, die bei einem Schlag versagen.
Normen und Akzeptanzkriterien für die zerstörungsfreie Prüfung (NDT)
Innere Defekte - Lunker, heiße Risse, Porosität - sind die Hauptursache für den vorzeitigen Ausfall von Verschleißteilen, bleiben aber bei der Sichtprüfung unsichtbar. Qualifizierte Lieferanten führen die 100% NDT an allen kritischen Gussteilen durch und legen einen dokumentierten Nachweis der Prüfergebnisse vor.
Ultraschallprüfung (UT) für innere Festigkeit
Standardprotokoll nach ASTM E94, modifiziert für hochdämpfenden Manganstahl:
- Auswahl der Frequenz: Verwenden Sie 1,0-MHz-Schallköpfe (nicht die standardmäßigen 2,25-MHz-Schallköpfe), um eine ausreichende Durchdringung des hohen Schalldämpfungskoeffizienten von 40-55 dB/m von Manganstahl zu erreichen.
- Scan-Abdeckung: 100% volumetrische Inspektion aller Schnitte mit einer Dicke von mehr als 100 mm mit einem automatischen Scansystem mit ≥20% Überlappung zwischen den Scanlinien.
- Akzeptanzstandard: ASTM E3062 Stufe 1 (keine Anzeigen mit einer äquivalenten Reflektorgröße >3% der Querschnittsdicke). Für einen 300 mm dicken Mantelabschnitt beträgt der maximal zulässige Fehler 9 mm Durchmesser.
- Dokumentation: Fordern Sie UT-Scan-Aufzeichnungen an, die die Signalamplitude im Vergleich zur Position für das gesamte Gussteil zeigen. Lieferanten, die nur "Gut/Schlecht"-Stempel anbieten, haben keine Prozesskontrolle.
Röntgenuntersuchung für kritische Verschleißzonen
Bei der Aufbereitung von hochabrasivem Erz (Ai >0,50) bietet die Durchstrahlungsprüfung der maximalen Verschleißzonen eine hervorragende Fehlererkennung:
- Energieniveau: Mindestens 6 MeV-Linearbeschleuniger erforderlich, um 300-400 mm dicke Manganstahlprofile zu durchdringen. Konventionelle 320 kV Röntgenstrahlung ist auf eine Dicke von <100 mm begrenzt.
- Bildqualität: Die Empfindlichkeit des ASTM-Penetrameters muss 2-2T erreichen (Erkennung von 2% dickenäquivalenten Fehlern mit 2T sichtbarem Draht).
- Deckung: 100%-Röntgenaufnahme aller Abschnitte, die voraussichtlich zuerst durchgescheuert werden (typischerweise das obere 1/3 der Mantelfläche).
Maßgenauigkeit und geometrische Überprüfung
Kegelbrecherteile müssen enge Maßtoleranzen einhalten, um die richtige Brechraumgeometrie und eine gleichmäßige Verschleißverteilung zu gewährleisten. Die Lieferanten sollten CMM (Coordinate Measuring Machine)-Inspektionsberichte vorlegen, die dies bestätigen:
- Bohrungsdurchmesser und Rundlaufgenauigkeit: Bohrungstoleranz des Mantels typischerweise H7 (für 600 mm Durchmesser: +0,046/0 mm). Konzentrizität <0,08 mm TIR zur Vermeidung von exzentrischer Rotation und ungleichmäßigem Verschleiß.
- Ebenheit der Montagefläche: ≤0,10 mm über den gesamten Durchmesser. Abweichungen führen zu ungleichmäßiger Lastverteilung und Rissen in der 12-Uhr-Position.
- Profil-Genauigkeit: Die Brechfläche muss innerhalb von ±1,0 mm, gemessen an 12 radialen Stellen, mit der OEM-Geometrie übereinstimmen. Profilabweichungen verändern die Einstellung der geschlossenen Seite und die Produktabstufung.
- Gleichmäßigkeit der Wanddicke: Abweichung <8% von der Nenndicke. Eine zu große Abweichung führt zu dünnen Abschnitten, die vorzeitig versagen.
Finanzielle Stabilität der Lieferanten und Risikobewertung der Lieferkette
Technische Kompetenz bedeutet nichts, wenn der Lieferant nicht in der Lage ist, die benötigten Teile zu liefern oder während der Garantiezeit verschwindet. Die finanzielle Due-Diligence-Prüfung sollte bewerten:
Überprüfung von Beständen und Vorlaufzeiten
- Lagerbestände für gängige Größen: Lieferanten sollten für Artikel mit hohem Umsatz (HP300/HP400-Standardhauben und Konkavitäten) einen Fertigwarenbestand führen. Fordern Sie Bestandsberichte an, aus denen hervorgeht, welche Mengen Sie für Ihre spezifischen Modelle vorrätig haben.
- Produktionskapazität: Verifizierungskapazität. Eine Gießerei mit einer Kapazität von 500 Tonnen/Monat kann nicht zuverlässig große Betriebe beliefern, die jährlich mehr als 80 Tonnen benötigen und gleichzeitig mehrere Kunden bedienen.
- Vorlaufzeitverpflichtungen: Standardteile sollten innerhalb von 4-6 Wochen geliefert werden. Bei kundenspezifischen Profilen, die neue Muster erfordern, kann es 10-12 Wochen dauern. Lieferanten, die eine 3-wöchige Lieferzeit für Sonderanfertigungen angeben, haben keine ausreichende Fertigungskapazität.
Geschäftskontinuität und Risikofaktoren
- Jahre in Betrieb: Mindestens 8-10 Jahre Erfahrung in der Bergbauindustrie. Startups fehlt es an Prozessreife, um konstant fehlerfreie Gussteile >5 Tonnen zu produzieren.
- Kundenreferenzen: Bitten Sie um Kontaktinformationen für 3-5 Betriebe, die dasselbe Brechermodell verwenden. Überprüfen Sie die tatsächlich erreichte Lebensdauer (sollte innerhalb von 15% der OEM-Teile liegen).
- Zertifizierung des Qualitätssystems: Mindestens ISO 9001:2015, speziell für Schwergussverfahren. Allgemeine Fertigungszertifizierungen gehen nicht auf gießereispezifische Prozesskontrollen ein.
- Indikatoren für die finanzielle Gesundheit: Überprüfen Sie bei kritischen Lieferanten die Bewertungen von Dun & Bradstreet oder fordern Sie geprüfte Jahresabschlüsse an. Bei großen Verträgen ist eine Bewertung des Zahlungsausfallrisikos ratsam.
Analyse der Gesamtbetriebskosten (Total Cost of Ownership, TCO): Über den Stückpreis hinaus
Beschaffungsentscheidungen, die ausschließlich auf dem Stückpreis basieren, lassen die wichtigsten Kostenfaktoren außer Acht: Lebensdauer und ungeplante Ausfallzeiten. Betrachten Sie einen Vergleich des HP500-Mantels:
Szenario A: Etablierter Lieferant (OEM-äquivalente Qualität)
- Stückpreis: $28.500
- Durchschnittliche Lebensdauer: 8.800 Stunden (geprüft durch Kundenreferenzen)
- Fracht/Logistik: $3,200 (normaler Versand, 6 Wochen Vorlaufzeit)
- Gelieferte Gesamtkosten: $31,700
- Kosten pro Betriebsstunde: $3.60
Szenario B: Kostengünstiger alternativer Anbieter
- Stückpreis: $19.800 (31% Ersparnis gegenüber dem Einkaufspreis)
- Durchschnittliche Lebensdauer: 5.100 Stunden (basierend auf allgemeinem Mn13Cr2-Material anstelle des angegebenen Mn18Cr2)
- Fracht/Logistik: $2,800
- Gelieferte Gesamtkosten: $22,600
- Kosten pro Betriebsstunde: $4.43
Jährliche Betriebskosten (8.000 Betriebsstunden/Jahr):
- Szenario A: 0,91 Auswechslungen/Jahr × $31.700 = $28.850 + $12.000 Arbeit (1× Auswechslung) = $40,850
- Szenario B: 1,57 Auswechslungen/Jahr × $22.600 = $35.480 + $24.000 Arbeit (2× Auswechslungen) + $18.000 zusätzliche Ausfallzeit (zusätzliche 12 Stunden zu $1.500/Stunde) = $77,480
Die "kostengünstige" Option kostet 90% jährlich mehr, wenn man die Verkürzung der Lebensdauer, die erhöhte Wechselhäufigkeit und die zusätzlichen Ausfallzeiten berücksichtigt. Bei dieser Berechnung sind Sekundärkosten wie Notfrachten bei vorzeitigen Ausfällen oder Produktionsausfälle durch verringerten Durchsatz bei verschlissenen Auskleidungen nicht berücksichtigt.
Protokoll der Testbestellung: Validierung von Lieferantenansprüchen
Selbst nach einer Desktop-Bewertung sollten die ersten Bestellungen bei neuen Lieferanten einem Protokoll zur Risikominderung folgen:
Phase 1 - Kleine Musterbestellung (1-2 Komponenten):
- Bestellen Sie einen Mantel oder Konkav für den Sekundärbrecher (weniger kritisch als der Primärbrecher).
- Fordern Sie ein vollständiges Dokumentationspaket an: Materialzertifikate, UT-Berichte, CMM-Inspektion, Fotos.
- Eingangskontrolle: Überprüfung der Abmessungen mit einem kalibrierten Messschieber, Überprüfung der Übereinstimmung der Schmelznummernmarkierung mit dem Zertifikat, Messung der Härte mit einem tragbaren Prüfgerät (Ziel: 200-240 HBW).
- Installieren und überwachen Sie die Leistung genau: Erfassen Sie die Betriebsstunden, prüfen Sie alle 500 Stunden auf ungewöhnliche Verschleißmuster.
Phase 2 - Leistungsvalidierung (mindestens 4.000 Betriebsstunden):
- Wenn die Testkomponente ≥4.000 Stunden ohne abnormalen Verschleiß erreicht, bestellen Sie die zweite Komponente für denselben Brecher.
- Vergleichen Sie die Verschleißmuster der ersten und zweiten Komponente - die Konsistenz zeigt die Prozesskontrolle an.
- Wenn beide Komponenten eine ähnliche Leistung erbringen und sich der erwarteten Lebensdauer nähern, kann der Lieferant für größere Aufträge zugelassen werden.
Phase 3 - Vollständige Qualifizierung (nach mehr als 8.000 Dienststunden):
- Sobald der Lieferant eine gleichbleibende Leistung über mehrere Komponenten hinweg nachweist und eine Lebensdauer innerhalb von 15% der festgelegten Basiswerte erreicht, wird er für kritische Anwendungen und größere Mengen zugelassen.
- Behalten Sie alternative qualifizierte Lieferanten bei, um die Abhängigkeit von einer einzigen Quelle zu vermeiden.
Vertragsbedingungen und Leistungsgarantien
Kaufverträge für Kegelbrecherteile sollten messbare Leistungskriterien und Abhilfemaßnahmen bei Nichtkonformität enthalten:
- Lebensdauer-Garantie: Der Lieferant garantiert eine Mindestbetriebszeit (z.B. 7.500 Stunden für HP400 Mn18Cr2 Mantelverarbeitungsgranit mit Ai 0,45). Ausfälle vor 50% der garantierten Lebensdauer berechtigen zum kostenlosen Austausch.
- Einhaltung der Materialspezifikation: Die chemischen und mechanischen Eigenschaften müssen den angegebenen Werten entsprechen. Abweichungen >5% von den Sollwerten stellen einen wesentlichen Verstoß dar, der den Käufer zu einer vollständigen Rückerstattung plus Folgeschäden berechtigt.
- Durchsetzung der Abmessungstoleranz: Teile, die die angegebenen Toleranzen überschreiten, müssen auf Kosten des Lieferanten einschließlich Fracht ersetzt werden. Der Käufer hat das Recht, innerhalb von 30 Tagen nach Lieferung eine Eingangskontrolle durchzuführen.
- Lieferleistung: Vertragsstrafen für verspätete Lieferungen (z. B. 1% des Auftragswerts pro Woche, die über das zugesagte Datum hinausgeht, maximal 10%). Kritisch bei geplanten Stillständen mit festen Zeitfenstern.
- Verpflichtung zur technischen Unterstützung: Der Lieferant bietet ohne zusätzliche Kosten Installationsanleitung, Unterstützung bei der Fehleranalyse und anwendungstechnische Beratung.
Schlussfolgerung: Lieferantenauswahl als Risikomanagement
Für Instandhaltungsleiter, die für die Verfügbarkeit des Brecherkreislaufs verantwortlich sind, und für Beschaffungsexperten, die für das Ersatzteilbudget zuständig sind, stellt die Auswahl des Lieferanten für Kegelbrecherteile eine wichtige Risikomanagemententscheidung dar. Der Ausfallmodus ist binär - entweder erreicht das Teil eine Lebensdauer von 8.000-10.000 Stunden und fällt vorhersehbar während geplanter Stillstände aus, oder es fällt vorzeitig bei 4.000-6.000 Stunden aus und verursacht ungeplante Ausfallzeiten, die $80.000-$250.000 pro Vorfall kosten.
Der oben beschriebene technische Qualifizierungsrahmen - Überprüfung der Gießerei-Infrastruktur, Durchsetzung von Materialzertifizierungsstandards, Forderung nach umfassender zerstörungsfreier Prüfung und Durchführung von stufenweisen Probeaufträgen - schließt Lieferanten aus, denen es an Fertigungskompetenz zur Herstellung fehlerfreier Gussteile fehlt. Der zusätzliche Aufwand für Betriebsprüfungen und die Überprüfung der Dokumentation wird in Tagen gemessen; die Kosten für die Akzeptanz minderwertiger Teile werden in Hunderttausenden von Dollar gemessen.
Bei Betrieben, die 1.000-3.000 TPH mit Kegelbrechern verarbeiten, liegt der Kostenunterschied zwischen qualifizierten Lieferanten und preisgünstigen Alternativen in der Regel zwischen 15-30% beim Stückpreis. Wenn man jedoch die Verkürzung der Lebensdauer, die erhöhte Austauschhäufigkeit, die Notfallfracht und die ungeplanten Ausfallzeiten berücksichtigt, sind die Gesamtbetriebskosten für Budgetteile 60-120% höher. Die Lebensdauer wird durch die Materialwissenschaft und die Kontrolle des Herstellungsprozesses bestimmt, nicht durch Marketingaussagen des Lieferanten oder den Einkaufspreis.
Umsetzung der Checkliste zur Lieferantenqualifizierung vor der Erteilung von Aufträgen. Führen Sie Betriebsprüfungen bei Lieferanten durch, die jährlich mehr als $200.000 ausgeben. Überprüfen Sie Materialzertifikate, ZfP-Berichte und Maßprüfungsunterlagen bei der Eingangskontrolle - vor dem Einbau, wenn eine Ablehnung noch möglich ist, und nicht nach einem vorzeitigen Ausfall, wenn der finanzielle Schaden irreversibel ist.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish