

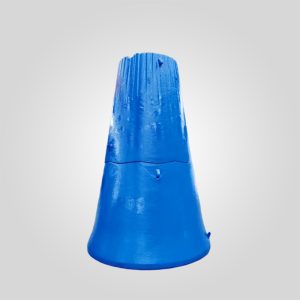
ThyssenKrupp Kreiselbrecher-Mantel | KB 63-89 bis KB 63-130
Der KB 63-130, der als größter Kreiselbrecher der Welt vorgestellt wird, ist ein Beispiel für das innovative Design von ThyssenKrupp. Trotz eines um rund 14% größeren Manteldurchmessers wiegt er weniger als sein Vorgänger. Grund dafür sind fortschrittliche Konstruktionsprinzipien wie das "Fischbauchdesign" des Gehäuses, das trotz optimiertem Gewicht Spannungen reduziert und die Festigkeit erhöht.
2 vorrätig
PRODUKT
Beschreibung
Der Mantel des Kreiselbrechers ist die wichtigste bewegliche Verschleißkomponente für die Kreiselbrecher von ThyssenKrupp (tkII), einschließlich der KB 63-89, KB 63-114 und des ultragroßen KB 63-130.
Dieses auf der Hauptwelle montierte Großgussteil übernimmt die Vorzerkleinerung des Aufgabematerials für die Run-of-Mine (ROM) gegen die festen Konkaven.
Im Gegensatz zu Standard-Kegelbrecherauskleidungen ist die ThyssenKrupp Kreiselmantel müssen extremen Stoßbelastungen durch tonnenschwere Felsbrocken standhalten.
Als spezialisierte Lieferant von KreiselbrecherteilenFür die Herstellung unserer Mäntel verwenden wir modifizierten austenitischen Manganstahl.
Unser firmeneigenes Wärmebehandlungsverfahren stellt sicher, dass der Mantel duktil genug bleibt, um Stöße zu absorbieren, während er an der Oberfläche schnell kaltverfestigt wird, um der Fugenbildung durch abrasives Eisen- und Kupfererz zu widerstehen.
Vorteile im Bereich Engineering & Fertigung
Die Vorzerkleinerung erfordert metallurgische Perfektion. Unsere Brechmäntel sind für den hohen Durchsatz (bis zu 14.000 t/h) moderner Maschinen der ThyssenKrupp KB-Serie ausgelegt.
- Austenitischer Manganstahl: Besetzung von ASTM A128 Klasse C (Mn18Cr2) oder Sorte E (Mn22Cr2).
Diese Legierungen bieten eine "Kaltverfestigung", die die Oberflächenhärte bei Schlagbeanspruchung von ~220 HB auf >500 HB erhöht, während der Kern zäh bleibt, um katastrophale Risse zu verhindern. - Wasserabschreckende Behandlung: Jeder Mantel wird einer präzisen Lösungsglühung unterzogen, gefolgt von einer schnellen Wasserabschreckung.
Dieses Verfahren löst Karbide auf und gewährleistet ein gleichmäßiges austenitisches Korngefüge, das die Zähigkeit für die massiven Brechkräfte des KB 63-130 maximiert. - Feinmechanische Bearbeitung: Die innere Sitzfläche ist CNC-gefräst, um vollen Kontakt mit dem Kern der Hauptwelle zu gewährleisten.
Eine schlechte Passung führt dazu, dass sich der Mantel auf der Welle dreht, was eine teure Erneuerung der Welle erforderlich macht.
Technische Daten: Material und Leistung
Wählen Sie die richtige Legierungssorte auf der Grundlage der Abrasivität und des Aufprallgrads Ihres Einsatzmaterials.
| Material Klasse | Chemische Zusammensetzung | Anfangshärte | Abgehärtetes Potenzial | Empfohlene Anwendung |
|---|---|---|---|---|
| Standard Mn18 | Mn18Cr2 (ASTM A128 Gr C) | 210 - 230 HB | ~450 - 500 HB | Mittelschweres abrasives Erz, hoher Aufprall (Granit, Kalkstein) |
| Super Mn22 | Mn22Cr2 (ASTM A128 Gr E) | 220 - 240 HB | ~550 - 600 HB | Hochgradig abrasives Erz, extreme Auswirkungen (Eisenerz, Kupfer, Gold) |
| Oberfläche | Bearbeitete Sitze | Ra 3.2 - 6.3 | – | Sorgt für einen festen Sitz von Übermaß und Hinterschneidung |
| Wärmebehandlung | Wasser abgeschreckt | Lösung geglüht | – | Beseitigt spröde Karbide |
Kompatible Brecher-Modelle
Wir fertigen für die folgenden Serien von ThyssenKrupp (Polysius / Krupp) OEM-auswechselbare Ersatzmäntel:
- Serie KB 54: KB 54-67
- Reihe KB 63: KB 63-75, KB 63-89, KB 63-114, KB 63-130
- Ältere Modelle: Kreiselbrecher der Serien BK und BB.
Leistungs- und Wartungsdiagnose
Zur Optimierung der Lebensdauer Ihres Brecher-ErsatzteileDie visuelle Inspektion des Verschleißprofils ist unerlässlich.
- "Glockenförmige" Kleidung: Wenn der Mantel im unteren Bereich (Austragszone) übermäßig verschleißt, während die Oberseite neu bleibt, ist die Wahl der Auskleidung wahrscheinlich falsch für die Kammergeometrie, oder der Brecher arbeitet mit einer niedrigen Drosselfüllmenge.
- Lokalisiertes Fugenhobeln: Tiefe Grübchen in der Stahloberfläche deuten darauf hin, dass das Einsatzmaterial extrem hart ist, aber nicht genügend Schlagkraft besitzt, um das Mangan zu härten.
Ein Wechsel zu Mn22Cr2 oder High-Carbon Mn18 kann die Lebensdauer verbessern. - Vertikale Risse: Ursache ist in der Regel ein lockerer Sitz der Hauptwelle oder eine unzureichende Spachtelmasse, was zu einer Durchbiegung des Gussteils während der Druckzyklen führt.
Experten-Installationshinweis
Backing Compound ist entscheidend: Aufgrund der enormen Größe der ThyssenKrupp Kreiselhauben ist es unmöglich, eine Metall-zu-Metall-Passung der 100% mit der Hauptwelle zu erreichen.
Zum Füllen der Hohlräume müssen Sie eine hochwertige, hochwirksame Epoxidharz-Spachtelmasse verwenden.
Tipp: Achten Sie darauf, dass die Unterlage kontinuierlich gegossen wird, um Lufteinschlüsse (Hohlräume) zu vermeiden.
Durch Lufteinschlüsse entstehen Schwachstellen, an denen sich der Mantel biegt und schließlich unter der Druckbelastung reißt.
Sichern Sie Ihren primären Brecherkreislauf.
Setzen Sie sich mit unserem technischen Team in Verbindung, um die Lieferzeiten für die Hochleistungshauben der ThyssenKrupp KB-Serie zu besprechen.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".



 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish