

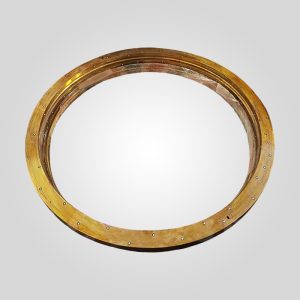
Innenringmutter für Kreiselbrecher KB63-89 | ZCuPb20Sn5 Bronze
Werkstoff:ZCuPb20Sn5, ZCuPb10Sn10 ZCuPb24Sn5
Modell:KB63-89, KB54-75 , BK54-75, KB54-67, KB63-75
Gewichte (kg): 359kgs Artikelcode: 4470330
182 vorrätig
PRODUKT
Beschreibung
Konstruktion der kritischen Belastungsschnittstelle: Innenringmutter für Kreiselbrecher KB63-89
Die Betriebsstabilität eines Primär-Kreiselbrechers hängt von der Präzision der internen Befestigungskomponenten ab. Die Innenringmutter (Art.-Nr.: 4470330) ist nicht nur eine einfache Gewindeverbindung, sondern eine kritische, verschleißfeste Schnittstelle, die die Hauptwellenbaugruppe unter extremer zyklischer Belastung sichert. Für Betreiber von Thyssenkrupp-Brechern der KB-Serie ist die Wahl der richtigen Metallurgie für dieses 359 kg schwere Bauteil der Unterschied zwischen einer reibungslosen Produktion und einem katastrophalen Festfressen der Gewinde.
Ausfälle bei Kreiselbrecher-Ersatzteilen treten häufig an der Schnittstelle zwischen der Stahlwelle und der Bronzemutter auf. Bei der Verwendung von Standard-Sandgusslegierungen kommt es häufig zu einer Entmischung des Bleis, was zu lokalisierten "weichen Stellen" führt, die sich unter dem hohen Druck im Hartgestein verformen. Unser Herstellungsverfahren verwendet Schleudergießen um ein dichtes, gleichmäßiges Gefüge zu gewährleisten, das diese Risiken ausschließt, insbesondere bei hochbelasteten Modellen wie dem KB63-89 und dem KB54-75.
Technische Daten: Innenringmutter Serie KB
Präzisionsbearbeitung und strenge metallurgische Kontrolle sind bei Komponenten für Primärbrecher nicht verhandelbar. Wir halten uns an internationale Standards, um sicherzustellen, dass jedes gelieferte Ersatzteil die Leistung des Erstausrüsters erreicht oder übertrifft.
| Parameter | Spezifikationsdaten |
|---|---|
| OEM-Artikel-Code | 4470330 |
| Kompatible Ausrüstung | Thyssenkrupp KB63-89, KB54-75, BK54-75, KB54-67, KB63-75 |
| Material Standard | ZCuPb20Sn5 (Hochverbleite Zinnbronze) |
| Gussverfahren | Zentrifugalguss (60-100 G-Kraft) |
| Nettogewicht | 359 kg |
| Zugfestigkeit | ≥ 200 MPa |
| Härtebereich | 70 - 90 HBW (Optimiert für Anti-Seize) |
| Oberflächenrauhigkeit | Ra ≤ 1,6 μm (Bearbeitete Oberflächen) |
Werkstoffkunde: Der Vorteil von ZCuPb20Sn5
Die Wahl der ZCuPb20Sn5 (High Leaded Bronze) ist strategisch für Hochgeschwindigkeits- und Hochlast-Kreiselanwendungen. In Umgebungen, in denen Quarzit, Magnetit oder Granit verarbeitet werden, sind die inneren Komponenten einer immensen thermischen und mechanischen Belastung ausgesetzt. [cite: uploaded:conversation_history_20260204_092036 Unser Zentrifugalverfahren drückt das geschmolzene Metall unter hohen G-Kräften gegen die Form und stellt sicher, dass das Blei als mikroskopisch kleine, gleichmäßig verteilte Kügelchen vorliegt. Dies bietet:
- Notfall-Selbstschmierung: Wenn der Schmierfilm zusammenbricht, "schmiert" das freie Blei auf der Oberfläche und verhindert
die Bronze vor dem Verschweißen mit der Stahlwelle. - Hervorragende Einbettungsfähigkeit: Harte Kieselsäurepartikel können sich in die Bronzematrix einbetten, anstatt die teurere Hauptwelle zu beschädigen.
- 15-20% Erhöhte Ermüdungslebensdauer: Das feine Korngefüge, das durch die schnelle Abkühlung in den Metallformen erreicht wird, übertrifft die Leistung von handelsüblichen Gussteilen deutlich.
In Bergbaubetrieben mit hoher Belastung wirkt sich die Haltbarkeit von Verschleißteilen direkt auf die Kosten pro Tonne aus. Unsere Zentrifugalkomponenten aus Bronze bieten einen messbaren Vorteil gegenüber herkömmlichen Sand
-Geworfene Alternativen.
| Leistungsmetrik | Generische Sandgussmutter | Unsere Zentrifugalmutter ZCuPb20Sn5 |
|---|---|---|
| Mikro-Porosität | Häufig (Interne Hohlräume) | Fast Null (hohe Dichte) |
| Abnutzungswiderstand | Standard | 25% Verbesserung |
| Anti-Seize-Zuverlässigkeit | Mäßig (Bleiabscheidung) | Ausgezeichnet (einheitliche Führung) |
| Dimensionsstabilität | Variabel | ISO 2768-mK-konform |
Diagnostischer Leitfaden: Wann Sie Ihre Ringnut austauschen sollten
Als erfahrene Lieferanten von Brecherteilen empfehlen wir eine proaktive Diagnose
Ansatz zur Vermeidung ungeplanter Ausfallzeiten.
- Gewindefreigabe: Messen Sie bei größeren Wartungsarbeiten das "Spiel" zwischen Mutter und Welle. Wenn die seitliche Bewegung mehr als 0,5 mm beträgt, ist das Gewindeprofil dünner geworden und es besteht die Gefahr, dass es sich ablöst.
- Hitzeverfärbung: Jede blaue oder dunkelbraune Färbung auf der Bronzeoberfläche deutet auf ein thermisches Durchgehen hin, das wahrscheinlich durch einen Schmierfehler oder übermäßige Reibung verursacht wurde.
- Lochfraß an der Oberfläche: Prüfen Sie die Gewinde auf "Rupfen". Dies ist ein Zeichen für mikroskopische Kaltverschweißung (Fressen),
was darauf hindeutet, dass der Bleigehalt in der Bronze unzureichend ist oder das Schmiermittel verunreinigt ist.
Qualitätssicherung und Anpassung
Wir stellen nicht einfach nur Teile her, wir entwickeln Zuverlässigkeit. Jede Inner Ringnut durchläuft eine strenge Qualitätskontrolle, einschließlich:
- Spektralanalyse: Überprüfung der chemischen Zusammensetzung (Cu, Sn, Pb, Zn) für jede Wärmecharge.
- Ultraschallprüfung (UT): 100%-Inspektion, um sicherzustellen, dass keine unterirdischen Gussfehler vorhanden sind.
- Präzisions-CNC-Bearbeitung: Die Gewindeprofile werden auf hochpräzisen CNC-Drehmaschinen bearbeitet
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".



 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish