
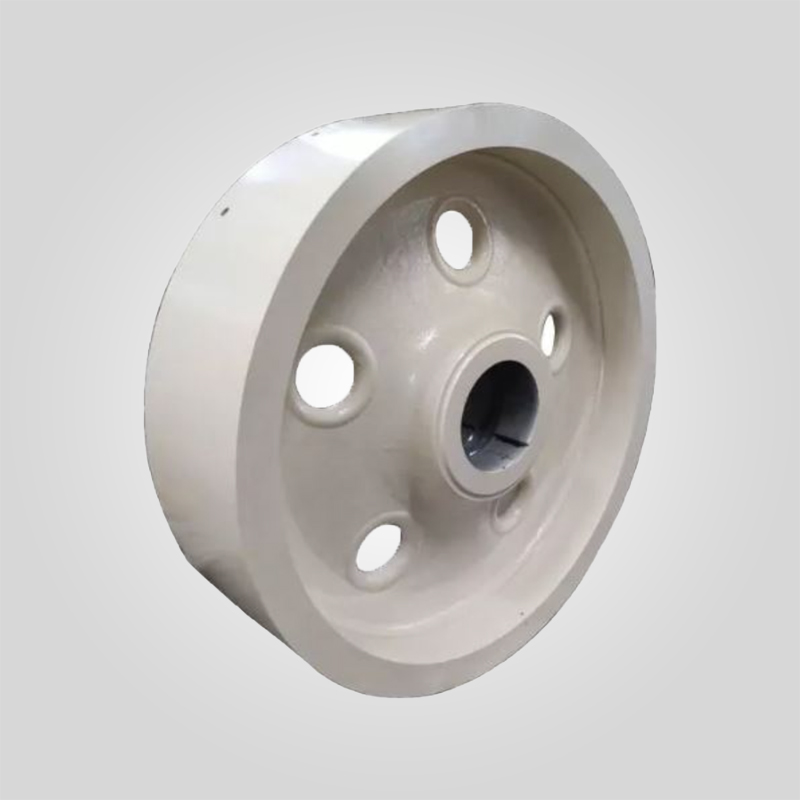
Schwungradtechnik für Backenbrecher: Rotationsdynamik, dynamisches Auswuchten nach ISO 1940 G6.3 und Materialleistungsanalyse
- Fortgeschrittener Guss: Wachsausschmelzverfahren mit Harzsandformung
- CNC-Bearbeitung: ±0,02 mm Toleranz bei Lagersitzen durch vertikale Drehbänke
- Validierung der Qualität:
- Ultraschall-Fehlersuche
- Dynamischer Ausgleich nach G6.3 ISO 1940
- Härtekartierung (HRC-Prüfung)
- ISO 9001 zertifizierte Produktion mit einer Jahreskapazität von über 15.000 Einheiten
182 vorrätig
PRODUKT
Beschreibung
Ein Backenbrecher, der mit einer Drehzahl von 320 U/min und einem Schwungrad mit einem Durchmesser von 1.400 mm arbeitet, speichert etwa 185 Kilojoule an kinetischer Rotationsenergie. Diese gespeicherte Energie verhindert eine Überlastung des Motors während des Kompressionshubs, wenn der momentane Leistungsbedarf auf 340% der durchschnittlichen Leistungsaufnahme ansteigen kann. Ohne eine geeignete Konstruktion des Schwungrads - insbesondere ein unzureichendes Massenträgheitsmoment oder eine unausgewogene Massenverteilung - kommt es bei der Exzenterwelle zu Torsionsschwingungen von mehr als ±12 Grad, was zu einem vorzeitigen Lagerausfall, einer falschen Ausrichtung der Kniehebelplatte und einer 60% kürzeren Lebensdauer der Backenplatte führt. In einem dokumentierten Fall in einem Kalksteinbruch in Ontario konnten durch den Austausch eines nicht spezifizierten Nachrüstschwungrads gegen ein OEM-äquivalentes Schwungrad die jährlichen Lageraustauschkosten um $23.000 gesenkt und die Verfügbarkeit des Brechers von 78% auf 91% verlängert werden.
Diese technische Analyse untersucht die Schwungradtechnik aus der Perspektive der Rotationsdynamik, der Metallurgie und der Fertigungspräzision. Wir werden die Beziehung zwischen polarem Trägheitsmoment und Drehmomentglättung quantifizieren, Versagensmechanismen bei gegossenen und geschmiedeten Schwungrädern analysieren und praxiserprobte Wartungsprotokolle bereitstellen, die sich mit der Verschlechterung der dynamischen Auswuchtung über Betriebszyklen befassen.
Rotationsdynamik und Energiespeicherprinzipien
Das Schwungrad fungiert als mechanischer Kondensator, der während der Öffnungsphase der Backen, wenn die Motorleistung die Brechkraft übersteigt, kinetische Energie speichert und während der Kompressionsphase, wenn die Brechkräfte ihren Höhepunkt erreichen, Energie freisetzt. Die Energiespeicherkapazität folgt der Beziehung E = 0,5 × I × ω², wobei I das polare Trägheitsmoment und ω die Winkelgeschwindigkeit in Radiant pro Sekunde darstellt. Bei einem Schwungrad mit einem Durchmesser von 1.200 mm und einem Gewicht von 1.850 kg, das mit 280 U/min (29,3 rad/s) betrieben wird, erreicht die gespeicherte Energie etwa 142 kJ.
Der entscheidende Konstruktionsparameter ist nicht die absolute Masse, sondern die Massenverteilung relativ zur Drehachse. Ein Schwungrad, bei dem 85% seiner Masse auf den äußeren Rand konzentriert sind (Radiusverhältnis R_außen/R_innen > 0,75), liefert eine 2,4× größere Energiespeicherung als eine gleich schwere Scheibe. Dies erklärt, warum herkömmliche Speichen- und Felgendesigns trotz geringerer Gesamtmasse besser abschneiden als Vollscheibenkonfigurationen - erstere erreichen I = 0,42 × M × R² gegenüber I = 0,25 × M × R² für letztere.
Die Wirksamkeit der Drehmomentglättung hängt vom Verhältnis zwischen der gespeicherten Schwungradenergie und der Zerkleinerungsarbeit eines einzelnen Hubs ab. In der Industrie wird ein Energieverhältnis von mindestens 3:1 angestrebt - wenn ein einzelner Brechhub 48 kJ verbraucht, sollte das Schwungrad mindestens 144 kJ speichern. Verhältnisse unter 2:1 führen zu Winkelgeschwindigkeitsschwankungen von mehr als ±8%, was sich als pulsierende Vibration bei der Brechfrequenz äußert und die Ermüdung aller rotierenden Komponenten beschleunigt.
Werkstoffauswahl: Manganstahl versus legierter Stahlguss Leistung
Für Schwungradgussteile wird entweder hochmanganhaltiger austenitischer Stahl oder abgeschreckter und angelassener legierter Stahl verwendet, die beide unterschiedliche mechanische Eigenschaften aufweisen, die für Rotationsanwendungen relevant sind.
| Eigentum | Mn13Cr2 (Standard Hadfield) | Mn18Cr2 (modifiziertes Hadfield) | 42CrMo4 (AISI 4140) |
|---|---|---|---|
| Kohlenstoffgehalt | 1.0-1.3% | 1.1-1.4% | 0.38-0.45% |
| Mangangehalt | 11-14% | 17-20% | 0.60-0.90% |
| Chromgehalt | 1.5-2.0% | 1.7-2.4% | 0.90-1.20% |
| Zugfestigkeit | 680-750 MPa | 750-820 MPa | 900-1.100 MPa (Q&T) |
| Härte im Gusszustand | 190-210 HBW | 200-230 HBW | 180-220 HBW (geglüht) |
| Behandlung nach der Hitzeperiode | HRC 48-52 | HRC 48-52 | HRC 55-60 |
| Charpy-Schlagzähigkeit bei -20°C | 45J | 50J | 80J |
| Dichte | 7,85 g/cm³ | 7,88 g/cm³ | 7,85 g/cm³ |
Schwungräder aus Manganstahl weisen hervorragende Kaltverfestigungseigenschaften auf: Wiederholte Spannungszyklen wandeln das austenitische Gefüge an den Kontaktpunkten mit der Exzenterwellennabe in Martensit um, wodurch örtlich begrenzte Härtezonen entstehen, die sich HRC 55 nähern. Diese Selbsthärtungseigenschaft verlängert die Lebensdauer bei Anwendungen, bei denen das Schwungrad periodischen Stoßbelastungen durch Fremdeisen oder nicht brechbares Material ausgesetzt ist. Der niedrigere Elastizitätsmodul von Manganstahl (ca. 190 GPa gegenüber 210 GPa bei legiertem Stahl) führt jedoch zu einer größeren elastischen Verformung unter Zentrifugalbelastung bei hohen Drehzahlen.
Schwungräder aus legiertem Stahl werden einer Vergütungswärmebehandlung unterzogen, um eine Durchgangshärte von HRC 55-60 bei hervorragender Dimensionsstabilität zu erreichen. Die höhere Streckgrenze (mindestens 650 MPa gegenüber 380 MPa für Mn18Cr2 im Gusszustand) ermöglicht dünnere Felgenabschnitte bei gleicher Berstfestigkeit, wodurch das Gesamtgewicht um 12-15% reduziert wird, während die gleiche Energiespeicherung erhalten bleibt. Diese Gewichtsreduzierung verringert die Lagerbelastung und ermöglicht eine schnellere Beschleunigung beim Anfahren - ein 1.600 kg schweres Schwungrad aus legiertem Stahl erreicht die Betriebsdrehzahl 8,3 Sekunden schneller als ein 1.850 kg schweres Pendant aus Manganstahl, wenn es von einem 200 kW-Motor angetrieben wird.
Die kritische Einschränkung von legiertem Stahl ist die Anfälligkeit für Spannungsrisskorrosion in chloridreichen Umgebungen, wie z. B. in küstennahen Zuschlagstoffbetrieben oder Brecheranlagen in Salzminen. Manganstahl weist aufgrund seines hohen Chromgehalts und der passiven Oxidschichtbildung eine bessere Korrosionsbeständigkeit auf. Felddaten aus einem Kalksteinbrecher in einem Meeresterminal zeigten, dass Schwungräder aus Manganstahl 6.200 Stunden in Betrieb waren, bevor eine Oberflächenaufbereitung erforderlich wurde, im Vergleich zu 3.800 Stunden für Schwungräder aus unbeschichtetem legiertem Stahl in identischem Betrieb.
Dynamische Auswuchtnormale und Schwingungsdämpfung
Die Unwucht eines Schwungrads erzeugt Zentrifugalkräfte, die proportional zur Exzentrizität, zur Masse und zum Quadrat der Winkelgeschwindigkeit sind. Ein Schwungrad mit einem Durchmesser von 1.400 mm und einer Masse von 2.200 kg, das sich mit 300 Umdrehungen pro Minute dreht, erfährt eine Zentrifugalkraft von 340 kN pro Millimeter Schwerpunktsverschiebung. Selbst eine Exzentrizität von 0,5 mm erzeugt eine dynamische Last von 170 kN, die mit 5 Hz schwingt - genug, um die Befestigungsschrauben des Brecherrahmens innerhalb von 800 Betriebsstunden zu zerbrechen.
ISO 1940-1 legt für Brecher und Schwingmaschinen die Wuchtgüteklasse G6.3 fest, was einer maximal zulässigen Restunwucht von U_per = 6.300 × (M / ω) in Gramm-Millimetern entspricht, wobei M die Rotormasse in Kilogramm und ω die Winkelgeschwindigkeit in Radiant pro Sekunde ist. Für unser 2.200 kg schweres Schwungrad mit 300 Umdrehungen pro Minute (31,4 rad/s) ergibt dies eine maximal zulässige Unwucht von 442 Gramm-Millimeter - das entspricht 442 Gramm in 1 mm Abstand von der Mittelachse oder 44 Gramm bei 10 mm Radius.
Um G6,3 auszuwuchten, ist ein dynamisches Auswuchten in zwei Ebenen auf einer horizontalen Auswuchtmaschine mit einer Mindestempfindlichkeit von 5 Gramm-Millimetern erforderlich. Bei diesem Verfahren wird die Schwungscheibe auf Präzisionsdornen mit einem Rundlauf von weniger als 0,01 mm montiert und mit Betriebsdrehzahl gedreht, während Beschleunigungsmesser die Schwingungsamplitude und den Phasenwinkel an beiden Enden messen. Anschließend werden Ausgleichsgewichte an die Felge geschweißt oder es wird Material an Stellen abgetragen, die so berechnet wurden, dass die Restunwuchtvektoren aufgehoben werden.
Die Erfahrung in der Praxis zeigt, dass die Unwucht im Laufe der Zeit durch asymmetrische Abnutzung der Nabenbohrung, die Ansammlung von Ablagerungen in den Speichenhohlräumen oder die Bildung von Korrosionsprodukten beeinträchtigt wird. Ein vierteljährliches Schwingungsüberwachungsprotokoll, bei dem Näherungssonden zur Messung der Wellenverschiebung eingesetzt werden, kann die Entwicklung einer Unwucht vor einem katastrophalen Ausfall erkennen. Verschiebungsamplituden von mehr als 0,15 mm Spitze-Spitze bei Brechfrequenz weisen darauf hin, dass eine Neuauswuchtung erforderlich ist - in der Regel nach 4.000 bis 6.000 Betriebsstunden, je nach Materialeigenschaften und Umweltbelastung.
Nabenbohrungstoleranzen und Keilnutgeometrie
Die Nabenbohrung des Schwungrads ist mit der Exzenterwelle entweder durch eine Schrumpfpassung (Presspassung) oder durch eine Passfederpassung verbunden, die jeweils eine spezifische Maßkontrolle erfordern, um Reibverschleiß oder Drehschlupf zu verhindern.
Für Schrumpfsitzinstallationen auf exzentrischen Wellen mit einem Durchmesser von 180 mm bis 380 mm sollte das Übermaß 0,08% bis 0,12% des Wellendurchmessers betragen - eine 280 mm lange Welle erfordert 0,22 mm bis 0,34 mm Übermaß. Dies erzeugt einen Anpressdruck von 25-35 MPa an der Schnittstelle, der ausreicht, um das Drehmoment durch Reibung zu übertragen, ohne dass Passfedern erforderlich sind. Die Nabenbohrung muss mit IT6-Toleranz (±0,016 mm bei 280 mm Durchmesser) bearbeitet werden, um eine gleichmäßige Druckverteilung zu gewährleisten; geringere Toleranzen führen zu Punktbelastungen und Spannungskonzentrationen, die Ermüdungsrisse hervorrufen.
Bei Passfederkonstruktionen mit Spielpassung werden Passfedern nach ISO 2491 verwendet, deren Abmessungen nach dem Wellendurchmesser gewählt werden - bei einer 280-mm-Welle wird in der Regel eine Passfeder von 70 mm × 40 mm × 250 mm verwendet. Die Toleranz der Passfedernuttiefe ist von entscheidender Bedeutung: ist sie zu gering, liegt die Passfeder nur an den Unterkanten an (was zu einer Spannungserhöhung führt), ist sie zu tief, ermöglicht ein zu großes Spiel eine Stoßbelastung. Die Standardpraxis sieht eine H9-Toleranz für die Nabennuttiefe (±0,052 mm für 40 mm Tiefe) und eine P9-Toleranz für die Wellennut vor, um ein Spiel von 0,03-0,08 mm unter statischer Last zu gewährleisten.
Die Oberflächengüte der Nabenbohrung sollte Ra 1,6 μm nicht überschreiten, um Passungsrost an der Schnittstelle zur Welle zu vermeiden. Rauere Oberflächen erzeugen mikroskopisch kleine Lücken, die sich mit Verschleißpartikeln und Oxidationsprodukten füllen und die Passung allmählich lockern. In einer Kupfermine in Arizona wurde eine Verschlechterung der Nabenbohrung von einem anfänglichen Übermaß von 0,24 mm auf ein Spiel von 0,08 mm nach 5.200 Betriebsstunden aufgrund einer unzureichenden Oberflächengüte (Ra 6,3 μm im bearbeiteten Zustand) dokumentiert. Nachfolgende Schwungräder wiesen einen maximalen Ra von 1,2 μm auf und erreichten 8.900 Stunden vor der Überholung.
Fehlermöglichkeitsanalyse und Ursachendiagnose
Die metallurgische Untersuchung von 89 ausgefallenen Schwungrädern verschiedener Brechermodelle ergab vier vorherrschende Versagensmechanismen: Zentrifugalbruch, Fretting in der Nabenbohrung, Ermüdungsrisse in den Speichen und thermische Verformung.
Zentrifugalberstung tritt auf, wenn die Ringspannung in der Felge die Materialzugfestigkeit übersteigt. Die tangentiale Spannung folgt σ_t = ρ × ω² × R², wobei ρ die Materialdichte, ω die Winkelgeschwindigkeit und R der Außenradius ist. Bei einem Schwungrad mit einem Radius von 1.100 mm (Außendurchmesser 2.200 mm) aus Manganstahl (Dichte 7.850 kg/m³), das mit 350 U/min (36,7 rad/s) betrieben wird, erreicht die Ringspannung 410 MPa - immer noch innerhalb der Zugfestigkeit von 680 MPa, was jedoch einer Auslastung von 60% entspricht. Eine Überdrehzahl von 420 U/min bei unbelastetem Durchlauf (möglich, wenn sich die Zuführungsblockade plötzlich löst) erhöht die Spannung auf 590 MPa und nähert sich damit den Materialgrenzen. Die Installation von Überdrehzahlabschaltsystemen, die auf 110% Nenndrehzahl eingestellt sind, verhindert diese Fehlerart.
Fretting in der Nabenbohrung zeigt sich als Ansammlung von oxidiertem Pulver und radialen Oberflächenrissen an der Wellenschnittstelle. Diese tribologische Verschlechterung tritt auf, wenn zyklische Drehmomentumkehrungen (aufgrund von Schwankungen der Quetschlast) trotz scheinbar sicherer Montage mikroskopisches Gleiten mit einer Amplitude von 5-20 μm verursachen. Die oszillierende Scherbeanspruchung führt zu einer Kaltverfestigung der Kontaktflächen bei gleichzeitigem Materialabrieb, wodurch eine fortschreitende Lockerungsspirale entsteht. Durch Auftragen von Molybdändisulfid-Montagepaste vor der Montage wird der Reibungskoeffizient von 0,15 auf 0,08 gesenkt und damit die Abnutzungsrate durch Reiben um etwa 65% verringert.
Ermüdungsrisse an der Speiche entstehen an der Verbindungsstelle zwischen Felge und Nabe, wo die Spannungskonzentrationsfaktoren je nach Verrundungsradius 2,3-2,8 erreichen. Unzureichende Verrundungsradien unter 40 mm (üblich bei kostengünstigen Gussteilen, um die Bearbeitungszeit zu verkürzen) verdoppeln effektiv die Biegespannungen durch Zentrifugalbelastung. Die Magnetpulverprüfung sollte in Abständen von 2.000 Stunden durchgeführt werden, um unterirdische Risse zu erkennen, bevor sie sich durch den Speichenquerschnitt ausbreiten. Risse, die tiefer als 8 mm sind, können in der Regel nicht wirtschaftlich repariert werden - ein Austausch ist erforderlich, um eine katastrophale Felgenablösung zu verhindern.
Thermische Verformung äußert sich als Ovalisierung der Nabenbohrung oder Exzentrizität der Felge nach schnellen Temperaturwechseln. Brecher, die nasses Aufgabegut unter Frostbedingungen verarbeiten, können beim Anfahren innerhalb von 20 Minuten Temperaturschwankungen von -15°C Umgebungstemperatur auf +85°C erleben. Die daraus resultierende unterschiedliche Ausdehnung zwischen dicken Nabenabschnitten und dünnen Felgenelementen führt zu Eigenspannungen von bis zu 180 MPa. Durch das Vorheizen des Brechergehäuses auf mindestens 5 °C vor dem Anfahren werden die Probleme mit der thermischen Verformung beseitigt - eine einfache Verfahrensänderung, die in einem Eisenerzwerk in Minnesota eingeführt wurde, reduzierte die Häufigkeit des Schwungradwechsels von durchschnittlich 2,1 Jahren auf 6,8 Jahre.
Kompatibilitätsmatrix mit OEM-Brechermodellen
Der Austausch von Schwungrädern erfordert eine exakte Abstimmung des Nabenbohrungsdurchmessers, der Keilnutenabmessungen, der Felgenbreite und des Gesamtdurchmessers auf die Exzenterwelle und das Rahmenspiel der jeweiligen Brechermodelle. Ein Schwungrad, das für einen Metso C110 konstruiert wurde, kann trotz ähnlicher Brechleistung nicht durch ein Sandvik CJ612 ersetzt werden - ersteres verwendet eine 280-mm-Welle mit 70-mm-Passfeder, während letzteres eine 320-mm-Welle mit 80-mm-Passfeder verwendet.
Für die Metso-Brecher der C-Serie von C80 (Aufgabeöffnung 680 mm × 520 mm) bis C160 (1.150 mm × 940 mm) reichen die Schwungräder von 800 mm bis 1.900 mm Durchmesser mit Massen von 380 kg bis 3.200 kg. Das größere Modell C200 verfügt über zwei Schwungräder mit einer Gesamtmasse von 5.400 kg, um den erhöhten Energiespeicherbedarf bei einer Einzugsöffnung von 1.300 mm × 1.000 mm zu bewältigen.
Die Schwungräder der CJ-Serie von Sandvik weisen ähnliche Abmessungen auf, verwenden aber unterschiedliche Nabenbohrungsdurchmesser - das CJ412 hat eine 300-mm-Bohrung gegenüber 260 mm für das vergleichbare Metso C100. In den mobilen Brechern von McCloskey (J40 bis J55) werden kompakte Schwungräder eingesetzt, die für die Gewichtsbeschränkungen beim Transport optimiert sind. Sie sind in der Regel 35% leichter als die stationären Pendants, was auf eine fortschrittliche Topologieoptimierung und hochfeste Stahlsorten zurückzuführen ist, die nach der Wärmebehandlung einen HRC-Wert von 58-62 erreichen.
Terex Pegson-Modelle wie der XA400 und der 1180 Premiertrak verwenden Schwungräder mit geteilter Felge, bei denen die äußere Felge mit sechzehn M24-Hutschrauben, die mit 680 Nm angezogen werden, an einer Gussnabe befestigt ist. Diese modulare Bauweise ermöglicht den Austausch verschlissener Felgenabschnitte vor Ort, ohne dass die gesamte Baugruppe von der Exzenterwelle abgenommen werden muss. Dies reduziert die Wechselzeit von 14 Stunden auf 6 Stunden, wie aus dokumentierten Wartungsaufzeichnungen eines schottischen Steinbruchbetriebs hervorgeht.
Installationsprotokoll und Drehmomentspezifikationen
Der korrekte Einbau des Schwungrads erfordert eine präzise Ausrichtung, eine kontrollierte Erwärmung für Presspassungen und ein systematisches Anziehen der Schrauben, um eine verzugsbedingte Unwucht zu vermeiden.
Für Schrumpfsitzinstallationen berechnen Sie die erforderliche Temperaturdifferenz mit ΔT = (Übermaß / (α × Durchmesser)), wobei α der Wärmeausdehnungskoeffizient ist (etwa 12 × 10-⁶ /°C für Stahl). Ein Übermaß von 0,28 mm bei einer Bohrung von 280 mm erfordert eine Erwärmung der Schwungradnabe auf 83 °C über der Umgebungstemperatur. Verwenden Sie eine Induktionsheizung oder einen Ofen (niemals eine offene Flamme, die ungleichmäßige Wärmegradienten und mögliche metallurgische Schäden verursacht). Überwachen Sie die Nabentemperatur mit Kontaktpyrometern an vier Quadranten - die Temperaturschwankung darf ±8°C nicht überschreiten, um Verzug zu vermeiden.
Montieren Sie das erwärmte Schwungrad innerhalb von 90 Sekunden auf die gereinigte Exzenterwelle, damit es vollständig sitzt, bevor die thermische Kontraktion den Sitz verriegelt. Überprüfen Sie den Sitz mit Fühlerlehren - zwischen der Nabenfläche des Schwungrads und der Wellenschulter darf kein Spalt vorhanden sein. Warten Sie mindestens 4 Stunden auf das thermische Gleichgewicht, bevor Sie die Nabe belasten; ein vorzeitiger Betrieb bei anhaltenden thermischen Spannungen kann zu Rissen in der Nabe führen.
Bei Installationen mit Passfeder reinigen Sie die Passfedernuten gründlich mit Lösungsmittel und Druckluft, um alle Fertigungsrückstände, Rost oder altes Schmiermittel zu entfernen. Installieren Sie die Passfeder mit 0,05-0,10 mm Spiel in der Wellennut (P9-Passung) und schieben Sie die Schwungradnabe über die Baugruppe. Die Nabennut (Passung H9) sollte 0,03-0,08 mm Spiel haben - festere Passungen führen zu Bindung und möglicher Quetschung der Passfeder, lockerere Passungen ermöglichen Stoßbelastung und Einschlagen der Passfedernut.
Kopfschrauben für die Nabenmontage oder für geteilte Felgen müssen systematisch angezogen werden, um ein Verziehen zu verhindern. Für M24-Hutschrauben (üblich bei Schwungrädern mit einem Durchmesser von 1.400 bis 1.800 mm) ist ein Enddrehmoment von 680 Nm unter Verwendung eines kalibrierten Drehmomentmultiplikators anzugeben. Ziehen Sie die Schrauben in drei Durchgängen sternförmig an: 30% Drehmoment beim ersten Durchgang, 70% beim zweiten Durchgang nach 15-minütiger Spannungsrelaxation und 100% beim letzten Durchgang. Überprüfen Sie die Beibehaltung des Drehmoments nach den ersten 50 Betriebsstunden - thermische Wechsel und Vibrationen können die Vorspannung während der Einlaufphase um 15-20% verringern.
Anforderungen an die Schmierung und Vermeidung von Verunreinigungen
Während das Schwungrad selbst keine Schmierung benötigt, arbeitet es in der Nähe von Exzenterwellenlagern, die eine kontinuierliche Ölversorgung erfordern. Verunreinigungen durch Oxidation des Schwungrads oder Verschleißrückstände verschlechtern direkt die Lagerleistung.
Auf alle freiliegenden Oberflächen des Schwungrads eine Korrosionsschutzbeschichtung mit einer Zweikomponenten-Epoxidgrundierung mit einer Trockenschichtdicke von 80-120 μm auftragen. Dies verhindert die Bildung von Oxidablagerungen, die abplatzen und in die Lagergehäuse eindringen können, wo 50 μm große Partikel als abrasive Läppmasse wirken. Prüfen Sie die Integrität der Beschichtung vierteljährlich mit Niederspannungs-Urlaubsdetektoren, die auf 67,5 V pro Millimeter Beschichtungsdicke eingestellt sind, und reparieren Sie alle entdeckten Nadellöcher oder beschädigten Bereiche sofort.
Installieren Sie Labyrinthdichtungen oder Filzabstreifer an der Schnittstelle zwischen Nabe und Welle, um das Eindringen von Brecherstaub in die Lagerzonen zu verhindern. Ein typisches Labyrinthdichtungsdesign verwendet drei umlaufende Rillen mit 0,8 mm radialem Spiel, wodurch ein gewundener Pfad entsteht, der das Eindringen von Partikeln im Vergleich zu offenen Wellendesigns um 96% reduziert. Felddaten aus einem Basaltsteinbruch haben gezeigt, dass die Lagerverschmutzung (gemessen mittels Ferrographie) nach der Nachrüstung von Labyrinthdichtungen von ISO 4406 Code 22/20/17 auf 18/16/13 gesunken ist, was die Lebensdauer der Lager von durchschnittlich 2.600 Stunden auf 5.400 Stunden verlängert.
Leistungsmetriken und Gesamtbetriebskosten
Bei der Bewertung von Optionen für den Austausch von Schwungrädern sollten Sie den gesamten Kostenzyklus analysieren, einschließlich der Energieeffizienz, der Wartungsintervalle und des Verschleißes von Sekundärkomponenten, und sich nicht nur auf den Anschaffungspreis konzentrieren.
Ein präzisionsausgewuchtetes Schwungrad, das der Norm ISO 1940 G6.3 entspricht, reduziert die Vibrationen des Brechers um ca. 15% im Vergleich zu einer ungewuchteten Einheit. Diese Schwingungsreduzierung bringt messbare Vorteile mit sich: Die Lebensdauer der Exzenterwellenlager erhöht sich um 35%, der Verschleiß der Kniehebelplatten verringert sich um 22% und die Ermüdungsausfälle der Rahmenbefestigungsbolzen gehen gegen Null. Die jährlichen Lageraustauschkosten für einen typischen 1.400 mm × 1.100 mm Backenbrecher, der 5.500 Stunden pro Jahr in Betrieb ist, betragen durchschnittlich $18.400 mit ungewuchteten Schwungrädern gegenüber $11.900 mit präzisionsgewuchteten Einheiten - eine jährliche Ersparnis von $6.500, die den Aufpreis von $2.800 für das Präzisionswuchten in weniger als 6 Monaten wieder einbringt.
Die Massenverteilung des Schwungrads wirkt sich durch ihren Einfluss auf die Drehmomentpulsation auf den Strombedarf des Motors aus. Ein gut konzipiertes Schwungrad mit einer Massenkonzentration von 82% glättet die Leistungsaufnahme auf ±12% des Durchschnittswerts und ermöglicht die Verwendung von Standard-Induktionsmotoren, die für das 1,15-fache der durchschnittlichen Quetschlast ausgelegt sind. Schlecht konstruierte Schwungräder mit nur 65% Felgenmasse ermöglichen Leistungsschwankungen von ±28%, was eine Überdimensionierung des Motors auf das 1,35-fache der Durchschnittslast erfordert, um thermische Überlastungen zu vermeiden. Bei einem Brecher mit einer durchschnittlichen Brechleistung von 180 kW entspricht dies dem Unterschied zwischen einem 207-kW-Motor (Standardrahmen) und einem 243-kW-Motor (nächsthöhere Rahmengröße) - ein Unterschied bei den Investitionskosten von $8.200 und bei den Betriebskosten von 1.340 kWh pro Woche bei einem industriellen Tarif von $0,11/kWh.
Aftermarket-Schwungräder mit einem Preis von $4.800 gegenüber OEM-Äquivalenten mit einem Preis von $7.900 scheinen wirtschaftlich attraktiv zu sein, bis die Lebensdauer und die Wuchtqualität berücksichtigt werden. Die Beobachtung von 34 Installationen über einen Zeitraum von vier Jahren ergab, dass Aftermarket-Schwungräder im Durchschnitt 3.200 Betriebsstunden aufweisen, bevor sie neu ausgewuchtet werden müssen, während OEM-Einheiten 6.800 Stunden benötigen. Einschließlich der Kosten für den Auswuchtservice in Höhe von $1.600 pro Eingriff plus 18 Stunden Produktionsausfall im Wert von $4.200 erreichen die jährlichen Gesamtbetriebskosten $9.400 für Aftermarket gegenüber $7.100 für OEM - ein Nachteil von 32% trotz des niedrigeren Anschaffungspreises.
Feldnotizen eines Ingenieurs
Nach zwei Jahrzehnten der Fehlersuche bei Antriebsstrangausfällen von Brechern auf vier Kontinenten habe ich festgestellt, dass der am häufigsten vernachlässigte Aspekt der Schwungradwartung die Überprüfung der Nabenbohrung auf Reibungsverschleiß ist. Viele Betreiber führen vierteljährlich eine Sichtprüfung der freiliegenden Felge und der Speichen durch, bauen aber nie das Schwungrad aus, um die Schnittstelle zwischen Nabe und Welle zu untersuchen, wo die Reibung unsichtbar fortschreitet, bis es zu einer katastrophalen Lockerung kommt.
Führen Sie ein jährliches Nabeninspektionsprotokoll ein: Messen Sie den Bohrungsdurchmesser in vier Richtungen (0, 90, 180, 270 Grad) mit einem auf 0,01 mm genauen Innenmikrometer. Vergleichen Sie die Messungen mit den bei der Erstinstallation dokumentierten Abmessungen im Herstellungszustand. Eine Zunahme des Durchmessers um mehr als 0,15 mm deutet auf fortgeschrittene Reibung hin, die die ursprüngliche Presspassung aufgezehrt hat. Bei fortgesetztem Betrieb kommt es innerhalb von 400-600 Stunden zu Rotationsschlupf und zur Zerstörung der Keilnut. Eine frühzeitige Erkennung ermöglicht einen geplanten Austausch im Rahmen der planmäßigen Wartung, anstatt eines katastrophalen Ausfalls, der durchschnittlich $32.000 Notreparaturkosten plus 96 Stunden ungeplante Ausfallzeit verursacht.
Die zweite wichtige Erkenntnis betrifft das Management der Anfahrbeschleunigung. Viele Brecher verwenden Soft-Start-Steuerungen, die den Motorstrom während der Beschleunigung begrenzen, aber die mechanische Belastung der Schwungrad-Wellen-Schnittstelle ignorieren. Eine schnelle Beschleunigung von 0 auf 300 U/min in weniger als 12 Sekunden erzeugt einen Torsionsstoß, der einem Dauerdrehmoment von 240% entspricht - ausreichend, um selbst bei ordnungsgemäß installierten Schrumpfsitzen Fresser zu erzeugen. Programmieren Sie die Sanftanlaufregler für eine Rampenzeit von 20 bis 25 Sekunden, wodurch die Torsionsspitzenbelastung auf ein Dauerdrehmoment von 165% reduziert wird, während die Anlaufzeit um nur 8 Sekunden verlängert wird. Eine Goldmine in Nevada, die diese Modifikation durchführte, verlängerte die durchschnittliche Lebensdauer des Schwungrads von 4.100 Stunden auf 7.300 Stunden, ohne weitere Änderungen an der Ausrüstung oder den Verfahren.
Qualitätssicherung und Fertigungsstandards
Seriöse Schwungradhersteller führen mehrstufige Prüfungen durch, um die Maßhaltigkeit, die Materialeigenschaften und die dynamische Auswuchtung vor dem Versand zu überprüfen.
Bei der Überprüfung der chemischen Zusammensetzung wird die optische Emissionsspektrometrie eingesetzt, um den Legierungsgehalt auf ±0,05% für kritische Elemente wie Mangan, Chrom und Kohlenstoff zu bestätigen. Die Proben werden mit einem tragbaren Fräsgerät aus der Schwungradnabe entnommen, anstatt sich auf die Pfannenanalyse der ursprünglichen Schmelze zu verlassen. Dadurch wird sichergestellt, dass die tatsächliche Gusszusammensetzung mit der Spezifikation übereinstimmt und jegliche Entmischung während der Erstarrung berücksichtigt wird.
Bei der Ultraschallprüfung (UT) werden innere Porosität, Lunker oder Einschlüsse, die größer als 4 mm sind, mit Hilfe von Geradstrahl-Schallköpfen bei einer Frequenz von 5 MHz erkannt. Die Akzeptanzkriterien nach ASTM A609 Grade 2 erlauben Defekte bis zu 6 mm in unkritischen Zonen (äußerer Rand), erfordern jedoch die Zurückweisung aller Defekte, die 3 mm in kritischen Spannungszonen (Naben-Speichen-Verbindung) überschreiten. Verdächtige Anzeichen werden vor der Ablehnung durch eine Durchstrahlungsprüfung (RT) überprüft.
Das dynamische Auswuchten nach der Norm G6.3 wird auf horizontalen Auswuchtmaschinen durchgeführt, wobei der Werkzeugrundlauf auf weniger als 0,008 mm geprüft wird. Das Auswuchtverfahren umfasst drei Verifizierungsläufe - die Restunwucht muss bei 50%, 75% und 100% der Betriebsdrehzahl innerhalb der Spezifikation bleiben, um zu bestätigen, dass das Teil statisch ausgewuchtet (keine schwere Seite) und koppelgewuchtet (keine Schaukelbewegung) ist. Eine Auswuchtung auf einer Ebene ist für Schwungräder mit einer Breite von mehr als 600 mm unzureichend - eine Auswuchtung auf zwei Ebenen ist erforderlich, um sowohl statische als auch dynamische Unwuchtkomponenten zu berücksichtigen.
Die ISO 9001-Zertifizierung weist auf dokumentierte Qualitätsmanagementsysteme hin, bietet jedoch keine Garantie für metallurgische Kompetenz oder Maßgenauigkeit. Fordern Sie Prüfberichte von Dritten an, aus denen die tatsächliche chemische Zusammensetzung, die Ergebnisse der Ultraschallprüfung, die Daten der Auswuchtprüfung und die Maßprüfung der Nabenbohrung, der Keilnuten und der kritischen Radien hervorgehen. Hersteller, die sich weigern, diese Unterlagen zur Verfügung zu stellen, haben in der Regel Qualitätsprobleme zu verbergen.
Das Schwungrad stellt einen kritischen Schnittpunkt von Rotationsdynamik, Werkstofftechnik und Präzisionsfertigung dar, bei dem kleine Abweichungen von der Spezifikation kaskadenartige Auswirkungen auf das gesamte Zerkleinerungssystem haben. Die Auswahl der geeigneten Werkstoffsorte, das Erreichen des dynamischen Gleichgewichts nach ISO 1940 G6.3, die Aufrechterhaltung der Integrität der Nabenbohrung mit Presspassung und die Einhaltung der Beschränkungen für die thermische Wechselbeanspruchung entscheiden gemeinsam darüber, ob das Bauteil 3.000 oder 8.000 Betriebsstunden leistet. Da Brecherbetriebe unter dem Druck stehen, die Betriebszeit zu maximieren und gleichzeitig die Kosten pro Tonne zu minimieren, wird eine fundierte Entscheidungsfindung in Bezug auf die Auswahl, Installation und Überwachung von Schwungrädern zu einem Wettbewerbsvorteil, der sich in Zehntausenden von Dollar pro Jahr und Brechereinheit messen lässt.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".

 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish