
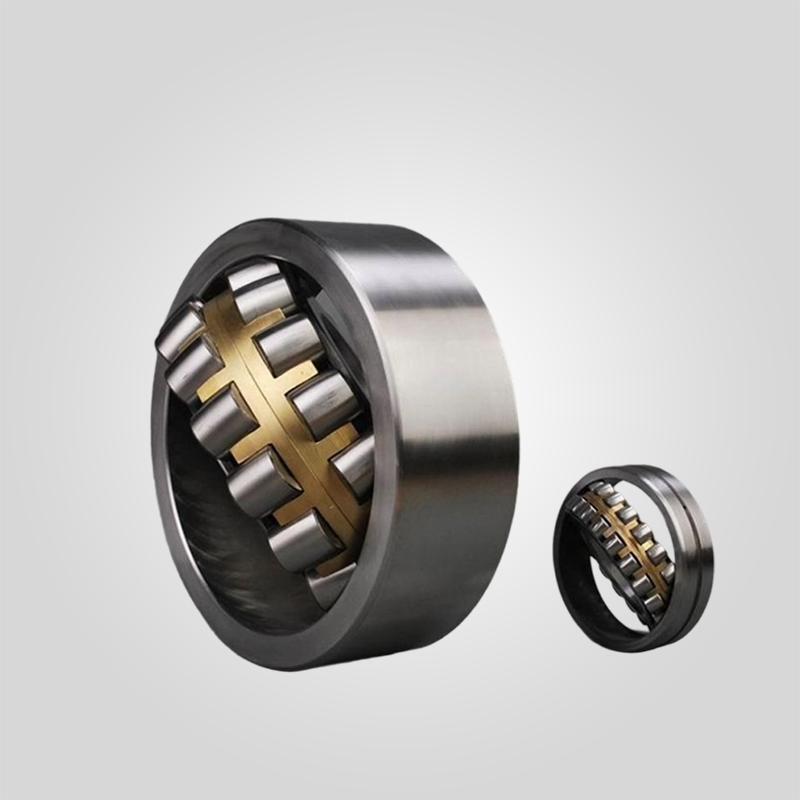
Hochbelastbare Pendelrollenlager: Bearbeitete Messingkäfige und C3-Spiel für die Zuverlässigkeit von Backenbrechern
- Kleine Backenbrecher (PE-400×600): 22324 CCK/W33
- Mittlere Backenbrecher (PE-600×900): 22330 CC/W33, 22232 CCK/W33
- Große Backenbrecher (PE-1200×1500): 22244 CCK/W33, 22340 CC/W33
- Extra-große Brecher (PE-1500×1800): 23284 CCK/W33, 23076 CCK/W33
182 vorrätig
PRODUKT
Beschreibung
Pendelrollenlager für Backenbrecher: Schweres Stoßlastmanagement, Metallurgie der Serie 222xx/223xx und Ausgleich von Fluchtungsfehlern
In der Hierarchie der mechanischen Ausfälle bei Kreisel- und Backenbrechern sind die Exzenterwellenlager für 40% der ungeplanten Ausfallzeiten verantwortlich. Im Gegensatz zu stationär rotierenden Anlagen wie Pumpen oder Lüftern sind die Lager eines Backenbrechers einem harten Betriebsprofil ausgesetzt: starke oszillierende Lasten, sofortige Aufprallstöße mit bis zu 25 G bei "Flugeisen"-Ereignissen und eine inhärente Wellendurchbiegung durch die Brechkraft des harten Gesteins (300+ MPa UCS). Ein Standard-Kataloglager kann diesen Bedingungen einfach nicht standhalten; die Anwendung erfordert ein zweckmäßiges Pendelrollenlager mit spezifischen internen Spielräumen, Käfigmetallurgie und Wärmestabilisierungsprotokollen.
In dieser technischen Produktinformation werden die technischen Grundlagen unserer Hochleistungs-Pendelrollenlager (SRB) erläutert. Wir konzentrieren uns auf die kritische Rolle von Messingkäfigen bei der Schwingungsdämpfung, die Notwendigkeit von C3/C4-Spielen für das Wärmedehnungsmanagement und die strengen Qualitätsstandards, die erforderlich sind, um eine L10-Betriebslebensdauer von mehr als 15.000 Stunden im Bergbau zu erreichen.
Kinematik und Lastkompensation
Die Hauptfunktion der SRB in dieser Anwendung ist nicht nur die Rotation, sondern auch der Ausgleich von Fluchtungsfehlern. Da sich die Exzenterwelle unter der Brechlast (oft über 4.000 kN in großen Primärbacken) biegt, würde ein starres Lager kantenbelastet und schnell abplatzen. Unsere Lager verfügen über zwei Reihen tonnenförmiger Rollen auf einer gemeinsamen kugelförmigen Laufbahn, die Folgendes ermöglichen ±1,5 Grad Winkelverschiebung. Diese geometrische Flexibilität stellt sicher, dass die Lastzone über die gesamte Länge der Walze verteilt bleibt und verhindert so lokale Spannungskonzentrationen, die zu frühzeitigem Ermüdungsbruch führen.
Käfig-Dynamik: Der "Gold"-Standard
Der auf den Produktbildern sichtbare "Goldkäfig" ist aus hochfestem Messing (CuZn40Al2) gefertigt. Bei Anwendungen mit hoher Beschleunigung wie Backenbrechern leiden gestanzte Stahlkäfige unter Ermüdungsrissen an den Brückenpunkten. Maschinell bearbeitete Messingkäfige bieten eine überragende Trägheitsfestigkeit und selbstschmierende Eigenschaften gegenüber den Stahlwalzen, wodurch die Reibung während der Grenzschmierung reduziert wird, die für das Brechen mit langsamer Geschwindigkeit und hoher Last typisch ist.
Metallurgische Integrität: SAE 52100 und Vakuumentgasung
Die Lebensdauer von Lagern wird im Wesentlichen durch die Sauberkeit des Stahls begrenzt. Wir verwenden SAE 52100 (100Cr6) Chromstahl mit hohem Kohlenstoffgehalt, der durch Vakuumentgasung hergestellt wird, um nichtmetallische Einschlüsse (Oxide/Sulfide) auf weniger als 10 ppm zu reduzieren.
- Härteprofil: Durchgehärtet auf 60-64 HRC. Diese Härte wird im gesamten Querschnitt des Rings beibehalten, wodurch die Beständigkeit gegen die Ausbreitung von Ermüdungsrissen unter der Oberfläche gewährleistet wird.
- Stabilisierung der Dimensionen: Die Ringe werden nach S1- oder S2-Spezifikationen wärmebehandelt, was eine Maßstabilität bis zu 200 °C gewährleistet. Bei Standardlagern (S0) kann es bei diesen Temperaturen zu einem dauerhaften Dimensionswachstum kommen, was zu einem Verlust des Festsitzes auf der Welle führt - eine katastrophale Ausfallart, die als "Spinning on the journal" bekannt ist.
- Oberfläche: Die Laufbahnen sind hochglanzpoliert, um Ra ≤ 0,2 μm um ein angemessenes Lambda-Verhältnis ($\lambda$) - das Verhältnis von Ölfilmdicke und Oberflächenrauheit - auch bei hoher Belastung zu gewährleisten.
Interner Freiraum und Wärmemanagement
Die Wahl des richtigen Radial-Innenspiels (RIC) ist nicht verhandelbar. Backenbrecherlager arbeiten mit einem schweren Presssitz auf der Welle, der den Innenring ausdehnt. Außerdem läuft der Innenring heißer als der Außenring (der durch das massive Rahmengehäuse gekühlt wird). Dieses Wärmegefälle zehrt die Lagerluft auf.
Wir liefern ausschließlich C3 (Größer als normal) oder C4 Abfertigungsklassen.
Beispiel: Ein Lager 22330 mit Spiel C3 hat im unmontierten Zustand ein Spiel von 150-190 μm. Nach dem Einbau und der thermischen Ausdehnung verringert sich das Betriebsspiel auf die optimalen 40-60 μm. Die Verwendung eines Lagers mit Standard-"CN"-Spiel in dieser Anwendung garantiert Festfressen und thermisches Durchgehen.
Tabelle der technischen Daten
| Parameter | Spezifikation Wert | Technische Norm / Anmerkung |
|---|---|---|
| Material Klasse | SAE 52100 / GCr15 | Vakuum-entgaster Stahl |
| Härte | HRC 60 - 64 | Durchgehärtetes martensitisches Gefüge |
| Interner Freiraum | C3 / C4 / C5 | Abhängig von Wellenpassung und Umgebungstemperatur |
| Material des Käfigs | Bearbeitetes Messing (MA/MB) | Bevorzugt für starke Vibrationen (>5g) |
| Bohrungskonus | 1:12 (Suffix K) oder 1:30 | Für die Montage von Spannhülsen |
| Dynamische Last ($C_r$) | Bis zu 2.200 kN | Variiert je nach Lagergröße (ISO 281) |
| Vibrationsklasse | V3 / ZV4 | Geräusch- und vibrationsarm nach ISO 15242 |
| Merkmal Schmierung | W33 | Ringnut + 3 Löcher im Außenring |
Kompatibilitätsmatrix: Auswahl von Lagern
Wir führen und entwickeln Lager für das gesamte Spektrum der Backenbrechermodelle. Die korrekte Identifizierung erfordert in der Regel den Bohrungsdurchmesser, den Außendurchmesser, die Breite und das spezifische Nachsetzzeichen (K für kegelförmig, W33 für Schmiernut).
Kleine bis mittlere Brecher
- PE-400×600: 22324 CCK/W33 (Exzenter)
- PE-600×900: 22330 CC/W33 (Rahmen)
- PE-500×750: 22228 CCK/W33 (Exzenter)
Große Primäre Brecher
- PE-900×1200: 22338 CCK/W33 (Exzenter)
- PE-1000×1200: 22340 CC/W33 (Rahmen)
- CJ411 / CJ612: 22326 NOCKEN / 23244 NOCKEN
Total Cost of Ownership (TCO) & Verlässlichkeit
Ein "Billig"-Lager, das 40% weniger kostet, hält im Bergbau in der Regel 20% der Lebensdauer. Die Rechnung ist brutal:
Standard-Lager: Fällt nach 2.000 Stunden aufgrund eines Käfigbruchs aus. Der Austausch erfordert 24 Stunden Ausfallzeit + Kran + Arbeit.
Hochbelastbares Messingkäfig-Lager: Überlebt mehr als 8.000 Stunden.
Die Kosten eines außerplanmäßigen Lagerwechsels (ca. $40.000 an Produktionsausfällen) übersteigen den Preis von Premium-Lagern um das Zehnfache. Unsere Lager werden einer 100%-Ultraschallprüfung (UT) nach ASTM A388 unterzogen, um sicherzustellen, dass keine inneren Hohlräume vorhanden sind, bevor sie überhaupt Ihren Standort erreichen.
Ratschläge des Ingenieurs: Installation und Wartung vor Ort
[Option B: Pro-Tipp] - Die Regel zur Verringerung des Abstands:
Bei Lagern mit kegeliger Bohrung (Nachsetzzeichen K), die auf Spannhülsen montiert sind, sind Drehmomentschlüssel aufgrund der unterschiedlichen Reibung der Gewinde unzuverlässig. Sie muss die "Drive-Up-Methode" zur Messung der Radialluftverminderung (RIC) anwenden.
Die Vorschrift: Messen Sie das unmontierte Spiel mit Fühlerlehren. Wenn Sie die Mutter anziehen, dehnt sich der Innenring aus und das Spiel verringert sich. Hören Sie auf, wenn Sie die vom Hersteller angegebene Reduzierung erreicht haben (normalerweise 0,05 mm - 0,09 mm je nach Größe). Zu starkes Anziehen beseitigt das Spiel und führt zu schneller Überhitzung; zu geringes Anziehen lässt die Hülse auf der Welle drehen.
[Option C: Fallbeispiel] - Die Labyrinth-Siegelfalle:
In einem Kalksteinbruch in Texas fielen die Lager alle 3 Monate aus. Die Ölanalyse ergab massive Siliziumdioxidspitzen. Der Übeltäter? Die Labyrinthdichtungen waren mit hartem, eingetrocknetem Fett gefüllt. Die Betreiber fetteten die Lager, aber nicht Spülung der Dichtungen. Frisches Fett folgt dem Weg des geringsten Widerstands. Wenn die Dichtungen verstopft sind, kann das Schmierfett die Verunreinigungen nicht herausspülen. Wir haben ein Protokoll eingeführt, um die Dichtungen zu spülen, bis frisches Schmierfett erscheint während der Brecher langsam lief. Die Lebensdauer des Lagers wurde sofort auf 14 Monate verlängert.
Qualitätssicherung
Unsere Produktionslinie umfasst automatische Qualitätskontrollen in jeder Phase:
- Rohmaterial: Spektroskopische Überprüfung der chemischen Zusammensetzung.
- Wärmebehandlung: Jominy End-Quench-Test zur Überprüfung der Härtetiefe.
- Fertigstellung: Taylor-Hobson-Rundheitsmessung zur Überprüfung der Laufbahngeometrie.
- Abschlussprüfung: 100% Magnetpulverprüfung (MPI) zur Erkennung von Oberflächenrissen gemäß ISO 9934-1.
Dieser rigorose Ansatz stellt sicher, dass jedes gelieferte Lager in der Lage ist, die im Brechprozess auftretenden Stöße von 25 G zu bewältigen.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".
 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish