

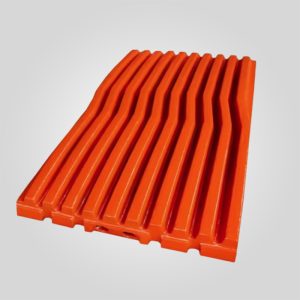
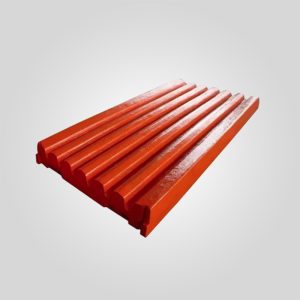
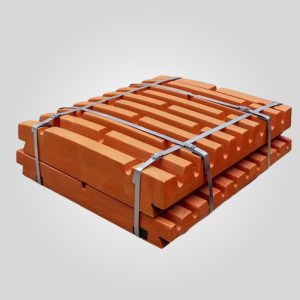
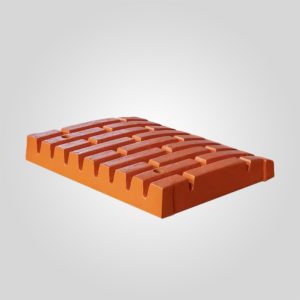
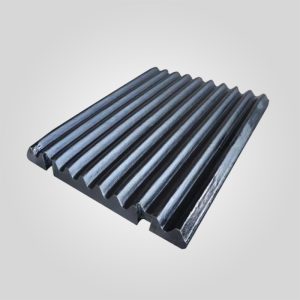
400.0434-001 Bewegliche Backenplatte für Sandvik CJ615 JM1511 | HD M1 Verschleissteile
Größen: nach Zeichnung anpassbar
Werkstoffe: Manganhartstahl (Mn13, Mn18), Mangan-Chrom-Legierung (Mn13Cr2, Mn18Cr2), neue Verbundwerkstoffe usw.
Geeignete Ausrüstung: Backenbrecher
Teil Name: Backenplatten
182 vorrätig
PRODUKT
Beschreibung
Überblick über die technischen Spezifikationen
| Spezifikation Parameter | Technisches Detail |
|---|---|
| Teil Nummer | 400.0434-001 |
| Teil Beschreibung | Backenplatte beweglich HD (Heavy Duty) M1 |
| Kompatible Modelle | Sandvik CJ615 / JM1511 Serie |
| Material Klasse | M1 Standard-Mangan (ASTM A128 Grad A / Mn13Cr2 Äquivalent) |
| Nettogewicht | 1.323 kg (ca. 2.916 lbs) |
| Profil Typ | HD (Heavy Duty) - Verdicktes Bauchdesign |
| Anfangshärte | 180 - 220 HB |
| Kappe gehärtet. | 450 - 500 HB |
| Gussverfahren | V-Verfahren / Sandgießen mit Spannungsarmglühen |
Kernvorteile: Entwickelt für Sandvik CJ615 / JM1511
Die bewegliche Backenplatte 400.0434-001 ist ein präzisionsgefertigtes Bauteil, das speziell für die Kinematik des Sandvik CJ615 (früher JM1511) Einschwingen-Backenbrechers kalibriert wurde. Im Gegensatz zu allgemeinen Nachrüstteilen verfügt diese Heavy Duty (HD)-Version über ein verstärktes geometrisches Design, um den extremen Druckkräften im Hartgesteinsbergbau und im Recycling von Zuschlagstoffen standzuhalten.
Dieses aus Manganstahl der Güteklasse M1 gefertigte Verschleißteil entspricht den strengen metallurgischen Normen (ASTM A128). Die austenitische Struktur sorgt dafür, dass die Backenplatte eine hohe Duktilität beibehält, um Stoßbelastungen ohne Rissbildung zu absorbieren, während die Oberflächenschicht bei Aufprall schnell härtet, um dem Abrieb zu widerstehen. Dieses Gleichgewicht ist entscheidend für die Aufrechterhaltung der Betriebszeit Ihrer Vorbrecheranlage.
Fortschrittliche Fertigungsstandards
Unsere Brecher-Ersatzteile werden einem strengen Herstellungsprozess unterzogen, um eine gleichbleibende Leistung zu gewährleisten:
- CNC-Präzisionsbearbeitung: Die Rückseiten und die Kontaktpunkte der Keile werden nach strengen OEM-Toleranzen bearbeitet. Dies gewährleistet den 100%-Kontakt mit der beweglichen Backenbaugruppe und verhindert einen losen Sitz, der zu Schäden am Hauptrahmen führt.
- Wärmebehandlung: Ein präziser Wasserabschreckzyklus bei 1050 °C sorgt für ein vollständig austenitisches Gefüge, wodurch Karbidausscheidungen vermieden werden, die bei minderwertigen Verschleißteilen Sprödigkeit verursachen.
Leistungsoptimierung und Verschleißanalyse
Das "HD"-Profil (Heavy Duty) von Teil 400.0434-001 wurde entwickelt, um die Leistung von Standard-Riffelblechen bei bestimmten Anwendungen zu übertreffen. Durch die Umverteilung der Masse auf den mittleren "Bauch" der Platte verlängern wir die Verschleißlebensdauer erheblich:
| Leistungsmetrik | Standard-Profil | 400.0434-001 HD-Profil | Operativer Nutzen |
|---|---|---|---|
| Dicke der Verschleißzone | Standard | +15% Werkstoff | Verlängert die Wechselintervalle in Bereichen mit hohem Abrieb |
| Effizienz der Zerkleinerung | Linear | Optimierter Nip-Winkel | Behält die Griffigkeit bei größerem Futtermaterial bei und reduziert das Abrutschen |
| Kosten pro Tonne | Basislinie | Verringert um ~15-20% | Geringere Häufigkeit von Wartungsstillständen |
Wartungsdiagnose durch Experten: Inspektion Ihrer Backenplatten
Eine proaktive Überwachung der Verschleißteile ist für die Gesundheit des Brechers unerlässlich. Als spezialisierter Berater für Brecherteile empfehle ich die folgenden Diagnoseprüfungen für den CJ615:
- Visuelle Profilinspektion: Prüfen Sie die untere 30% der Backenplatte. Wenn die Riffelungen (Zähne) völlig glatt sind, sinkt die Zerkleinerungsleistung drastisch und die Rücklaufbelastung steigt.
- Überprüfung auf "Heben": Manganstahl fließt, wenn er durch Arbeit gehärtet wird. Überprüfen Sie den vertikalen Spalt zwischen den Backenplatten. Wenn sich die Platten ausgedehnt haben und sich berühren, können sie die Belastung direkt auf den Brecherrahmen übertragen. Ein Nachschneiden der Plattenenden kann während der Lebensdauer erforderlich sein.
- Trägerplatte Zustand: Beim Auswechseln der 400.0434-001 ist immer auch die dahinter liegende Unterlegplatte zu prüfen. Eine abgenutzte Stützplatte verursacht eine punktuelle Belastung, die die Hauptursache für vorzeitige Risse in der Backenplatte ist.
Qualitätssicherung
Jedes 1323 kg schwere Gussteil wird vor dem Versand einer zerstörungsfreien Prüfung unterzogen. Dazu gehören eine Ultraschallprüfung zum Aufspüren innerer Hohlräume und eine Farbeindringprüfung zur Sicherstellung der Oberflächenintegrität. Wir garantieren die Kompatibilität mit den spezifischen Keilverriegelungssystemen CJ615 und JM1511 von Sandvik.
FAQ: Häufige Fragen zu 400.0434-001
1. Was ist der Unterschied zwischen den Mangansorten M1 und M2?
M1 bezieht sich in der Regel auf Standard-Mangan (ca. Mn13Cr2), das ein ausgewogenes Verhältnis von Schlagzähigkeit und Kosteneffizienz bietet. M2 (Mn18Cr2) hat einen höheren Mangangehalt und bietet eine bessere Kaltverfestigung für extrem abrasives oder sehr hartes Gestein. Dieses Teil, 400.0434-001, ist als M1 spezifiziert und damit ideal für allgemeine Hartgesteinanwendungen mit hoher Schlagzähigkeit.
2. Benötigt diese bewegliche Backenplatte eine Unterlegmasse?
Die Sandvik CJ615/JM1511-Konstruktion verwendet in der Regel verschraubte Keile und bearbeitete Oberflächen für eine direkte Passung. Konsultieren Sie jedoch immer Ihr spezifisches Betriebshandbuch. Wenn die bewegliche Backenfläche abgenutzt oder mit Löchern versehen ist, ist die Verwendung einer Brecherunterfütterung wichtig, um Hohlräume zu füllen und Plattenbruch zu verhindern.
3. Warum sollte man das HD-Profil (Heavy Duty) dem Standardprofil vorziehen?
Das HD-Profil verleiht der verschleißintensiven Zone (dem unteren Teil der Kammer) eine zusätzliche Dicke. Es kann zwar die anfängliche Einzugsöffnung etwas verkleinern, bietet aber eine deutlich längere Verschleißlebensdauer und wird für Bergwerke empfohlen, die rund um die Uhr in Betrieb sind und bei denen eine Minimierung der Ausfallzeiten entscheidend ist.
Fachkundiger Hinweis zur Installation
Der Rat eines Ingenieurs: Das Gewicht von 1323 kg des 400.0434-001 erfordert sichere Hebeprotokolle. Stellen Sie sicher, dass die Hebeösen sicher verschraubt sind. Stellen Sie bei der Installation sicher, dass die Keilschrauben mit dem vorgeschriebenen Anzugsmoment angezogen sind, lassen Sie den Brecher 4 Stunden lang unter Last laufen, und dann Nachziehen die Keile. Manganstahl "setzt" sich beim ersten Aufprall selbst; wird er nicht nachgezogen, kann dies zu losen Platten und schweren Schäden am beweglichen Backenkörper führen.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".
 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish