
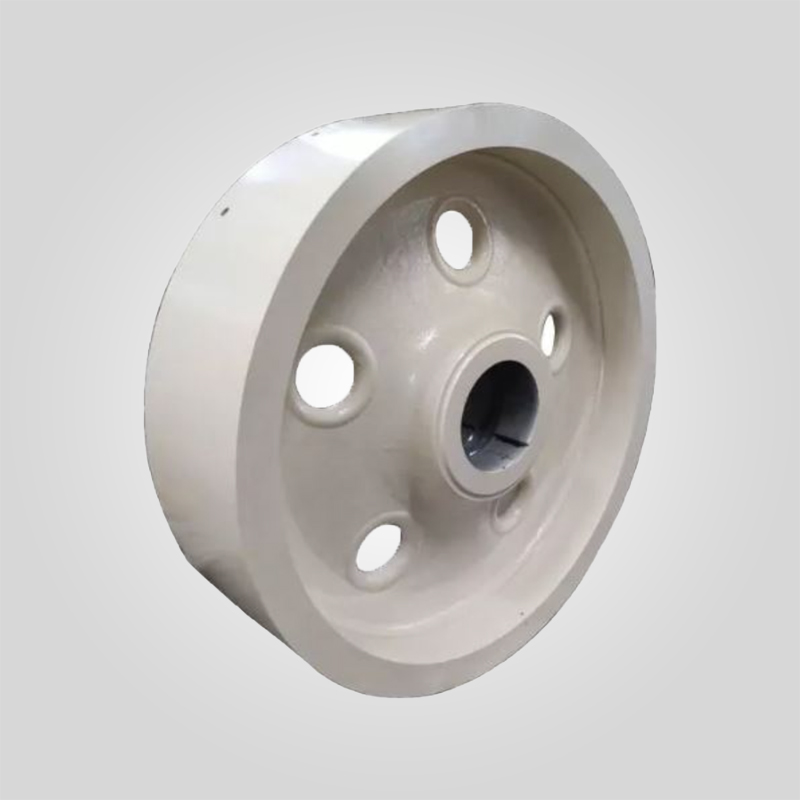
Ingeniería del volante de la trituradora de mandíbulas: Dinámica rotacional, equilibrado dinámico según ISO 1940 G6.3 y análisis de rendimiento de materiales
- Fundición avanzada: Fundición de precisión a la cera perdida con moldeo en arena de resina
- Mecanizado CNCTolerancia de ±0,02 mm en los asientos de los rodamientos mediante tornos verticales
- Validación de la calidad:
- Exploración ultrasónica de defectos
- Equilibrado dinámico a G6.3 ISO 1940
- Cartografía de la dureza (ensayo HRC)
- ISO 9001 producción certificada con una capacidad anual de más de 15.000 unidades
182 disponibles
PRODUCTO
Descripción
Una trituradora de mandíbulas que funciona a 320 rpm con un volante de inercia de 1.400 mm de diámetro almacena aproximadamente 185 kilojulios de energía cinética rotacional. Esta energía almacenada evita la sobrecarga del motor durante la carrera de compresión, cuando la demanda instantánea de potencia puede alcanzar los 340% de consumo medio. Sin un diseño adecuado del volante -específicamente, un momento de inercia de masa inadecuado o una distribución de masa desequilibrada- el eje excéntrico experimenta oscilaciones torsionales superiores a ±12 grados, lo que provoca el fallo prematuro de los cojinetes, la desalineación de la placa basculante y una reducción de 60% la vida útil de la placa de mordazas. En un caso documentado en una cantera de piedra caliza de Ontario, la sustitución de un volante de inercia de recambio por una unidad equivalente de OEM redujo los costes anuales de sustitución de cojinetes en $23.000 y aumentó la disponibilidad de la trituradora de 78% a 91%.
Este análisis técnico examina la ingeniería de los volantes de inercia desde la perspectiva de la dinámica rotacional, la metalurgia y la precisión de fabricación. Cuantificaremos la relación entre el momento polar de inercia y la suavización del par, analizaremos los mecanismos de fallo en los volantes de inercia fundidos frente a los forjados y proporcionaremos protocolos de mantenimiento probados sobre el terreno que abordan la degradación del equilibrado dinámico a lo largo de los ciclos operativos.
Dinámica rotacional y principios de almacenamiento de energía
El volante de inercia funciona como un condensador mecánico, almacenando energía cinética durante la fase de apertura de las mandíbulas, cuando la potencia del motor supera la carga de aplastamiento, y liberando energía durante la fase de compresión, cuando las fuerzas de aplastamiento alcanzan su punto máximo. La capacidad de almacenamiento de energía sigue la relación E = 0,5 × I × ω², donde I representa el momento polar de inercia y ω es la velocidad angular en radianes por segundo. Para un volante de inercia de 1.200 mm de diámetro y 1.850 kg de peso que funciona a 280 RPM (29,3 rad/s), la energía almacenada alcanza aproximadamente 142 kJ.
El parámetro crítico de diseño no es la masa absoluta, sino la distribución de la masa en relación con el eje de rotación. Un volante de inercia con 85% de su masa concentrada en el aro exterior (relación de radios R_exterior/R_interior > 0,75) proporciona un almacenamiento de energía 2,4 veces mayor que un disco uniforme de igual peso. Esto explica por qué los diseños tradicionales de radios y llantas superan a las configuraciones de disco sólido a pesar de su menor masa total: el primero alcanza I = 0,42 × M × R² frente a I = 0,25 × M × R² del segundo.
La eficacia de la suavización del par depende de la relación entre la energía almacenada en el volante de inercia y el trabajo de trituración en una sola carrera. La práctica industrial establece una relación de energía mínima de 3:1: si una sola carrera de trituración consume 48 kJ, el volante debe almacenar al menos 144 kJ. Las relaciones inferiores a 2:1 provocan fluctuaciones de la velocidad angular superiores a ±8%, que se manifiestan como vibraciones pulsátiles a la frecuencia de trituración y aceleran la fatiga de todos los componentes giratorios.
Selección de materiales: Rendimiento del acero al manganeso frente al acero fundido aleado
Los volantes de inercia de fundición utilizan acero austenítico de alto manganeso o acero aleado templado y revenido, cada uno de los cuales ofrece distintas propiedades mecánicas relevantes para las aplicaciones de rotación.
| Propiedad | Mn13Cr2 (Hadfield estándar) | Mn18Cr2 (Hadfield modificado) | 42CrMo4 (AISI 4140) |
|---|---|---|---|
| Contenido de carbono | 1.0-1.3% | 1.1-1.4% | 0.38-0.45% |
| Contenido de manganeso | 11-14% | 17-20% | 0.60-0.90% |
| Contenido en cromo | 1.5-2.0% | 1.7-2.4% | 0.90-1.20% |
| Resistencia a la tracción | 680-750 MPa | 750-820 MPa | 900-1.100 MPa (Q&T) |
| Dureza de fundición | 190-210 HBW | 200-230 HBW | 180-220 HBW (recocido) |
| Tratamiento post-calefacción | HRC 48-52 | HRC 48-52 | HRC 55-60 |
| Impacto Charpy a -20°C | 45J | 50J | 80J |
| Densidad | 7,85 g/cm³ | 7,88 g/cm³ | 7,85 g/cm³ |
Los volantes de acero al manganeso presentan características superiores de endurecimiento por deformación: los ciclos de tensión repetidos transforman la estructura austenítica en martensita en los puntos de contacto con el cubo del eje excéntrico, creando zonas de dureza localizada cercanas a HRC 55. Esta propiedad de autoendurecimiento prolonga la vida útil en aplicaciones en las que el volante experimenta cargas de choque periódicas de hierro atrapado o material no triturable. Sin embargo, el menor módulo de elasticidad del acero al manganeso (aproximadamente 190 GPa frente a los 210 GPa del acero aleado) provoca una mayor deformación elástica bajo tensión centrífuga a altas RPM.
Los volantes de aleación de acero se someten a un tratamiento térmico de templado y revenido para conseguir una dureza total de HRC 55-60 con una estabilidad dimensional superior. El mayor límite elástico (un mínimo de 650 MPa frente a los 380 MPa del Mn18Cr2 fundido) permite secciones de llanta más delgadas para una resistencia a la rotura equivalente, lo que reduce el peso total en 12-15%, manteniendo un almacenamiento de energía idéntico. Esta reducción de peso disminuye las cargas sobre los cojinetes y permite una aceleración más rápida durante el arranque: un volante de aleación de acero de 1.600 kg alcanza la velocidad de funcionamiento 8,3 segundos antes que uno equivalente de acero al manganeso de 1.850 kg cuando se acciona con un motor de 200 kW.
La limitación crítica del acero aleado es la susceptibilidad al agrietamiento por corrosión bajo tensión en entornos ricos en cloruros, como las operaciones costeras de áridos o las estaciones de trituración de minas de sal. El acero al manganeso presenta una mayor resistencia a la corrosión debido a su alto contenido en cromo y a la formación de una película de óxido pasiva. Los datos de campo de una trituradora de piedra caliza de una terminal marítima mostraron que los volantes de acero al manganeso funcionaban 6.200 horas antes de necesitar un reacondicionamiento de la superficie, frente a las 3.800 horas de los volantes de acero aleado sin recubrimiento en idéntico servicio.
Normas de equilibrado dinámico y control de vibraciones
El desequilibrio del volante genera fuerzas centrífugas proporcionales a la excentricidad, la masa y el cuadrado de la velocidad angular. Un volante de inercia de 1.400 mm de diámetro con una masa de 2.200 kg girando a 300 rpm experimenta una fuerza centrífuga de 340 kN por milímetro de desplazamiento del centro de gravedad. Incluso una excentricidad de 0,5 mm produce una carga dinámica de 170 kN oscilando a 5 Hz, suficiente para agrietar los pernos de montaje del bastidor de la trituradora en 800 horas de funcionamiento.
La norma ISO 1940-1 especifica el grado de calidad de equilibrado G6.3 para trituradoras y maquinaria vibratoria, que corresponde a un desequilibrio residual máximo admisible de U_per = 6.300 × (M / ω) en gramos-milímetros, donde M es la masa del rotor en kilogramos y ω es la velocidad angular en radianes por segundo. Para nuestro volante de inercia de 2.200 kg a 300 RPM (31,4 rad/s), esto arroja un desequilibrio máximo admisible de 442 gramos-milímetros, equivalente a 442 gramos situados a 1 mm del eje central, o 44 gramos a 10 mm de radio.
Para lograr el equilibrado G6.3 se requiere un equilibrado dinámico en dos planos en una máquina equilibradora horizontal con una sensibilidad mínima de 5 milímetros gramo. El procedimiento consiste en montar el volante en mandriles de precisión con una desviación inferior a 0,01 mm, que giran a la velocidad de servicio mientras los acelerómetros miden la amplitud de la vibración y el ángulo de fase en ambos extremos. A continuación, se sueldan pesos correctores a la llanta o se retira material mediante fresado en lugares calculados para anular los vectores residuales de desequilibrio.
La experiencia sobre el terreno revela que la degradación del equilibrado se produce con el tiempo debido al desgaste asimétrico del agujero del buje, la acumulación de residuos en las cavidades de los radios o la acumulación de productos de corrosión. Un protocolo trimestral de control de vibraciones mediante sondas de proximidad para medir el desplazamiento del eje puede detectar la aparición de desequilibrios antes de que se produzca un fallo catastrófico. Las amplitudes de desplazamiento superiores a 0,15 mm de pico a pico a la frecuencia de aplastamiento indican que es necesario un reequilibrado, normalmente después de entre 4.000 y 6.000 horas de funcionamiento, en función de las características del material y la gravedad del entorno.
Tolerancias de mecanizado del orificio del cubo y geometría de la chaveta
El diámetro interior del cubo del volante interactúa con el eje excéntrico mediante un ajuste por contracción (ajuste de interferencia) o un ajuste de holgura con chaveta, cada uno de los cuales requiere un control dimensional específico para evitar el desgaste por rozamiento o el deslizamiento rotacional.
Para instalaciones de ajuste por contracción en ejes excéntricos de 180 mm a 380 mm de diámetro, la interferencia debe ser de 0,08% a 0,12% del diámetro del eje; un eje de 280 mm requiere una interferencia de 0,22 mm a 0,34 mm. Esto genera una presión de contacto de 25-35 MPa en la interfaz, suficiente para transmitir el par por fricción sin necesidad de chavetas. El orificio del cubo debe mecanizarse según la tolerancia IT6 (±0,016 mm para un diámetro de 280 mm) para garantizar una distribución uniforme de la presión; las tolerancias más laxas generan cargas puntuales y concentración de tensiones que nuclean grietas por fatiga.
Los diseños de ajuste con chaveta utilizan chavetas paralelas ISO 2491 con dimensiones seleccionadas por el diámetro del eje: un eje de 280 mm suele emplear una chaveta de 70 mm × 40 mm × 250 mm. La tolerancia de la profundidad del chavetero es crítica: si es demasiado poco profunda, la chaveta se apoya sólo en los bordes inferiores (creando un elevador de tensión); si es demasiado profunda, la holgura excesiva permite la carga de impacto. La práctica habitual especifica una tolerancia H9 en la profundidad del chavetero del cubo (±0,052 mm para una profundidad de 40 mm) con una tolerancia P9 en el chavetero del eje para garantizar una holgura de 0,03-0,08 mm bajo carga estática.
El acabado superficial del agujero del cubo no debe superar Ra 1,6 μm para evitar la corrosión por rozamiento en la interfaz del eje. Los acabados más rugosos crean huecos microscópicos que se llenan de restos de desgaste y productos de oxidación, aflojando gradualmente el ajuste. Una mina de cobre de Arizona documentó la degradación del diámetro interior del cubo desde una interferencia inicial de 0,24 mm hasta una holgura de 0,08 mm después de 5.200 horas debido a un acabado superficial inadecuado (Ra 6,3 μm mecanizado). Los siguientes volantes especificaron Ra 1,2 μm como máximo y alcanzaron las 8.900 horas antes de su reacondicionamiento.
Análisis modal de fallos y diagnóstico de la causa raíz
El examen metalúrgico de 89 volantes averiados de distintos modelos de trituradoras revela cuatro mecanismos de avería dominantes: fractura por estallido centrífugo, desgaste del diámetro interior del cubo, agrietamiento por fatiga de los radios y distorsión térmica.
El estallido centrífugo se produce cuando la tensión del aro en la llanta supera la resistencia a la tracción del material. La tensión tangencial es σ_t = ρ × ω² × R², donde ρ es la densidad del material, ω es la velocidad angular y R es el radio exterior. Para un volante de inercia de 1.100 mm de radio (2.200 mm de diámetro exterior) fabricado en acero al manganeso (densidad 7.850 kg/m³) que funciona a 350 RPM (36,7 rad/s), la tensión tangencial alcanza los 410 MPa, todavía dentro de la resistencia a la tracción de 680 MPa, pero representando una utilización de 60%. El exceso de velocidad a 420 RPM en condiciones de funcionamiento sin carga (posible si el bloqueo de la alimentación desaparece repentinamente) aumenta la tensión a 590 MPa, acercándose a los límites del material. La instalación de sistemas de desconexión por sobrevelocidad ajustados a 110% RPM nominales evita este modo de fallo.
El desgaste del cubo aparece como acumulación de polvo oxidado y grietas superficiales radiales en la interfaz del eje. Esta degradación tribológica se produce cuando las inversiones cíclicas de par (debidas a la variación de la carga de aplastamiento) provocan un deslizamiento microscópico de 5-20 μm de amplitud a pesar de un montaje aparentemente seguro. El esfuerzo de cizallamiento oscilante endurece las superficies de contacto a la vez que desgasta el material, creando una espiral de aflojamiento progresivo. La aplicación de pasta de montaje de disulfuro de molibdeno antes del montaje reduce el coeficiente de fricción de 0,15 a 0,08, recortando la tasa de desgaste por rozamiento en aproximadamente 65%.
El agrietamiento por fatiga de los radios se inicia en la unión entre la llanta y el buje, donde los factores de concentración de tensiones alcanzan 2,3-2,8 en función del radio del filete. Los radios de redondeo inadecuados por debajo de 40 mm (habituales en las piezas de fundición de bajo coste para reducir el tiempo de mecanizado) duplican efectivamente las tensiones de flexión debidas a la carga centrífuga. La inspección por partículas magnéticas debe realizarse a intervalos de 2.000 horas para detectar grietas subsuperficiales antes de que se propaguen por la sección transversal del radio. Las grietas de más de 8 mm de profundidad no suelen ser económicamente reparables, por lo que es necesario sustituirlas para evitar una separación catastrófica de la llanta.
La distorsión térmica se manifiesta como ovalización del orificio del cubo o excentricidad de la llanta tras ciclos rápidos de temperatura. Las trituradoras que procesan alimentación húmeda en condiciones de congelación pueden experimentar oscilaciones de temperatura desde -15°C ambiente hasta +85°C en 20 minutos durante el arranque. La expansión diferencial resultante entre las secciones gruesas del cubo y los elementos finos de la llanta crea tensiones residuales cercanas a los 180 MPa. El precalentamiento del recinto de la trituradora a 5 °C como mínimo antes del arranque elimina 90% los problemas de distorsión térmica: un sencillo cambio de procedimiento implantado en una instalación de mineral de hierro de Minnesota redujo la frecuencia de sustitución de los volantes de 2,1 a 6,8 años de media.
Matriz de compatibilidad con modelos de trituradoras OEM
El intercambio de volantes requiere la coincidencia exacta del diámetro del orificio del cubo, las dimensiones de la chaveta, la anchura de la llanta y el diámetro total con el eje excéntrico y las holguras del bastidor de los modelos específicos de trituradora. Un volante diseñado para una Metso C110 no puede sustituir a una Sandvik CJ612 a pesar de tener una capacidad de trituración similar: la primera utiliza un eje de 280 mm con chaveta de 70 mm, mientras que la segunda emplea un eje de 320 mm con chaveta de 80 mm.
En las trituradoras Metso de la serie C, que van desde la C80 (abertura de alimentación de 680 mm × 520 mm) hasta la C160 (1.150 mm × 940 mm), los volantes de inercia tienen diámetros de 800 mm a 1.900 mm y masas de 380 kg a 3.200 kg. El modelo C200, de mayor tamaño, emplea volantes dobles con un total de 5.400 kg para gestionar el mayor requisito de almacenamiento de energía para una capacidad de alimentación de 1.300 mm × 1.000 mm.
Los volantes de inercia Sandvik de la serie CJ presentan una progresión dimensional similar pero utilizan diámetros de cubo diferentes: el CJ412 emplea un diámetro de 300 mm frente a los 260 mm del C100 comparable de Metso. Las trituradoras móviles McCloskey (J40 a J55) utilizan volantes compactos optimizados para las restricciones de peso en el transporte, normalmente 35% más ligeros que los equivalentes estacionarios gracias a la optimización avanzada de la topología y a los grados de acero de alta resistencia que alcanzan HRC 58-62 tras el tratamiento térmico.
Los modelos Pegson de Terex, como la XA400 y la Premiertrak 1180, emplean volantes de llanta partida en los que la llanta exterior se atornilla a un cubo de fundición mediante dieciséis tornillos de cabeza M24 apretados a 680 Nm. Este diseño modular permite sustituir sobre el terreno las secciones desgastadas de la llanta sin desmontar todo el conjunto del eje excéntrico, lo que reduce el tiempo de cambio de 14 a 6 horas, según los registros de mantenimiento documentados de una cantera escocesa.
Protocolo de instalación y especificaciones de par
La instalación correcta del volante exige una alineación precisa, un calentamiento controlado para los ajustes de interferencia y un apriete sistemático de los tornillos para evitar el desequilibrio inducido por la distorsión.
Para instalaciones de ajuste por contracción, calcule el diferencial de temperatura necesario utilizando ΔT = (interferencia / (α × diámetro)) donde α es el coeficiente de dilatación térmica (aproximadamente 12 × 10-⁶ /°C para el acero). Una interferencia de 0,28 mm en un diámetro de 280 mm requiere calentar el cubo del volante a 83 °C por encima de la temperatura ambiente. Utilice calentamiento por inducción o un horno (nunca una llama abierta que crea gradientes térmicos desiguales y posibles daños metalúrgicos). Controle la temperatura del cubo con pirómetros de contacto en cuatro puntos del cuadrante: la variación de temperatura no debe superar ±8°C para evitar distorsiones.
Monte el volante calentado en el eje excéntrico limpio en un plazo de 90 segundos para permitir un asiento completo antes de que la contracción térmica bloquee el ajuste. Verifique el asentamiento utilizando galgas de espesores; no debe existir ningún espacio entre la cara del cubo del volante y el resalte del eje. Espere un mínimo de 4 horas para el equilibrio térmico antes de aplicar cargas rotacionales; el funcionamiento prematuro mientras persisten las tensiones térmicas puede iniciar el agrietamiento del cubo.
Para instalaciones con chaveta, limpie bien los chaveteros con disolvente y aire comprimido para eliminar todos los restos de fabricación, óxido o lubricante viejo. Instale la chaveta con una holgura de 0,05-0,10 mm en el chavetero del eje (ajuste P9) y deslice el cubo del volante sobre el conjunto. El chavetero del cubo (ajuste H9) debe tener una holgura de 0,03-0,08 mm; los ajustes más apretados crean agarrotamiento y posible aplastamiento de la chaveta, mientras que los ajustes más holgados permiten la carga por impacto y el golpeteo del chavetero.
Las instalaciones de tornillos de sombrerete para montaje en buje o conjuntos de aro partido requieren un apriete sistemático para evitar la deformación. Para tornillos de sombrerete M24 (comunes en volantes de 1.400-1.800 mm de diámetro), especifique 680 Nm de par final utilizando un multiplicador de par calibrado. Apretar en tres pasadas siguiendo un patrón de estrella: 30% de par en la primera pasada, 70% en la segunda pasada después de 15 minutos de relajación de la tensión, y 100% en la pasada final. Verificar la retención del par de apriete después de las primeras 50 horas de funcionamiento; los ciclos térmicos y las vibraciones pueden reducir la precarga en 15-20% durante el rodaje.
Requisitos de lubricación y prevención de la contaminación
Aunque el volante en sí no requiere lubricación, funciona en las proximidades de cojinetes de ejes excéntricos que exigen un suministro continuo de aceite. La contaminación producida por la oxidación del volante o los residuos de desgaste degrada directamente el rendimiento de los rodamientos.
Aplique un recubrimiento anticorrosión a todas las superficies expuestas del volante utilizando imprimación epoxi de dos componentes con un espesor de película seca de 80-120 μm. De este modo se evita la formación de incrustaciones de óxido que pueden desprenderse y penetrar en los alojamientos de los cojinetes, donde las partículas de 50 μm actúan como compuesto abrasivo de lapeado. Inspeccione trimestralmente la integridad del revestimiento utilizando detectores de vacaciones de bajo voltaje ajustados a 67,5 V por milímetro de espesor de revestimiento; repare inmediatamente cualquier agujero o zona dañada que detecte.
Instale juntas laberínticas o rascadores de fieltro en la interfaz cubo-eje para bloquear la migración de polvo de trituradora a las zonas de rodamiento. Un diseño típico de junta laberíntica utiliza tres ranuras circunferenciales con una holgura radial de 0,8 mm, creando una trayectoria tortuosa que reduce la entrada de partículas en 96% en comparación con los diseños de eje abierto. Los datos de campo de una cantera de basalto mostraron que los niveles de contaminación de los rodamientos (medidos mediante ferrografía) disminuyeron de 22/20/17 código ISO 4406 a 18/16/13 tras la instalación de juntas laberínticas, lo que prolongó la vida útil de los rodamientos de 2.600 a 5.400 horas de media.
Métricas de rendimiento y coste total de propiedad
Al evaluar las opciones de sustitución del volante de inercia, analice el ciclo de costes completo, incluida la eficiencia energética, los intervalos de mantenimiento y el desgaste de los componentes secundarios, en lugar de centrarse únicamente en el precio de adquisición.
Un volante equilibrado con precisión conforme a la norma ISO 1940 G6.3 reduce las vibraciones de la trituradora en aproximadamente 15% en comparación con una unidad desequilibrada. Esta reducción de las vibraciones se traduce en beneficios cuantificables: la vida útil de los cojinetes del eje excéntrico aumenta 35%, el desgaste de la placa basculante disminuye 22% y los fallos por fatiga de los pernos de montaje del bastidor se reducen casi a cero. Los costes anuales de sustitución de cojinetes de una trituradora de mandíbulas típica de 1.400 mm × 1.100 mm que trabaje 5.500 horas al año ascienden a una media de $18.400 con volantes desequilibrados frente a $11.900 con unidades equilibradas con precisión, lo que supone un ahorro anual de $6.500 que permite recuperar la prima de $2.800 por el equilibrado de precisión en menos de 6 meses.
La distribución de la masa del volante afecta a la demanda eléctrica del motor por su influencia en la pulsación del par. Un volante de inercia bien diseñado con una concentración de masa en la llanta de 82% suaviza el consumo de energía a ±12% de la media, lo que permite utilizar motores de inducción estándar dimensionados a 1,15× la carga de aplastamiento media. Los volantes de inercia mal diseñados con sólo 65% de masa en la llanta permiten una fluctuación de potencia de ±28%, lo que obliga a sobredimensionar el motor a 1,35× la carga media para evitar disparos por sobrecarga térmica. Para una trituradora con una potencia media de trituración de 180 kW, esto representa la diferencia entre un motor de 207 kW (bastidor estándar) y otro de 243 kW (bastidor inmediatamente superior): una diferencia de coste de capital de 8.200 $ y una penalización en el coste de explotación de 1.340 kWh semanales a una tarifa industrial de 0,11 $/kWh.
Los volantes de inercia de posventa a $4.800 frente a los equivalentes OEM a $7.900 parecen económicamente atractivos hasta que se consideran la vida útil y la calidad del equilibrado. El seguimiento sobre el terreno de 34 instalaciones a lo largo de 4 años demostró que los volantes de inercia del mercado posventa tienen una media de 3.200 horas de funcionamiento antes de necesitar un reequilibrado, frente a las 6.800 horas de las unidades OEM. Incluyendo el coste del servicio de reequilibrado de $1.600 por intervención más 18 horas de pérdida de producción valoradas en $4.200, el coste total anual de propiedad alcanza los $9.400 para el mercado posventa frente a los $7.100 del OEM, una penalización de 32% a pesar del menor precio de compra inicial.
Notas de campo del ingeniero
Tras dos décadas solucionando averías en la transmisión de trituradoras en cuatro continentes, he observado que el aspecto que con más frecuencia se descuida en el mantenimiento de los volantes es la inspección del agujero del cubo para detectar el desgaste por rozamiento. Muchos operadores realizan inspecciones visuales trimestrales de la llanta y los radios expuestos, pero nunca desmontan el volante para examinar la interfaz entre el cubo y el eje, donde el desgaste progresa de forma invisible hasta que se produce un aflojamiento catastrófico.
Aplicar un protocolo de inspección anual de los cubos: medir el diámetro del orificio en cuatro orientaciones (0, 90, 180, 270 grados) utilizando un micrómetro de interiores con una precisión de 0,01 mm. Compare las mediciones con las dimensiones de fabricación documentadas durante la instalación inicial. Un aumento del diámetro superior a 0,15 mm indica un desgaste avanzado que ha consumido el ajuste de interferencia original; el funcionamiento continuado provocará el deslizamiento rotacional y la destrucción del chavetero en 400-600 horas. La detección precoz permite la sustitución planificada durante el mantenimiento programado en lugar de un fallo catastrófico que causa un coste medio de reparación de emergencia de $32.000 más 96 horas de tiempo de inactividad no planificado.
La segunda idea crítica se refiere a la gestión de la tasa de aceleración durante el arranque. Muchas trituradoras emplean controles de arranque suave que limitan la corriente del motor durante la aceleración, pero ignoran el esfuerzo mecánico impuesto a la interfaz volante-eje. La aceleración rápida de 0 a 300 RPM en menos de 12 segundos genera un choque de torsión equivalente a 240% de par en estado estacionario, suficiente para iniciar el desgaste incluso en ajustes por contracción correctamente instalados. Programe los controladores de arranque suave para un tiempo de rampa de 20-25 segundos, lo que reduce la carga de torsión máxima a 165% de par constante y añade sólo 8 segundos a la duración del arranque. Una mina de oro de Nevada que aplicó esta modificación amplió la vida útil media del volante de inercia de 4.100 horas a 7.300 horas sin otros cambios en el equipo ni en los procedimientos.
Garantía de calidad y normas de fabricación
Los fabricantes de volantes de inercia de renombre realizan inspecciones en varias fases para verificar la precisión dimensional, las propiedades de los materiales y el equilibrio dinámico antes del envío.
La verificación de la composición química utiliza la espectrometría de emisión óptica para confirmar el contenido de la aleación con un margen de ±0,05% para elementos críticos como el manganeso, el cromo y el carbono. Las muestras se extraen del cubo del volante mediante un dispositivo de fresado portátil, en lugar de basarse en el análisis de la cuchara de colada original, lo que garantiza que la composición real de la fundición coincide con la especificación, teniendo en cuenta cualquier segregación durante la solidificación.
Los ensayos por ultrasonidos (UT) detectan porosidades internas, cavidades de contracción o inclusiones de más de 4 mm mediante transductores de haz recto a una frecuencia de 5 MHz. Los criterios de aceptación según ASTM A609 Grado 2 permiten defectos de hasta 6 mm en zonas no críticas (llanta exterior), pero exigen el rechazo de cualquier defecto que supere los 3 mm en zonas de tensión crítica (unión cubo-radio). Los indicios sospechosos se verifican mediante pruebas radiográficas (RT) antes de su eliminación.
El equilibrado dinámico según la norma G6.3 se realiza en máquinas equilibradoras horizontales con una excentricidad de la herramienta verificada por debajo de 0,008 mm. El procedimiento de equilibrado incluye tres pasadas de verificación de velocidad: el desequilibrio residual debe permanecer dentro de la especificación a 50%, 75% y 100% de velocidad de servicio para confirmar que la pieza está equilibrada estáticamente (sin lado pesado) y equilibrada por pares (sin movimiento de balanceo). El equilibrado en un solo plano es inadecuado para volantes de inercia de más de 600 mm de anchura; es obligatorio el equilibrado en dos planos para abordar los componentes de desequilibrio estático y dinámico.
La certificación ISO 9001 indica la existencia de sistemas de gestión de calidad documentados, pero no garantiza la competencia metalúrgica ni la precisión dimensional. Solicite informes de inspección de terceros que muestren la composición química real, los resultados de los ultrasonidos, los datos de las pruebas de equilibrado y la inspección dimensional del diámetro interior del buje, los chaveteros y los radios críticos. Los fabricantes que se resisten a facilitar esta documentación suelen tener problemas de calidad que ocultar.
El volante de inercia representa una intersección crítica de dinámica rotacional, ingeniería de materiales y fabricación de precisión en la que pequeñas desviaciones de las especificaciones crean efectos en cascada en todo el sistema de trituración. La selección del grado de material adecuado, la consecución del equilibrio dinámico ISO 1940 G6.3, el mantenimiento de la integridad del ajuste de interferencia del orificio del cubo y el respeto de las limitaciones del ciclo térmico determinan en conjunto si el componente ofrece 3.000 horas u 8.000 horas de servicio. A medida que las operaciones de trituración se enfrentan a la presión de maximizar el tiempo de actividad y minimizar el coste por tonelada, la toma de decisiones informadas sobre la selección, instalación y supervisión de los volantes de inercia se convierte en una ventaja competitiva que puede medirse en decenas de miles de dólares anuales por unidad de trituración.
"Datos de ingeniería fidedignos: Todas las especificaciones metalúrgicas críticas y las tolerancias dimensionales (por ejemplo, ±0,05 mm) se rigen estrictamente por la documentación maestra en inglés. Aunque se facilitan versiones localizadas como referencia operativa, la Original inglés sigue siendo la única autoridad vinculante en materia de inspección de calidad y conformidad técnica".
 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish