
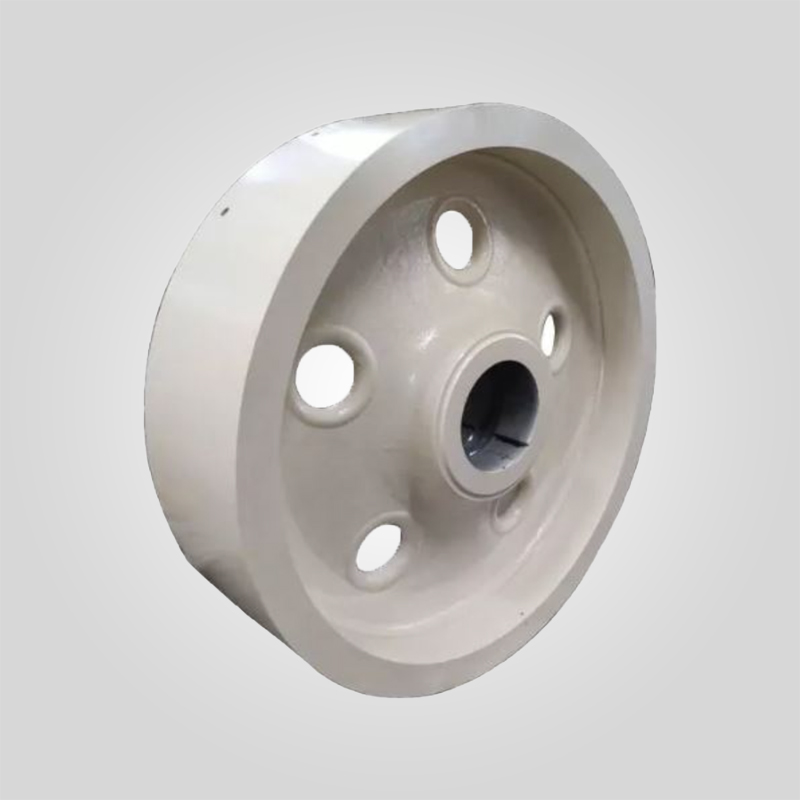
Проектирование маховика щековой дробилки: Динамика вращения, динамическая балансировка в соответствии с ISO 1940 G6.3 и анализ характеристик материала
- Усовершенствованное литье: Точное литье по технологии Lost-Wax с формовкой в песчаную форму из смолы
- Обработка с ЧПУ: допуск ±0,02 мм на посадочные места подшипников на вертикальных токарных станках
- Валидация качества:
- Ультразвуковое сканирование дефектов
- Динамическая балансировка до G6.3 ISO 1940
- Составление карты твердости (испытание HRC)
- ISO 9001 сертифицированное производство мощностью 15 000+ единиц в год
182 в наличии
ПРОДУКТ
Описание
Щековая дробилка, работающая при 320 об/мин с маховиком диаметром 1400 мм, накапливает примерно 185 килоджоулей кинетической энергии вращения. Эта запасенная энергия предотвращает перегрузку двигателя во время хода сжатия, когда мгновенная потребность в мощности может подскочить до 340% от средней мощности. При отсутствии надлежащей конструкции маховика, а именно недостаточного момента инерции или несбалансированного распределения масс, эксцентриковый вал испытывает крутильные колебания, превышающие ±12 градусов, что приводит к преждевременному выходу из строя подшипников, смещению клещевых пластин и сокращению срока службы клещевых пластин на 60%. В одном задокументированном случае на известняковом карьере в Онтарио замена некондиционного маховика послепродажного обслуживания на эквивалентный OEM-комплектующий сократила ежегодные расходы на замену подшипников на $23 000 и увеличила срок службы дробилки с 78% до 91%.
В данном техническом анализе рассматривается проектирование маховиков с точки зрения динамики вращения, металлургии и точности изготовления. Мы дадим количественную оценку взаимосвязи между полярным моментом инерции и сглаживанием крутящего момента, проанализируем механизмы разрушения литых и кованых маховиков, а также предоставим проверенные на практике протоколы технического обслуживания, учитывающие динамическую деградацию балансировки в течение рабочих циклов.
Динамика вращения и принципы аккумулирования энергии
Маховик работает как механический конденсатор, накапливая кинетическую энергию во время фазы раскрытия челюстей, когда мощность двигателя превышает нагрузку на дробилку, а затем высвобождая энергию во время фазы сжатия, когда сила дробления достигает максимума. Емкость накопителя энергии соответствует соотношению E = 0,5 × I × ω², где I - полярный момент инерции, а ω - угловая скорость в радианах в секунду. Для маховика диаметром 1200 мм и весом 1850 кг, работающего на скорости 280 об/мин (29,3 рад/с), запасенная энергия достигает примерно 142 кДж.
Критическим параметром конструкции является не абсолютная масса, а распределение массы относительно оси вращения. Маховик, 85% массы которого сосредоточено на внешнем ободе (отношение радиусов R_outer/R_inner > 0,75), обеспечивает 2,4× больший запас энергии, чем однородный диск равной массы. Это объясняет, почему традиционные конструкции со спицами и ободом превосходят конфигурации со сплошным диском, несмотря на меньшую общую массу - в первом случае достигается I = 0,42 × M × R² против I = 0,25 × M × R² во втором.
Эффективность сглаживания крутящего момента зависит от соотношения накопленной энергии маховика и работы дробления за один ход. В промышленности принято соотношение энергии не менее 3:1 - если на один ход дробления расходуется 48 кДж, маховик должен запасать не менее 144 кДж. Соотношение ниже 2:1 приводит к колебаниям угловой скорости, превышающим ±8%, что проявляется в виде пульсирующей вибрации на частоте дробления и ускоряет усталость всех вращающихся компонентов.
Выбор материала: Марганцевая сталь против легированной литой стали Характеристики
Для отливки маховиков используется либо высокомарганцовистая аустенитная сталь, либо закаленная легированная сталь, каждая из которых обладает различными механическими свойствами, необходимыми для применения во вращении.
| Недвижимость | Mn13Cr2 (Стандарт Хэдфилд) | Mn18Cr2 (модифицированный Хэдфилд) | 42CrMo4 (AISI 4140) |
|---|---|---|---|
| Содержание углерода | 1.0-1.3% | 1.1-1.4% | 0.38-0.45% |
| Содержание марганца | 11-14% | 17-20% | 0.60-0.90% |
| Содержание хрома | 1.5-2.0% | 1.7-2.4% | 0.90-1.20% |
| Прочность на разрыв | 680-750 МПа | 750-820 МПа | 900-1,100 МПа (Q&T) |
| Твердость при литье | 190-210 HBW | 200-230 HBW | 180-220 HBW (отожженный) |
| Послетепловая обработка | HRC 48-52 | HRC 48-52 | HRC 55-60 |
| Удар по Шарпи при -20°C | 45J | 50J | 80J |
| Плотность | 7,85 г/см³ | 7,88 г/см³ | 7,85 г/см³ |
Маховики из марганцовистой стали обладают превосходными характеристиками упрочнения - многократные циклы напряжений превращают аустенитную структуру в мартенсит в местах контакта со ступицей эксцентрикового вала, создавая локальные зоны твердости, приближающиеся к HRC 55. Это свойство самозакаливания продлевает срок службы в тех случаях, когда маховик испытывает периодические ударные нагрузки от трампового железа или не поддающегося дроблению материала. Однако более низкий модуль упругости марганцевой стали (примерно 190 ГПа против 210 ГПа у легированной стали) приводит к большей упругой деформации под действием центробежных нагрузок на высоких оборотах.
Маховики из легированной стали подвергаются закалочно-температурной термообработке для достижения сквозной твердости HRC 55-60 и превосходной стабильности размеров. Более высокий предел текучести (минимум 650 МПа против 380 МПа у литой Mn18Cr2) позволяет использовать более тонкие секции обода при эквивалентной прочности на разрыв, что снижает общий вес на 12-15% при сохранении одинакового запаса энергии. Такое снижение веса уменьшает нагрузку на подшипники и позволяет быстрее ускоряться при запуске - маховик из легированной стали массой 1600 кг достигает рабочей скорости на 8,3 секунды быстрее, чем эквивалент из марганцевой стали массой 1850 кг при приводе от двигателя мощностью 200 кВт.
Критическим ограничением легированной стали является подверженность коррозионному растрескиванию под напряжением в среде, богатой хлоридами, например, прибрежные агрегатные работы или дробильные станции соляных шахт. Марганцевая сталь демонстрирует превосходную коррозионную стойкость благодаря высокому содержанию хрома и пассивному образованию оксидной пленки. Полевые данные дробилки для известняка на морском терминале показали, что маховики из марганцевой стали проработали 6 200 часов, прежде чем потребовалось восстановление поверхности, по сравнению с 3 800 часами для маховиков из легированной стали без покрытия в аналогичных условиях эксплуатации.
Стандарты динамической балансировки и контроль вибрации
Дисбаланс маховика создает центробежную силу, пропорциональную эксцентриситету, массе и квадрату угловой скорости. Маховик диаметром 1 400 мм и массой 2 200 кг, вращающийся со скоростью 300 об/мин, испытывает центробежную силу 340 кН на миллиметр смещения центра тяжести. Даже эксцентриситет 0,5 мм создает динамическую нагрузку 170 кН, колеблющуюся с частотой 5 Гц, что достаточно для разрушения болтов крепления рамы дробилки в течение 800 часов работы.
Стандарт ISO 1940-1 устанавливает класс качества балансировки G6.3 для дробилок и вибрационных машин, что соответствует максимально допустимому остаточному дисбалансу U_per = 6 300 × (M / ω) в граммах-миллиметрах, где M - масса ротора в килограммах, а ω - угловая скорость в радианах в секунду. Для нашего маховика массой 2 200 кг при 300 об/мин (31,4 рад/с) это дает максимально допустимый дисбаланс в 442 грамм-миллиметра, что эквивалентно 442 граммам, расположенным на расстоянии 1 мм от центральной оси, или 44 граммам на радиусе 10 мм.
Для достижения баланса G6.3 требуется двухплоскостная динамическая балансировка на горизонтальном балансировочном станке с минимальной чувствительностью 5 грамм-миллиметров. Процедура включает в себя установку маховика на прецизионные оправки с биением менее 0,01 мм, вращение на рабочей скорости, в то время как акселерометры измеряют амплитуду вибрации и фазовый угол на обоих концах. Затем к ободу привариваются корректирующие грузы или материал удаляется с помощью фрезерования в местах, рассчитанных для обнуления векторов остаточного дисбаланса.
Опыт эксплуатации показывает, что нарушение баланса происходит со временем из-за асимметричного износа отверстия ступицы, накопления мусора в полостях спиц или образования продуктов коррозии. Ежеквартальный протокол вибромониторинга с использованием бесконтактных датчиков для измерения смещения вала позволяет обнаружить развитие дисбаланса до катастрофического разрушения. Амплитуда смещения, превышающая 0,15 мм от пика до пика на частоте дробления, указывает на необходимость повторной балансировки - как правило, после 4 000-6 000 часов работы в зависимости от характеристик материала и тяжести окружающей среды.
Допуски на обработку отверстия ступицы и геометрия шпоночного паза
Отверстие ступицы маховика сопрягается с эксцентриковым валом посредством либо стяжной (интерференционной), либо шпоночной зазорной посадки, каждая из которых требует особого контроля размеров для предотвращения фреттинг-износа или вращательного проскальзывания.
Для установки в термоусадочную форму на эксцентриковые валы диаметром от 180 до 380 мм зазор должен составлять от 0,08% до 0,12% диаметра вала - для вала диаметром 280 мм требуется зазор от 0,22 мм до 0,34 мм. Это создает контактное давление 25-35 МПа на поверхности сопряжения, достаточное для передачи крутящего момента за счет трения без использования ключей. Отверстие в ступице должно быть обработано с допуском IT6 (±0,016 мм для диаметра 280 мм), чтобы обеспечить равномерное распределение давления; более слабые допуски создают точечную нагрузку и концентрацию напряжений, которые приводят к образованию усталостных трещин.
В конструкциях со шпоночной посадкой с зазором используются параллельные шпонки ISO 2491 с размерами, подобранными по диаметру вала - для вала 280 мм обычно используется шпонка 70 мм × 40 мм × 250 мм. Допуск на глубину шпоночного паза имеет решающее значение: слишком малая глубина приводит к тому, что шпонка опирается только на нижние кромки (что создает повышенные напряжения), слишком большая глубина приводит к тому, что чрезмерный люфт создает ударную нагрузку. Стандартная практика предусматривает допуск H9 на глубину шпоночного паза ступицы (±0,052 мм для глубины 40 мм) и допуск P9 на шпоночный паз вала для обеспечения зазора 0,03-0,08 мм при статической нагрузке.
Шероховатость поверхности отверстия ступицы не должна превышать Ra 1,6 мкм, чтобы предотвратить фреттинг-коррозию на стыке валов. Более грубая обработка создает микроскопические зазоры, которые заполняются остатками износа и продуктами окисления, постепенно ослабляя посадку. На одном медном руднике в Аризоне было зафиксировано ухудшение посадки ступицы с первоначального зазора 0,24 мм до 0,08 мм после 5200 часов работы из-за недостаточной чистоты поверхности (Ra 6,3 мкм в процессе обработки). Последующие маховики имели максимальное Ra 1,2 мкм и наработали 8 900 часов до восстановления.
Анализ режимов отказов и диагностика коренных причин
Металлургическое исследование 89 вышедших из строя маховиков различных моделей дробилок выявило четыре доминирующих механизма разрушения: разрушение от центробежного разрыва, фреттинг отверстия ступицы, усталостное растрескивание спиц и термическая деформация.
Центробежный разрыв происходит, когда напряжение в ободе превышает предел прочности материала на растяжение. Касательное напряжение имеет вид σ_t = ρ × ω² × R², где ρ - плотность материала, ω - угловая скорость, а R - внешний радиус. Для маховика радиусом 1100 мм (внешний диаметр 2200 мм), изготовленного из марганцевой стали (плотность 7850 кг/м³), работающего на скорости 350 об/мин (36,7 рад/с), напряжение в обруче достигает 410 МПа - все еще в пределах предела прочности на разрыв 680 МПа, но при использовании 60%. Превышение скорости до 420 об/мин во время работы без нагрузки (возможно при внезапном устранении блокировки подачи) увеличивает напряжение до 590 МПа, приближаясь к предельным значениям для материала. Установка систем отключения при превышении скорости, настроенных на номинальное число оборотов 110%, предотвращает этот режим отказа.
Фреттинг отверстия ступицы проявляется в виде скопления окисленного порошка и радиальных поверхностных трещин на границе вала. Эта трибологическая деградация происходит, когда циклические изменения крутящего момента (из-за изменения нагрузки на дробление) вызывают микроскопическое скольжение с амплитудой 5-20 мкм, несмотря на кажущуюся надежность крепления. Колеблющееся напряжение сдвига упрочняет контактные поверхности, истирая материал, создавая прогрессирующую спираль ослабления. Применение монтажной пасты из дисульфида молибдена перед установкой снижает коэффициент трения с 0,15 до 0,08, сокращая скорость фреттинг-износа примерно на 65%.
Усталостное растрескивание спиц начинается на стыке обода и ступицы, где коэффициент концентрации напряжений достигает 2,3-2,8 в зависимости от радиуса галтели. Недостаточный радиус галтели менее 40 мм (распространенный в дешевых отливках для сокращения времени обработки) эффективно удваивает изгибающие напряжения от центробежной нагрузки. Контроль магнитных частиц следует проводить с интервалом в 2 000 часов, чтобы обнаружить подповерхностные трещины до того, как они распространятся по сечению спицы. Трещины глубиной более 8 мм, как правило, не подлежат экономичному ремонту - требуется замена, чтобы предотвратить катастрофическое отделение обода.
Термические искажения проявляются в виде овализации отверстия ступицы или эксцентриситета обода после быстрой смены температур. Дробилки, перерабатывающие влажное сырье в условиях мороза, могут испытывать скачки температуры от -15°C до +85°C в течение 20 минут при запуске. В результате дифференциального расширения между толстыми секциями ступицы и тонкими элементами обода возникают остаточные напряжения, достигающие 180 МПа. Предварительный нагрев корпуса дробилки до температуры не ниже 5 °C перед запуском устраняет проблемы, связанные с термическими деформациями 90%. Простая процедура, внедренная на предприятии по добыче железной руды в Миннесоте, позволила сократить частоту замены маховика с 2,1 года до 6,8 года в среднем.
Матрица совместимости с моделями дробилок OEM
Взаимозаменяемость маховиков требует точного соответствия диаметра отверстия ступицы, размеров шпоночного паза, ширины обода и общего диаметра эксцентриковому валу и зазорам рамы конкретных моделей дробилок. Маховик, предназначенный для Metso C110, не может быть заменен на Sandvik CJ612, несмотря на схожую производительность: в первом случае используется вал 280 мм со шпонкой 70 мм, а во втором - вал 320 мм со шпонкой 80 мм.
Для дробилок Metso серии C от C80 (загрузочное отверстие 680 мм × 520 мм) до C160 (1 150 мм × 940 мм) используются маховики диаметром от 800 мм до 1 900 мм и массой от 380 кг до 3 200 кг. В более крупной модели C200 используются два маховика общей массой 5 400 кг для обеспечения повышенных требований к накоплению энергии при подаче 1 300 мм × 1 000 мм.
Маховики Sandvik серии CJ имеют схожие габариты, но отличаются диаметром отверстия в ступице - в CJ412 используется отверстие диаметром 300 мм против 260 мм у аналогичного маховика Metso C100. В мобильных дробилках McCloskey (J40 - J55) используются компактные маховики, оптимизированные с учетом ограничений по весу при транспортировке. Обычно они на 35% легче стационарных аналогов за счет оптимизации топологии и использования высокопрочных марок стали, достигающих HRC 58-62 после термообработки.
В таких моделях Terex Pegson, как XA400 и 1180 Premiertrak, используются маховики с разъемными ободами, где внешний обод крепится к литой ступице шестнадцатью болтами с головкой M24, затянутыми с моментом 680 Нм. Такая модульная конструкция позволяет в полевых условиях заменять изношенные секции обода без снятия всего узла с эксцентрикового вала, что сокращает время замены с 14 до 6 часов, согласно документально подтвержденным записям технического обслуживания на карьере в Шотландии.
Протокол установки и характеристики крутящего момента
Правильная установка маховика требует точного выравнивания, контролируемого нагрева для обеспечения интерференционной посадки и систематической затяжки болтов для предотвращения дисбаланса, вызванного деформацией.
Для установки в термоусадочную муфту рассчитайте необходимый перепад температур, используя ΔT = (интерференция / (α × диаметр)), где α - коэффициент теплового расширения (приблизительно 12 × 10-⁶ /°C для стали). При интерференции 0,28 мм на отверстии 280 мм требуется нагреть ступицу маховика до 83°C выше температуры окружающей среды. Используйте индукционный нагрев или печь (ни в коем случае не открытое пламя, которое создает неравномерные тепловые градиенты и потенциальные металлургические повреждения). Контролируйте температуру ступицы с помощью контактных пирометров в четырех квадрантах - колебания температуры не должны превышать ±8°C во избежание деформации.
Установите нагретый маховик на очищенный эксцентриковый вал в течение 90 секунд, чтобы обеспечить полную посадку, прежде чем тепловое сжатие зафиксирует посадку. Проверьте посадку с помощью щупов - между торцом ступицы маховика и буртиком вала не должно быть зазора. Дайте минимум 4 часа для достижения теплового равновесия перед приложением вращательных нагрузок; преждевременная эксплуатация при сохранении тепловых напряжений может привести к растрескиванию ступицы.
При установке шпонки тщательно очистите шпоночные пазы с помощью растворителя и сжатого воздуха, чтобы удалить все производственные остатки, ржавчину или старую смазку. Установите шпонку с зазором 0,05-0,10 мм в шпоночный паз вала (посадка P9) и надвиньте ступицу маховика на сборку. Шпоночный паз ступицы (посадка H9) должен иметь зазор 0,03-0,08 мм - более плотная посадка приводит к заклиниванию и возможному смятию шпонки, более слабая посадка допускает ударную нагрузку и сминание шпоночного паза.
Для установки винтов с головкой на ступицу или сборку с разъемным ободом требуется систематическое затягивание для предотвращения деформации. Для винтов с головкой M24 (распространены на маховиках диаметром 1 400-1 800 мм) укажите окончательный момент затяжки 680 Нм, используя калиброванный множитель крутящего момента. Затягивайте в три прохода по схеме "звезда": момент 30% на первом проходе, 70% на втором проходе после 15-минутного снятия напряжения и 100% на последнем проходе. Проверьте сохранение крутящего момента после первых 50 часов работы - тепловые циклы и вибрация могут уменьшить предварительное натяжение на 15-20% во время обкатки.
Требования к смазке и предотвращение загрязнения
Хотя сам маховик не требует смазки, он работает в непосредственной близости от подшипников эксцентрикового вала, которые нуждаются в постоянной подаче масла. Загрязнения, вызванные окислением маховика или его износом, напрямую ухудшают работу подшипников.
Нанесите антикоррозионное покрытие на все открытые поверхности маховика с помощью двухкомпонентного эпоксидного грунта с толщиной сухой пленки 80-120 мкм. Это предотвращает образование оксидного налета, который может отслаиваться и попадать в корпуса подшипников, где частицы размером 50 мкм действуют как абразивная притирочная смесь. Ежеквартально проверяйте целостность покрытия с помощью низковольтных детекторов, настроенных на напряжение 67,5 В на один мил толщины покрытия, и немедленно ремонтируйте обнаруженные точечные отверстия или поврежденные участки.
Установите лабиринтные уплотнения или войлочные очистители на стыке ступицы и вала, чтобы блокировать миграцию пыли дробилки в зоны подшипников. В типичной конструкции лабиринтного уплотнения используются три окружные канавки с радиальным зазором 0,8 мм, создающие извилистый путь, который снижает попадание твердых частиц на 96% по сравнению с конструкциями с открытым валом. Полевые данные, полученные в базальтовом карьере, показали, что уровень загрязнения подшипников (измеренный с помощью феррографии) снизился с 22/20/17 до 18/16/13 по коду ISO 4406 после установки лабиринтных уплотнений, что увеличило срок службы подшипников с 2 600 часов до 5 400 часов в среднем.
Показатели производительности и общая стоимость владения
При оценке вариантов замены маховика анализируйте полный цикл затрат, включая энергоэффективность, интервалы технического обслуживания и износ вторичных компонентов, а не концентрируйтесь исключительно на цене приобретения.
Прецизионно сбалансированный маховик, соответствующий стандарту ISO 1940 G6.3, снижает вибрацию дробилки примерно на 15% по сравнению с несбалансированным устройством. Это снижение вибрации приводит к ощутимым преимуществам: срок службы подшипников эксцентрикового вала увеличивается на 35%, износ плит клещей уменьшается на 22%, а усталостные разрушения болтов крепления рамы снижаются практически до нуля. Годовые затраты на замену подшипников для типичной щековой дробилки размером 1 400 мм × 1 100 мм, работающей 5 500 часов в год, составляют в среднем $18 400 при использовании несбалансированных маховиков по сравнению с $11 900 при использовании прецизионных балансировочных узлов - $6 500 ежегодной экономии, которая возмещает $2 800 премии за прецизионную балансировку в течение менее 6 месяцев.
Распределение массы маховика влияет на потребление электроэнергии двигателем через влияние на пульсацию крутящего момента. Хорошо спроектированный маховик с концентрацией массы обода 82% сглаживает потребляемую мощность в пределах ±12% от среднего значения, что позволяет использовать стандартные асинхронные двигатели, рассчитанные на 1,15× среднюю нагрузку дробления. Плохо спроектированные маховики с массой обода всего 65% допускают колебания мощности в пределах ±28%, что требует увеличения двигателя до 1,35× средней нагрузки для предотвращения срабатывания при тепловой перегрузке. Для дробилки средней мощностью 180 кВт это означает разницу между двигателем мощностью 207 кВт (стандартная рама) и двигателем мощностью 243 кВт (следующий размер рамы выше) - разница в капитальных затратах $8 200 и эксплуатационных расходах 1 340 кВт/ч в неделю при промышленном тарифе $0,11/кВт/ч.
Маховики вторичного рынка по цене $4,800 в сравнении с аналогами OEM по цене $7,900 кажутся экономически привлекательными, если не учитывать срок службы и качество балансировки. Эксплуатация 34 установок в течение 4 лет показала, что маховики послепродажного обслуживания нарабатывают в среднем 3 200 часов до необходимости повторной балансировки против 6 800 часов у OEM-установок. Включая стоимость услуг по балансировке в размере $1 600 за вмешательство, а также 18 часов производственных потерь, оцениваемых в $4 200, общая годовая стоимость владения достигает $9 400 для вторичного рынка против $7 100 для OEM - штраф 32%, несмотря на более низкую начальную цену покупки.
Полевые заметки инженера
За два десятилетия работы по устранению неисправностей трансмиссии дробилок на четырех континентах я заметил, что наиболее часто пренебрегаемым аспектом технического обслуживания маховика является проверка отверстия ступицы на предмет фреттинг-износа. Многие операторы ежеквартально проводят визуальный осмотр обода и спиц, но никогда не снимают маховик, чтобы осмотреть место соединения ступицы с валом, где фреттинг незаметно прогрессирует, пока не произойдет катастрофическое ослабление.
Внедрите протокол ежегодной проверки ступицы: измерьте диаметр отверстия в четырех направлениях (0, 90, 180, 270 градусов) с помощью внутреннего микрометра с точностью до 0,01 мм. Сравните измерения с размерами, зафиксированными при первоначальной установке. Увеличение диаметра более чем на 0,15 мм указывает на прогрессирующее фреттинг, который разрушил оригинальную интерференционную посадку. Продолжение эксплуатации приведет к вращательному проскальзыванию и разрушению шпоночного паза в течение 400-600 часов. Раннее обнаружение позволяет произвести плановую замену во время планового технического обслуживания, а не катастрофический отказ, который в среднем обходится в $32 000 за аварийный ремонт плюс 96 часов незапланированного простоя.
Второй важный момент связан с управлением скоростью разгона при запуске. Во многих дробилках используются системы плавного пуска, которые ограничивают ток двигателя при разгоне, но игнорируют механические нагрузки, накладываемые на сопряжение маховика и вала. Быстрое ускорение от 0 до 300 об/мин менее чем за 12 секунд создает крутильный удар, эквивалентный 240% постоянного крутящего момента, что достаточно для возникновения фреттинга даже в правильно установленных стяжных муфтах. Запрограммируйте контроллеры плавного пуска на 20-25-секундный темп, что снижает пиковую торсионную нагрузку до 165% постоянного крутящего момента и добавляет всего 8 секунд к продолжительности пуска. На золотодобывающем руднике в Неваде эта модификация позволила увеличить средний срок службы маховика с 4100 часов до 7300 часов без каких-либо других изменений в оборудовании или процедурах.
Обеспечение качества и производственные стандарты
Надежные производители маховиков проводят многоступенчатый контроль для проверки точности размеров, свойств материалов и динамического баланса перед отгрузкой.
Проверка химического состава с помощью оптической эмиссионной спектрометрии подтверждает содержание сплава в пределах ±0,05% для таких критических элементов, как марганец, хром и углерод. Образцы извлекаются из ступицы маховика с помощью портативного фрезерного устройства, а не полагаются на анализ в ковше из исходной плавки - это гарантирует соответствие фактического состава отливки спецификации, учитывая любые сегрегации во время затвердевания.
Ультразвуковой контроль (УКИ) выявляет внутреннюю пористость, усадочные полости или включения размером более 4 мм с помощью прямолинейных преобразователей на частоте 5 МГц. Критерии приемки по ASTM A609 Grade 2 допускают дефекты до 6 мм в некритических зонах (внешний обод), но требуют отбраковки любых дефектов более 3 мм в критических зонах напряжения (стык ступицы и спицы). Подозрительные признаки проверяются с помощью радиографического тестирования (RT) перед отбраковкой.
Динамическая балансировка по стандарту G6.3 выполняется на горизонтальных балансировочных станках с подтвержденным биением инструмента менее 0,008 мм. Процедура балансировки включает в себя три проверочных прогона на трех скоростях - остаточный дисбаланс должен оставаться в пределах спецификации на скоростях 50%, 75% и 100% для подтверждения того, что деталь статически сбалансирована (нет тяжелой стороны) и сбалансирована в паре (нет качающегося движения). Балансировка в одной плоскости недостаточна для маховиков шириной более 600 мм. Балансировка в двух плоскостях обязательна для устранения компонентов статического и динамического дисбаланса.
Сертификация ISO 9001 свидетельствует о наличии документированной системы управления качеством, но не дает гарантии металлургической компетентности или точности размеров. Запросите отчеты о проверке, проведенной третьей стороной, с указанием фактического химического состава, результатов ультразвукового сканирования, данных балансировочных испытаний и проверки размеров отверстий в ступице, шпоночных пазов и критических радиусов. Производители, которые отказываются предоставить такую документацию, обычно скрывают проблемы с качеством.
Маховик представляет собой критическое пересечение динамики вращения, материаловедения и прецизионного производства, где небольшие отклонения от спецификации приводят к каскадным последствиям для всей системы дробления. Выбор подходящей марки материала, достижение динамического баланса по стандарту ISO 1940 G6.3, сохранение целостности интерференционной посадки в отверстии ступицы и соблюдение ограничений по термоциклированию в совокупности определяют, будет ли компонент работать 3 000 часов или 8 000 часов. Поскольку дробильные предприятия вынуждены добиваться максимального времени безотказной работы при минимизации затрат на тонну, обоснованное принятие решений по выбору, установке и мониторингу маховиков становится конкурентным преимуществом, измеряемым десятками тысяч долларов в год на единицу дробилки.
"Авторитетные инженерные данные: Все критические металлургические характеристики и допуски на размеры (например, ±0,05 мм) строго регламентируются основной документацией на английском языке. Несмотря на то, что локализованные версии предоставляются для оперативного ознакомления, они Английский оригинал остается единственным обязательным органом контроля качества и технического соответствия".
 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish