

أعمدة الكسارة الفكية اللامركزية: تقنية الحدادة 42CrMo4 والطحن الدقيق IT6 لدورات العمل الشاقة للغاية
درجة المادة: سبائك الصلب 42CrMo4 (معادل AISI 4140)
المعالجة الحرارية: مروي ومقوى (صلابة السطح HRC 55-60)
نطاق الانحراف: 15-50 مم (قابل للتخصيص حسب الطراز)
قوة الشد: ≥950 ميجا باسكال
قوة الإجهاد: ≥500 ميجا باسكال
182 متوفر في المخزون
المنتج
الوصف
عمود الكسارة الفكية اللامركزية: تحليل الإجهاد، والمواصفات المعدنية، والدقة الترايبولوجية
في السلسلة الحركية للكسارة الفكية أحادية التبديل، يكون العمود غريب الأطوار هو المكون الذي يتعرض لنظام الحمل الأكثر قسوة. فهو لا يدور فقط؛ بل يتحمل مزيجًا معقدًا من عزوم الانحناء، والقص الالتوائي، وأحمال الضغط الدورية التي تتجاوز 350 ميجا باسكال أثناء تكسير خامات الصخور الصلبة مثل التكونيت أو الجرانيت. لا يؤدي الكسر الكارثي لهذا العمود الرئيسي إلى تكلفة قطع الغيار فحسب، بل يؤدي إلى إيقاف تشغيل المصنع بالكامل بمتوسط 120 ساعة للفك والاستبدال، مما قد يكلف أكثر من $150,000 في الإنتاج المفقود.
يحلل هذا الملف التقني الهندسة وراء الأعمدة اللامتراكزة عالية الأداء. نحن نتجاوز الأبعاد الأساسية لاستكشاف التدفق الحبيبي للفولاذ 42CrMo4 المطروق، وضرورة وجود تفاوتات أبعاد IT6 لطول عمر المحمل، وبروتوكولات المعالجة الحرارية الحرجة المطلوبة لمنع انتشار التعب.
علم المعادن والتشكيل: أساس حياة التعب
تبدأ السلامة الهيكلية لعمود الكسارة الفكية على مستوى البليت. نحن نستخدم 42CrMo4 (AISI 4140) أو 34CrNiMo6 (AISI 4340) سبائك الفولاذ، التي تم اختيارها لقابليتها العالية وحدود إجهادها الفائقة. وعلى عكس الأعمدة المصبوبة الموجودة في بدائل ما بعد البيع منخفضة التكلفة، فإن أعمدتنا مطروقة بنسبة تخفيض لا تقل عن 3:1. تعمل عملية التشكيل هذه على محاذاة تدفق حبيبات المعدن مع المحور الطولي للعمود، مما يحسن بشكل كبير من مقاومة إجهاد الانحناء.
بروتوكول المعالجة الحرارية (التسقية والتلطيف):
قوة التشكيل الخام غير كافية. ويخضع العمود لدورة صارمة من الجودة والاختبار:
1. التقشف: التسخين إلى 850 درجة مئوية - 860 درجة مئوية لإذابة الكربيدات.
2. الإرواء: يضمن التبريد بالزيت تحولاً مارتينسيتياً موحداً دون مخاطر التشقق المرتبطة بالتبريد بالماء.
3. التقسية: إعادة التسخين إلى درجة حرارة تتراوح بين 550 درجة مئوية و600 درجة مئوية لتخفيف الإجهادات الداخلية وتحقيق الخواص الميكانيكية المستهدفة: قوة الخضوع ($R_{p0.2}$) ≥750 ميجا باسكال وقوة الشد النهائية ($R_m$) ≥950 ميجا باسكال.
ينتج عن هذه العملية بنية أساسية صلبة (طاقة التأثير > 45J عند درجة حرارة -20 درجة مئوية تحت الصفر) لامتصاص أحمال الصدمات، بينما يتم تقوية حلقات المحمل بالحث للحفاظ على سلامة السطح.
دقة التصنيع الآلي والتفاوتات الهندسية الدقيقة
تعتبر الوصلة البينية بين العمود اللامركزي والمحامل الأسطوانية الكروية أكثر التجهيزات أهمية في الكسارة. يؤدي التثبيت غير المحكم إلى دوران العرق الداخلي على العمود، مما يؤدي إلى تآكل التآكل وتآكل العمود. يقلل التثبيت الضيق للغاية من الخلوص الشعاعي الداخلي للمحمل (RIC)، مما يؤدي إلى الهروب الحراري.
دقة الأبعاد (معيار IT6):
نقوم بتصنيع جميع مجلات المحامل آليًا حتى ISO 286 درجة ISO 286 IT6 التفاوتات المسموح بها. بالنسبة للعمود الذي يبلغ قطره 220 مم، فإن هذا يسمح بتباين يبلغ 0.029 مم فقط. يتم تحقيق هذه الدقة من خلال الطحن الأسطواني باستخدام الحاسب الآلي متعدد المراحل، مما يضمن الحفاظ على التداخل (عادةً m6 أو n6) تمامًا كما هو محدد من قبل الشركات المصنعة للمحمل مثل SKF أو FAG.
تشطيب السطح ورافعات الإجهاد:
تبدأ التشققات الناتجة عن الإجهاد دائمًا تقريبًا في العيوب السطحية.
- خشونة السطح: مقاعد المحامل مطحونة إلى ر ≤ 0.8 ميكرومتر. تعمل هذه اللمسة النهائية الملساء على زيادة مساحة التلامس (نسبة المحمل) لملاءمة التداخل، مما يمنع الحركة الدقيقة.
- أنصاف أقطار الشرائح: يعد الانتقال بين الفص اللامركزي والأنبوب الرئيسي نقطة تركيز ضغط رئيسية. نقوم بتشغيل أنصاف الأقطار هذه بلمسة نهائية مصقولة ونلتزم بدقة بهندسة المعدات الأصلية (غالبًا ما تكون أنصاف أقطار مركبة) لتوزيع خطوط تدفق الإجهاد بسلاسة. تعمل علامات التصنيع الخشنة هنا كمواقع لتكوّن الشقوق.
التوازن الديناميكي والتحكم في الاهتزازات
تؤدي الطبيعة اللامتراكزة للعمود إلى اختلال توازن متأصل. وبينما تتصدى دولاب الموازنة للكثير من ذلك، يجب موازنة العمود نفسه لتقليل الاهتزازات التوافقية التي تتلف إطار الكسارة. الأعمدة لدينا متوازنة ديناميكيًا من أجل ISO 1940 درجة G6.3.
يتم التحكم في التآكل (TIR) إلى ≤0.02 مم. يؤدي التآكل المفرط إلى إحداث تأثير "سوطي" عند عدد دورات في الدقيقة (عادةً 230-300 دورة في الدقيقة)، مما يسرع من تآكل موانع التسرب في المتاهة ويسمح بدخول الغبار - القاتل الرئيسي لمحامل الكسارة.
توافق المحامل وبيانات التركيب
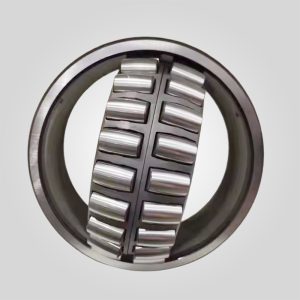
لا يمكن فصل الاختيار الصحيح للمحمل والتركيب الصحيح عن أداء العمود. يوضح الجدول أدناه التكوينات القياسية ومعلمات الملاءمة الحرجة.
| نموذج الكسارة | أبعاد العمود (مم) | المحمل الرئيسي (الإطار) | محمل بيتمان (غريب الأطوار) | تسامح المجلة |
|---|---|---|---|---|
| PE-250×400 | Ø80 × 720 | 22218 CC/W33 | 22318 CC/W33 | m6 (+0.030 / +0.011) |
| PE-400×600 | Ø120 × 950 | 22222 22222 CCK/W33 | 22322 22322 CC/W33 | m6 (+0.035 / +0.013) |
| PE-500×750 | Ø150 × 1100 | 22230 CC/W33 | 22326 CCK/W33 | n6 (+0.045 / +0.020) |
| PE-600×900×900 | Ø180 × 1300 | 22232 22232 CCK/W33 | 22328 CC/W33 | n6 (+0.045 / +0.020) |
| PE-750×1060 | Ø220 × 1500 | 22236 CC/W33 | 22334 CCK/W33 | p6 (+0.056 / +0.027) |
ملاحظة: تتطلب المحامل عادةً خلوصًا داخليًا C3 أو C4 لاستيعاب التمدد الحراري للعمود أثناء التشغيل.
تحليل الفشل: تجنب المزالق الشائعة
من خلال تحليل أكثر من 50 عموداً فاشلاً من مواقع تعدين مختلفة، حددنا ثلاثة أنماط فشل رئيسية:
- كسر الإجهاد عند الشريحة: ناتج عن عدم كفاية التصنيع الآلي لنصف القطر أو عدم كفاية نسبة الحد من التشكيل. يتم الكشف عنها من خلال علامات الشاطئ على سطح الكسر.
- تآكل التآكل: يحدث ذلك بسبب مجلات عمود الدوران صغيرة الحجم (تم تشكيلها آليًا على h7 أو g6 بدلاً من m6/n6)، مما يسمح للحلقة الداخلية للمحمل بالزحف. يظهر ذلك على شكل مسحوق بني محمر (أكسيد الحديد) على المقعد.
- تكسير المفاتيح تعمل الزوايا الحادة في مجرى مفتاح دولاب الموازنة كرافعات للضغط. تتميز جميع مسارات المفاتيح لدينا بزوايا مشعّة لتخفيف ذلك.
تحليل التكلفة الإجمالية للملكية (TCO)
يبلغ الفرق في السعر بين العمود المخروطي العام والعمود المخروطي الهندسي الدقيق الصنع حوالي 30-401 تيرابايت 3 تيرابايت. ومع ذلك، فإن حساب التكلفة الإجمالية للملكية يفضل الجودة.
عمود عامودي عامودي:
- العمر المتوقع: 8,000 - 12,000 ساعة.
- المخاطر: احتمالية عالية لحدوث تآكل في أسطوانة الدوران يتطلب إصلاح الرذاذ المعدني ($3,000) أو تعطل المحمل قبل الأوان.
عمود 42CrMo4 مصمم هندسيًا:
- العمر المتوقع: أكثر من 25,000 ساعة.
- الفائدة: يحافظ على تجويف المحمل، ويسمح بتغييرات متعددة للمحمل دون إصلاح العمود.
بالنسبة لمنجم ينتج 500 طن في الساعة، يكلف عطل واحد غير مخطط له في عمود واحد غير مخطط له $80,000 في الإيرادات المفقودة. "قسط" العمود المناسب هو تأمين لا يُذكر.
نصيحة المهندس: التركيب والصيانة
[الخيار ب: نصيحة احترافية] - مصيدة التمدد الحراري:
عند تركيب مجموعة العمود اللامتراكز، يجب مراعاة التمدد المحوري. سوف ينمو طول العمود بحوالي 0.8 مم إلى 1.2 مم عندما يصل إلى درجة حرارة التشغيل (60 درجة مئوية - 80 درجة مئوية). إذا كان المحمل "العائم" ثابتًا أو مسدودًا بالحطام في المبيت فإن هذا التمدد يخلق أحمال دفع هائلة من شأنها تدمير أقفاص المحمل. تحقق دائمًا من أن المحمل العائم لديه مساحة محورية كافية للتحرك قبل تثبيت الأغطية الطرفية.
[الخيار ج: قصاصة الحالة الميدانية] - الشحم هو الختم:
في أحد محاجر الجرانيت في ماليزيا، رأينا أعطالًا متكررة في المحامل كل 2,000 ساعة. كانت مجلات العمود مثالية، لكن المحامل كانت مليئة بغبار السيليكا. لم يكن السبب في ذلك هو مانع التسرب نفسه، بل ممارسة التطهير. يعتمد مانع التسرب المتاهة على ضغط الشحوم لإبعاد الغبار. أصدرنا تعليمات لفريق الصيانة بتطهير موانع تسرب المتاهة (ليس المحمل، ولكن تجويف مانع التسرب) بشحم جديد أثناء تشغيل الكسارة كل نوبة عمل يمتد عمر المحمل على الفور إلى أكثر من 8000 ساعة.
ضمان الجودة والاعتماد
يخضع كل عمود يتم توريده لخطة مراقبة جودة موثقة (QCP):
- التحليل الكيميائي: التحقق بالمطياف من محتوى المونيوم والكروم والكربون.
- الاختبار بالموجات فوق الصوتية (UT): وفقًا لمعيار ASTM A388 للكشف عن الفراغات الداخلية أو تقشر الهيدروجين الأعمق من 3 مم.
- فحص الجسيمات المغناطيسية (MPI): وفقًا للمعيار ISO 9934-1 للتحقق من عدم وجود شقوق سطحية بعد الطحن.
- ملف تعريف الصلابة: تم التحقق منها باستخدام أجهزة اختبار Equotip المحمولة على المجلات والقلب.
الخاتمة
العمود اللامتراكز للكسارة الفكية هو مكون تتقاطع فيه الهندسة والمعادن والترايبولوجي. إنه ليس جزءًا بسيطًا مقلوبًا؛ إنه جهاز نقل قوة مصمم بدقة. ومن خلال الالتزام بمواصفات AISI 4140 الصارمة، والتفاوتات المسموح بها في IT6، وعمليات الجودة والتكنولوجية الصارمة، فإننا نقدم عمودًا يضمن بقاء الكسارة أصلًا من أصول الإنتاج، وليس مسؤولية الصيانة.
"بيانات هندسية موثوقة تخضع جميع المواصفات المعدنية الحرجة والتفاوتات الحرجة في الأبعاد (على سبيل المثال، ± 0.05 مم) بشكل صارم للوثائق الرئيسية باللغة الإنجليزية. بينما يتم توفير الإصدارات المترجمة للرجوع إليها تشغيليًا، فإن الأصل الإنجليزي تظل السلطة الملزمة الوحيدة لفحص الجودة والامتثال الفني."
 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish