
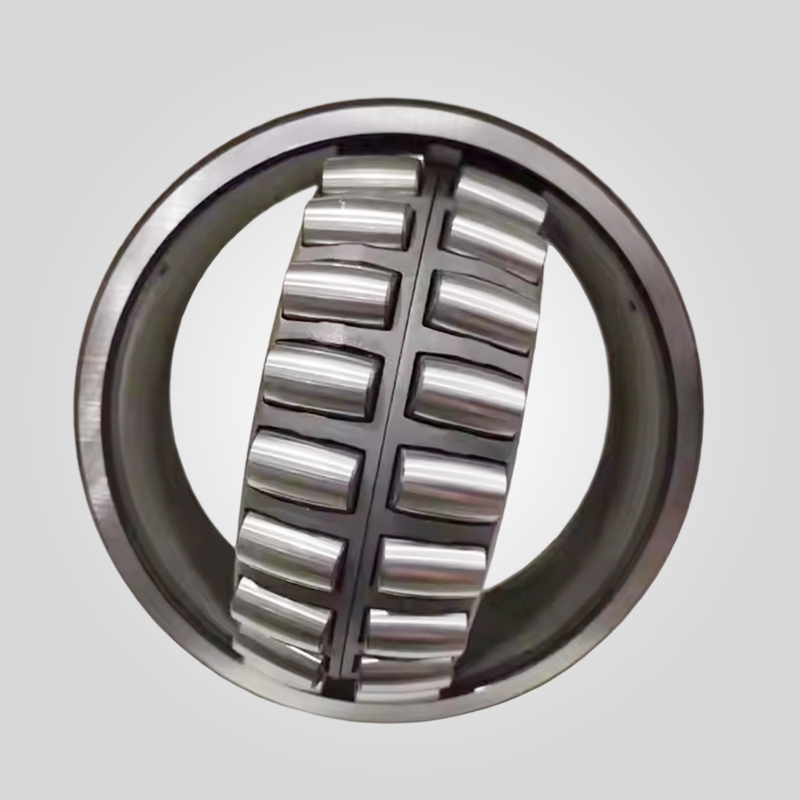
ديناميكيات محامل الكسارة الفكية: هندسة البكرات الكروية من السلسلة 223 لأحمال التعدين عالية الصدمة
pe-250 × 400: 22308 سم مكعب/33
Pe-400×600: 22309 cck/w33, 22238 cck/w33
Pe-500×750: 22311 cc/w33، 23038 cck/w33
pe-600×900: 22312 cc/w33، 23140 cck/w33
pe-750×1060: 22240 cck/w33, 23244 cck/w33
Pe-900×1200: 22318 cc/w33، 22252 cck/w33
سلسلة CJ: محامل مخصصة لطرازات CJ411 و CJ612
سلسلة PEV: PEV8013، PEV1007 المتغيرات للخدمة الشاقة
182 متوفر في المخزون
المنتج
الوصف
محامل الأسطوانة الكروية للكسارة الفكية: التحليل الترايبولوجي وتقييمات الأحمال والموثوقية التشغيلية في البيئات عالية الاهتزاز
يمثل تجميع المحامل في الكسارة الفكية أحادية التبديل نقطة الفشل الوحيدة الأكثر أهمية في السلسلة الحركية. على عكس الماكينات الدوارة القياسية، تعمل محامل الكسارة الفكية - وتحديدًا محامل العمود غريب الأطوار (رجل الحفرة) ومحامل الإطار الرئيسي - تحت نظام من الأحمال المتذبذبة الشديدة، والصدمات الشديدة التي تتجاوز 50 جرامًا، والاختلال المستمر بسبب انحراف العمود. لا يعتبر فشل المحمل هنا حدث صيانة بسيط؛ فهو يتطلب تفكيكًا كاملاً لمجموعة عمود الحفرة، وغالبًا ما يستلزم ذلك رفع الرافعة والربط الحراري للأجناس المضبوطة وتكاليف تعطل تبلغ في المتوسط $2,000 في الساعة في الإنتاج الكلي المفقود.
يشرح هذا التحليل التقني المتطلبات الهندسية لمركبات الخدمة الشاقة محامل أسطوانية كروية (SRB) المستخدمة في تطبيقات التكسير. في حين أن المحامل الأسطوانية العامة مذكورة في مواصفات المستوى الأدنى، فإن معيار الصناعة للكسارات عالية الأداء (سلسلة Metso C، وSandvik CJ، إلخ) يعتمد على محامل الأسطوانة الكروية من السلسلة 222xx و223xx نظرًا لقدراتها على المحاذاة الذاتية. سنقوم بفحص معادن الفولاذ 100Cr6، وضرورة الخلوص الداخلي C3/C4 ومقاييس التركيب الحرجة المطلوبة لمنع التشظي المبكر.
الديناميكيات الهيكلية وتعويض الأحمال
السمة المميزة لتطبيق الكسارة الفكية هي اختلال محاذاة العمود اللامتراكز تحت حمل التكسير. عندما يضغط عمود التكسير الصخور، ينثني العمود. لا يمكن للمحامل الصلبة (مثل الكرات ذات الأخدود العميق أو البكرات الأسطوانية القياسية) استيعاب هذا الانحراف، مما يؤدي إلى تحميل الحواف - وهي ظاهرة يتركز فيها الضغط على حواف الأسطوانة، مما يتسبب في تقشر سريع للإجهاد.
تتميز محاملنا الأسطوانية الكروية المصممة هندسيًا بصفين من البكرات المتماثلة التي تعمل في مسار حلقي خارجي مشترك. وتسمح هذه الهندسة بمحاذاة زاوي غير متناسقة تصل إلى 1.5 درجة دون المساس بتوزيع الحمل. يتم توجيه البكرات بواسطة حلقة توجيه عائمة بين الصفين، مما يقلل من الاحتكاك وتوليد الحرارة أثناء مرحلة التفريغ من دورة الدوران.
مسائل تصميم القفص:
بالنسبة لتطبيقات التكسير عالية الاهتزاز، غالبًا ما تكون الأقفاص الفولاذية القياسية المختومة (اللاحقة CC أو J) غير كافية. فهي تعاني من التشقق الناتج عن التعب عند نقاط الجسر تحت أحمال الصدمات. نوصي بالمحامل المزودة بـ أقفاص نحاسية مشكّلة آلياً (لاحقة CA أو MA أو MB). يوفر النحاس النحاسي خصائص تخميد فائقة وخصائص انزلاق فائقة ضد البكرات الفولاذية، مما يقلل بشكل كبير من خطر كسر القفص أثناء أحداث الحديد المتشرد.
المواصفات المعدنية: 100Cr6 وتفريغ الغاز من الهواء
يتم تحديد طول عمر المحمل من خلال نظافة الفولاذ. تعمل الشوائب كرافعات للإجهاد تعمل على تنشئة شقوق إجهاد تحت السطح.
- درجة المادة: فولاذ الكروم عالي الكربون GCr15 (AISI 52100 / DIN 100Cr6).
- معيار النقاء: الصلب المفرغ من الغاز إلزامي لتقليل محتوى الأكسجين إلى < 10 جزء في المليون. تعمل هذه العملية على التخلص من شوائب الأكسيد، مما يؤدي إلى إطالة عمر التعب المحسوب ($L_{10}$) بمعامل 1.5 مرة مقارنةً بالفولاذ المصهور بالهواء القياسي.
- المعالجة الحرارية:
- من خلال التصلب بالنسبة للحلقات التي يصل سُمك جدارها إلى 100 مم، فإن تحقيق صلابة موحدة 58-62 من 58-62 HRC.
- تثبيت الأبعاد: الحلقات مثبّتة بالحرارة للتشغيل حتى 200 درجة مئوية (مواصفات S1) لمنع حدوث تغيرات دائمة في الأبعاد (نمو الحلقة) قد تؤدي إلى فقدان التداخل أثناء التشغيل في درجات الحرارة العالية.
الخلوص الشعاعي الداخلي (RIC): ضرورة C3 / C4
من الأخطاء الشائعة في مشتريات ما بعد البيع اختيار محامل ذات خلوص "عادي" (CN). في الكسارة الفكية، تتدفق حرارة الاحتكاك المتولدة عند واجهة المحمل/العمود إلى الخارج، مما يؤدي إلى توسيع الحلقة الداخلية بشكل أسرع من الحلقة الخارجية (التي يتم تبريدها بواسطة الإطار الضخم). بالإضافة إلى ذلك، يعمل التداخل على العمود على توسيع الحلقة الداخلية.
لمنع المحمل من الاستيلاء (فقدان خلوص التشغيل)، يجب تحديد محامل الكسارة الفكية مع C3 (أكبر من المعتاد) أو C4 (أكبر من C3) خلوص داخلي شعاعي.
مثال على ذلك: بالنسبة للمحمل 22332 (تجويف 160 مم)، يوفر الخلوص C3 فجوة أولية تتراوح بين 170 و220 ميكرومتر. عند التركيب والتمدد الحراري، ينخفض هذا إلى خلوص التشغيل الأمثل من 50-80 ميكرومتر. سيؤدي استخدام محمل CN هنا إلى خلوص سلبي وهروب حراري كارثي في غضون 4 ساعات من التشغيل.
المواصفات الفنية وتقييمات الأحمال
| تسمية ISO | التجويف (د) مم | OD (D) مم | العرض (ب) مم | الحمل الديناميكي الأساسي (C) كيلو نيوتن | حد حمل الإجهاد (بو) كيلو نيوتن | الحد من السرعة (الشحوم) RPM | الكتلة (كجم) |
|---|---|---|---|---|---|---|---|
| 22308 هـ/ج3 | 40 | 90 | 33 | 165 | 18.5 | 4800 | 1.05 |
| 22312 هـ/ج3 | 60 | 130 | 46 | 315 | 35.5 | 3400 | 3.20 |
| 22232 22232 CCK/W33 | 160 | 290 | 80 | 1060 | 118 | 1400 | 22.5 |
| 22334 CCK/W33 | 170 | 360 | 120 | 1860 | 180 | 1100 | 61.0 |
| 22252 CCK/W33 | 260 | 480 | 130 | 2240 | 230 | 850 | 98.0 |
ملاحظة: يشير الرمز "K" إلى تجويف مدبب بنسبة 1:12، وهو أمر بالغ الأهمية للتركيب الهيدروليكي. يشير الرمز "W33" إلى أخدود تزييت وثلاثة ثقوب في الحلقة الخارجية لإعادة التشحيم بكفاءة.
مصفوفة توافق طراز الكسارة
يتطلب اختيار المحمل الصحيح مطابقة قدرات التحميل الثابتة والديناميكية مع هندسة الكسارة المحددة. فيما يلي قائمة توافق معتمدة للكسارات الشائعة من سلسلة PE و CJ.
سلسلة PE (تبديل تقليدي)
- PE-250×400: بيتمان: 22308 CC/W33 | الإطار: 22209 CC/W33
- PE-400×600: بيتمان: 22314 CC/W33 | الإطار: 22216 CC/W33
- PE-600 × 900×900: بيتمان: 22324 CC/W33 | الإطار: 22228 CC/ W33
- PE-900×1200: بيتمان: 22338 CC/W33 | الإطار: 22244 CCK/W33
سلسلة CJ/JM (عالية الأداء)
- CJ409 / JM907: بيتمان: 22320 CAM/W33 (قفص نحاسي)
- CJ411/JM1108 بيتمان: 22326 CAM/W33 (قفص نحاسي)
- CJ612/JM1211 بيتمان: 23244 CAM/W33 (سلسلة واسعة)
تشطيب السطح والترايبولوجي
يخضع التفاعل بين الأسطوانة ومسار السباق للتشحيم الديناميكي الإيلاستوهيدروديناميكي (EHL). ولضمان وجود طبقة زيتية كافية (قيمة Kappa > 1.5) تحت الأحمال الثقيلة، فإن تشطيب سطح البكرات لدينا فائق التشطيب إلى ر ≤ 0.2 ميكرومتر. تقلل هذه اللمسة النهائية الشبيهة بالمرآة من التلامس مع السطح الخارجي مما يقلل من الاحتكاك ودرجة حرارة التشغيل.
يجب أن تفي مقاعد مبيت المحمل أيضًا بالتفاوتات الصارمة.
- تحمّل السكن: أيزو H7 أو J7.
- تحمّل العمود: ISO m6 أو n6 للتجاويف الأسطوانية؛ تعتمد المجلات المخروطية المدببة على مسافة الدفع لأعلى.
ستؤدي المعالجة الخشنة على تجويفات المبيت (Ra > 3.2 ميكرومتر) إلى تآكل التآكل على القطر الخارجي للمحمل، مما يؤدي في النهاية إلى دوران العرق في المبيت.
استراتيجية التشحيم في البيئات الملوثة
نادرًا ما يكون تعطل المحامل في الكسارات بسبب الإرهاق؛ فهو دائمًا تقريبًا بسبب التلوث. غبار السيليكا أكثر صلابة (موس 7) من فولاذ المحمل (موس 5-6). إذا دخل الغبار إلى الشحم، فإنه يخلق معجونًا متلبدًا يدمر القفص والبكرات.
- اختيار الشحوم: استخدم شحم الليثيوم المركب الليثيوم المركب EP (الضغط الشديد) مع لزوجة زيت أساسي ISO VG 220 أو 320. يجب أن يتحمل المثخن الاهتزاز دون انفصال.
- تعبئة الكمية: لا تفرط في الملء. املأ المحمل 100%، ولكن المبيت 40-50% فقط. يتسبب الإفراط في الملء في حدوث تمخض وحرارة زائدة وانفجار مانع التسرب.
- خاصية W33: يسمح استخدام الأخدود الحلقي والفتحات في الحلقة الخارجية بضخ الشحوم الطازجة مباشرةً في منطقة التحميل، مما يؤدي إلى تطهير الشحوم القديمة والملوثات من خلال موانع تسرب المتاهة.
تحليل التكلفة الإجمالية للملكية (TCO)
ضع في اعتبارك كسارة ابتدائية في مقلع جرانيت تنتج 800 طن/ساعة.
الخيار أ: المحمل الاقتصادي (قفص فولاذي قياسي، فولاذ مذاب بالهواء)
التكلفة: $1,200. العمر الافتراضي: 1,800 ساعة.
الخيار ب: محمل ممتاز (مفرغ من الهواء، قفص نحاسي، خلوص C3)
التكلفة: $2,800. العمر الافتراضي: 6,500 ساعة.
الواقع
يتطلب استبدال الخيار "أ" ثلاث مرات 3 عمليات إغلاق، و3 عمليات استئجار رافعة، و36 ساعة من الإنتاج الضائع (بمعدل $16,000T/ساعة). المحمل "الرخيص" يكلف العملية في النهاية أكثر من $500,000 في الفرصة الضائعة وعمالة الصيانة سنويًا. لا يمثل المحمل المتميز نفقات؛ بل هو جهاز حماية العائد.
نصيحة المهندس: التركيب والصيانة الميدانية
[الخيار (ب): الطريقة الاحترافية] - طريقة القيادة لأعلى:
بالنسبة للمحامل ذات التجويف المخروطي (لاحقة K)، لا تعتمد أبدًا على قيم عزم الدوران لربط صامولة القفل. عزم الدوران عديم الفائدة بسبب متغيرات الاحتكاك. أنت يجب قياس الحد من الخلوص الداخلي الشعاعي (RIC) باستخدام مقاييس جسّ.
الإجراء: قم بقياس الخلوص غير المركب (على سبيل المثال، 0.15 مم). قم بدفع المحمل لأعلى الجلبة المخروطية حتى يتم تقليل الخلوص بالمقدار المحدد من الشركة المصنعة (عادةً ما يكون التخفيض 0.06-0.08 مم لهذا الحجم). هذا يضمن التداخل الصحيح دون سحق الهندسة الداخلية.
[الخيار ج: مقتطف الحالة الميدانية] - مغالطة "الشحوم الجديدة":
قمت ذات مرة بتشخيص مشكلة سخونة زائدة مستمرة في عربة CJ412. كان الموقع يقوم بتشحيم المحامل يوميًا باستخدام Mobilgrease XHP 222 عالي الجودة. ومع ذلك، فقد كانوا يخزنون براميل الشحوم في الخارج غير محكمة الغلق. أظهر التحليل أن الشحم "الجديد" يحتوي على 2000 جزء في المليون من غبار السيليكات. كانوا يضخون مركب الطحن مباشرة في المحمل. نصيحة: احتفظ ببراميل الشحوم في الداخل، محكمة الغلق، واستخدم مرشح مضخة مخصص. التلوث يقتل المحامل أسرع من التحميل الزائد.
ضمان الجودة والاختبار
تلتزم عملية التصنيع لدينا ببروتوكولات الجودة الصارمة لضمان دقة ISO P6 / ABEC-3:
- الاختبار بالموجات فوق الصوتية (UT): فحص الحلقات 100% للكشف عن الفراغات تحت السطحية.
- فحص الجسيمات المغناطيسية (MPI): افحص الشقوق السطحية الدقيقة على البكرات والمجاري المائية.
- اختبار الاهتزازات: يتم اختبار تشغيل كل محمل للتأكد من أن مستويات الاهتزاز تفي بحدود الفئة ZV2 أو ZV3.
- تدقيق الأبعاد: قياس التجويف، والعرض، والتجويف الخارجي، والعرض بتفاوت ± 0.015 مم.
الخاتمة
ينطوي اختيار المحمل الصحيح للكسارة الفكية على تحقيق التوازن بين سعة التحميل، والخلوص الداخلي، ومتانة القفص. من خلال استخدام فولاذ GCr15 الذي تم تفريغه من الهواء، والأقفاص النحاسية المشكّلة آليًا، والخلوص C3/C4، تم تصميم محاملنا الكروية الأسطوانية لتتحمل بيئة "كسر الحجارة". لا تعرض قلب الكسارة للخطر باستخدام مكونات الخدمة القياسية.
"بيانات هندسية موثوقة تخضع جميع المواصفات المعدنية الحرجة والتفاوتات الحرجة في الأبعاد (على سبيل المثال، ± 0.05 مم) بشكل صارم للوثائق الرئيسية باللغة الإنجليزية. بينما يتم توفير الإصدارات المترجمة للرجوع إليها تشغيليًا، فإن الأصل الإنجليزي تظل السلطة الملزمة الوحيدة لفحص الجودة والامتثال الفني."

 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish