

Ejes excéntricos para trituradoras de mandíbulas: Tecnología de forja 42CrMo4 y rectificado de precisión IT6 para ciclos de trabajo extremos
Grado del material: Acero aleado 42CrMo4 (equivalente a AISI 4140)
Tratamiento térmico: Templado y revenido (dureza superficial HRC 55-60)
Rango de excentricidad: 15-50mm (personalizable por modelo)
Resistencia a la tracción: ≥950 MPa
Resistencia a la fatiga: ≥500 MPa
182 disponibles
PRODUCTO
Descripción
Eje excéntrico de trituradora de mandíbulas: Análisis de fatiga, especificaciones metalúrgicas y precisión tribológica
En la cadena cinemática de una trituradora de mandíbulas monopalanca, el eje excéntrico es el componente sometido al régimen de carga más duro. No se limita a girar, sino que soporta una compleja combinación de momentos de flexión, cizallamiento torsional y cargas de compresión cíclicas superiores a 350 MPa durante la trituración de minerales de roca dura como la taconita o el granito. Una fractura catastrófica de este eje principal no sólo supone el coste de una pieza de repuesto, sino una parada total de la planta de una media de 120 horas para su desmontaje y sustitución, con un coste potencial de más de $150.000 en producción perdida.
Este dossier técnico analiza la ingeniería que hay detrás de los ejes excéntricos de alto rendimiento. Vamos más allá de las dimensiones básicas para explorar el flujo de grano del acero 42CrMo4 forjado, la necesidad de tolerancias dimensionales IT6 para la longevidad de los rodamientos y los protocolos críticos de tratamiento térmico necesarios para evitar la propagación de la fatiga.
Metalurgia y forja: La base de la vida útil a la fatiga
La integridad estructural del eje de una trituradora de mandíbulas comienza en la palanquilla. Utilizamos 42CrMo4 (AISI 4140) o 34CrNiMo6 (AISI 4340) seleccionados por su alta templabilidad y su límite de fatiga superior. A diferencia de los ejes de fundición que se encuentran en las alternativas de bajo coste del mercado de recambios, nuestros ejes están forjados con una relación de reducción mínima de 3:1. Este proceso de forjado alinea el flujo del grano metálico con el eje longitudinal del eje, mejorando significativamente la resistencia a la fatiga por flexión.
Protocolo de tratamiento térmico (temple y revenido):
La resistencia de la forja en bruto es insuficiente. El eje se somete a un riguroso ciclo Q&T:
1. Austenitización: Calentamiento a 850°C-860°C para disolver los carburos.
2. Enfriamiento: El temple en aceite garantiza una transformación martensítica uniforme sin los riesgos de fisuración asociados al temple en agua.
3. Templado: Recalentamiento a 550°C-600°C para aliviar las tensiones internas y alcanzar las propiedades mecánicas deseadas: un límite elástico ($R_{p0.2}$) de ≥750 MPa y un límite de resistencia a la tracción ($R_m$) de ≥950 MPa.
Este proceso da como resultado una estructura de núcleo resistente (energía de impacto > 45J a -20°C) para absorber las cargas de choque, mientras que los muñones del rodamiento se endurecen por inducción para mantener la integridad de la superficie.
Mecanizado de precisión y tolerancias geométricas
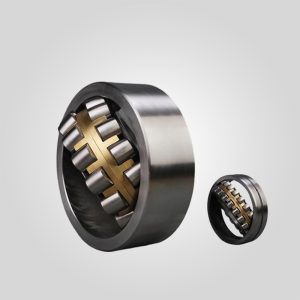
La interfaz entre el eje excéntrico y los rodamientos de rodillos a rótula es el ajuste más crítico de la trituradora. Un ajuste flojo hace que el anillo de rodadura interior gire sobre el eje, lo que provoca corrosión por rozamiento y gripado del eje. Un ajuste excesivamente apretado reduce el juego radial interno (RIC) del rodamiento, lo que provoca el desbordamiento térmico.
Precisión dimensional (norma IT6):
Mecanizamos todos los muñones de los rodamientos para ISO 286 Grado IT6 tolerancias. Para un eje de Ø220 mm, esto permite una variación de sólo 0,029 mm. Esta precisión se consigue mediante el rectificado cilíndrico CNC multietapa, que garantiza que el ajuste de interferencia (normalmente m6 o n6) se mantenga exactamente según lo especificado por fabricantes de rodamientos como SKF o FAG.
Acabado superficial y bandas de tensión:
Las grietas por fatiga casi siempre se inician en las imperfecciones de la superficie.
- Rugosidad superficial: Los asientos de los rodamientos están rectificados a Ra ≤ 0,8 μm. Este acabado liso maximiza el área de contacto (relación de rodamiento) para el ajuste de interferencia, evitando micromovimientos.
- Radios de filete: La transición entre el lóbulo excéntrico y el gorrón principal es un importante punto de concentración de tensiones. Mecanizamos estos radios con un acabado pulido y nos ceñimos estrictamente a la geometría OEM (a menudo radios compuestos) para distribuir suavemente las líneas de flujo de tensiones. Las marcas ásperas del mecanizado actúan aquí como puntos de nucleación de grietas.
Equilibrado dinámico y control de vibraciones
La naturaleza excéntrica del eje crea un desequilibrio inherente. Aunque el volante contrarresta gran parte de este desequilibrio, el propio eje debe equilibrarse para minimizar las vibraciones armónicas que dañan el bastidor de la trituradora. Nuestros ejes están equilibrados dinámicamente para ISO 1940 Grado G6.3.
La excentricidad (TIR) se controla a ≤0,02 mm. Una excentricidad excesiva crea un efecto "látigo" a altas RPM (normalmente 230-300 RPM), lo que acelera el desgaste de las juntas laberínticas y permite la entrada de polvo, el principal asesino de los rodamientos de las trituradoras.
Compatibilidad de rodamientos y datos de montaje
La selección y el ajuste correctos de los rodamientos son inseparables del rendimiento del eje. En la tabla siguiente se indican las configuraciones estándar y los parámetros críticos de ajuste.
| Modelo de trituradora | Dimensiones del eje (mm) | Cojinete principal (bastidor) | Cojinete Pitman (Excéntrico) | Diario Tolerancia |
|---|---|---|---|---|
| PE-250×400 | Ø80 × 720 | 22218 CC/W33 | 22318 CC/W33 | m6 (+0.030 / +0.011) |
| PE-400×600 | Ø120 × 950 | 22222 CCK/W33 | 22322 CC/W33 | m6 (+0.035 / +0.013) |
| PE-500×750 | Ø150 × 1100 | 22230 CC/W33 | 22326 CCK/W33 | n6 (+0.045 / +0.020) |
| PE-600×900 | Ø180 × 1300 | 22232 CCK/W33 | 22328 CC/W33 | n6 (+0.045 / +0.020) |
| PE-750×1060 | Ø220 × 1500 | 22236 CC/W33 | 22334 CCK/W33 | p6 (+0.056 / +0.027) |
Nota: Los rodamientos suelen requerir un juego interno C3 o C4 para adaptarse a la dilatación térmica del eje durante el funcionamiento.
Análisis de fallos: Evitar errores comunes
Mediante el análisis de más de 50 pozos fallidos de diversas explotaciones mineras, hemos identificado tres modos de fallo principales:
- Fractura por fatiga en el filete: Causada por un mecanizado inadecuado del radio o una relación de reducción de la forja insuficiente. Detectado por marcas de playa en la superficie de fractura.
- Corrosión por rozamiento: Causado por muñones de eje subdimensionados (mecanizados a h7 o g6 en lugar de m6/n6), lo que permite que el anillo interior del rodamiento se deslice. Esto aparece como polvo marrón rojizo (óxido de hierro) en el asiento.
- Agrietamiento del chavetero: Las esquinas afiladas del chavetero del volante actúan como elevadores de tensión. Todos nuestros chaveteros cuentan con esquinas redondeadas para mitigar este efecto.
Análisis del coste total de propiedad (TCO)
La diferencia de precio entre un eje torneado genérico y un eje de ingeniería rectificado con precisión es de aproximadamente 30-40%. Sin embargo, el cálculo del coste total de propiedad favorece la calidad.
Eje genérico:
- Vida útil prevista: 8.000 - 12.000 horas.
- Riesgo: Alta probabilidad de rozamiento del gorrón que requiera reparación por pulverización metálica ($3.000) o fallo prematuro del cojinete.
Eje de ingeniería 42CrMo4:
- Vida útil prevista: más de 25.000 horas.
- Ventaja: Preserva el agujero del cojinete, permite múltiples cambios de cojinete sin reparación del eje.
Para una mina que produce 500 TPH, una sola avería imprevista del pozo cuesta $80.000 en ingresos perdidos. La "prima" por un pozo adecuado es un seguro insignificante.
Consejos del ingeniero: Instalación y mantenimiento
[Opción B: Pro-Tip] - La Trampa de Expansión Térmica:
Al instalar el conjunto de eje excéntrico, debe tener en cuenta la dilatación axial. El eje crecerá en longitud aproximadamente entre 0,8 mm y 1,2 mm cuando alcance la temperatura de funcionamiento (60°C - 80°C). Si el rodamiento "flotante" está fijado o bloqueado por residuos en el alojamiento, esta expansión crea cargas de empuje masivas que destruirán las jaulas de los rodamientos. Compruebe siempre que el rodamiento flotante tiene suficiente espacio axial para moverse antes de atornillar las tapas de los extremos.
[Opción C: Fragmento de caso práctico] - La grasa es el sello:
En una cantera de granito de Malasia, observamos fallos repetidos de los rodamientos cada 2.000 horas. Los muñones del eje estaban perfectos, pero los rodamientos estaban llenos de polvo de sílice. El culpable no era la junta en sí, sino la práctica de purgado. La junta laberíntica depende de la presión de la grasa para mantener el polvo fuera. Dimos instrucciones al equipo de mantenimiento para que purgara las juntas laberínticas (no el cojinete, sino la cavidad de la junta) con grasa fresca. mientras la trituradora está en marcha cada turno. Vida útil de los rodamientos ampliada inmediatamente a más de 8.000 horas.
Garantía de calidad y certificación
Cada eje suministrado se somete a un plan de control de calidad (PCC) documentado:
- Análisis químico: Verificación espectrométrica del contenido de Mo, Cr y C.
- Pruebas ultrasónicas (UT): Según ASTM A388 para detectar huecos internos o escamas de hidrógeno de más de 3 mm de profundidad.
- Inspección por partículas magnéticas (MPI): Según ISO 9934-1 para verificar que no existen grietas superficiales tras el rectificado.
- Perfil de dureza: Verificación mediante comprobadores portátiles Equotip en muñones y núcleo.
Conclusión
El eje excéntrico de la trituradora de mandíbulas es un componente en el que se cruzan la geometría, la metalurgia y la tribología. No es una simple pieza torneada; es un dispositivo de transmisión de fuerza diseñado con precisión. Mediante el cumplimiento de las estrictas especificaciones AISI 4140, las tolerancias IT6 y los rigurosos procesos de control de calidad, ofrecemos un eje que garantiza que su trituradora siga siendo un activo de producción y no un lastre para el mantenimiento.
"Datos de ingeniería fidedignos: Todas las especificaciones metalúrgicas críticas y las tolerancias dimensionales (por ejemplo, ±0,05 mm) se rigen estrictamente por la documentación maestra en inglés. Aunque se facilitan versiones localizadas como referencia operativa, la Original inglés sigue siendo la única autoridad vinculante en materia de inspección de calidad y conformidad técnica".
 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish