

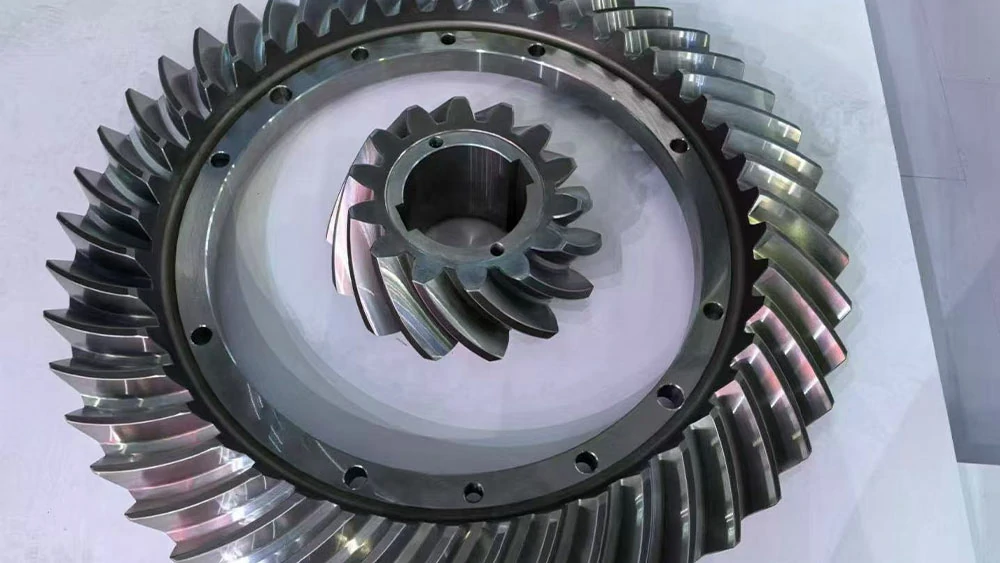
Avustralyalı bir agrega işletmesi, yoğun üretim sırasında üç bitişik pinyon dişinin aynı anda kırılmasıyla bir Sandvik CH660 konik kırıcıda komple tahrik sistemi tutukluğu yaşadı. Arıza sonrası incelemede, 0,8 mm'lik yetersiz sertleştirme derinliği (OEM spesifikasyonu 18CrNiMo7-6 dişli çeliği için 1,2-1,8 mm gerektirir) ve aktif diş kanadı alanının 40%'si boyunca yüzey çukurlaşması tespit edildi. Arıza, 0,08 mm'de (spesifikasyon: 0,15-0,25 mm) yanlış boşluk ayarlamasından kaynaklanmış ve malzemenin 1.400 MPa'lık dayanıklılık sınırının çok üzerinde 1.800 MPa'yı aşan Hertzian temas gerilimi yaratmıştır. Toplam arıza maliyeti $230.000'e ulaştı: $45.000 acil pinyon değişimi, $28.000 konik dişli taç yenileme ve 84 saatlik plansız duruş süresi boyunca $157.000 üretim kaybı.
Bu vaka, konik kırıcı pinyon dişlisi arızalarının neden nadiren münferit olaylar olduğunu göstermektedir; bunlar sistemik bakım eksikliklerini veya malzeme spesifikasyonu ihlallerini temsil eder ve ele alınmazsa 12-18 ay içinde tekrar eder. Kırıcı parça tedarikçilerinden yedek parça tedarik eden bakım mühendisleri ve satın alma ekipleri için metalürjik gereklilikleri, arıza ilerleme mekanizmalarını ve önleyici denetim protokollerini anlamak, tekrarlanmayı önlemek için çok önemlidir.
Pinyon Dişlisi Malzeme Özellikleri ve Isıl İşlem Gereklilikleri
Konik kırıcı pinyon dişlileri, 1.200-1.800 RPM dönüş hızlarında 200-800 kW güç ileterek dişli dişlerini 1.200-1.600 MPa arasında temas gerilimlerine ve 400-600 MPa eğilme gerilimlerine maruz bırakır. Bu ağır yükleme koşulları, hassas yüzey sertliğine ve yeterli çekirdek tokluğuna sahip sertleştirilmiş alaşımlı çelikleri zorunlu kılmaktadır.
Konik Kırıcı Pinyon Dişlileri için Standart Malzeme Sınıfları
| Malzeme Sınıfı | Kimyasal Bileşim (%) | Kasa Sertliği (HRC) | Çekirdek Sertliği (HRC) | Kasa Derinliği (mm) | Uygulama |
| 18CrNiMo7-6 (DIN 17210) | C: 0.15-0.21 Cr: 1.50-1.80 Ni: 1.40-1.70 Mo: 0.25-0.35 | 58-62 | 30-38 | 1.2-1.8 | Standart hizmet tipi konik kırıcılar (HP200-HP500, CH430-CH660) |
| 20CrNiMo (AISI 8620) | C: 0.18-0.23 Cr: 0.40-0.60 Ni: 0,40-0,70 Mo: 0.15-0.25 | 58-62 | 30-40 | 1.0-1.5 | Orta hizmet uygulamaları, ikincil kırma devreleri |
| 17CrNiMo6 (EN 10084) | C: 0.14-0.20 Cr: 1.50-1.80 Ni: 1.40-1.70 Mo: 0.20-0.30 | 60-63 | 32-40 | 1.5-2.2 | Ağır hizmet tipi döner kırıcılar, yüksek torklu uygulamalar |
Karbürleme ve Söndürme-Temperleme İşlemi

Sert bir çekirdeği korurken gerekli yüzey sertliğini elde etmek için, konik kırıcı pinyon dişlileri gaz karbonlama ve ardından yağ söndürme işlemine tabi tutulur:
- Karbürleme Aşaması: 0,8-1,0% karbon potansiyeli ile endotermik atmosferde 920-950°C'ye ısıtın. Bekletme süresi gerekli kasa derinliğine göre hesaplanır: ASTM A255 uyarınca 1,5 mm etkili kasa derinliği için yaklaşık 6-8 saat.
- Difüzyon Aşaması: Karbon potansiyelini 0,7-0,8%'ye düşürün ve karbon dağılımını homojenleştirmek ve aşırı yüzey karbonunu önlemek için 2-3 saat tutun (>1,1%, tutulan östenitin >25% olmasına neden olur).
- Yağ Söndürme: Martensitik dönüşümü sağlamak için 60-80°C'de mineral yağda su verme. Su verme şiddeti kontrol edilmelidir - aşırı soğutma hızı su verme çatlamasına neden olur; yetersiz hız <55 HRC sertlikte yumuşak noktalar oluşturur.
- Temperleme: Artık gerilimi gidermek ve çekirdek sertliğini 30-38 HRC'ye ayarlamak için 180-200°C'de 2-4 saat temperleyin. Bu, diş kökü eğilme yorgunluğuna direnmek için yeterli tokluk (ISO 148-1 uyarınca -20°C'de Charpy darbe enerjisi ≥35 J) sağlar.
Pro-Tip: Kırıcı parçaları tedarikçilerinden yedek pinyon dişlileri tedarik ederken, her zaman kasa derinliği doğrulama raporları isteyin. Tedarikçilerin yalnızca 0,6-0,9 mm kasa derinliğine sahip dişliler sağladığı birçok örnekle karşılaştım - OEM spesifikasyonu minimum 1,5 mm gerektirirken bunlar 6.000-8.000 saat içinde feci şekilde arızalanıyor. Sertliğin 550 HV'ye (yaklaşık 52 HRC) düştüğü derinliği belirlemek için yüzeyden 0,05 mm'lik artışlarla sertliği ölçerek ASTM E384 uyarınca Tukon mikro sertlik travers yöntemini kullanarak kasa derinliğini doğrulayın.
Aşamalı Arıza Modları: İlk Hasarlardan Katastrofik Kırılmaya
Konik kırıcı pinyon dişlisi arızaları, öngörülebilir ilerleme modellerini takip eder. Bu aşamaların anlaşılması, katastrofik diş kırılması meydana gelmeden önce erken müdahaleye olanak sağlar.
Aşama 1: Yüzey Çukurlaşması (Mikro pullanma) - 0 ila 6.000 Saat
İlk hasar, malzemenin dayanıklılık sınırını aşan Hertzian temas geriliminin neden olduğu <0,5 mm derinlikte mikropitting yüzey yorulma çatlakları olarak ortaya çıkar. Bu şu durumlarda meydana gelir:
- Yağlama Filmi Dağılımı: Yağ viskozitesinin ISO VG 320 spesifikasyonunun altına düşmesi veya su (>0,5%) veya partiküllerle kirlenme (>ISO 18/16/13 temizlik) tam elastohidrodinamik film oluşumunu engeller. Ölçülen film kalınlığı <0,3 μm metal-metal asperity temasına izin verir.
- Yanlış hizalama: Pinyon ekseninin konik dişli eksenine göre >0,15 mm yanlış hizalanması, yükü tüm yüzey genişliğine dağıtmak yerine gerilimi diş kanadının bir ucunda yoğunlaştırarak kenar yüklemesi oluşturur.
- Aşırı tepki: 0,30 mm'den fazla boşluk, torkun tersine çevrilmesi (başlatma/kapatma) sırasında darbe yüklemesine izin vererek, sabit durum çalışmasından 40-60% daha yüksek döngüsel stres genlikleri oluşturur.
Görsel göstergeler: 10× büyütmede görülebilen, hatve çizgisinin yakınında yoğunlaşan küçük gri çukurlar. Yüzey pürüzlülüğü Ra 0,8 μm'den (taşlandığı haliyle) Ra 2,5-4,0 μm'ye yükselir.
Aşama 2: İlerleyen Dökülme - 6.000 ila 10.000 Saat
Yüzey altı çatlakları bitişik malzemeye yayıldıkça mikropitler birleşerek daha büyük çaplı (5-15 mm çapında) dökülme alanlarına dönüşür. Dökülme süreci hızlanır çünkü:
- Stres Konsantrasyonu: Her bir çatlaklı bölge, stresi krater kenarında yoğunlaştıran ve çevredeki malzemede yeni çatlaklar başlatan geometrik bir süreksizlik yaratır.
- Enkaz Üretimi: Parçalanmış metal partikülleri yağlama sisteminde dolaşarak hasarsız diş yüzeylerinde aşınmayı hızlandıran aşındırıcı öğütme ortamı görevi görür.
- Termal Etkiler: Azaltılmış temas alanı, kalan sağlam malzeme üzerindeki Hertz basıncını artırarak, sertleştirilmiş yüzeyi yumuşatan 150-200°C'lik lokal sıcaklıklar oluşturur (temperleme etkisi sertliği 60 HRC'den 52-55 HRC'ye düşürür).
Sesli göstergeler: Pinyon dönüş frekansı ile senkronize belirgin metalik tıklama sesi (tahrik oranına bağlı olarak 1.200-1.800 tıklama/dakika). Titreşim genliği, ISO 10816 uyarınca dişli kutusu muhafazasında ölçülen başlangıçtaki 2,5 mm/s RMS'den 4,5-6,0 mm/s'ye yükselir.
Aşama 3: Diş Kökü Çatlaması - 10.000 ila 12.000 Saat
Pullanma diş yan alanının 30% ötesine ilerledikçe, diş kökündeki eğilme gerilimi orantılı olarak artar (azalan yük taşıma kapasitesi gerilimi yoğunlaştırır). Yorulma çatlakları kök fileto yarıçapında başlar - maksimum çekme gerilmesinin yeri - ve diş kesiti boyunca yayılır.
Çatlak büyüme hızı Paris Yasasını takip eder: da/dN = C(ΔK)^m, burada:
- da/dN: Yük döngüsü başına çatlak uzaması
- ΔK: Gerilme yoğunluğu faktörü aralığı (uygulanan gerilme ve çatlak uzunluğunun fonksiyonu)
- C, m: Malzeme sabitleri (18CrNiMo7-6 için: C ≈ 6,8×10-¹² m/cycle-MPa√m, m ≈ 3,2)
Çatlak derinliği diş kalınlığının 40%'sini aştığında, yayılma katlanarak hızlanır - nihai kırılma bu noktadan itibaren 200-500 çalışma saati içinde meydana gelebilir.
Aşama 4: Katastrofik Diş Kırılması - Ani Arıza
Tam diş kırılması, kalan kesitin başlatma veya cevher çarpma olayları sırasında anlık pik yükleri destekleyememesi durumunda meydana gelir. Kırılma yüzeyleri şunları gösterir:
- Sahil İşaretleri: Birden fazla yük döngüsü boyunca ilerleyen çatlak cephesi ilerlemesini gösteren eş merkezli yarım daire biçimli çizgiler.
- Ani Kırılma Bölgesi: Hızlı nihai ayrışmayı gösteren pürüzlü, kristalin görünüm. Bu bölge tipik olarak kırık yüzeyinin 30-50%'sini oluşturur.
- Crack Origin: Yüzey finisajı süreksizliğinin veya işleme izlerinin gerilim yoğunlaşması yarattığı kök filetosunda bulunur.
Sonuçlar: Birden fazla bitişik diş, aşırı yükün yeniden dağıtılması nedeniyle tipik olarak aynı anda arızalanır. Kırılan diş parçaları kırıcıda dolaşır, konik dişli tepesine zarar verir (taşlama ve $35.000-$80.000'de olası diş değişimi gerektirir), ana mil muylusunu çizer ve büyük parçalar hareketli bileşenler arasında sıkışırsa ana şasi dökümünü çatlatabilir.
Diyagnostik Muayene Protokolü: Dişli Durumunun Ölçülmesi
Etkili önleyici bakım, bir pinyon dişlisinin ömrünün sonuna yaklaştığını ve katastrofik arızadan önce değiştirilmesi gerektiğini belirlemek için objektif ölçüm kriterleri gerektirir.
Görsel Denetim Kontrol Listesi
1. Diş Yan Yüzey Durumu:
- Kabul edilebilir: Ayna pürüzsüzlüğünde yüzey (Ra <1,2 μm), yüzey genişliğinin 70-80%'si boyunca düzgün temas deseni, görünür çukurlaşma yok.
- Marjinal: Aktif yan alanın <20%'sini kaplayan hafif çukurlaşma, <2mm çapında çukurlar. 2.000-3.000 çalışma saati içinde değiştirme planlayın.
- Başarısız: Kanat bölgesinde >30% pullanma, >10 mm çapında münferit pullanma veya diş kökünde görülebilen herhangi bir çatlak. Derhal değiştirin.
2. Temas Örüntüsü Analizi:
Pinyon dişlerine mühendis mavisi işaretleme bileşeni uygulayın, 10 devir boyunca hafif yük altında döndürün, ardından temas işaretlerini inceleyin. Uygun ağ gösterilir:
- Desen Kapsamı: 60-75% diş yüzeyi genişliği, hatve çizgisi üzerinde ortalanmış.
- Kalıp yeri: Temas, diş yüksekliğinin 70-85%'si üzerinde kökten uca kadar uzanır. Kenar yüklenmesi (bir uçta yoğunlaşan temas) derhal düzeltilmesi gereken yanlış hizalamayı gösterir.
Boyutsal Doğrulama ve Boşluk Ölçümü
Kırıcı Modeline Göre Boşluk Spesifikasyonu:
| Kırıcı Modeli | Pinyon Hatve Çapı (mm) | Hedef Boşluk (mm) | Kabul Edilebilir Aralık (mm) | Ölçüm Yöntemi |
| Metso HP200 | 180-220 | 0.18 | 0.15-0.22 | Hatve çizgisinde kadranlı gösterge, 4 noktada kontrol edin (90° aralık) |
| Metso HP400 | 280-320 | 0.20 | 0.17-0.25 | Yukarıdaki ile aynı |
| Sandvik CH440 | 260-300 | 0.19 | 0.16-0.24 | Yukarıdaki ile aynı |
| Sandvik CH660 | 340-380 | 0.22 | 0.18-0.28 | Yukarıdaki ile aynı |
Kabul edilebilir aralığın dışındaki boşluk dişli aşınmasını veya uygun olmayan şimi gösterir. 0,15 mm'den az boşluk bağlanma ve aşırı ısınmaya neden olur; 0,30 mm'den fazla boşluk darbe yükü oluşturur ve çukurlaşmayı hızlandırır.
Titreşim Analizi: Erken Uyarı Tespiti
İvmeölçer tabanlı titreşim izleme, görünür semptomlar ortaya çıkmadan önce dişli hasarını tespit eder:
- Başlangıç Ölçümü: Kırıcı yüksüz çalışırken dişli kutusu muhafazasındaki titreşimi radyal, eksenel ve teğetsel yönlerde ölçün. Tipik taban çizgisi: ISO 10816 Bölge B'ye göre 2,0-3,5 mm/s RMS.
- Pinyon Dişlisi Mesh Frekansı (GMF): GMF = (Pinyon Devri × Diş Sayısı) / 60'ı hesaplayın. 1.440 RPM'de HP400 pinyon dişlisi (24 diş) için: GMF = 576 Hz. GMF ve harmoniklerdeki (2×GMF, 3×GMF) genliği izleyin.
- Alarm Eşikleri:
- Dikkat: Genel titreşim >6,0 mm/s veya GMF genliği başlangıçtan itibaren >50% artıyor. 200 çalışma saati içinde kontrol edin.
- Tehlike: Genel titreşim >10,0 mm/s veya GMF genliği başlangıç değerinden >100% artar. Derhal kapatın ve inceleyin.
Yağ Analizi: Dişli Aşınmasının Kimya Yoluyla Tespiti
Dişli yağının periyodik analizi, sökmeye gerek kalmadan nicel aşınma oranı verileri sağlar:
- Demir (Fe) İçeriği: Normal aşınma yağda 20-40 ppm Fe üretir. 80 ppm'den yüksek seviyeler hızlandırılmış aşınmaya işaret eder; >150 ppm aktif dökülmeye işaret eder. ASTM D5185 uyarınca doğru ölçüm için atomik absorpsiyon spektroskopisi (AAS) veya ICP-OES kullanın.
- Partikül Sayım Analizi: ISO 4406 temizlik kodu ≤18/16/13 olmalıdır (100 mL başına partikül: >4μm'de 6μm'de 14μm'de <80). 20/18/15'e kadar bozulma dişli hasarından kaynaklanan debris oluşumunu gösterir.
- Demir Yoğunluğu (PQ Endeksi): Manyetik çip dedektörü demir parçacıklarını ölçer. PQ Endeksinin >30 olması anormal aşınmayı gösterir; >80 olması kritiktir. PQ Endeksinin zaman içindeki seyri aşınma hızının arttığını gösterir.
Kök Neden Analizi: Pinyon Dişliler Neden Zamanından Önce Arızalanır?
12.000+ saat pinyon dişli ömrü elde etmek için aşağıdaki yaygın arıza mekanizmalarının ortadan kaldırılması gerekir:
1. Yanlış Yağlama (Arızaların 35%'si)
- Yanlış Viskozite Sınıfı: Belirtilen VG 320 yerine ISO VG 150 kullanılması film kalınlığını 40% azaltarak pik yükler altında metal temasına izin verir. Tersine, soğuk iklimlerde (<10°C) VG 460 yağı başlatma sırasında yeterince akmayabilir.
- Yağ Bozulması: Önerilen değişim aralığının (tipik olarak 2.000 saat) ötesinde çalıştırma, EP (Aşırı Basınç) katkı maddesi paketini tahrip eden oksidasyon ürünlerine ve nem birikimine izin verir. Yağ durumunu TAN (Toplam Asit Sayısı) testiyle doğrulayın - ASTM D664 uyarınca TAN >2,0 mg KOH/g olduğunda değiştirin.
- Kirlenme: Sızdırmazlık arızasından kaynaklanan su girişi veya toz sızması aşındırıcı parçacıkları ortaya çıkarır. Dönüş hatlarında minimum 10 μm mutlak dereceli filtreler kullanarak ISO 16/14/11 uyarınca yağ temizliğini koruyun.
2. Yanlış Hizalama ve Montaj Hataları (Arızaların 25%'si)
- Pinyon Mili Sapması: Aşırı yatak boşluğu veya aşınmış destek yatakları, yük altında milin sapmasına izin vererek temas gerilimini diş uçlarında yoğunlaştıran yanlış hizalama oluşturur. Pinyon dişlisi montaj yüzeyinde radyal salgının <0,05 mm olduğunu doğrulayın.
- Uygunsuz Ayarlama: Montaj sırasında yanlış şim paketi kalınlığı pinyon dişlisi ile ayna dişlisi arasındaki merkez mesafesini değiştirerek boşluğu ve temas modelini etkiler. OEM montaj prosedürünü tam olarak izleyin - merkez mesafe toleransı tipik olarak ±0,10 mm'dir.
- Termal Büyüme İhmali: Çelik pinyon mili ile dökme demir dişli kutusu muhafazası arasındaki diferansiyel termal genleşmenin hesaba katılmaması, çalışma sıcaklığında boşluğu 0,05-0,08 mm azaltarak sıkışmaya neden olabilir.
3. Malzeme ve Üretim Hataları (Arızaların 20%'si)
- Yetersiz Vaka Derinliği: Daha ucuz malzemelerin kullanılması (1,5 mm'lik 18CrNiMo7-6 yerine 1,0 mm kasa derinliğine sahip 20CrNiMo) yük kapasitesini 35-40% azaltır. Yüzey sertliği 8.000 saat sonra <50 HRC'ye düşerek aşınmayı hızlandırır.
- Uygun Olmayan Isıl İşlem: Su verme çatlakları, aşırı tutulmuş östenit (>30%) veya homojen olmayan ısıtmadan kaynaklanan yumuşak noktalar, dökülmeyi başlatan lokalize zayıf bölgeler oluşturur.
- Zayıf Diş Profili Doğruluğu: AGMA Sınıf 10-11 (hassas) yerine AGMA Sınıf 8'e (ticari kalite) göre üretilen dişliler, titreşim ve eşit olmayan yük dağılımı yaratan >15 μm profil hataları sergiler.
4. Operasyonel Aşırı Yük (15% Arıza)
- Serseri Demir Hasarı: Kırılamayan malzemelerin (çelik inşaat demiri, manganez aşınma parçaları) kırılması, normal torkun 5-8 katı şok yükler oluşturur, diş köklerini çatlatır veya uçları kırar.
- Kapasitenin Ötesinde Boğarak Besleme: Kırıcının >110% nominal tonajda çalıştırılması, tahrik torkunu orantılı olarak artırır, dişli tasarım sınırlarını aşar ve yorulma hasarını hızlandırır.
Yedek Tedarik: Kaliteli Parçalar için Spesifikasyonlar
Kaynak sağlarken konik kırıcı pinyon dişlileri Kırıcı parçaları tedarikçilerinden gelen satın alma siparişleri, OEM'e eşdeğer performans sağlamak için aşağıdaki teknik gereklilikleri yerine getirmelidir:
Malzeme ve Isıl İşlem Özellikleri
- Malzeme Sınıfı: DIN 17210 (veya AISI 8620 eşdeğeri) uyarınca 18CrNiMo7-6, gerçek kimya analizini gösteren EN 10204 Tip 3.1 uyarınca onaylı değirmen test sertifikası ile.
- Kasa Sertleştirme: AMS 2759/6 uyarınca 550 HV sertlik konturunda 1,2-1,8 mm etkili kasa derinliği elde etmek için gaz karbürleme. Mikrosertlik travers verileriyle birlikte kasa derinliği doğrulama raporu talep edin.
- Yüzey Sertliği: Diş yanlarında ve kökünde 58-62 HRC, ASTM E18'e göre ölçülmüştür. <55 HRC yumuşak noktalara izin verilmez.
- Çekirdek Sertliği: Diş merkez hattında ölçülen 30-38 HRC, yeterli tokluk sağlar (ISO 148-1 uyarınca -20°C'de Charpy darbesi ≥35 J).
Boyutsal ve Geometrik Toleranslar
- Diş Profili Doğruluğu: AGMA 2015 uyarınca AGMA Sınıf 10 minimum (profil sapması <12 μm). Ra ≤0,8 μm yüzey kalitesi için hassas taşlanmış diş yanakları.
- Pitch Çapı: Eşleşen dişli ile iç içe geçtiğinde uygun merkez mesafesini sağlamak için nominal boyutun ±0,05 mm içinde.
- Delik Toleransı: Tahrik miline uygun girişim uyumu için pinyon deliği üzerinde H7 toleransı (80 mm delik çapı için tipik olarak +0,025/0 mm).
- Kaçış: AGMA 2009'a göre mandrel üzerine monte edilmiş dişli ile hatve çapında ölçülen toplam belirtilen salgı (TIR) <0,03 mm.
Kalite Dokümantasyon Gereklilikleri
- Malzeme İzlenebilirliği: Dişli gövdesi üzerinde işaretlenmiş ısı numarası, kimyasal ve mekanik özellikleri doğrulayan çelik fabrikası sertifikasına kadar izlenebilir.
- Isıl İşlem Kayıtları: Gerçek karbürleme sıcaklığını ve zaman döngüsünü, su verme yağı sıcaklığını ve temperleme parametrelerini gösteren fırın grafikleri.
- Boyutsal Muayene Raporu: Diş profili, hatve ve geometrik toleransların diş kanadı başına ≥10 ölçüm noktası ile CMM doğrulaması.
- Manyetik Parçacık Testi: 100% ASTM E1444 uyarınca yüzey çatlaklarını >0,5 mm derinlikte tespit etmek için MT muayenesi. Yalnızca aktif diş yüzeylerinde sıfır endikasyon bulunan dişlileri kabul edin.
Önleyici Bakım Programı: Hizmet Ömrünü En Üst Düzeye Çıkarma
Yapılandırılmış bir bakım programının uygulanması, pinyon dişli ömrünü "arızaya kadar çalıştırma" operasyonlarından 12.000-15.000 saat-50-80% daha uzun süreye uzatır:
| Aralık | Bakım Görevi | Kabul Kriterleri | Spesifikasyon Dışındaysa Yapılacak İşlem |
| Günlük | Yağ sızıntılarını görsel olarak kontrol edin, anormal sesleri dinleyin | Sızıntı yok, normal çalışma sesi | Gürültü değişiklikleri veya sızıntılar tespit edilirse derhal araştırın |
| Haftalık | Yağ seviyesini kontrol edin, manyetik tahliye tapasında kalıntı olup olmadığını inceleyin | Yağ seviyesi gözetleme camı aralığında, tapa üzerinde minimum ince parçacıklar | Düşükse yağ doldurun, ağır döküntü varsa yağ örneği gönderin |
| 500 Saat | Titreşim analizi, analiz için yağ örneği | Titreşim <6,0 mm/s RMS, Fe <80 ppm, ISO temizliği ≤18/16/13 | Titreşim veya Fe içeriğinin yükselip yükselmediğini araştırın |
| 2,000 Saat | Yağ değişimi, filtre değişimi, boşluk ölçümü | Spesifik aralık dahilinde boşluk (yukarıdaki tabloya bakın) | Boşluk aralık dışındaysa şimi ayarlayın |
| 4.000 Saat | Tam kontrol: kapağı çıkarın, dişli dişlerini inceleyin, 4 noktada boşluğu ölçün | Görünür çukurlaşma veya dökülme yok, eşit boşluk <0,03 mm varyasyon | Yan bölgede >20% çukurlaşma varsa değiştirme planlayın |
| 8.000 Saat | Temas modeli kontrolü ile ayrıntılı inceleme, duruma göre değiştirmeyi düşünün | Çukurlaşma 5mm, uygun temas modeli | Hasar sınırları aşıyorsa veya 12.000 saat sınırına yaklaşıyorsa değiştirin |
Acil Durum Değiştirme Prosedürü: Arıza Süresini En Aza İndirme
Pinyon dişlisi arızası meydana geldiğinde, üretim kayıplarını en aza indirmek için hızlı değiştirme kritik önem taşır. Aşağıdaki prosedürde OEM spesifikasyonlarını karşılayan yedek bir pinyon dişlisinin mevcut olduğu varsayılmaktadır:
Adım 1 - İzolasyon ve Demontaj (4-6 saat):
- Ana tahrik motorunu, hidrolik sistemi ve yağlama pompasını LOTO prosedürlerine göre kilitleyin.
- Dişli kutusu karterindeki dişli yağını boşaltın (HP400/CH660 sınıfı kırıcılar için kapasite tipik olarak 200-400 L'dir).
- Şanzıman kapağını tavan vinci kullanarak çıkarın (kapak ağırlığı: 800-1.500 kg). Deformasyonu önlemek için kapağı yayıcı kiriş ile destekleyin.
- Sökmeden önce mevcut şim paketi konfigürasyonunu fotoğraf ve ölçümlerle belgeleyin.
Adım 2 - Pinyon Milinin Çıkarılması (3-4 saat):
- Pinyon mili tespit cıvatalarını sökün (tipik olarak 8-12 × M24 cıvatalar 800-1.000 N-m torkla sıkılır).
- Pinyon miline hidrolik çektirme uygulayın. Parazitli millerde, çıkarmayı kolaylaştırmak için yatak muhafazasını 80-100°C'ye ısıtın. 120°C'yi aşmayın; daha yüksek sıcaklıklar rulman yatağı boyutlarında değişiklik riskini doğurur.
- Pinyon destek rulmanlarını (tipik olarak 32220 veya 32224 konik makaralı rulmanlar) inceleyin. Radyal boşluk >0,15 mm veya yataklarda gözle görülür çukurlaşma varsa değiştirin.
Adım 3 - Konik Dişli Taç Muayenesi (2 saat):
- Solvent ve tel fırça kullanarak dişli taç dişlerindeki tüm kalıntıları temizleyin.
- Pullanma, çukurlaşma veya diş ucu hasarı olup olmadığını inceleyin. Hasar 30% ise, kuronun taşlanması veya değiştirilmesi gerekir (maliyet: kırıcı boyutuna bağlı olarak $35,000-$80,000).
- Dişli diş kumpası kullanarak 4 noktada kron diş kalınlığını ölçün. Orijinal boyuttan >1,5 mm aşınma, değiştirme gerektiğini gösterir.
Adım 4 - Yeni Pinyon Dişlisi Montajı (4-5 saat):
- Yeni pinyon dişlisini mile monte edin. Parazitli geçme gerekiyorsa pinyon dişlisi deliğini 120°C'ye ısıtın ve termal montaj için mili kuru buzla (-78°C) soğutun. Hizalama 0,03 mm TIR içinde olmalıdır.
- Pinyon mili grubunu orijinal şim paketi ile dişli kutusuna takın. Ön kontrol olarak boşluğu kontrol edin - şim değişmemişse spesifikasyona yakın olmalıdır.
- Temas deseni bileşiğini uygulayın, dişlileri hafif yük altında döndürün ve temas deseninin hatve çizgisi üzerinde ortalanmış yüzey genişliğinin 60-75%'sini kapsadığını doğrulayın.
- Belirtilen boşluğu elde etmek için gerekirse şimi ayarlayın (tabloya bakın). Her 0,10 mm'lik şim değişikliği, boşluğu yaklaşık 0,06-0,08 mm değiştirir.
Adım 5 - Yeniden Montaj ve Devreye Alma (3-4 saat):
- Şanzıman kapağını yeni conta ile yeniden takın. Eşit sızdırmazlık sağlamak için kapak cıvatalarını yıldız düzeninde spesifikasyona göre (M20 cıvatalar için tipik olarak 600-800 N-m) torklayın.
- EP katkıları içeren taze ISO VG 320 dişli yağı ile doldurun. Yağ kapasitesi: OEM kılavuzundan tam hacmi doğrulayın (tipik olarak 250-450 L).
- Yüksüz testi 30 dakika boyunca çalıştırın. Dişli kutusu sıcaklığını (<65°C'de sabitlenmelidir), titreşimi (<4,0 mm/s) izleyin ve anormal gürültü olup olmadığını dinleyin.
- Yükü 2 saat içinde kademeli olarak tam jikle beslemeli duruma getirin. Yağ sıcaklığını izleyin - normal çalışma sırasında 75°C'yi geçmemelidir.
Toplam arıza süresi: Yedek pinyon stokta varsa ve ekip deneyimliyse 16-22 saat. Hızlandırılmış hava taşımacılığı ile kırıcı parçaları tedarikçilerinden acil tedarik, zaman çizelgesine 48-72 saat ekler.
Sonuç: Mühendislik Disiplini Sayesinde Pinyon Dişli Güvenilirliği
Konik kırıcı pinyon dişlisi arızaları, malzeme spesifikasyonlarına, hassas montaj prosedürlerine ve proaktif durum izlemeye bağlı kalınarak önlenebilir. Katastrofik arıza modları - diş kırılması, pullanma ve tutukluk - belirli, tanımlanabilir kök nedenlerden kaynaklanır: yetersiz sementasyon derinliği, uygun olmayan boşluk, yağlama kontaminasyonu veya uyumlu olmayan tedarikçiler tarafından malzeme ikamesi.
Bakım ekipleri için 12.000+ saatlik dişli ömrünün anahtarı, yapılandırılmış denetim protokollerinde yatmaktadır: 500 saatlik aralıklarla titreşim trendi, Fe <80 ppm ve ISO temizliğini ≤18/16/13 doğrulayan yağ analizi ve büyük revizyonlarda temas modeli doğrulaması. Konik kırıcı pinyon dişlisi tedarikçilerini değerlendiren satın alma uzmanları için 18CrNiMo7-6 malzeme, 1,5 mm kasa derinliği, AGMA Sınıf 10 doğruluk ve kapsamlı kalite belgeleri gibi teknik özellikleri uygulamak pazarlık konusu değildir.
OEM spesifikasyonlu dişliler (kırıcı boyutuna bağlı olarak $8.000-$25.000) ve standart altı alternatifler ($5.500-$18.000) arasındaki maliyet farkı, erken arıza, acil duruş süresi ve konik dişli kronları ve ana çerçevelerdeki ikincil hasardan kaynaklanan $150.000-$300.000 riske kıyasla önemsizdir. Hizmet ömrünü satın alma fiyatı değil, malzeme bilimi ve üretim disiplini belirler.
Teslimatı kabul etmeden önce tüm konik kırıcı parça tedarikçilerinden kasa derinliği doğrulama raporları, ısıl işlem sertifikaları ve AGMA doğruluk belgeleri isteyin. Teknik özellikleri, arızanın kaçınılmaz hale geldiği kurulumdan sonra değil, teslim alma incelemesinde doğrulayın.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese