

| Техническая спецификация | Данные / Стандарт |
|---|---|
| Название детали | Эксцентриковая втулка (внутренняя и внешняя) |
| Совместимые серии | Симоны 2 фута, 3 фута, 4 фута, 4¼ фута, 5½ фута, 7 футов |
| Класс материала | Оловянная бронза с высоким содержанием свинца (ASTM C93700 / SAE 64) |
| Метод литья | Центробежное литье (нулевая пористость) |
| Содержание свинца (Pb) | 9.0% - 11.0% (критично для противозадирной обработки) |
| Твердость | 65 - 80 HBW |
| Допуск на обработку | ISO 2768-mK / H7 (помехоустойчивость) |
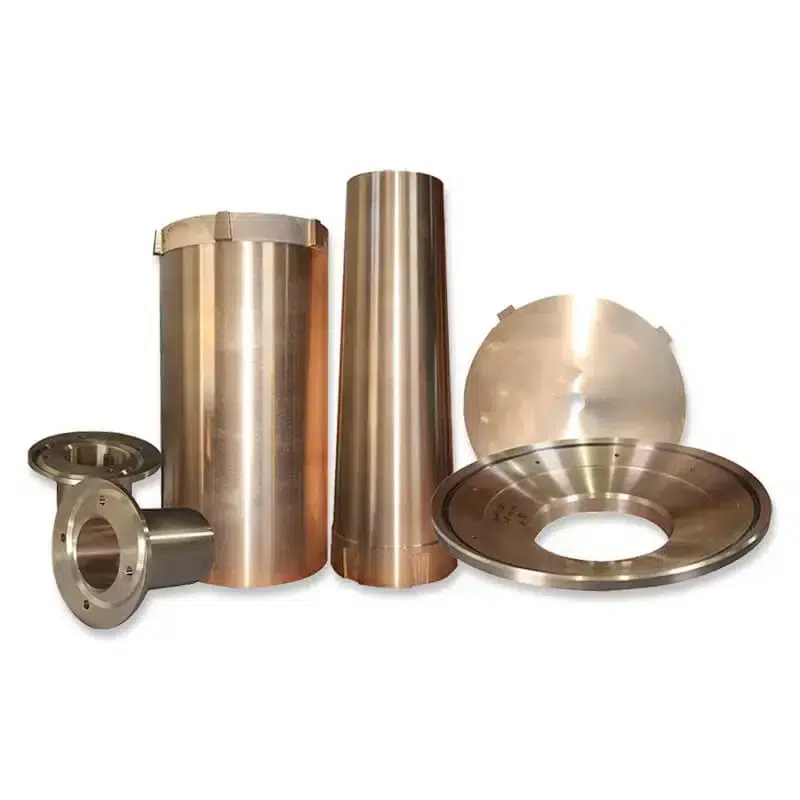
Эксцентриковые втулки Symons: внутренние и внешние бронзовые заменители
Узел эксцентриковой втулки является сердцем системы привода конусной дробилки Symons. Он состоит из двух важнейших компонентов: Внутренняя эксцентриковая втулка (который поддерживает главный вал) и Наружная эксцентриковая втулка (который вращается во втулке главной рамы). Эти компоненты передают усилие дробления, выдерживая высокоскоростное вращение и эксцентрическую нагрузку.
Наши втулки изготавливаются из ASTM C93700 Оловянная бронза с высоким содержанием свинца используя Центробежное литье технология. В этом процессе расплавленный сплав вращается под действием высоких G-сил, уплотняя зернистую структуру и вытесняя примеси во внутреннее отверстие, которые затем удаляются механической обработкой. В результате получается плотная, однородная поверхность подшипника, которая противостоит усталостному растрескиванию 30% лучше, чем альтернативные варианты песчаного литья.
Металлургия: Преимущество C93700
Мы специально выбираем C93700 (SAE 64) для применения в Symons благодаря его трибологическим свойствам:
- Безотказная смазка: Содержание свинца в 10% действует как твердая смазка. Если масляная пленка нарушается из-за трампового железа или отказа насоса, свинец размазывается, предотвращая приваривание бронзы к стальному эксцентрику или главному валу.
- Встраиваемость: Пыль твердых пород (кремнезем) часто загрязняет масло. Наша бронза имеет состав (65-80 HBW), позволяющий этим частицам надежно внедряться в стенки втулки, не давая им задирать дорогостоящие шейки главного вала.
Полевая диагностика: Когда нужно заменить
Износ эксцентриковой втулки напрямую влияет на производительность дробилки. Следите за этими симптомами:
1. "Шестеренчатый вой" или корневая ботва
По мере износа втулки наружного эксцентрика весь эксцентрик немного опускается или смещается вбок. Это изменяет люфт конической шестерни и шестерни, вызывая громкий шум. Если его игнорировать, это приведет к срыву зубьев шестерни.
2. Вибрация контрвалов
Чрезмерный зазор во втулках позволяет эксцентрику шататься, передавая вибрацию через шестерню на коробку контрвала.
3. Бронзовые хлопья в масле
Крупные немагнитные хлопья золота в возвратном сите указывают на расслаивание или "стирание" втулки. Для спасения главного вала требуется немедленный осмотр.
Размеры и совместимость
| Размер дробилки | Компонент | Приблизительный вес (кг) |
|---|---|---|
| Саймонс 3′ | Внутренняя/наружная втулка | ~35 / ~45 |
| Саймонс 4¼' | Внутренняя/наружная втулка | ~95 / ~120 |
| Саймонс 5½' | Внутренняя/наружная втулка | ~180 / ~240 |
| Саймонс 7′ | Внутренняя/наружная втулка | ~350 / ~480 |
Совет эксперта по установке
[Pro-Tip] Установка эксцентриковых втулок требует терморегулирования.
1. Термоусадочный фитинг: Внешняя эксцентриковая втулка вставляется в втулку главной рамы. Используйте Сухой лед (-70°C) для усадки новой втулки. Никогда не используйте резак и молоток, так как это деформирует отверстие.
2. Блокировка: Убедитесь, что ключи или стопорные винты правильно установлены. Если внутренняя втулка прокрутится внутри эксцентрика, это приведет к разрушению литья эксцентрика, которое стоит в 10 раз дороже, чем втулка.
3. Проверка на чистоту: После установки проверьте зазор между главным валом и внутренней втулкой с помощью длинного щупа. Он должен быть в пределах спецификации OEM (обычно 0,4 мм - 0,8 мм в зависимости от размера), чтобы обеспечить тепловое расширение.
Мастерские и склады





 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish