

Une exploitation d'agrégats du Queensland a documenté une défaillance catastrophique de l'engrenage conique après 4 200 heures de fonctionnement - 58% en dessous de la durée de vie de 10 000 heures spécifiée pour les systèmes d'entraînement Sandvik CH440. L'analyse métallurgique a révélé une profondeur de boîtier inadéquate de 0,15 mm (OEM exige ≥0,35 mm) combinée à une dureté de noyau de seulement 280 HV, ce qui a entraîné l'écaillage des flancs de la dent sous des contraintes de contact cycliques dépassant 1 400 MPa. La cause première est un engrenage en acier 42CrMo4 non traité fourni par un fournisseur non certifié, ce qui a coûté $38 000 en remplacement d'urgence et 96 heures de temps d'arrêt imprévu.
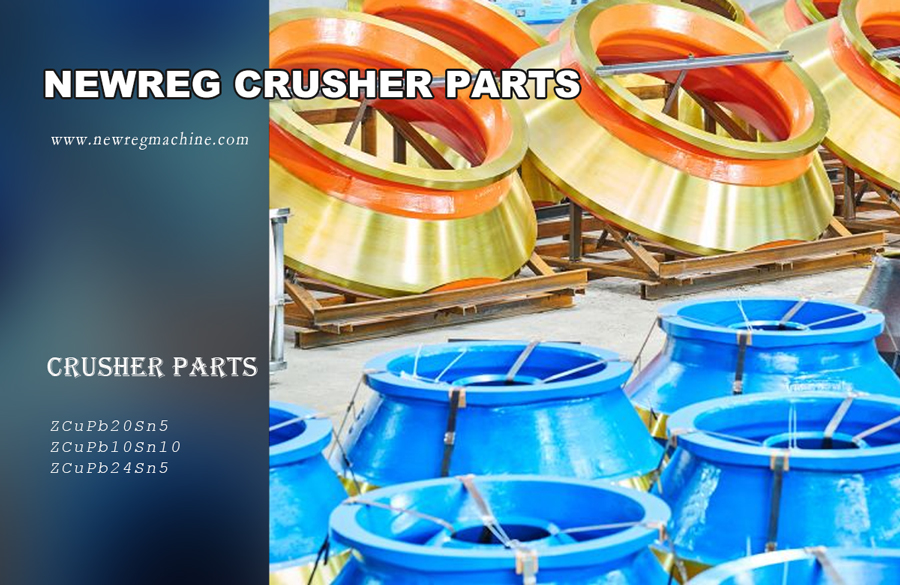
Ce mode de défaillance peut être évité grâce à la nitruration au gaz, un procédé de diffusion thermochimique qui augmente la dureté de la surface jusqu'à 900-1 200 HV tout en maintenant la stabilité dimensionnelle à ±0,01 mm. La couche de surface dorée-bronze caractéristique visible sur les pièces de broyage nitrurées sert de confirmation visuelle du traitement thermique adéquat, distinguant les composants spécifiés par les équipementiers des alternatives non traitées.
Principes de base de la nitruration : Mécanisme de diffusion de l'azote
La nitruration gazeuse s'effectue à 480-580°C, soit à une température nettement inférieure à la température de transformation austénitique de l'acier (723°C pour une composition eutectoïde). Ce procédé à basse température empêche la déformation des pièces usinées avec précision tout en permettant aux atomes d'azote de se diffuser dans la matrice de l'acier, formant des nitrures de fer qui procurent une dureté de surface exceptionnelle sans compromettre la ténacité du cœur de l'acier.
Formation de couches composées et coloration dorée
L'aspect caractéristique or-bronze résulte de la couche composée (également appelée couche blanche) qui se forme à la surface de l'acier. Cette couche se compose principalement de :
- ε-phase (Fe₂-₃N) : Structure cristalline hexagonale avec une microdureté de 900-1 000 HV. Offre une résistance primaire à l'usure contre les particules abrasives <100 μm dans les applications minières.
- γ'-phase (Fe₄N) : Structure cubique à faces centrées avec une microdureté de 700-800 HV. Elle offre une ténacité supérieure à celle de la phase ε, ce qui réduit le risque de fracture fragile sous l'effet d'une charge d'impact.
Les propriétés optiques de ces phases de nitrure de fer provoquent une réflexion sélective de la lumière dans la plage de longueurs d'onde de 570 à 590 nm, ce qui produit la teinte dorée distinctive. L'épaisseur des couches varie généralement de 5 à 25 μm en fonction des paramètres du processus, les couches composées plus épaisses présentant une coloration bronze plus foncée.
Caractéristiques de la zone de diffusion
Sous la couche de composé se trouve la zone de diffusion, la principale zone de charge où l'azote est dissous de manière interstitielle dans la matrice de ferrite. Cette zone s'étend de 0,2 à 0,8 mm en fonction de la durée du traitement et des expositions :
- Gradient de dureté : 900 HV à la surface, diminuant jusqu'à la dureté du noyau (typiquement 280-350 HV pour un substrat 42CrMo4) sur la profondeur de diffusion.
- Contrainte résiduelle de compression : -400 à -600 MPa à la surface, améliorant la résistance à la fatigue de 30-50% par rapport à l'acier non traité.
- Stabilité dimensionnelle : Expansion de volume <0,5% due aux atomes interstitiels d'azote, maintenant une tolérance de ±0,01mm critique pour les profils de dents d'engrenage.
Processus industriel de nitruration au gaz : Points de contrôle de la qualité
Le protocole suivant décrit la procédure opérationnelle standard pour la nitruration des pignons et des roues coniques des broyeurs à cône, en mettant l'accent sur les variables critiques du processus qui affectent la dureté finale et la profondeur de la cémentation.
Phase 1 : Prétraitement et préparation de la surface
Étape 1 - Dégraissage : Nettoyage alcalin par immersion à 60-80°C à l'aide d'une solution d'hydroxyde de sodium 5% pour éliminer les huiles d'usinage. Une contamination résiduelle par des hydrocarbures >50 mg/m² créera des taches molles localisées en inhibant la diffusion de l'azote.
Étape 2 - Nettoyage par ultrasons : Agitation ultrasonique de 20-40 kHz dans une solution aqueuse de détergent pendant 15 minutes au minimum. Vérifie l'élimination des particules des filets de pied de dent de l'engrenage où se produit une concentration de contraintes.
Étape 3 - Élimination de l'oxyde : Sablage léger (oxyde d'aluminium 180-220 mesh) ou décapage à l'acide (10% HCl à 20°C pendant 5 minutes) pour éliminer la calamine. Les couches d'oxyde superficielles >10 μm d'épaisseur empêchent une pénétration uniforme de l'azote.
Phase 2 : Chargement du four et contrôle de l'atmosphère
Étape 4 - : Positionner les engrenages sur des broches de support en céramique afin d'éviter les points de contact qui créent des zones froides localisées. Maintenir un espacement minimum de 50 mm entre les composants pour assurer une distribution uniforme du flux de gaz.
Étape 5 - Purge de la chambre : Évacuer le four jusqu'à une pression absolue de <100 Pa, puis le remplir d'azote jusqu'à 1 atm. Répéter 3 cycles pour réduire l'oxygène résiduel à <20 ppm - la contamination par l'oxygène oxyde la surface de l'acier, réduisant l'efficacité de la nitruration jusqu'à 40%.
Phase 3 : Paramètres du cycle de nitruration
Étape 6 - Rampe de température : Chauffer à une vitesse contrôlée de 5-8°C/min jusqu'à la température cible de 520-540°C (typique pour les aciers pour engrenages 42CrMo4 et 34CrNiMo6). Des vitesses de chauffage plus élevées risquent de provoquer des fissures par choc thermique dans les pièces de grande section d'une épaisseur supérieure à 80 mm.
Étape 7 - Contrôle de la décomposition de l'ammoniac : Introduire de l'ammoniac anhydre (NH₃) à un débit calculé pour maintenir le potentiel de nitruration (KN) à 0,3-0,5 atm-½. L'ammoniac se décompose par réaction :
2NH₃ → 2N + 3H₂
Le degré de dissociation est contrôlé par l'analyse des gaz d'échappement - un taux de dissociation cible de 20-30% permet une activité optimale de l'azote sans formation excessive de couches composées (une couche composée de >25 μm devient fragile et susceptible de s'écailler sous l'effet de la contrainte de contact hertzienne).
Étape 8 - Durée de détention par exigence de profondeur de cas :
| Profondeur de l'étui (mm) | Durée du traitement (heures) | Exemple d'application | Dureté de surface prévue (HV₀.₃) |
| 0.20-0.30 | 12-18 | Plaques à bascule du concasseur à mâchoires, bagues à faible charge | 850-950 |
| 0.30-0.45 | 20-30 | Pignons de broyeur à cône (HP300/HP400) | 900-1,000 |
| 0.45-0.60 | 35-50 | Arbres principaux du concasseur giratoire, engrenages coniques à forte charge | 950-1,050 |
| 0.60-0.80 | 50-70 | Assemblages excentriques de concasseurs à cône de grande taille (HP800/HP900) | 1,000-1,100 |
La profondeur de cémentation est définie comme la distance entre la surface et le niveau de dureté 550 HV selon la norme DIN 50190.
Phase 4 : Refroidissement et post-traitement
Étape 9 - Refroidissement contrôlé : Arrêter le flux d'ammoniac et purger la chambre avec de l'azote. Refroidir à une vitesse maximale de 10°C/min pour éviter la fissuration des aciers alliés à haute teneur en carbone (C >0,4%). Pour les engrenages en 42CrMo4 avec un module de section >10, il est obligatoire de refroidir le four à <150°C avant de le refroidir à l'air.
Étape 10 - Optimisation de la couche de composés (facultatif) : Pour les applications nécessitant une résistance maximale à l'usure (comme le broyage de minerai de taconite abrasif), un processus de nitruration en deux étapes peut être utilisé :
- Étape 1 : Potentiel de nitruration élevé (KN = 0,8-1,2) pendant 4-6 heures pour former une couche composée de 15-20 μm.
- Étape 2 : Faible potentiel de nitruration (KN = 0,1-0,3) pour le cycle restant afin de développer la zone de diffusion tout en évitant un épaississement excessif de la couche de composé.
Compatibilité des matériaux : Grades d'acier pour la nitruration
Tous les aciers ne réagissent pas de la même manière à la nitruration. Pour obtenir des résultats optimaux, il faut des alliages contenant des éléments nitrurigènes qui précipitent sous forme de dispersions fines et dures dans la zone de diffusion.
| Qualité de l'acier | Éléments d'alliage | Dureté nitrurée typique (HV) | Application du concasseur |
| 42CrMo4 (AISI 4140) | 0,95% Cr, 0,20% Mo | 900-1,000 | Pignons, arbres intermédiaires |
| 34CrNiMo6 (AISI 4340) | 1.50% Cr, 1.50% Ni, 0.30% Mo | 950-1,100 | Arbres principaux, engrenages coniques à forte charge |
| 31CrMoV9 (AISI H11 modifié) | 2.30% Cr, 1.30% Mo, 0.50% V | 1,050-1,200 | Douilles excentriques, douilles d'usure |
| 18CrNiMo7-6 (grade de cémentation) | 1.50% Cr, 1.50% Ni, 0.25% Mo | 850-950 | Manchons d'accouplement, arbres cannelés |
Les aciers au carbone ordinaire (AISI 1045, 1050) n'atteignent que 600-700 HV après nitruration en raison de l'absence d'éléments d'alliage, ce qui les rend inadaptés aux applications de concassage sous forte contrainte où la pression de contact dépasse 1 200 MPa.
Vérification de la qualité : Examen métallographique et essai de dureté
Pour garantir la conformité aux spécifications OEM des pièces de concassage nitrurées, les équipes chargées des achats doivent exiger les documents d'inspection suivants :
Analyse de la microstructure
- Épaisseur de la couche de composé : Microscopie en coupe transversale selon ASTM E3-11. Mordancer avec la solution 2% Nital pour révéler la couche blanche (apparaît blanche/brillante au microscope optique). Mesurer à 5 endroits - l'épaisseur moyenne doit être de 10 à 20 μm avec une variation de <5 μm.
- Profondeur de la zone de diffusion : Mesurer la distance entre la couche de composé et le contour de dureté 550 HV. Vérifier la conformité avec la profondeur de boîtier spécifiée ±0,05 mm.
- Évaluation de la porosité : Identifier les vides ou les discontinuités dans la couche de composé. Une porosité >2% indique une contamination du processus (généralement due à l'humidité de l'ammoniac).
Vérification du profil de dureté
- Dureté de la surface : Essai de microdureté Vickers à une charge de 300 g (HV₀.₃) conformément à la norme ASTM E384. Au moins 3 mesures sur le flanc de la dent doivent avoir une moyenne ≥900 HV pour les applications d'engrenage de broyeur à cône.
- Confirmation de la profondeur de l'affaire : Traversée de la dureté par incréments de 0,05 mm de la surface au cœur. Tracer la courbe de dureté en fonction de la profondeur - l'impossibilité de maintenir ≥550 HV à la profondeur de cas spécifiée indique un temps de traitement insuffisant.
- Vérification de la dureté du noyau : Mesurer la dureté du métal de base à une profondeur >2× la profondeur de la cémentation. La carotte doit conserver 280-350 HV pour 42CrMo4 afin d'assurer une ténacité adéquate contre les charges d'impact.
Nitruration et autres méthodes de durcissement de surface
Les exploitations minières évaluent souvent plusieurs options de traitement de surface pour les pièces des concasseurs. La comparaison suivante clarifie les distinctions techniques et l'adéquation des applications :
| Processus | Dureté de la surface (HV) | Profondeur du boîtier (mm) | Risque de distorsion | Coût (relatif) | Meilleure application |
| Nitruration au gaz | 900-1,200 | 0.2-0.8 | Minimal (<0,01mm) | 1.0× | Engrenages et arbres de précision nécessitant une stabilité dimensionnelle |
| Carburation + Trempe | 700-850 | 0.5-2.0 | Haut (0,1-0,5 mm) | 0.7× | Grandes pièces pour lesquelles le post-usinage est possible |
| Trempe par induction | 550-700 | 2.0-6.0 | Modérée (0,05-0,15 mm) | 0.5× | Arbres principaux, surfaces d'usure de faible précision |
| Revêtement PVD TiN | 1,800-2,100 | 0.002-0.005 | Aucun | 3.0× | Outillage réduit, ne convient pas aux engrenages à forte charge |
| Durcissement à la flamme | 500-650 | 1.5-4.0 | Haut (0,2-0,8 mm) | 0.3× | Plaques d'usure de non-précision, surfaces d'impact |
Pourquoi le revêtement TiN n'est pas adapté aux engrenages de broyeurs
Malgré une dureté de surface plus élevée (1 800-2 100 HV), les revêtements PVD à base de nitrure de titane ne conviennent pas aux composants d'entraînement des concasseurs à cône en raison de la présence d'un revêtement à base de nitrure de titane :
- Support de charge insuffisant : Une épaisseur de revêtement de 2 à 5 μm n'apporte aucun renforcement sous la surface. Sous une contrainte de contact hertzienne >1 400 MPa, le revêtement mince se fracture et se délamine en 200 heures de fonctionnement.
- Limites d'adhérence : Les revêtements PVD nécessitent une dureté du substrat > 550 HV pour un support adéquat. L'application de TiN sur un acier 42CrMo4 dont la dureté du noyau est de 280 HV entraîne une défaillance catastrophique du revêtement sous l'effet d'une charge cyclique.
- Disparité des coûts : Le revêtement TiN coûte 2,5 à 3,5 fois plus cher que la nitruration au gaz par composant, sans aucun avantage en termes de performances dans les applications à forte charge.
La différence entre les surfaces nitrurées dorées et les revêtements TiN dorés et brillants est parfois source de confusion dans les spécifications. La nitruration produit une finition bronze mate, tandis que le TiN présente un aspect réfléchissant, semblable à celui d'un miroir.
Impact sur les performances : Données de terrain sur les composants de broyeurs nitrurés
Une étude comparative menée dans 8 exploitations de granulats en Nouvelle-Galles du Sud a évalué la durée de vie des pignons HP400 nitrurés et non nitrurés dans des conditions contrôlées (traitement du basalte avec Ai = 0,45, fonctionnement avec étranglement à la capacité nominale de 85%) :
- Engrenages nitrurés (profondeur de boîtier de 0,40 mm) : Durée de vie moyenne de 9 200 heures de fonctionnement avant que l'usure des flancs de dents ne dépasse 1,5 mm de profondeur. Mode de défaillance : usure progressive, pas d'écaillage ni de piqûre observés.
- Engrenages non traités (42CrMo4, tels qu'usinés) : Durée de vie moyenne de 3 800 heures avant la rupture catastrophique de la dent. Mode de défaillance : piqûres de fatigue de contact apparues à 2 600 heures, évoluant vers la rupture de la dent.
La durée de vie des composants nitrurés a été multipliée par 2,4, ce qui s'est traduit par des économies annuelles de $14 500 par concasseur en termes de pièces de rechange et de réduction des temps d'arrêt non planifiés.
Spécification d'achat : Exigences relatives aux pièces de broyeur nitrurées
Lors de l'approvisionnement en pignons, engrenages coniques ou douilles excentriques de concasseurs à cône avec traitement de nitruration, les bons de commande doivent le spécifier :
- Matériau de la base : 42CrMo4 ou 34CrNiMo6 selon EN 10083-3, avec certificat de l'usine confirmant la composition chimique.
- Spécification de nitruration : Nitruration au gaz selon AMS 2759/11 ou DIN 17211, profondeur de cémentation minimale de 0,35 mm à une dureté de 550 HV.
- Dureté de la surface : ≥900 HV₀.₃ mesuré selon ASTM E384, avec un rapport de mesure de la dureté ne montrant aucune zone molle <850 HV.
- Couche composée : 10-20 μm d'épaisseur, sans porosité ni fissure visible à un grossissement de 200×.
- Tolérance dimensionnelle : Les dimensions après nitruration doivent rester à ±0,01 mm des valeurs de prétraitement pour les profils de dents d'engrenage.
- Identification visuelle : Coloration uniforme de couleur bronze doré sur toutes les surfaces portantes, sans taches grises indiquant les zones non traitées.
Considérations relatives à l'entretien : Préservation des surfaces nitrurées
Pour maximiser la durée de vie des pièces nitrurées des concasseurs, les protocoles d'entretien doivent tenir compte des éléments suivants :
- Contrôle de la contamination de la lubrification : Maintenir la propreté de l'huile à ISO 16/14/11 ou mieux. Les particules de silicate >20 μm s'incrustent dans les surfaces des dents d'engrenage, abrasant même les couches de nitrure durcies.
- Prévention de la corrosion : Appliquer une huile inhibitrice de corrosion pendant le stockage. La fine couche de composé (15-20 μm) offre une protection limitée contre la corrosion - la rouille atmosphérique peut pénétrer jusqu'à la zone de diffusion en 6 mois dans les environnements côtiers.
- Manipulation de l'installation : Éviter les dommages dus aux chocs pendant l'assemblage. La fragilité de la couche composée (ténacité à la rupture ≈8 MPa-m½) la rend susceptible de s'écailler si elle est frappée par des outils trempés.
Conclusion : La nitruration comme traitement essentiel pour les composants de concasseurs à forte charge
Pour les systèmes d'entraînement des concasseurs à cône et des concasseurs giratoires soumis à des contraintes de contact supérieures à 1 200 MPa, la nitruration au gaz offre une combinaison optimale de dureté de surface (900-1 200 HV), de stabilité dimensionnelle (±0,01 mm) et de rentabilité. La surface dorée-bronze distinctive sert de vérification visuelle immédiate d'un traitement thermique adéquat, distinguant les composants spécifiés par les équipementiers des alternatives non traitées qui tombent en panne prématurément.
Les opérations de traitement de matériaux abrasifs (Ai >0,40) doivent spécifier une profondeur de cémentation minimale de 0,35 mm pour les pignons et de 0,50 mm pour les arbres principaux afin d'atteindre les objectifs de durée de vie de 8 000 à 10 000 heures. Les équipes chargées des achats doivent exiger des certificats de matériaux, des rapports de traversée de dureté et des examens métallographiques afin d'empêcher l'acceptation de composants traités de manière inadéquate.
Demandez des certificats de traitement de nitruration, des photos de la microstructure des couches composées et des données sur les profils de dureté lors de votre prochaine commande d'engrenages de concasseur. Vérifiez la conformité du processus avant l'installation, et non après une défaillance prématurée.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish