

وثقت عملية مجمعة في كوينزلاند تعطل ترس مخروطي مخروطي كارثي عند 4200 ساعة تشغيل - 58% أقل من العمر التصميمي البالغ 10000 ساعة المحدد لأنظمة محرك Sandvik CH440. كشف التحليل المعدني عن عمق غير كافٍ للعلبة يبلغ 0.15 مم (يتطلب تصنيع المعدات الأصلية ≥0.35 مم) بالإضافة إلى صلابة أساسية تبلغ 280 HV فقط، مما أدى إلى تشقق جناح السن تحت ضغوط تلامس دورية تتجاوز 1400 ميجا باسكال. ويرجع السبب الجذري إلى تروس فولاذية 42CrMo4 غير المعالجة التي تم توريدها من قبل بائع غير معتمد، مما كلف $38,000 دولار أمريكي في الاستبدال الطارئ و96 ساعة من وقت التوقف غير المخطط له.
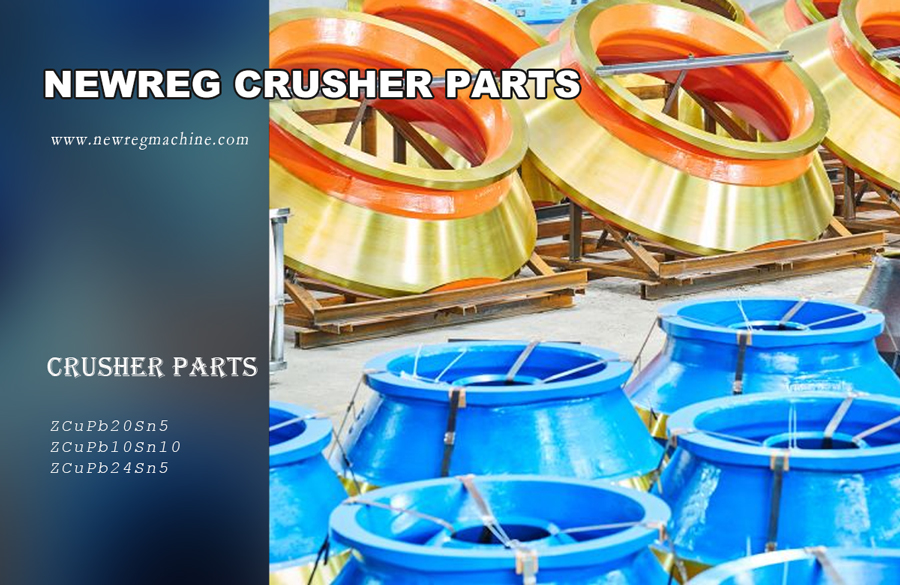
يمكن منع هذا النمط من التعطل من خلال النيترة الغازية - وهي عملية انتشار كيميائية حرارية تزيد من صلابة السطح إلى 900-1,200 درجة فهرنهايت مع الحفاظ على ثبات الأبعاد في حدود ± 0.01 مم. تُعد الطبقة السطحية البرونزية الذهبية المميزة المرئية على أجزاء الكسارة المزودة بالنترة بمثابة تأكيد بصري للمعالجة الحرارية المناسبة، مما يميز المكونات التي تحمل مواصفات مصنعي المعدات الأصلية عن البدائل غير المعالجة.
أساسيات النيترة: آلية انتشار النيتروجين
تعمل عملية النيترة الغازية عند درجة حرارة تتراوح بين 480 و580 درجة مئوية - أي أقل بكثير من درجة حرارة التحول الأوستنيتي للصلب (723 درجة مئوية للتركيب الأوستنيتي). وتمنع هذه العملية ذات درجة الحرارة المنخفضة التشويه في المكونات المشكّلة بدقة مع تمكين ذرات النيتروجين من الانتشار في مصفوفة الفولاذ، مما يشكل نيتريدات الحديد التي توفر صلابة استثنائية للسطح دون المساس بالصلابة الأساسية.
تشكيل الطبقة المركبة والتلوين الذهبي
وينتج المظهر المميز للذهب إلى البرونز من الطبقة المركبة (تسمى أيضاً الطبقة البيضاء) التي تتشكل على سطح الفولاذ. تتكون هذه الطبقة في المقام الأول من:
- الطور ε- المرحلة (Fe₂-₃N): بنية بلورية سداسية الشكل ذات صلادة دقيقة تتراوح بين 900 و1000 HV. يوفر مقاومة تآكل أولية ضد الجسيمات الكاشطة <100 ميكرومتر في تطبيقات التعدين.
- الطور غاما (Fe₄N): بنية مكعبة متمركزة في الوجه مع صلادة دقيقة تتراوح بين 700 و800 HV. يوفر صلابة فائقة مقارنةً بالمرحلة ε، مما يقلل من خطر الكسر الهش تحت التحميل بالصدمات.
تسبب الخصائص البصرية لمراحل نيتريد الحديد هذه انعكاسًا انتقائيًا للضوء في نطاق الطول الموجي 570-590 نانومتر، مما ينتج عنه تدرج اللون الذهبي المميز. يتراوح سمك الطبقة عادةً من 5-25 ميكرومتر اعتمادًا على معايير المعالجة، حيث تُظهر الطبقات المركبة الأكثر سمكًا لونًا برونزيًا أغمق.
خصائص منطقة الانتشار
تقع تحت الطبقة المركبة منطقة الانتشار - وهي المنطقة الأساسية الحاملة للحمل حيث يذوب النيتروجين بينيًا في مصفوفة الفريت. وتمتد هذه المنطقة من 0.2 إلى 0.8 مم حسب مدة المعالجة والمعروضات:
- تدرج الصلابة: 900 قيمة عالية عند السطح تنخفض إلى الصلابة الأساسية (عادةً 280-350 قيمة عالية لركيزة 42CrMo4) على عمق الانتشار.
- الإجهاد المتبقي الضاغط: من -400 إلى -600 ميجا باسكال عند السطح، مما يعزز قوة الإجهاد بنسبة 30-50% مقارنةً بالفولاذ غير المعالج.
- ثبات الأبعاد: تمدد الحجم <0.5% بسبب ذرات النيتروجين الخلالية، مع الحفاظ على تفاوت ± 0.01 مم وهو أمر بالغ الأهمية لملامح أسنان التروس.
عملية النيترة الغازية الصناعية: نقاط مراقبة الجودة
يوجز البروتوكول التالي إجراءات التشغيل القياسية لإزالة النيترة من تروس الترس المخروطي المخروطي والتروس المخروطية المخروطية، مع التركيز على متغيرات العملية الحرجة التي تؤثر على الصلابة النهائية وعمق العلبة.
المرحلة 1: المعالجة المسبقة وإعداد السطح
الخطوة 1 - إزالة الشحوم: التنظيف بالغمر القلوي عند درجة حرارة 60-80 درجة مئوية باستخدام محلول هيدروكسيد الصوديوم 5% لإزالة زيوت الماكينات. سيؤدي التلوث الهيدروكربوني المتبقي > 50 مجم/م² إلى ظهور بقع لينة موضعية عن طريق تثبيط انتشار النيتروجين.
الخطوة 2 - التنظيف بالموجات فوق الصوتية: 20-40 كيلو هرتز تقليب بالموجات فوق الصوتية في محلول منظف مائي لمدة 15 دقيقة على الأقل. يتحقق من إزالة الجسيمات من شرائح جذر سن التروس حيث يحدث تركيز الإجهاد.
الخطوة 3 - إزالة الأكسيد: السفع الخفيف بالحبيبات الخفيفة (أكسيد الألومنيوم من 180-220 شبكة) أو التخليل الحمضي (حمض 10% HCl عند درجة حرارة 20 درجة مئوية لمدة 5 دقائق) لإزالة القشور الطاحونة. تمنع طبقات الأكسيد السطحية > 10 ميكرومتر سمكًا من اختراق النيتروجين بشكل موحد.
المرحلة 2: تحميل الفرن والتحكم في الغلاف الجوي
الخطوة 4 -: ضع التروس على دبابيس دعم من السيراميك لمنع نقاط التلامس التي تخلق بقعًا باردة موضعية. حافظ على مسافة لا تقل عن 50 مم بين المكونات لضمان توزيع تدفق الغاز بشكل موحد.
الخطوة 5 - تطهير الغرفة: إخلاء الفرن إلى <100 باسكال ضغط مطلق، ثم إعادة الملء بالنيتروجين إلى 1 ضغط جوي. كرر 3 دورات لتقليل الأكسجين المتبقي إلى أقل من 20 جزء في المليون - يؤدي التلوث بالأكسجين إلى أكسدة سطح الفولاذ، مما يقلل من كفاءة النيترة بنسبة تصل إلى 40%.
المرحلة 3: معلمات دورة النيترة
الخطوة 6 - منحدر درجة الحرارة: تسخين بمعدل متحكم فيه من 5-8 درجات مئوية/الدقيقة إلى درجة حرارة مستهدفة تتراوح بين 520-540 درجة مئوية (نموذجي لفولاذ التروس 42CrMo4 و34CrNiMo6). قد تؤدي معدلات التسخين الأسرع إلى خطر التشقق بالصدمة الحرارية في المكونات ذات المقاطع الكبيرة > 80 مم.
الخطوة 7 - التحكم في تحلل الأمونيا: إدخال أمونيا لا مائية (NH₃) بمعدل تدفق محسوب للحفاظ على إمكانية النيترة (KN) من 0.3-0.5 أتومتر-½. تتحلل الأمونيا لكل تفاعل:
2ن₃ → 2ن + 3ح₂
تتم مراقبة درجة التفكك عن طريق تحليل غاز العادم - معدل التفكك المستهدف 20-301 تيرابايت 3 تيرابايت يوفر النشاط النيتروجيني الأمثل دون تكوين طبقة مركبة مفرطة (تصبح الطبقة المركبة التي يزيد حجمها عن 25 ميكرومتر هشة وعرضة للتشقق تحت إجهاد التلامس الهرتزي).
الخطوة 8 - مدة الاحتجاز حسب متطلبات عمق الحالة:
| عمق العلبة المستهدفة (مم) | وقت العلاج (بالساعات) | مثال على التطبيق | صلابة السطح المتوقعة (HV₀.₃.₃) |
| 0.20-0.30 | 12-18 | ألواح مفصل الكسارة الفكية، والبطانات منخفضة التحميل | 850-950 |
| 0.30-0.45 | 20-30 | تروس الترس المخروطي للكسارة المخروطية (HP300/HP400) | 900-1,000 |
| 0.45-0.60 | 35-50 | الأعمدة الرئيسية للكسارة المخروطية، التروس المخروطية عالية التحميل | 950-1,050 |
| 0.60-0.80 | 50-70 | مجموعات الكسارة المخروطية الكبيرة اللامركزية (HP800/HP900) | 1,000-1,100 |
يتم تعريف عمق العلبة على أنه المسافة من السطح إلى مستوى صلابة 550 HV وفقًا لمعيار DIN 50190.
المرحلة 4: التبريد وما بعد المعالجة
الخطوة 9 - التبريد المضبوط: إيقاف تدفق الأمونيا وتطهير الحجرة بالنيتروجين. قم بالتبريد بمعدل 10 درجات مئوية/دقيقة كحد أقصى لمنع التشقق في سبائك الفولاذ عالي الكربون (C > 0.4%). في حالة التروس 42CrMo4 ذات معامل المقطع >10، يكون تبريد الفرن إلى <150 درجة مئوية قبل التبريد بالهواء إلزاميًا.
الخطوة 10 - تحسين الطبقة المركبة (اختياري): بالنسبة للتطبيقات التي تتطلب أقصى مقاومة للتآكل (مثل تكسير خام التكونيت الكاشطة)، يمكن استخدام عملية نيترة على مرحلتين:
- المرحلة 1: إمكانات نيترة عالية (KN = 0.8-1.2) لمدة 4-6 ساعات لتشكيل طبقة مركبة من 15-20 ميكرومتر.
- المرحلة 2: إمكانات نيترة منخفضة (KN = 0.1-0.3) للدورة المتبقية لتطوير منطقة الانتشار مع منع زيادة سماكة الطبقة المركبة.
توافق المواد: درجات الصلب للنيترة
لا تستجيب جميع أنواع الفولاذ بالتساوي للنترة. وتتطلب النتائج المثلى سبائك تحتوي على عناصر مكونة للنتريد تترسب في صورة مشتتات دقيقة وصلبة داخل منطقة الانتشار.
| درجة الفولاذ | عناصر السبائك | صلابة النيتريد النموذجية (HV) | تطبيق الكسارة |
| 42CrMo4 (AISI 4140) | 0.951 تيرابايت 3 تيرابايت كروم، 0.201 تيرابايت 3 تيرابايت مو | 900-1,000 | تروس الترس المحوري، الأعمدة الوسيطة |
| 34CrNiMo6 (AISI 4340) | 1.501 تيرابايت 3 تيرابايت كروم، 1.501 تيرابايت 3 تيرابايت نيكل، 0.301 تيرابايت 3 تيرابايت مو | 950-1,100 | الأعمدة الرئيسية، التروس المخروطية ذات الحمولة العالية |
| 31CrMoV9 (AISI H11 المعدل) | 2.301 تيرابايت 3 تيرابايت كروم، 1.301 تيرابايت 3 تيرابايت مو، 0.501 تيرابايت 3 تيرابايت V | 1,050-1,200 | البطانات اللامركزية، الأكمام البالية |
| 18CrNiMo7-6 (درجة تصلب الحالة) | 1.501 تيرابايت 3 تيرابايت كروم، 1.501 تيرابايت 3 تيرابايت نيكل، 0.251 تيرابايت 3 تيرابايت مو | 850-950 | أكمام اقتران، أعمدة التوصيل، الأعمدة المحزومة |
لا يحقق الفولاذ الكربوني العادي (AISI 1045، 1050) سوى 600-700 HV فقط بعد النيترة بسبب نقص عناصر السبائك، مما يجعلها غير مناسبة لتطبيقات الكسارات عالية الإجهاد حيث يتجاوز ضغط التلامس 1200 ميجا باسكال.
التحقق من الجودة: الفحص المعدني واختبار الصلابة
لضمان الامتثال لمواصفات الشركة المصنعة للمعدات الأصلية لأجزاء الكسارة المزودة بالنيتروجين، يجب أن تطلب فرق المشتريات وثائق الفحص التالية:
تحليل البنية المجهرية
- سُمك الطبقة المركبة: الفحص المجهري المقطعي المستعرض حسب ASTM E3-11. الحفر بمحلول 2% Nital للكشف عن الطبقة البيضاء (تظهر بيضاء/مشرقة تحت المجهر الضوئي). قم بالقياس في 5 مواقع - يجب أن يكون متوسط السماكة 10-20 ميكرومتر مع اختلاف <5 ميكرومتر.
- عمق منطقة الانتشار: قياس المسافة من الطبقة المركبة إلى محيط صلابة 550 HV. تحقق من الامتثال لعمق العلبة المحدد ± 0.05 مم.
- تقييم المسامية: تحديد أي فراغات أو انقطاعات في الطبقة المركبة. تشير المسامية > 21 جزء مساحة 2% إلى تلوث العملية (عادةً من الرطوبة في إمدادات الأمونيا).
التحقق من ملف تعريف الصلابة
- صلابة السطح: اختبار الصلادة الدقيقة من فيكرز عند حمولة 300 جم (HV₀.₃) وفقًا للمواصفة ASTM E384. يجب أن يكون متوسط 3 قياسات على الأقل عبر جناح السن ≥900 HV لتطبيقات تروس الكسارة المخروطية.
- تأكيد عمق الحالة: اجتياز الصلابة بزيادات 0.05 مم من السطح إلى اللب. ارسم منحنى الصلابة مقابل منحنى العمق - يشير الفشل في الحفاظ على ≥550 HV عند عمق العلبة المحدد إلى عدم كفاية وقت المعالجة.
- التحقق من الصلابة الأساسية: قياس صلابة المعدن الأساسي على عمق >2× عمق العلبة. يجب أن يحتفظ اللب بصلابة تتراوح بين 280 و350 HV ل 42CrMo4 لتوفير صلابة كافية ضد التحميل بالصدمات.
النيترة مقابل طرق التصلب السطحي البديلة
غالبًا ما تقوم عمليات التعدين بتقييم خيارات المعالجة السطحية المتعددة لأجزاء الكسارة. وتوضح المقارنة التالية الفروق الفنية ومدى ملاءمة التطبيق:
| العملية | صلابة السطح (HV) | عمق العلبة (مم) | مخاطر التشويه | التكلفة (نسبياً) | أفضل تطبيق |
| النيترة بالغاز | 900-1,200 | 0.2-0.8 | الحد الأدنى (<0.01 مم) | 1.0× | التروس الدقيقة والأعمدة التي تتطلب ثباتًا في الأبعاد |
| الكربنة + التسقية بالكربنة | 700-850 | 0.5-2.0 | عالية (0.1-0.5 مم) | 0.7× | المكونات الكبيرة التي يمكن تصنيعها بعد المعالجة الآلية |
| التصلب التعريفي | 550-700 | 2.0-6.0 | متوسط (0.05-0.15 مم) | 0.5× | الأعمدة الرئيسية، أسطح التآكل منخفضة الدقة |
| طلاء TiN PVD | 1,800-2,100 | 0.002-0.005 | لا يوجد | 3.0× | أدوات صغيرة، غير مناسبة للتروس ذات الحمولة العالية |
| تصلب اللهب | 500-650 | 1.5-4.0 | عالية (0.2-0.8 مم) | 0.3× | ألواح التآكل غير الدقيقة وأسطح التصادم |
سبب عدم ملاءمة طلاء TiN لتروس الكسارة
على الرغم من تحقيق صلابة أعلى للسطح (1,800-2,100 HV)، فإن طلاءات نيتريد التيتانيوم بالطباعة بالطباعة بالطباعة الفائقة البيفورميدية، غير مناسبة لمكونات محرك الكسارة المخروطية بسبب
- دعم الحمل غير كافٍ: لا توفر سماكة الطلاء من 2-5 ميكرومتر أي تقوية تحت السطح. وتحت إجهاد التلامس الهرتزي > 1,400 ميجا باسكال، يتكسر الطلاء الرقيق وينفصل خلال 200 ساعة تشغيل.
- قيود الالتصاق: تتطلب طلاءات PVD صلابة الركيزة >550 HV للحصول على الدعم الكافي. يؤدي تطبيق TiN على فولاذ 42CrMo4 بصلابة أساسية تبلغ 280 HV إلى فشل كارثي للطلاء تحت التحميل الدوري.
- تفاوت التكلفة: تزيد تكلفة طلاء TiN من 2.5 إلى 3.5 ضعف تكلفة طلاء النيترة بالغاز لكل مكون، مع عدم وجود ميزة أداء في التطبيقات عالية التحميل.
بين الأسطح المطلية بالنيتروجين الذهبي وطلاءات TiN الذهبية اللامعة والذهبية اللامعة تسبب أحيانًا خلطًا في المواصفات. تنتج النيترة طلاءً برونزيًا غير لامع، بينما يُظهر طلاء TiN مظهرًا عاكسًا يشبه المرآة.
تأثير الأداء: بيانات ميدانية من مكونات الكسارة المزودة بالنتريد
قيمت دراسة مقارنة أجريت عبر 8 عمليات تجميع في نيو ساوث ويلز عمر خدمة التروس الترس الترس HP400 المزودة بالنتريد مقابل التروس الترس غير المزودة بالنتريد في ظل ظروف محكومة (معالجة البازلت مع Ai = 0.45، عملية تغذية خانقة عند السعة المقدرة 85%):
- تروس مُزوّدة بالنيترود (عمق العلبة 0.40 مم): متوسط عمر الخدمة 9,200 ساعة تشغيل قبل أن يتجاوز تآكل جناح السن عمق 1.5 مم. وضع العطل: تآكل تدريجي، لم يلاحظ أي تشقق أو تنقر.
- التروس غير المعالجة (42CrMo4، كما هي مُشكّلة): متوسط عمر الخدمة 3,800 ساعة قبل حدوث كسر كارثي في الأسنان. وضع الكسر: يبدأ التنقر الناتج عن الإجهاد التماسي عند 2600 ساعة، ويتطور إلى كسر السن.
أظهرت المكونات المكسوة بالنيترويد إطالة عمر الخدمة بمقدار 2.4 ضعفًا، مما يعني توفير $14,500 دولار سنويًا لكل كسارة في قطع الغيار وتقليل وقت التعطل غير المخطط له.
مواصفات المشتريات: متطلبات أجزاء الكسارة المزودة بالنتريد
عند الحصول على تروس تروس مخروطية للكسارة المخروطية أو التروس المخروطية أو البطانات المخروطية المخروطية مع معالجة النيترة، يجب أن تحدد طلبات الشراء:
- المادة الأساسية: 42CrCrMo4 أو 34CrNiMo6 وفقًا للمواصفة EN 10083-3، مع شهادة مطحنة تؤكد التركيب الكيميائي.
- مواصفات النيترة: الصقل بالنترة بالغاز وفقًا لمعيار AMS 2759/11 أو DIN 17211، الحد الأدنى لعمق العلبة 0.35 مم عند صلابة 550 HV.
- صلابة السطح: ≥900 HV₀.₃ مقيسة وفقًا لمعيار ASTM E384، مع تقرير اجتياز الصلابة الذي يُظهر عدم وجود بقع لينة <850 HV.
- الطبقة المركبة: سماكة 10-20 ميكرومتر، خالية من المسامية أو التشققات المرئية عند التكبير 200××.
- تحمّل الأبعاد: يجب أن تظل أبعاد ما بعد النيترة في حدود ± 0.01 مم من قيم ما قبل المعالجة لملامح أسنان التروس.
- تحديد الهوية البصرية: لون ذهبي-برونزي موحد على جميع الأسطح الحاملة، مع عدم وجود بقع رمادية تشير إلى مناطق غير معالجة.
اعتبارات الصيانة: الحفاظ على أسطح النيتريد
لزيادة العمر التشغيلي لأجزاء الكسارة المزودة بالنيتروجين إلى أقصى حد، يجب أن تتناول بروتوكولات الصيانة:
- التحكم في التلوث بالتشحيم: الحفاظ على نظافة الزيت حتى ISO 16/14/11 أو أفضل. جسيمات السيليكات > 20 ميكرومتر متضمنة في أسطح أسنان التروس، مما يؤدي إلى كشط حتى طبقات النيتريد المتصلبة.
- منع التآكل: ضع الزيت المانع للتآكل أثناء التخزين. توفر طبقة المركب الرقيقة (15-20 ميكرومتر) حماية محدودة من التآكل - يمكن أن يتغلغل الصدأ في الغلاف الجوي إلى منطقة الانتشار خلال 6 أشهر في البيئات الساحلية.
- معالجة التركيب: تجنب التلف الناتج عن الصدمات أثناء التجميع. هشاشة الطبقة المركبة (صلابة الكسر ≈8 ميجا باسكال-م½) تجعلها عرضة للتقطيع إذا ما صدمتها أدوات صلبة.
الخاتمة: النيترة كمعالجة أساسية لمكونات الكسارة عالية التحميل
بالنسبة لأنظمة محرك الكسارة المخروطية والكسارة المخروطية التي تعمل تحت ضغوط تلامس تتجاوز 1200 ميجا باسكال، توفر المعالجة بالنترة الغازية المزيج الأمثل من صلابة السطح (900-1200 HV)، وثبات الأبعاد (± 0.01 مم)، وفعالية التكلفة. يعمل السطح البرونزي الذهبي المميز كتحقق بصري فوري من المعالجة الحرارية المناسبة، مما يميز المكونات التي تناسب مواصفات مصنعي المعدات الأصلية عن البدائل غير المعالجة التي تتعطل قبل الأوان.
يجب أن تحدد العمليات التي تعالج المواد الكاشطة (Ai > 0.40) عمق علبة 0.35 مم كحد أدنى للتروس الترسية، و0.50 مم للأعمدة الرئيسية لتحقيق أهداف عمر الخدمة المستهدف الذي يتراوح بين 8000 و10 آلاف ساعة. يجب على فرق المشتريات فرض شهادات المواد وتقارير اجتياز الصلابة والفحص المعدني لمنع قبول المكونات المعالجة بشكل غير كافٍ.
اطلب شهادات المعالجة بالنترة، وصور البنية المجهرية للطبقة المركبة، وبيانات ملف تعريف الصلابة مع طلب ترس الكسارة التالي. تحقق من توافق العملية قبل التركيب - وليس بعد الفشل المبكر.


 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish