

Uma operação de agregados em Queensland documentou uma falha catastrófica da engrenagem cónica em 4.200 horas de funcionamento - 58% abaixo das 10.000 horas de vida útil especificada para os sistemas de acionamento Sandvik CH440. A análise metalúrgica revelou uma profundidade de caixa inadequada de 0,15 mm (o OEM exige ≥0,35 mm) combinada com uma dureza do núcleo de apenas 280 HV, resultando na fragmentação do flanco do dente sob tensões de contacto cíclicas superiores a 1.400 MPa. A causa principal foi atribuída a engrenagens de aço 42CrMo4 não tratadas fornecidas por um fornecedor não certificado, o que custou $38.000 em substituições de emergência e 96 horas de inatividade não planeada.
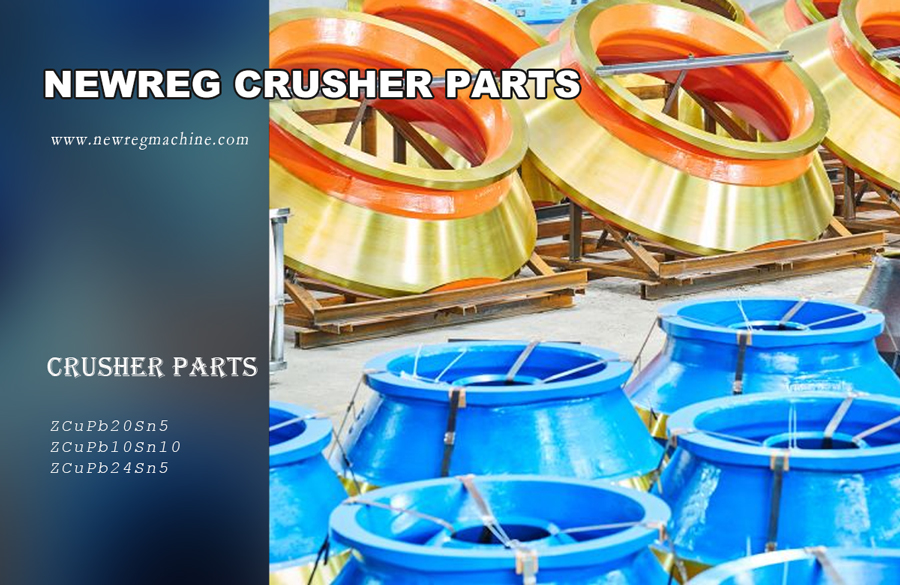
Este modo de falha pode ser evitado através da nitretação a gás - um processo de difusão termoquímica que aumenta a dureza da superfície para 900-1.200 HV, mantendo a estabilidade dimensional dentro de ±0,01 mm. A distinta camada de superfície bronze-dourada visível nas peças de trituração nitretadas serve como confirmação visual do tratamento térmico adequado, distinguindo os componentes de especificação OEM das alternativas não tratadas.
Fundamentos da nitretação: Mecanismo de difusão do azoto
A nitruração gasosa funciona a 480-580°C - significativamente abaixo da temperatura de transformação austenítica do aço (723°C para composição eutectoide). Este processo a baixa temperatura evita a distorção em componentes maquinados com precisão, permitindo que os átomos de azoto se difundam na matriz do aço, formando nitretos de ferro que proporcionam uma dureza superficial excecional sem comprometer a tenacidade do núcleo.
Formação de camadas compostas e coloração dourada
O aspeto dourado-bronze caraterístico resulta da camada composta (também designada por camada branca) formada na superfície do aço. Esta camada é constituída principalmente por:
- ε-fase (Fe₂-₃N): Estrutura cristalina hexagonal com microdureza de 900-1.000 HV. Oferece uma resistência primária ao desgaste contra partículas abrasivas <100 μm em aplicações mineiras.
- γ'-fase (Fe₄N): Estrutura cúbica de face centrada com microdureza de 700-800 HV. Oferece uma tenacidade superior em comparação com a fase ε, reduzindo o risco de fratura frágil sob carga de impacto.
As propriedades ópticas destas fases de nitreto de ferro provocam uma reflexão selectiva da luz na gama de comprimentos de onda de 570-590 nm, produzindo a tonalidade dourada caraterística. A espessura da camada varia normalmente entre 5-25 μm, dependendo dos parâmetros do processo, sendo que as camadas de compostos mais espessas apresentam uma coloração bronze mais escura.
Caraterísticas da zona de difusão
Por baixo da camada de composto encontra-se a zona de difusão - a principal região de suporte de carga onde o azoto é dissolvido intersticialmente na matriz de ferrite. Esta zona estende-se por 0,2-0,8 mm, dependendo da duração do tratamento e das exposições:
- Gradiente de dureza: 900 HV à superfície, diminuindo para a dureza do núcleo (normalmente 280-350 HV para um substrato de 42CrMo4) ao longo da profundidade de difusão.
- Tensão residual compressiva: -400 a -600 MPa à superfície, aumentando a resistência à fadiga em 30-50% em comparação com o aço não tratado.
- Estabilidade dimensional: Expansão de volume <0,5% devido aos átomos intersticiais de azoto, mantendo uma tolerância de ±0,01mm crítica para os perfis dos dentes das engrenagens.
Processo industrial de nitretação a gás: Pontos de controlo de qualidade
O protocolo seguinte descreve o procedimento operacional normalizado para a nitruração das engrenagens do pinhão e das engrenagens cónicas do triturador de cone, com ênfase nas variáveis críticas do processo que afectam a dureza final e a profundidade da caixa.
Fase 1: Pré-tratamento e preparação da superfície
Etapa 1 - Desengorduramento: Limpeza alcalina por imersão a 60-80°C utilizando uma solução de hidróxido de sódio 5% para remover óleos de maquinagem. A contaminação residual por hidrocarbonetos >50 mg/m² criará pontos moles localizados ao inibir a difusão do azoto.
Passo 2 - Limpeza por ultra-sons: Agitação ultra-sónica de 20-40 kHz numa solução aquosa de detergente durante 15 minutos, no mínimo. Verifica a remoção de partículas dos filetes das raízes dos dentes das engrenagens onde ocorre a concentração de tensões.
Etapa 3 - Remoção do óxido: Decapagem ligeira com granalha (óxido de alumínio de 180-220 mesh) ou decapagem ácida (HCl 10% a 20°C durante 5 minutos) para eliminar as incrustações. As camadas superficiais de óxido com espessura superior a 10 μm impedem a penetração uniforme do azoto.
Fase 2: Carregamento do forno e controlo da atmosfera
Passo 4 -: Posicionar as engrenagens em pinos de suporte de cerâmica para evitar pontos de contacto que criem pontos frios localizados. Manter um espaçamento mínimo de 50 mm entre os componentes para garantir uma distribuição uniforme do fluxo de gás.
Etapa 5 - Purga da câmara: Evacuar o forno até uma pressão absoluta <100 Pa, depois encher com azoto até 1 atm. Repetir 3 ciclos para reduzir o oxigénio residual para <20 ppm - a contaminação por oxigénio oxida a superfície do aço, reduzindo a eficiência da nitretação até 40%.
Fase 3: Parâmetros do ciclo de nitruração
Passo 6 - Rampa de temperatura: Aquecer a uma velocidade controlada de 5-8°C/min até à temperatura-alvo de 520-540°C (típica para os aços para engrenagens 42CrMo4 e 34CrNiMo6). Taxas de aquecimento mais rápidas podem provocar fissuras por choque térmico em componentes de secção grande com espessura superior a 80 mm.
Etapa 7 - Controlo da decomposição do amoníaco: Introduzir amoníaco anidro (NH₃) a um caudal calculado para manter o potencial de nitretação (KN) de 0,3-0,5 atm-½. O amoníaco decompõe-se por reação:
2NH₃ → 2N + 3H₂
O grau de dissociação é monitorizado através da análise dos gases de escape - a taxa de dissociação alvo de 20-30% proporciona uma atividade de azoto óptima sem formação excessiva de camada de compostos (>25 μm de camada de compostos torna-se frágil e propensa a fragmentação sob tensão de contacto hertziana).
Passo 8 - Duração da retenção por requisito de profundidade do caso:
| Profundidade da caixa-alvo (mm) | Tempo de tratamento (horas) | Exemplo de aplicação | Dureza de superfície prevista (HV₀.₃) |
| 0.20-0.30 | 12-18 | Placas de alternância do triturador de maxilas, casquilhos de baixa carga | 850-950 |
| 0.30-0.45 | 20-30 | Engrenagens do pinhão do triturador de cone (HP300/HP400) | 900-1,000 |
| 0.45-0.60 | 35-50 | Eixos principais de britadeiras giratórias, engrenagens cónicas de alta carga | 950-1,050 |
| 0.60-0.80 | 50-70 | Conjuntos excêntricos para trituradores de cone de grandes dimensões (HP800/HP900) | 1,000-1,100 |
A profundidade da caixa é definida como a distância da superfície ao nível de dureza 550 HV de acordo com a norma DIN 50190.
Fase 4: Arrefecimento e pós-tratamento
Etapa 9 - Arrefecimento controlado: Cessar o fluxo de amoníaco e purgar a câmara com azoto. Arrefecer a uma velocidade máxima de 10°C/min para evitar fissuras nos aços de liga de alto carbono (C >0,4%). Para engrenagens 42CrMo4 com módulo de secção >10, é obrigatório o arrefecimento no forno até <150°C antes do arrefecimento ao ar.
Passo 10 - Otimização da camada de compostos (opcional): Para aplicações que exigem uma resistência máxima ao desgaste (como a trituração de minério de taconite abrasivo), pode ser utilizado um processo de nitruração em duas fases:
- Fase 1: Potencial de nitretação elevado (KN = 0,8-1,2) durante 4-6 horas para formar uma camada de composto de 15-20 μm.
- Fase 2: Baixo potencial de nitretação (KN = 0,1-0,3) para o ciclo restante para desenvolver a zona de difusão, evitando o espessamento excessivo da camada de composto.
Compatibilidade de materiais: Classes de aço para nitretação
Nem todos os aços respondem da mesma forma à nitruração. Os resultados óptimos requerem ligas que contenham elementos formadores de nitretos que precipitem como dispersões finas e duras dentro da zona de difusão.
| Grau de aço | Elementos de liga | Dureza Nitretada Típica (HV) | Aplicação da trituradora |
| 42CrMo4 (AISI 4140) | 0,95% Cr, 0,20% Mo | 900-1,000 | Engrenagens de pinhão, veios intermédios |
| 34CrNiMo6 (AISI 4340) | 1.50% Cr, 1.50% Ni, 0.30% Mo | 950-1,100 | Eixos principais, engrenagens cónicas de alta carga |
| 31CrMoV9 (AISI H11 modificado) | 2.30% Cr, 1.30% Mo, 0.50% V | 1,050-1,200 | Casquilhos excêntricos, casquilhos de desgaste |
| 18CrNiMo7-6 (Grau de endurecimento por cementação) | 1.50% Cr, 1.50% Ni, 0.25% Mo | 850-950 | Mangas de acoplamento, veios estriados |
Os aços de carbono simples (AISI 1045, 1050) atingem apenas 600-700 HV após a nitruração devido à falta de elementos de liga, o que os torna inadequados para aplicações de trituração de alta tensão em que a pressão de contacto excede 1.200 MPa.
Verificação da qualidade: Exame metalográfico e ensaio de dureza
Para garantir a conformidade com as especificações OEM para peças de trituração nitretadas, as equipas de aquisição devem exigir a seguinte documentação de inspeção:
Análise da microestrutura
- Espessura da camada de composto: Microscopia de secção transversal segundo a norma ASTM E3-11. Gravar com solução Nital 2% para revelar a camada branca (aparece branca/brilhante ao microscópio ótico). Medir em 5 locais - a espessura média deve ser de 10-20 μm com uma variação de <5 μm.
- Profundidade da zona de difusão: Medir a distância entre a camada de composto e o contorno de dureza 550 HV. Verificar a conformidade com a profundidade de caixa especificada ±0,05 mm.
- Avaliação da porosidade: Identificar quaisquer vazios ou descontinuidades na camada de composto. A porosidade >2% da fração de área indica contaminação do processo (normalmente devido à humidade no fornecimento de amoníaco).
Verificação do perfil de dureza
- Dureza da superfície: Teste de microdureza Vickers a 300 g de carga (HV₀.₃) de acordo com ASTM E384. O mínimo de 3 medições no flanco do dente deve ter uma média de ≥900 HV para aplicações de engrenagens de triturador de cone.
- Confirmação da profundidade do caso: Percorrer a dureza em incrementos de 0,05 mm desde a superfície até ao núcleo. Traçar a curva de dureza vs. profundidade - a incapacidade de manter ≥550 HV na profundidade de caixa especificada indica tempo de tratamento insuficiente.
- Verificação da dureza do núcleo: Medir a dureza do metal de base a uma profundidade >2× a profundidade da caixa. O núcleo deve reter 280-350 HV para 42CrMo4 para proporcionar uma dureza adequada contra cargas de impacto.
Nitretação vs. Métodos Alternativos de Endurecimento de Superfícies
As operações mineiras avaliam frequentemente várias opções de tratamento de superfície para peças de trituradores. A comparação que se segue clarifica as distinções técnicas e a adequação da aplicação:
| Processo | Dureza da superfície (HV) | Profundidade da caixa (mm) | Risco de distorção | Custo (relativo) | Melhor aplicação |
| Nitretação a gás | 900-1,200 | 0.2-0.8 | Mínimo (<0,01mm) | 1.0× | Engrenagens de precisão, veios que requerem estabilidade dimensional |
| Carburação + têmpera | 700-850 | 0.5-2.0 | Alta (0,1-0,5 mm) | 0.7× | Componentes de grandes dimensões em que a pós-maquinação é viável |
| Endurecimento por indução | 550-700 | 2.0-6.0 | Moderado (0,05-0,15 mm) | 0.5× | Veios principais, superfícies de desgaste de baixa precisão |
| Revestimento de TiN PVD | 1,800-2,100 | 0.002-0.005 | Nenhum | 3.0× | Ferramentas pequenas, não adequadas para engrenagens de carga elevada |
| Endurecimento por chama | 500-650 | 1.5-4.0 | Alta (0,2-0,8 mm) | 0.3× | Placas de desgaste de não precisão, superfícies de impacto |
Porque é que o revestimento de TiN não é adequado para engrenagens de trituradores
Apesar de atingirem uma dureza superficial mais elevada (1 800-2 100 HV), os revestimentos PVD de nitreto de titânio não são adequados para os componentes de acionamento dos trituradores de cone devido ao facto de
- Suporte de carga insuficiente: A espessura do revestimento de 2-5 μm não proporciona qualquer reforço subsuperficial. Sob tensão de contacto hertziana >1.400 MPa, o revestimento fino fracturou e delaminou em 200 horas de funcionamento.
- Limitações de aderência: Os revestimentos PVD requerem uma dureza do substrato >550 HV para um suporte adequado. A aplicação de TiN em aço 42CrMo4 com dureza do núcleo de 280 HV resulta numa falha catastrófica do revestimento sob carga cíclica.
- Disparidade de custos: O revestimento de TiN custa 2,5-3,5 vezes mais do que a nitretação a gás por componente, sem qualquer vantagem de desempenho em aplicações de carga elevada.
entre superfícies nitretadas douradas e revestimentos TiN dourados brilhantes causa ocasionalmente confusão nas especificações. A nitruração produz um acabamento bronzeado mate, enquanto o TiN apresenta um aspeto refletor e espelhado.
Impacto no desempenho: Dados de campo de componentes de trituradores nitretados
Um estudo comparativo efectuado em 8 operações de agregados em Nova Gales do Sul avaliou a vida útil de engrenagens de pinhão HP400 nitretadas e não nitretadas em condições controladas (processamento de basalto com Ai = 0,45, operação alimentada por estrangulamento a uma capacidade nominal de 85%):
- Engrenagens nitretadas (0,40 mm de profundidade da caixa): Vida útil média de 9.200 horas de funcionamento antes de o desgaste do flanco do dente exceder 1,5 mm de profundidade. Modo de avaria: desgaste gradual, não se observando fragmentação ou corrosão.
- Engrenagens não tratadas (42CrMo4, tal como maquinadas): Vida útil média de 3.800 horas antes da rutura catastrófica do dente. Modo de falha: fissuração por contacto iniciada às 2.600 horas, progredindo para fratura do dente.
Os componentes nitretados demonstraram uma extensão da vida útil de 2,4 vezes, o que se traduz numa poupança anual de $14.500 por triturador em peças de substituição e redução do tempo de inatividade não planeado.
Especificação de aquisição: Requisitos para peças de trituração nitretadas
o do triturador de cone, engrenagens cónicas ou casquilhos excêntricos com tratamento de nitruraç
- Material da base: 42CrMo4 ou 34CrNiMo6 de acordo com a norma EN 10083-3, com certificado da fábrica que confirme a composição química.
- Nitretação Especificação: Nitretação a gás de acordo com AMS 2759/11 ou DIN 17211, profundidade mínima da caixa de 0,35 mm a uma dureza de 550 HV.
- Dureza da superfície: ≥900 HV₀.₃ medido de acordo com ASTM E384, com relatório de dureza transversal que não mostra pontos fracos <850 HV.
- Camada composta: 10-20 μm de espessura, sem porosidade ou fissuras visíveis com uma ampliação de 200×.
- Tolerância dimensional: As dimensões pós-nitretação devem manter-se dentro de ±0,01mm dos valores do pré-tratamento para os perfis dos dentes das engrenagens.
- Identificação visual: Coloração dourada-bronze uniforme em todas as superfícies de suporte de carga, sem manchas cinzentas que indiquem áreas não tratadas.
Considerações sobre manutenção: Preservação de superfícies nitretadas
Para maximizar a vida útil das peças nitretadas da trituradora, os protocolos de manutenção devem ter em conta:
- Controlo da contaminação da lubrificação: Manter a limpeza do óleo de acordo com a norma ISO 16/14/11 ou superior. As partículas de silicato >20 μm incrustam-se nas superfícies dos dentes das engrenagens, desgastando mesmo as camadas de nitreto endurecido.
- Prevenção da corrosão: Aplicar óleo inibidor de corrosão durante o armazenamento. A fina camada de composto (15-20 μm) oferece uma proteção anticorrosiva limitada - a ferrugem atmosférica pode penetrar na zona de difusão no prazo de 6 meses em ambientes costeiros.
- Manuseamento da instalação: Evitar danos por impacto durante a montagem. A fragilidade da camada composta (resistência à fratura ≈8 MPa-m½) torna-a suscetível de lascar se for atingida por ferramentas endurecidas.
Conclusão: Nitretação como tratamento essencial para componentes de trituradores de alta carga
Para sistemas de acionamento de trituradores de cone e giratórios que operam sob tensões de contacto superiores a 1.200 MPa, a nitruração gasosa proporciona a combinação ideal de dureza superficial (900-1.200 HV), estabilidade dimensional (±0,01 mm) e rentabilidade. A superfície distintiva de bronze dourado serve como verificação visual imediata do tratamento térmico correto, distinguindo os componentes com especificação OEM das alternativas não tratadas que falham prematuramente.
As operações que processam materiais abrasivos (Ai >0,40) devem especificar uma profundidade mínima de 0,35 mm para as engrenagens de pinhão e 0,50 mm para os veios principais, de modo a atingir os objectivos de vida útil de 8.000 a 10.000 horas. As equipas de aquisição devem exigir certificados de materiais, relatórios de dureza transversal e exames metalográficos para evitar a aceitação de componentes com tratamento inadequado.
Solicite certificados de tratamento de nitretação, fotografias da microestrutura da camada composta e dados do perfil de dureza com a sua próxima encomenda de engrenagens para trituradores. Verifique a conformidade do processo antes da instalação - não após uma falha prematura.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish