

En una explotación de áridos de Queensland se documentó un fallo catastrófico de un engranaje cónico a las 4.200 horas de funcionamiento, 58% por debajo de la vida útil de diseño de 10.000 horas especificada para los sistemas de transmisión Sandvik CH440. El análisis metalúrgico reveló una profundidad inadecuada de la carcasa de 0,15 mm (el OEM requiere ≥0,35 mm) combinada con una dureza del núcleo de sólo 280 HV, lo que provocó el desprendimiento del flanco del diente bajo tensiones de contacto cíclicas superiores a 1.400 MPa. La causa principal fue la utilización de engranajes de acero 42CrMo4 sin tratar suministrados por un proveedor no certificado, lo que costó $38.000 en sustituciones de emergencia y 96 horas de paradas no planificadas.
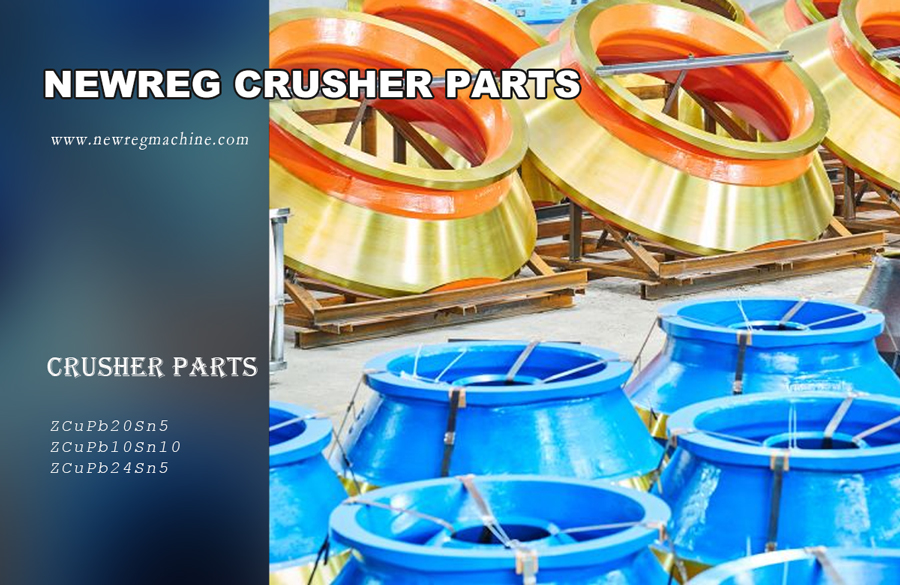
Este modo de fallo puede evitarse mediante la nitruración gaseosa, un proceso de difusión termoquímica que aumenta la dureza de la superficie hasta 900-1.200 HV, al tiempo que mantiene la estabilidad dimensional en ±0,01 mm. La característica capa superficial de bronce dorado visible en las piezas trituradas nitruradas sirve como confirmación visual de un tratamiento térmico adecuado y distingue los componentes con especificaciones OEM de las alternativas no tratadas.
Fundamentos de la nitruración: Mecanismo de difusión del nitrógeno
La nitruración gaseosa funciona a 480-580°C, significativamente por debajo de la temperatura de transformación austenítica del acero (723°C para la composición eutectoide). Este proceso a baja temperatura evita la distorsión de los componentes mecanizados de precisión y permite que los átomos de nitrógeno se difundan en la matriz de acero, formando nitruros de hierro que proporcionan una dureza superficial excepcional sin comprometer la tenacidad del núcleo.
Formación de capas compuestas y coloración dorada
El característico aspecto dorado-bronce se debe a la capa compuesta (también denominada capa blanca) que se forma en la superficie del acero. Esta capa está formada principalmente por:
- Fase ε (Fe₂-₃N): Estructura cristalina hexagonal con microdureza de 900-1.000 HV. Proporciona resistencia primaria al desgaste contra partículas abrasivas <100 μm en aplicaciones mineras.
- γ'-fase (Fe₄N): Estructura cúbica centrada en la cara con una microdureza de 700-800 HV. Ofrece una tenacidad superior a la de la fase ε, lo que reduce el riesgo de fractura frágil bajo carga de impacto.
Las propiedades ópticas de estas fases de nitruro de hierro provocan una reflexión selectiva de la luz en la gama de longitudes de onda de 570-590 nm, produciendo el característico tono dorado. El grosor de las capas suele oscilar entre 5 y 25 μm en función de los parámetros del proceso; las capas de compuestos más gruesos presentan una coloración bronce más oscura.
Características de la zona de difusión
Debajo de la capa compuesta se encuentra la zona de difusión, la principal región de carga en la que el nitrógeno se disuelve intersticialmente en la matriz de ferrita. Esta zona se extiende 0,2-0,8 mm en función de la duración del tratamiento y las exposiciones:
- Gradiente de dureza: 900 HV en la superficie disminuyendo a la dureza del núcleo (típicamente 280-350 HV para sustrato 42CrMo4) sobre la profundidad de difusión.
- Tensión residual de compresión: -400 a -600 MPa en la superficie, mejorando la resistencia a la fatiga en 30-50% en comparación con el acero no tratado.
- Estabilidad dimensional: Expansión de volumen <0,5% debido a los átomos intersticiales de nitrógeno, manteniendo una tolerancia de ±0,01mm crítica para los perfiles de los dientes de los engranajes.
Proceso industrial de nitruración gaseosa: Puntos de control de calidad
El siguiente protocolo describe el procedimiento operativo estándar para la nitruración de engranajes de piñón y engranajes cónicos de trituradoras de cono, haciendo hincapié en las variables críticas del proceso que afectan a la dureza final y a la profundidad de la caja.
Fase 1: Pretratamiento y preparación de la superficie
Paso 1 - Desengrasado: Limpieza alcalina por inmersión a 60-80°C utilizando solución de hidróxido sódico 5% para eliminar los aceites de mecanizado. La contaminación residual por hidrocarburos >50 mg/m² creará puntos blandos localizados al inhibir la difusión del nitrógeno.
Paso 2 - Limpieza por ultrasonidos: Agitación ultrasónica a 20-40 kHz en solución acuosa detergente durante 15 minutos como mínimo. Verifica la eliminación de partículas de los filetes de la raíz del diente del engranaje donde se produce la concentración de tensión.
Paso 3 - Eliminación del óxido: Granallado ligero (óxido de aluminio de malla 180-220) o decapado ácido (10% HCl a 20°C durante 5 minutos) para eliminar la cascarilla de laminación. Las capas de óxido superficiales de más de 10 μm de grosor impiden la penetración uniforme del nitrógeno.
Fase 2: Carga del horno y control de la atmósfera
Paso 4 -: Coloque los engranajes sobre pernos de soporte cerámicos para evitar puntos de contacto que creen puntos fríos localizados. Mantenga una separación mínima de 50 mm entre los componentes para garantizar una distribución uniforme del flujo de gas.
Paso 5 - Purga de la cámara: Evacuar el horno hasta <100 Pa de presión absoluta y rellenar con nitrógeno hasta 1 atm. Repetir 3 ciclos para reducir el oxígeno residual a <20 ppm: la contaminación por oxígeno oxida la superficie del acero y reduce la eficacia de la nitruración hasta 40%.
Fase 3: Parámetros del ciclo de nitruración
Paso 6 - Rampa de temperatura: Calentar a una velocidad controlada de 5-8°C/min hasta alcanzar la temperatura objetivo de 520-540°C (típica para aceros para engranajes 42CrMo4 y 34CrNiMo6). Las velocidades de calentamiento más rápidas pueden provocar grietas por choque térmico en componentes de sección grande de más de 80 mm de grosor.
Paso 7 - Control de la descomposición del amoníaco: Introducir amoníaco anhidro (NH₃) a caudal calculado para mantener un potencial de nitruración (KN) de 0,3-0,5 atm-½. El amoníaco se descompone por reacción:
2NH₃ → 2N + 3H₂
El grado de disociación se controla mediante el análisis de los gases de escape: la tasa de disociación objetivo de 20-30% proporciona una actividad de nitrógeno óptima sin una formación excesiva de capa de compuesto (una capa de compuesto de más de 25 μm se vuelve quebradiza y propensa al desconchamiento bajo la tensión de contacto hertziana).
Paso 8 - Duración de la retención según el requisito de profundidad del caso:
| Profundidad de la caja objetivo (mm) | Tiempo de tratamiento (horas) | Ejemplo de aplicación | Dureza superficial prevista (HV₀.₃) |
| 0.20-0.30 | 12-18 | Placas basculantes de la trituradora de mandíbulas, casquillos de baja carga | 850-950 |
| 0.30-0.45 | 20-30 | Engranajes de piñón de trituradora de cono (HP300/HP400) | 900-1,000 |
| 0.45-0.60 | 35-50 | Ejes principales de trituradoras giratorias, engranajes cónicos de alta carga | 950-1,050 |
| 0.60-0.80 | 50-70 | Conjuntos excéntricos para grandes trituradoras de cono (HP800/HP900) | 1,000-1,100 |
La profundidad de la caja se define como la distancia desde la superficie hasta el nivel de dureza 550 HV según la norma DIN 50190.
Fase 4: Enfriamiento y postratamiento
Paso 9 - Refrigeración controlada: Interrumpir el flujo de amoníaco y purgar la cámara con nitrógeno. Enfriar a una velocidad máxima de 10°C/min para evitar el agrietamiento en aceros aleados con alto contenido en carbono (C >0,4%). Para los engranajes 42CrMo4 con módulo de sección >10, es obligatorio el enfriamiento en horno a <150°C antes del enfriamiento por aire.
Paso 10 - Optimización de la capa compuesta (opcional): Para aplicaciones que requieren la máxima resistencia al desgaste (como la trituración de mineral de taconita abrasivo), puede emplearse un proceso de nitruración en dos etapas:
- Fase 1: Alto potencial de nitruración (KN = 0,8-1,2) durante 4-6 horas para formar una capa compuesta de 15-20 μm.
- Fase 2: Bajo potencial de nitruración (KN = 0,1-0,3) durante el ciclo restante para desarrollar la zona de difusión, evitando al mismo tiempo el engrosamiento excesivo de la capa de compuesto.
Compatibilidad de materiales: Tipos de acero para nitruración
No todos los aceros responden igual a la nitruración. Los resultados óptimos requieren aleaciones que contengan elementos formadores de nitruros que precipiten como dispersiones finas y duras dentro de la zona de difusión.
| Grado de acero | Elementos de aleación | Dureza típica nitrurada (HV) | Aplicación de la trituradora |
| 42CrMo4 (AISI 4140) | 0,95% Cr, 0,20% Mo | 900-1,000 | Piñones, ejes intermedios |
| 34CrNiMo6 (AISI 4340) | 1,50% Cr, 1,50% Ni, 0,30% Mo | 950-1,100 | Ejes principales, engranajes cónicos de alta carga |
| 31CrMoV9 (AISI H11 modificado) | 2,30% Cr, 1,30% Mo, 0,50% V | 1,050-1,200 | Casquillos excéntricos, manguitos de desgaste |
| 18CrNiMo7-6 (Grado de cementación) | 1,50% Cr, 1,50% Ni, 0,25% Mo | 850-950 | Manguitos de acoplamiento, ejes estriados |
Los aceros simples al carbono (AISI 1045, 1050) sólo alcanzan 600-700 HV después de la nitruración debido a la falta de elementos de aleación, lo que los hace inadecuados para aplicaciones de trituradoras de alto esfuerzo en las que la presión de contacto supera los 1.200 MPa.
Verificación de la calidad: Examen metalográfico y ensayo de dureza
Para garantizar el cumplimiento de las especificaciones OEM para las piezas trituradoras nitruradas, los equipos de compras deben exigir la siguiente documentación de inspección:
Análisis de microestructuras
- Espesor de la capa compuesta: Microscopía transversal según ASTM E3-11. Grabar con solución Nital 2% para revelar la capa blanca (aparece blanca/brillante bajo el microscopio óptico). Medir en 5 puntos: el grosor medio debe ser de 10-20 μm con una variación de <5 μm.
- Profundidad de la zona de difusión: Medir la distancia desde la capa de compuesto hasta el contorno de dureza 550 HV. Verificar el cumplimiento de la profundidad de caja especificada ±0,05 mm.
- Evaluación de la porosidad: Identifique cualquier vacío o discontinuidad en la capa de compuesto. La porosidad >2% de fracción de área indica contaminación del proceso (normalmente por humedad en el suministro de amoníaco).
Verificación del perfil de dureza
- Dureza de la superficie: Prueba de microdureza Vickers a 300 g de carga (HV₀.₃) según ASTM E384. Un mínimo de 3 mediciones en el flanco del diente deben tener un promedio de ≥900 HV para aplicaciones de engranajes de trituradoras de cono.
- Confirmación de la profundidad del caso: Recorrido de la dureza en incrementos de 0,05 mm desde la superficie hasta el núcleo. Trace la curva de dureza frente a la profundidad: si no se mantiene ≥550 HV a la profundidad de caja especificada, el tiempo de tratamiento es insuficiente.
- Verificación de la dureza del núcleo: Medir la dureza del metal base a una profundidad >2× profundidad de la caja. El núcleo debe mantener 280-350 HV para 42CrMo4 para proporcionar una tenacidad adecuada frente a la carga de impacto.
Nitruración frente a métodos alternativos de endurecimiento superficial
Las operaciones mineras suelen evaluar múltiples opciones de tratamiento superficial para las piezas de las trituradoras. La siguiente comparación aclara las distinciones técnicas y la idoneidad de la aplicación:
| Proceso | Dureza superficial (HV) | Profundidad de la caja (mm) | Riesgo de distorsión | Coste (relativo) | Mejor aplicación |
| Nitruración gaseosa | 900-1,200 | 0.2-0.8 | Mínimo (<0,01 mm) | 1.0× | Engranajes de precisión, ejes que requieren estabilidad dimensional |
| Carburación + temple | 700-850 | 0.5-2.0 | Alto (0,1-0,5 mm) | 0.7× | Componentes de gran tamaño en los que es factible el mecanizado posterior |
| Endurecimiento por inducción | 550-700 | 2.0-6.0 | Moderado (0,05-0,15 mm) | 0.5× | Ejes principales, superficies de desgaste de baja precisión |
| Revestimiento PVD TiN | 1,800-2,100 | 0.002-0.005 | Ninguno | 3.0× | Herramientas pequeñas, no aptas para engranajes de alta carga |
| Templado a la llama | 500-650 | 1.5-4.0 | Alta (0,2-0,8 mm) | 0.3× | Placas de desgaste de no precisión, superficies de impacto |
Por qué el revestimiento TiN no es adecuado para los engranajes de trituradoras
A pesar de conseguir una mayor dureza superficial (1.800-2.100 HV), los revestimientos de PVD de nitruro de titanio son inadecuados para los componentes de accionamiento de las trituradoras de cono debido a:
- Soporte de carga insuficiente: El grosor del revestimiento de 2-5 μm no proporciona ningún refuerzo subsuperficial. Bajo una tensión de contacto hertziana >1.400 MPa, el revestimiento fino se fractura y deslamina en 200 horas de funcionamiento.
- Limitaciones de adherencia: Los revestimientos PVD requieren una dureza del sustrato >550 HV para un soporte adecuado. La aplicación de TiN sobre acero 42CrMo4 con una dureza del núcleo de 280 HV provoca el fallo catastrófico del revestimiento bajo carga cíclica.
- Disparidad de costes: El revestimiento de TiN cuesta entre 2,5 y 3,5 veces más que la nitruración gaseosa por componente, sin ninguna ventaja de rendimiento en aplicaciones de alta carga.
entre las superficies nitruradas doradas y los revestimientos TiN dorados brillantes provoca ocasionalmente confusión en las especificaciones. La nitruración produce un acabado de bronce mate, mientras que el TiN presenta un aspecto reflectante, de espejo.
Impacto en el rendimiento: Datos de campo de componentes de trituradoras nitrurados
Un estudio comparativo realizado en 8 explotaciones de áridos de Nueva Gales del Sur evaluó la vida útil de los piñones HP400 nitrurados frente a los no nitrurados en condiciones controladas (procesamiento de basalto con Ai = 0,45, funcionamiento con estrangulador a una capacidad nominal de 85%):
- Engranajes nitrurados (0,40 mm de profundidad de caja): Vida útil media de 9.200 horas de servicio antes de que el desgaste del flanco del diente superara 1,5 mm de profundidad. Modo de fallo: desgaste gradual, no se observaron desprendimientos ni picaduras.
- Engranajes no tratados (42CrMo4, como mecanizados): Vida útil media de 3.800 horas antes de la rotura catastrófica del diente. Modo de fallo: picaduras por fatiga de contacto iniciadas a las 2.600 horas, que progresan hasta la rotura del diente.
Los componentes nitrurados demostraron una prolongación de la vida útil de 2,4 veces, lo que se traduce en un ahorro anual de $14.500 por trituradora en piezas de repuesto y reducción de paradas imprevistas.
Especificación de Adquisición: Requisitos de las piezas trituradoras nitruradas
Al adquirir engranajes de piñón, engranajes cónicos o bujes excéntricos para trituradoras de cono con tratamiento de nitruración, las órdenes de compra deben especificarlo:
- Material de la base: 42CrMo4 o 34CrNiMo6 según EN 10083-3, con certificado de laminación que confirme la composición química.
- Especificación de nitruración: Nitruración gaseosa según AMS 2759/11 o DIN 17211, profundidad mínima de la caja 0,35 mm a una dureza de 550 HV.
- Dureza de la superficie: ≥900 HV₀.₃ medido según ASTM E384, con informe transversal de dureza que no muestra puntos blandos <850 HV.
- Capa compuesta: Espesor de 10-20 μm, sin porosidad ni grietas visibles a 200× aumentos.
- Tolerancia dimensional: Las dimensiones posteriores a la nitruración deben mantenerse dentro de un margen de ±0,01 mm de los valores anteriores al tratamiento para los perfiles de los dientes de los engranajes.
- Identificación visual: Coloración uniforme dorado-bronce en todas las superficies portantes, sin manchas grises que indiquen zonas no tratadas.
Consideraciones sobre el mantenimiento: Conservación de las superficies nitruradas
Para maximizar la vida útil de las piezas nitruradas de las trituradoras, los protocolos de mantenimiento deben tener en cuenta:
- Control de la contaminación por lubricación: Mantener la limpieza del aceite según ISO 16/14/11 o superior. Las partículas de silicato >20 μm se incrustan en las superficies de los dientes de los engranajes, desgastando incluso las capas de nitruro endurecido.
- Prevención de la corrosión: Aplique aceite inhibidor de la corrosión durante el almacenamiento. La fina capa de compuesto (15-20 μm) ofrece una protección limitada contra la corrosión: el óxido atmosférico puede penetrar hasta la zona de difusión en 6 meses en entornos costeros.
- Manipulación de la instalación: Evite los daños por impacto durante el montaje. La fragilidad de la capa compuesta (tenacidad a la fractura ≈8 MPa-m½) la hace susceptible de astillarse si se golpea con herramientas endurecidas.
Conclusiones: La nitruración como tratamiento esencial para componentes de trituradoras de alta carga
Para los sistemas de transmisión de trituradoras de cono y trituradoras giratorias que funcionan con tensiones de contacto superiores a 1.200 MPa, la nitruración gaseosa ofrece la combinación óptima de dureza superficial (900-1.200 HV), estabilidad dimensional (±0,01 mm) y rentabilidad. La distintiva superficie de bronce dorado sirve como verificación visual inmediata de un tratamiento térmico adecuado, distinguiendo los componentes con especificaciones OEM de las alternativas no tratadas que fallan prematuramente.
Las operaciones que procesan materiales abrasivos (Ai >0,40) deben especificar una profundidad mínima de la carcasa de 0,35 mm para los engranajes de piñón y de 0,50 mm para los ejes principales a fin de alcanzar los objetivos de vida útil de 8.000-10.000 horas. Los equipos de aprovisionamiento deben exigir certificados de materiales, informes de dureza transversal y exámenes metalográficos para evitar la aceptación de componentes tratados inadecuadamente.
Solicite certificados de tratamiento de nitruración, fotos de la microestructura de la capa compuesta y datos del perfil de dureza con su próximo pedido de engranajes para trituradoras. Verifique el cumplimiento del proceso antes de la instalación, no después de un fallo prematuro.


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish