
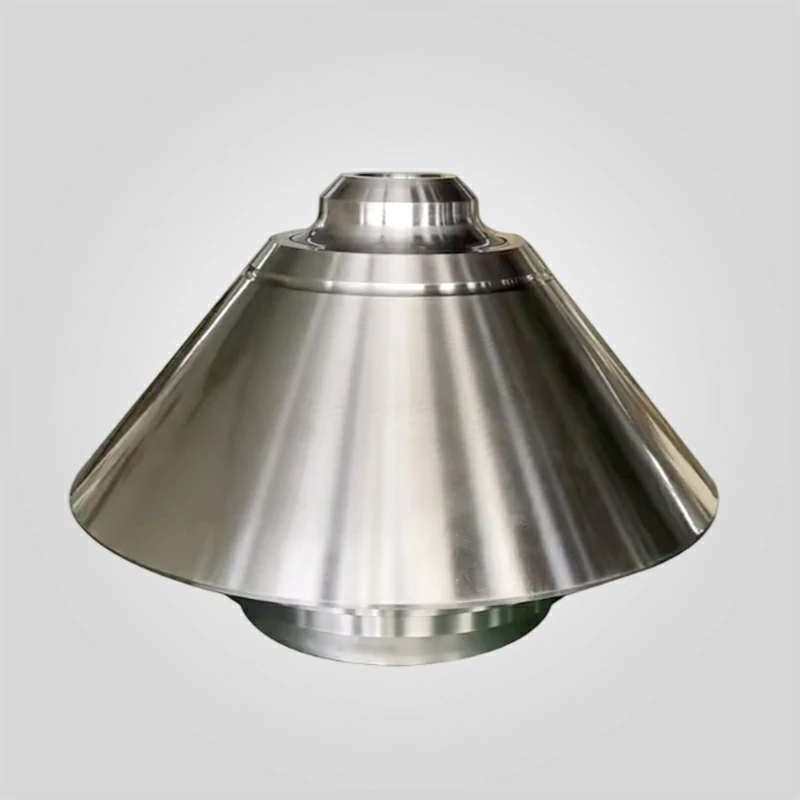
Centre de tête du concasseur à cône HP3 N82404330
Diamètre de la tête :1000 mm (39 pouces)
Ouverture d'alimentation maximale :220 mm (8 3/4 pouces)
Puissance du moteur :250 kW (350 hp)
Application de concassage: Concassage secondaire, tertiaire et quaternaire
43 en stock
PRODUIT
Description
Centre de tête de concasseur à cône Metso Nordberg HP3 (tête de cône)
Les Centre principal (également appelée tête de cône ou corps de tête) est la pièce maîtresse du concasseur à cône Metso Nordberg HP3.
Il s'agit de l'interface critique qui transmet la puissance hydraulique de l'arbre principal aux garnitures de concassage.
Contrairement à la pièces d'usure (Mantle) qui le recouvrent, le centre de gravité est un composant permanent conçu pour résister à des cycles de fatigue élevés.
En tant que spécialiste fournisseur de pièces de concassageNous fabriquons les têtes HP3 selon les normes métallurgiques strictes des équipementiers, ce qui garantit un ajustement précis qui évite les phénomènes catastrophiques de "rotation de la tête".
Avantages principaux en matière d'ingénierie et de fabrication
Une défaillance du centre de la tête peut détruire le revêtement de la douille et l'arbre principal.
Notre processus de fabrication privilégie la rigidité structurelle et la précision géométrique.
- Métallurgie structurelle : Casting à partir de ASTM A148 Grade 90-60 Acier moulé (pas le manganèse).
Nous utilisons un processus de dégazage sous vide pour éliminer la porosité interne, ce qui permet à la tête de résister à la force d'écrasement de 250 kW sans se fissurer sous la charge. - Recuit de détente : Chaque pièce moulée subit un cycle de normalisation complet afin de soulager les contraintes résiduelles de la pièce moulée.
Cela garantit que la tête conserve sa concentricité et sa tolérance d'ajustement serré pendant des années de cycles thermiques (fonctionnement à une température d'huile de 40°C - 60°C). - Siège sphérique de précision : La surface d'appui inférieure est rectifiée par CNC pour obtenir une finition miroir (Ra 0,8µm) et inspecté pour le contact 100%.
Cette précision est vitale pour maintenir le coin d'huile hydrodynamique qui sépare la tête du revêtement de la douille.
Spécifications techniques
Le tableau suivant présente les paramètres techniques de nos têtes de remplacement HP3, garantissant une compatibilité totale avec les assemblages OEM.
| Paramètres techniques | Détails de la spécification |
|---|---|
| Modèle compatible | Metso Nordberg HP3 (Nouvelle Génération) |
| Nom du composant | Centre de la tête / Corps de la tête |
| Norme matérielle | ASTM A148 Gr 90-60 / DIN GS-20Mn5 (Acier moulé) |
| Dureté | 220 - 260 HB (optimisé pour la résistance) |
| Poids (approx.) | ~950 kg - 1 050 kg |
| Tolérance sphérique | 0,02 mm Concentricité |
| Type de montage | Ajustement de l'interférence (assemblage thermique) |
Diagnostic de performance et d'entretien
Pour maximiser la durée de vie de votre pièces détachées pour concasseursune inspection régulière du centre de la tête est nécessaire lors de chaque changement de liner.
- Inspection du siège sphérique : Vérifier que la surface sphérique inférieure ne présente pas de rayures ou de "bleuissement" (décoloration due à la chaleur).
Cela indique un défaut de lubrification ou un revêtement de douille usé.
Conseil : Utilisez toujours de la pâte bleu de Prusse pour vérifier le schéma de contact contre le revêtement de la douille ; il doit montrer un contact >80%. - Manteau Sièges : Inspecter la surface conique pour vérifier qu'il n'y a pas de "fretting" ou d'escaliers.
Si le manteau s'est déplacé sur la tête, il usera une rainure dans l'acier.
Si l'usure dépasse 1 à 2 mm, la tête doit être ressoudée et usinée pour éviter que les nouveaux manchons ne se fissurent. - État de l'alésage : L'alésage interne doit être exempt de marques verticales.
La présence de rayures suggère que la tête a tourné sur l'arbre principal, détruisant ainsi l'ajustement serré.
Note d'installation de l'expert
Expansion thermique requise : Le centre de tête HP3 est installé par ajustement serré.
Vous devez chauffer uniformément la tête (à l'aide d'un bain d'huile ou d'un appareil à induction) jusqu'à ce qu'elle atteigne environ 80°C - 100°C au-dessus de la température ambiante pour élargir l'alésage avant de le déposer sur l'arbre principal.
Ne jamais utiliser de masse de forcer la tête vers le bas, car cela endommagerait la surface de l'arbre de précision et conduirait à une défaillance opérationnelle.
Protégez l'intégrité de votre concasseur.
Contactez notre équipe d'ingénieurs dès aujourd'hui pour vérifier la disponibilité en stock du centre de tête Metso HP3.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".





 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish