
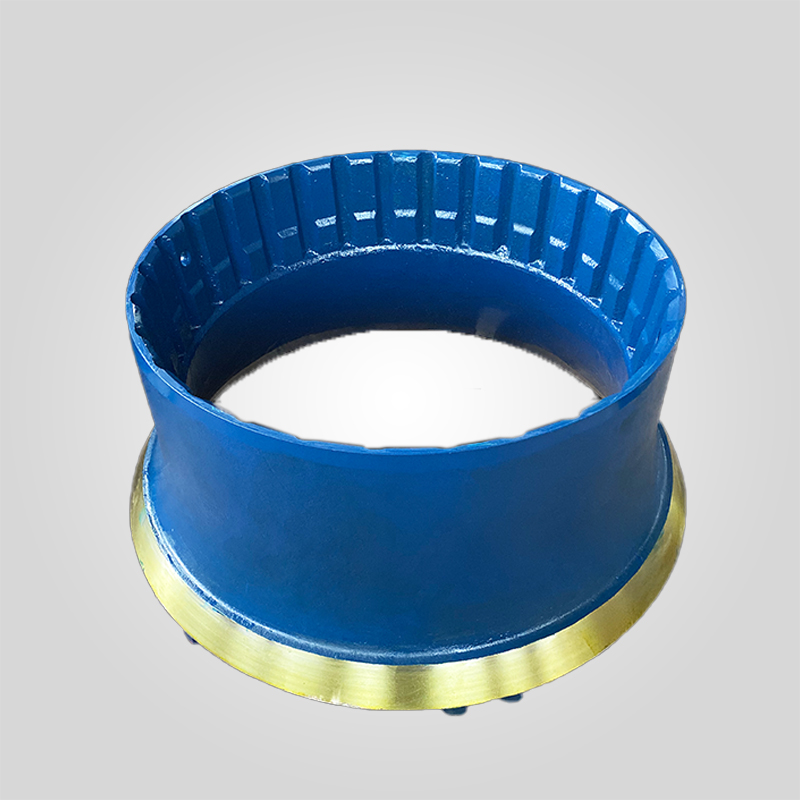

CONCAVE EC 452.3027-001 Concasseur à cône Sandvik pour H4800 H4000 CH440
Numéro de pièce : EC 452.3027-001
Modèles compatibles : Sandvik H4800, H4000, CH440
Type de composant : Concave du concasseur à cône (BOWL LINER)
182 en stock
PRODUIT
Description
Analyse technique : EC 452.3027-001 Concave pour concasseurs à cône Sandvik CH440 et H4800
L'usure prématurée dans les étapes de concassage secondaire se manifeste souvent par un "cupping" distinct près de la zone de décharge, un mode de défaillance qui indique généralement une inadéquation entre la résistance à la compression du matériau d'alimentation et la métallurgie de la garniture d'usure. Pour les opérateurs de concasseurs à cône Sandvik H4800, H4000 ou CH440, le contre-batteur EC 452.3027-001 représente un composant critique où la précision dimensionnelle rencontre la science métallurgique. Pour atteindre la durée de vie cible de plus de 3 000 heures dans des applications moyennement abrasives, il faut plus qu'une géométrie correcte, il faut un respect strict des normes ASTM A128 et des protocoles d'installation précis.
Ce dossier technique analyse la composition du matériau, les spécifications du couple d'installation et le comportement tribologique de cette pièce de concasseur à cône en Mn13Cr2 afin d'assurer un rendement optimal et de réduire les coûts d'immobilisation.
Spécifications techniques et données de compatibilité
Les données techniques suivantes correspondent aux normes OEM pour la référence EC 452.3027-001. Toutes les tolérances dimensionnelles sont conformes à la norme ISO 8062-3:2007 (grade DCTG 9 pour le moulage).
| Catégorie de spécification | Paramètres techniques |
|---|---|
| Numéro de pièce OEM | EC 452.3027-001 |
| Équipement compatible | Sandvik H4800, H4000, CH440 |
| Poids du composant | 784 kg (± 2% tolérance de coulée) |
| Norme matérielle | ASTM A128 Grade A (Mn13Cr2 modifié) |
| Dureté initiale | 200 - 220 HBW |
| Capacité d'endurcissement | 450 - 550 HBW (surface) |
| Résistance à la traction | ≥ 800 MPa |
| Limite d'élasticité | ≥ 350 MPa |
| Tolérance d'usinage | Ra ≤ 6,3 μm (surfaces de contact), ±0,05 mm d'ajustement |
Science des matériaux : La physique de l'écrouissage du Mn13Cr2
Les performances de l'EC 452.3027-001 reposent en grande partie sur la structure de l'acier austénitique au manganèse. Alors que l'acier au carbone standard repose sur une dureté inhérente, le Mn13Cr2 (13% de manganèse, 2% de chrome) fonctionne grâce à un phénomène tribologique unique connu sous le nom d'écrouissage.
Lors de la coulée, la microstructure est entièrement austénitique, ce qui lui confère une grande ténacité (énergie d'impact ≥ 100J/cm²) mais une dureté initiale relativement faible (environ 220 HBW). Lorsque les roches heurtent la surface concave à l'intérieur de la chambre de broyage, le réseau cristallin se déforme. Cette déformation plastique déclenche une transformation de phase dans la couche superficielle, de l'austénite à la martensite. Cette transformation crée une "peau" durcie atteignant jusqu'à 550 HBW, qui est très résistante à l'abrasion par gougeage, tandis que le noyau reste ductile pour absorber des charges de choc jusqu'à 180 MPa sans se fissurer.
[Option B : conseil d'expert] Idéalement, le matériau d'alimentation doit être suffisamment dur pour déclencher cet effet de durcissement. Si vous concassez du calcaire tendre (résistance à la compression < 80 MPa), l'acier au manganèse risque de s'user par abrasion avant d'avoir eu le temps de se durcir. Dans ces applications à faible contrainte, il convient d'envisager de passer à un alliage modifié présentant une dureté initiale plus élevée afin d'éviter une usure abrasive rapide.
Amélioration de l'alliage de chrome
L'ajout de chrome 2% (Cr) à la matrice standard de l'acier Hadfield modifie la précipitation du carbure. Il renforce les joints de grains et augmente la limite d'élasticité. Ceci est particulièrement important pour les modèles H4800 et CH440, qui exercent d'importantes pressions d'hydro-réglage. Sans la stabilisation au chrome, les pièces en Mn13 standard risquent de subir une déformation plastique - communément appelée "champignon" - où le métal s'écoule sous la pression, ce qui modifie la géométrie de la chambre et risque de bloquer le manteau en place.
Protocoles d'installation critiques et contrôles de tolérance
Une mauvaise installation est à l'origine de près de 30% des défaillances prématurées du contre-batteur. L'ajustement entre le contre-batteur et la coque supérieure du Sandvik CH440 doit être précis afin d'éviter tout mouvement pendant le fonctionnement.
1. Préparation et inspection des surfaces
Avant d'installer le EC 452.3027-001, les techniciens doivent nettoyer la surface d'assise de la coque supérieure. Tout débris ou ancien composé de support d'une épaisseur supérieure à 2 mm peut provoquer des contraintes de charge ponctuelle. Si la surface d'appui de l'enveloppe supérieure présente une rugosité supérieure à Ra 12,5 en raison de l'usure de contact, elle doit être réparée ou usinée.
2. Application de l'agent de soutènement
Le vide entre le concave et la coque supérieure doit être rempli d'un composé époxydique à haute résistance à la compression.
- Rapport de mélange : Respecter strictement le rapport résine/durcisseur indiqué par le fabricant.
- Température de coulée : Veiller à ce que la température ambiante soit supérieure à 15°C pour faciliter l'écoulement.
- Calcul du volume : Pour le H4800, il faut calculer le volume avec précision pour éviter les poches d'air. Les vides derrière le manganèse peuvent entraîner des fissures catastrophiques lorsque le concasseur traite des matériaux non broyables (ferraille).
3. Séquence de couple
Les boulons de fixation ou les cales doivent être serrés aux valeurs de couple spécifiques indiquées dans le manuel d'entretien Sandvik. Il ne s'agit pas de "serrer jusqu'à ce que ça s'arrête". Un couple de serrage irrégulier peut déformer l'anneau concave, entraînant des points de concentration de contraintes qui agissent comme des sites d'initiation de fissures sous charge cyclique.
Maintenance préventive grâce à l'analyse de l'huile et des schémas d'usure
Bien que le contre-batteur soit une pièce d'usure, son état affecte directement le système de lubrification du concasseur. Un contre-batteur usé modifie l'angle de concassage, augmentant la composante verticale de la force et provoquant un "rebond de l'anneau".
[Option C : extrait de cas d'espèce] Nous avons récemment diagnostiqué une unité CH440 dans une carrière de granit qui présentait de fréquentes alarmes de température élevée. L'analyse de l'huile a révélé des niveaux de cuivre (Cu) atteignant 500 ppm et de plomb (Pb) à 150 ppm. Alors que l'équipe de maintenance soupçonnait une défaillance de la bague, la cause première était en fait un concave usé au-delà du 70%. L'usure excessive avait altéré la géométrie de l'écrasement, provoquant un grave broutage qui martelait la bague excentrique contre l'arbre principal. Le remplacement du contre-batteur EC 452.3027-001 a permis de résoudre les problèmes de vibration et de normaliser les échantillons d'huile.
Indicateurs visuels d'usure
Les opérateurs doivent effectuer des inspections hebdomadaires en se concentrant sur les points suivants
- Galling : Signes de transfert de métal près de la partie supérieure, indiquant une mauvaise fixation.
- L'écaillage : Écaillage du métal de surface, suggérant une pression d'impact excessive ou un traitement thermique de coulée défectueux.
- Usure irrégulière : Si un côté s'use plus vite que l'autre, vérifiez la répartition de l'alimentation. Une alimentation décentrée réduira considérablement la durée de vie des pièces de rechange du concasseur.
Coût total de possession (TCO) : Standard OEM vs. marché de l'après-vente à bas prix
L'achat de pièces de rechange pour concasseurs implique un équilibre entre le prix unitaire et les dépenses opérationnelles (OPEX). Une fonderie générique bon marché peut proposer une réplique de la pièce EC 452.3027-001 avec un rabais de 30%, mais les incohérences métallurgiques entraînent souvent une structure de coûts cachée.
Prenons l'exemple d'une exploitation standard de 2 000 TPH.
- Concave en Mn13Cr2 de première qualité : Coût $X, durée de vie 2 500 heures. Coût par heure = $0,0004X. Temps d'arrêt en cas de remplacement : 1 poste tous les 4 mois.
- Alternative de bas niveau : Coût $0,7X, durée de vie 1 500 heures. Coût par heure = $0.00046X. Temps d'immobilisation pour remplacement : 1 poste tous les 2,5 mois.
La pièce "moins chère" augmente en fait le coût horaire d'usure de 15% et double presque le revenu de production perdu en raison du temps d'arrêt. En outre, les tolérances de fabrication plus faibles des pièces de rechange peuvent entraîner un mauvais ajustement, nécessitant des heures de meulage lors de l'installation - un coût de main-d'œuvre souvent négligé dans le bon de commande.
Conclusion et recommandation des experts
Le contre-batteur EC 452.3027-001 fait partie intégrante de l'efficacité des concasseurs Sandvik H4800 et CH440. En utilisant de l'acier ASTM A128 Grade A Mn13Cr2, correctement soutenu par de l'époxy et contrôlé par une analyse d'usure rigoureuse, les opérateurs peuvent maximiser leurs étapes de concassage secondaire.
Rappel de l'expert : Toujours vérifier la configuration de la chambre (extra fine, fine, moyenne, grossière) avant de passer commande. L'installation d'un contre-batteur "moyen" alors que la distribution de l'alimentation nécessite un profil "grossier" entraînera un pontage immédiat, une réduction du débit et une détérioration potentielle de l'arbre principal. Veillez à ce que l'étalonnage du réglage du côté fermé (CSS) soit ajusté après l'installation pour tenir compte du nouveau profil d'usure.
Foire aux questions (FAQ)
Q1 : Comment savoir si le Mn13Cr2 ou le Mn18Cr2 convient mieux à mon application ?
Mn13Cr2 est la norme industrielle pour une abrasion moyenne et un impact modéré. Si vous concassez des pierres de rivière ou du granit extrêmement durs et abrasifs (teneur en silice > 70%) et que vous subissez une usure rapide sans durcissement, le passage à des pièces d'usure en Mn18Cr2 ou Mn22Cr2 peut prolonger la durée de vie, à condition que l'énergie d'impact soit suffisante pour durcir l'acier.
Q2 : Quelle est la procédure à suivre pour le rodage d'un nouveau contre-batteur ?
Évitez de faire fonctionner le concasseur à pleine charge immédiatement. Faites fonctionner le concasseur à un taux d'alimentation de 50% pendant les 4 à 8 premières heures pour permettre à la surface concave de subir un durcissement initial et de stabiliser le composé de soutien. Resserrez tous les boulons de fixation après le premier quart de travail pour compenser toute dilatation thermique ou tout affaissement.
Q3 : Puis-je réutiliser la pâte de support de l'installation précédente ?
Absolument pas. L'ancien composé de support devient cassant et perd sa résistance à la compression. Il doit être complètement enlevé pour que le nouveau contre-batteur EC 452.3027-001 s'appuie sur la coque supérieure. La réutilisation de l'ancien support entraîne des trous d'air, des vibrations et, en fin de compte, la fissuration de l'acier au manganèse.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".






 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish