

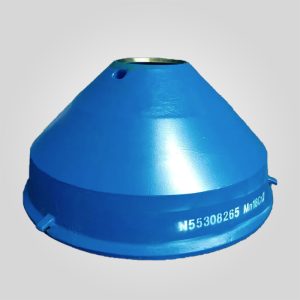
Carcasa superior Sandvik CH660 | Ref. OEM: 452.3760-001 | Acero fundido ASTM A148
Número de pieza OEM :452.3760-001 (ID alternativo: 213693)
Modelos de trituradora compatibles: Sandvik CH660, H6800, H6000 Hydrocone®.
Norma de fabricación: Especificaciones compatibles con OEM
Características de diseño: estructura principal unibody, diseño de carga superior, escudos de brazo de araña y tuberías integrados.
Compatibilidad del sistema :Sistema Hydroset™, Sistema de control automatizado ASRi™.
Tipos de cámara compatibles: EF, F, MF, M, MC, C, CX, HR
Disponibilidad: Ex-Stock, Suministrado con bastidor de transporte
32 disponibles
PRODUCTO
Descripción
| Parámetros técnicos | Valor de especificación | Norma / Nota de ingeniería |
|---|---|---|
| Número de pieza OEM | 452.3760-001 (Alt: 213693) | Sandvik CH660 / H6800 / H6000 |
| Tipo de componente | Carcasa superior monocasco (araña integrada) | Diseño de fundición de una sola pieza |
| Calidad del material | ASTM A148 Grado 80-50 (o equivalente GS-20Mn5) | Acero fundido estructural de alta resistencia |
| Resistencia a la tracción (Rm) | ≥ 550 MPa (80.000 psi) | Norma ASTM A370 |
| Límite elástico (Re) | ≥ 345 MPa (50.000 psi) | Crítico para la resistencia a la carga |
| Resistencia al impacto | ≥ 27 J @ -20°C | Charpy V-Notch (Ductilidad a baja temperatura) |
| Peso (aprox.) | 12.500 kg - 14.000 kg | Requiere protocolo de levantamiento pesado |
| Tolerancia de mecanizado | Concentricidad del orificio de la araña: 0,05 mm | En relación con el punto de referencia de la brida inferior |
| Protocolo END | Partículas magnéticas (MT) + Ultrasonidos (UT) | ASTM E709 / ASTM A609 Nivel 2 |
| Acabado superficial (acoplamiento) | Ra 3,2μm (Brida) | Garantiza una unión rígida con el casco inferior |
Aspectos técnicos destacados: Metalurgia estructural, fundición monocasco y geometría de precisión
La cubierta superior (452.3760-001) de la trituradora Sandvik CH660 (antes Svedala H6800) no es sólo una tapa; es el bastidor de reacción estático de la trituradora. En el diseño Hydrocone, la cubierta superior integra el conjunto "Spider", el cubo central que soporta la parte superior del eje principal. Este diseño unibody significa que la fundición debe soportar complejas tensiones multiaxiales: la tensión vertical de la fuerza de trituración que intenta levantar la cubierta, la presión radial de la roca que se aplasta contra los cóncavos y la tensión localizada en el cojinete de la araña.
La integridad de este componente de 13 toneladas se define por la calidad de la solidificación de la fundición y la precisión del mecanizado en relación con la línea central de la trituradora.
1. Arquitectura metalúrgica: ASTM A148 Grado 80-50 Acero Fundido Estructural
A diferencia de las piezas de desgaste (manganeso) o los ejes (aleación forjada), la carcasa superior se fabrica a partir de **acero fundido estructural de alta resistencia**, normalmente **ASTM A148 grado 80-50** (o EN 10293 europeo grado GS-20Mn5). Esta selección de material es un compromiso de ingeniería deliberado entre soldabilidad y límite elástico.
- Factor de soldabilidad: Las Top Shells funcionan en entornos abrasivos. El efecto "Rock Box" en los brazos de la araña significa que acabarán desgastándose. Al utilizar un acero de carbono bajo a medio (C < 0,25%), nos aseguramos de que la fundición pueda repararse mediante soldadura (utilizando electrodos E7018 de bajo hidrógeno) sin necesidad de un complejo tratamiento térmico posterior a la soldadura que sería imposible sobre el terreno.
- Absorción de impactos (ductilidad): El material debe poseer una elongación significativa (>18%) y tenacidad al impacto. Cuando un objeto no triturable (hierro atrapado) atraviesa el CH660, el acumulador alivia la presión, pero la cubierta superior absorbe la onda de choque inmediata. Un material frágil (como el acero con alto contenido en carbono) sufriría una fractura frágil catastrófica en los brazos de la araña.
2. Diseño de la araña unibody: Simulación de solidificación
La CH660 utiliza un diseño "unibody" en el que los brazos de la araña se funden integralmente con la carcasa exterior. Esto elimina las uniones atornilladas, pero complica el proceso de fundición.
- Gestión de puntos calientes: La unión entre los brazos pesados de la araña y el borde exterior es un "punto caliente" térmico durante la solidificación de la fundición. Si no se controla el enfriamiento, se formará porosidad por contracción (huecos). Utilizamos la simulación de solidificación **MAGMAsoft** para diseñar elevadores exotérmicos que introducen metal fundido en estas uniones, garantizando una densidad >7,8 g/cm³ y una calidad radiográfica ASTM E446 Clase 2.
- Integridad del cubo de la araña: El cubo central aloja el buje de la araña. Este orificio es la "estrella polar" geométrica de la trituradora. Nuestro proceso de fabricación incluye el mecanizado en bruto seguido de un **Recocido de alivio de tensiones a 600°C**. Esto libera las tensiones residuales de la fundición. Sólo entonces se realiza el mandrinado final. Esto evita que el orificio se deforme (se vuelva oval) después de que el componente se ponga en servicio, garantizando que el eje principal permanezca perfectamente vertical.
3. Precisión de mecanizado: La brida y la llanta
La cubierta superior se acopla a la inferior. Esta interfaz es fundamental.
- Planitud de la brida: La brida de acoplamiento inferior se mecaniza con una tolerancia de planitud de **0,10 mm en todo el diámetro**. Cualquier holgura en este punto provoca un "fretting" (micromovimiento) entre las carcasas superior e inferior. Cuando se produce este fenómeno, los tornillos pierden tensión y se destruyen las superficies de las bridas.
- Superficie de aterrizaje cóncava: El cono interno donde se asienta el cóncavo (Bowl Liner) está mecanizado con tolerancias **IT7**. Esta superficie debe ser perfectamente concéntrica con el agujero del cubo de la araña. Si es excéntrica, el CSS (Ajuste del Lado Cerrado) variará alrededor de la cámara, causando un desgaste desigual del rodamiento y una salida de producto segregada.
Inmersión profunda: Mecánica de fallos y análisis de tensiones operativas
Entender cómo falla un Top Shell permite planificar mejor el mantenimiento. Se trata de un componente de fatiga limitada, no de una pieza de vida infinita.
1. Erosión del brazo de la araña (el fallo de la "caja de rocas")
Los brazos de la araña están expuestos directamente al material de alimentación.
- Mecanismo: Mientras están protegidos por los revestimientos de brazo, el polvo abrasivo fino se acumula entre el revestimiento y el brazo de fundición. Con el paso de los años, este polvo actúa como pasta abrasiva. Además, si los revestimientos no se sustituyen con prontitud, el flujo de roca erosiona el acero estructural del brazo.
- Límite crítico: Si el grosor del brazo de la araña se reduce en >15% debido al desgaste, el módulo estructural se ve comprometido. Bajo una carga máxima (por ejemplo, un pico de potencia), el brazo puede doblarse o agrietarse. Recomendamos comprobar el grosor de los brazos por ultrasonidos en cada cambio importante de la camisa (cada 2000-4000 horas).
2. Fretting de brida y "Chugging".
La CH660 es una máquina de alta presión.
- Mecanismo: Durante el aplastamiento, la cubierta superior "respira", es decir, se deforma elásticamente. Si los pernos de unión (pernos del cuerpo) tienen un par de apriete insuficiente, la cubierta superior se levanta ligeramente en la carrera de retorno. Este movimiento, conocido como "chugging", golpea la brida de acoplamiento.
- Consecuencia: La superficie mecanizada de precisión de la brida se pica y se vuelve irregular. Una vez rota esta junta, entra polvo en la unión, lo que acelera el desgaste. Una brida dañada suele requerir el mecanizado in situ o la sustitución de toda la carcasa.
3. Ovalización del buje de la araña
El cubo central soporta la parte superior del eje principal a través del casquillo de araña.
- Mecanismo: La fuerza de aplastamiento no es vertical, sino que tiene un componente radial. Esta carga lateral intenta ovalizar el agujero central del cubo.
- El defecto: Si la trituradora funciona con un casquillo de araña desgastado (holgura >1,5 mm), el eje "golpea" el casquillo, martilleando el orificio de acero fundido. Un orificio ovalado significa que un nuevo casquillo no encajará bien, lo que provocará giros y agarrotamientos. Nuestros casquillos de recambio cuentan con orificios de precisión listos para casquillos estándar o de tamaño inferior.
Consejos del ingeniero: Instalación, mantenimiento y diagnóstico
La sustitución de una cubierta superior (452.3760-001) es una operación logística de gran envergadura que implica levantamientos pesados y una alineación crítica.
Protocolo 1: Comprobación del "pie blando
Al instalar una nueva cubierta superior en una cubierta inferior existente:
- El procedimiento: Limpie ambas bridas con disolvente y una piedra para eliminar las rebabas. Baje la cubierta superior hasta su posición sin instalación de los pernos.
- La medida: Utilice una galga de espesores (0,05 mm) para comprobar la separación entre las bridas en toda la circunferencia. Si puede introducir la galga en un sector determinado, tiene un "pie blando" o un casco inferior alabeado. Apretar los tornillos deformará el nuevo casco superior para que coincida con el alabeo, introduciendo una inmensa tensión interna antes de que aplaste una sola roca. Puede ser necesario un ajuste o un nuevo mecanizado.
Protocolo 2: Integridad del escudo del brazo araña
Los protectores de brazo (Liners) son lo único que se interpone entre su $40.000 Top Shell y el desguace.
- El mantenimiento: No ponga nunca en marcha la trituradora si falta o está suelto un escudo del brazo. El material de alimentación actúa como un chorro de arena.
- La innovación: Recomendamos soldar con tachuelas las tuercas de los escudos de los brazos o utilizar revestimientos tipo "Rock Box" que atrapan la piedra para crear una capa de desgaste piedra contra piedra. Inspeccione la "V" superior del brazo: es la zona de mayor desgaste que a menudo se pasa por alto durante las inspecciones a nivel del suelo.
Protocolo 3: Protección de la línea de lubricación
El CH660 suministra grasa/aceite al cojinete de la araña superior a través de un tubo que baja por uno de los brazos de la araña.
- El riesgo: Este tubo suele dañarse por la caída de rocas si el protector del brazo está desgastado. Un tubo aplastado significa que el cojinete superior no recibe grasa.
- El síntoma: Si oye un chirrido o ve amperios altos sin carga, compruebe inmediatamente el conducto de lubricación de la araña. Un cojinete superior agarrotado puede torcer el eje principal. Asegúrese de que la tubería interna de la nueva cubierta superior se somete a una prueba de presión antes de la instalación.
Garantía de calidad: END e informes dimensionales
No tratamos la carcasa superior como una simple pieza de fundición. Es un componente de precisión mecanizado. Cada unidad suministrada incluye:
- Informe ultrasónico (UT): De acuerdo con ASTM A609, escanear las transiciones entre el cubo y la brida de la araña para comprobar la contracción subsuperficial.
- Partícula magnética (MT): Comprobación de los filetes del brazo de la araña en busca de grietas superficiales.
- Mapa dimensional: Un informe de la MMC que verifique la concentricidad del taladro de la araña con respecto al punto de referencia de la brida inferior.
¿Por qué es importante la fundición OEM?
En el mercado posventa, es habitual reducir el peso de la calota superior para ahorrar costes de material. Un armazón "ligero" puede parecer idéntico, pero tendrá secciones de pared más delgadas en zonas no críticas. Esto reduce la rigidez general del chasis. Un bastidor menos rígido se flexiona más bajo carga, lo que altera la alineación de los cojinetes y reduce la vida de fatiga del eje principal. Nuestro 452.3760-001 Top Shells se adhieren estrictamente a los patrones de peso y nervaduras OEM para garantizar la rigidez estructural necesaria para la alta fuerza de aplastamiento de la CH660.
Para obtener un presupuesto completo que incluya la carcasa superior, el casquillo de araña y los revestimientos del brazo, o para una consulta técnica sobre la reparación de su carcasa existente, póngase en contacto con nuestro departamento de ingeniería. Estamos especializados en componentes de bastidores pesados para la serie Sandvik Hydrocone.
"Datos de ingeniería fidedignos: Todas las especificaciones metalúrgicas críticas y las tolerancias dimensionales (por ejemplo, ±0,05 mm) se rigen estrictamente por la documentación maestra en inglés. Aunque se facilitan versiones localizadas como referencia operativa, la Original inglés sigue siendo la única autoridad vinculante en materia de inspección de calidad y conformidad técnica".





 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish