
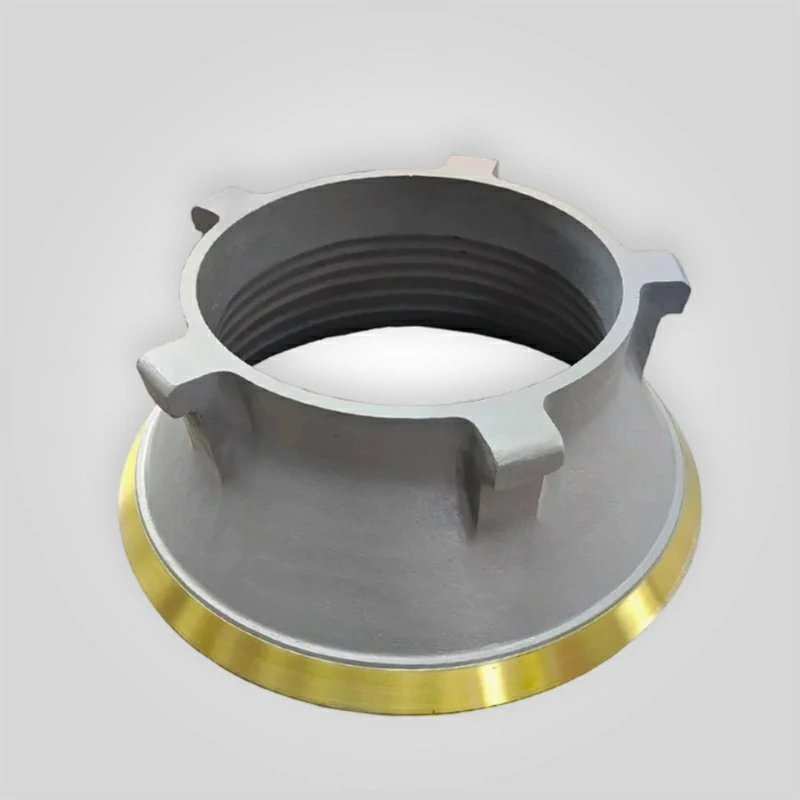
Manganstahl-Konkav und -Mantel | Mn18Cr2 Kegelbrecherauskleidungen
Außergewöhnliche Verschleißfestigkeit
Die gehärtete Oberflächenschicht widersteht effektiv starkem Abrieb und ist daher ideal für die Zerkleinerung harter und stark abrasiver Materialien.
Hohe Schlagzähigkeit
Dank seiner ausgezeichneten Plastizität und Zähigkeit kann es bei Zerkleinerungsvorgängen massiven Stoßkräften und Druck standhalten, ohne zu brechen.
Breite Kompatibilität
Entwickelt für verschiedene Standard-Kegelbrechermodelle, einschließlich hydraulischer und mechanischer Typen, um die Vielseitigkeit verschiedener Brecheraufbauten zu gewährleisten.
Mehrere Hohlraumoptionen
Erhältlich in grober, mittlerer, feiner und extrafeiner Ausführung, um unterschiedliche Anforderungen an die Partikelgröße und Produktionsziele zu erfüllen.
111 vorrätig
PRODUKT
Beschreibung
Konvektor und Mantel aus Manganstahl: Moderne Metallurgie für Kegelbrecher
Die Konkav und Mantel (Trommelauskleidung und Mantel) bilden die primäre Brechfläche in allen Kreisel- und Kegelbrechern. Diese Verschleißteile sind extremen Druckbelastungen und abrasivem Fugenhobeln ausgesetzt. Im Gegensatz zu handelsüblichen Gussteilen werden unsere Laufbuchsen unter Verwendung modifizierter Hadfield-Stahlprotokolle (austenitischer Manganstahl) hergestellt. Durch die Kontrolle der Kornstruktur mittels präziser Wärmebehandlung stellen wir sicher, dass das Material ein optimales Gleichgewicht zwischen Duktilität (zur Verhinderung von Rissen) und Oberflächenhärte (zum Schutz vor Verschleiß) aufweist.
Für Betriebsleiter, die von Lieferanten von BrecherteilenDie Auswahl der richtigen Legierungssorte ist die effektivste Methode zur Senkung der Kosten pro Tonne. Unser Sortiment umfasst Standard-Mn13- bis Premium-Mn18Cr2-Legierungen, die für die wichtigsten OEM-Plattformen wie Symons, Metso HP/GP und Sandvik CH/CS-Serien geeignet sind.
Kerntechnische Vorteile: Der Work-Hardening-Effekt
- Metallurgische Umwandlung: Beim Aufprall erfährt die Oberfläche des austenitischen Manganstahls eine Phasenumwandlung und bildet eine gehärtete "Haut" (bis zu 550-600 HB), während der Kern duktil bleibt (ca. 220 HB). Diese einzigartige Eigenschaft verhindert ein katastrophales sprödes Versagen.
- Änderung der Legierung: In unseren Premium-Güten sind Chrom (Cr) und Molybdän (Mo) enthalten. Diese Dispersionsverstärkung verbessert die anfängliche Streckgrenze und verhindert die Kegelbrecher-Auskleidung bei extremer Belastung zu fließen oder zu "platzen".
- Feinmechanische Bearbeitung: Alle Sitzflächen (Schnittstellen) sind CNC-gefräst, um einen 100%-Kontakt mit dem Kopfzentrum und dem Einstellring zu gewährleisten und Spannungserhöhungen zu verhindern, die zu Rissen in der Buchse führen.
Technische Spezifikationen: Auswahl der Materialsorte
Wir halten uns an die Normen ASTM A128 und GB/T 5680. Die Auswahl der richtigen Legierung hängt von der Abrasivität (Kieselsäuregehalt) und der Härte des Ausgangsmaterials ab.
| Material Klasse | Standard Äquivalent | Chemische Zusammensetzung (ca.) | Anfangshärte | Arbeitsgehärtetes Potenzial |
|---|---|---|---|---|
| Mn13 (Standard) | ASTM A128 Güteklasse A | Mn: 11-14%, C: 1,0-1,3% | 180 - 200 HB | ~450 HB |
| Mn18 (Schwerlast) | ASTM A128 Güteklasse C | Mn: 17-19%, C: 1,0-1,3% | 200 - 220 HB | ~500 HB |
| Mn18Cr2 (Premium) | Modifizierte Klasse E | Mn: 17-19%, Cr: 1.5-2.5% | 210 - 230 HB | 550 - 650 HB |
Hohlraumkonfiguration und Anwendung
Die Wahl des richtigen Hohlraumprofils ist entscheidend für die Aufrechterhaltung des Brecherdurchsatzes und der Produktabstufung.
| Hohlraum Typ | Einspeisung Öffnung | Anwendungsszenario |
|---|---|---|
| Extra Grob (EC) | Maximale Einnahme | Primär-/Sekundärzerkleinerungspositionen; große Aufgabegröße. |
| Mittel (M) | Ausgewogene | Allgemeine Nachzerkleinerung; ausgewogenes Untersetzungsverhältnis. |
| Fein (F) / Kurzer Kopf | Eingeschränkte Einnahme | Tertiärzerkleinerung; Erzeugung von Spänen/Feinanteil; erfordert Drosselzuführung. |
Leistungsvergleich
Felddaten aus Steinbrüchen für Zuschlagstoffe belegen die Effizienzgewinne durch die Umstellung auf legierten Manganstahl:
- Verlängerung der Lebenserwartung: Der Wechsel von Standard-Mn13 zu Mn18Cr2 führt bei Anwendungen mit hohem Siliziumdioxidgehalt (>150 MPa Gesteinshärte) in der Regel zu einer Erhöhung der Verschleißlebensdauer um 20% bis 40%.
- Profilbeibehaltung: Modifizierte Legierungen halten das Kavitätenprofil länger aufrecht und sorgen dafür, dass die Close Side Setting (CSS) über einen längeren Zeitraum stabil bleibt, wodurch die Häufigkeit der Kalibrierungsstopps reduziert wird.
Felddiagnose: Wann müssen Liner ersetzt werden?
Warten Sie nicht, bis sich ein Loch durch den Liner zieht. Überwachen Sie diese Indikatoren, um das Ende der Lebensdauer zu bestimmen:
- Produktionsabfall: Ein 10-15% anhaltender Rückgang des Durchsatzes deutet oft darauf hin, dass die Brechzone effektiv "glatt" geworden ist und ihren Einklemmwinkel verloren hat.
- Leistungsspitzen: Wenn die Stromstärke des Brechers unregelmäßig ansteigt, kann dies darauf hindeuten, dass die Auskleidungen abgenutzt und verbogen sind und nicht mehr fest am Rahmen anliegen.
- Dickenmessung: Als Faustregel gilt, dass der Mantel ausgetauscht werden sollte, wenn die Wanddicke im unteren 1/3 der Auskleidung etwa 25 mm (1 Zoll) erreicht, um einen strukturellen Zusammenbruch zu verhindern.
Anmerkung des Experten: Installation und Rückwand
Kritische Wartungshinweise: Die Langlebigkeit einer Kegelbrecher-Auskleidung ist 50% Materialqualität und 50% Installationsqualität. Verwenden Sie niemals alte Zinkuntergründe wieder. Wir empfehlen hochschlagzähe Epoxidharz-Trägermaterialien. Vergewissern Sie sich, dass das Trägermaterial den Hohlraum zwischen der Auskleidung und dem Rahmen vollständig ausfüllt; Luftspalten führen zu einem "Flattern der Auskleidung", was zu einer Verhärtung der Auskleidung führt. zurück der Auskleidung und führen zu vertikalen Rissen. Drehen Sie außerdem immer die Futterverteilung. Eine ungleichmäßige Beschickung (Feinanteile auf der einen, Grobanteile auf der anderen Seite) führt zu ungleichmäßigem Verschleiß (Ovalisierung) und zwingt zum vorzeitigen Austausch von ansonsten gesunden Brecher-Ersatzteile.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".





 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish