

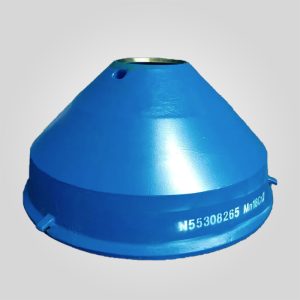
Kegelbrecher Bodenschale | ASTM Stahlguss Hauptrahmen | OEM Fit
Wanddicke: 50-100mm (variiert je nach Modell)
Gewicht der Unterschale: 2-8 Tonnen (modellabhängig)
Oberflächenhärte: 180-220 HB
Maßtoleranz: ±0,5 mm bei kritischen Abmessungen
Lebensdauer: 12-24 Monate bei normalen abrasiven Anwendungen
214 vorrätig
PRODUKT
Beschreibung
| Technische Parameter | Spezifikationsdaten |
|---|---|
| Material Standard | ASTM A216 WCB / EN 10293 G20Mn5 (modifiziert ZG275-485) |
| Zugfestigkeit | ≥ 485 MPa |
| Streckgrenze | ≥ 275 MPa |
| Oberflächenhärte | 180 - 220 HBW (wärmebehandelt) |
| Bearbeitungstoleranz | ISO 2768-mK / Bohrungstoleranz H7 (+0,046/-0) |
| Oberflächengüte (Bohrungen) | Ra 1,6 μm |
| Betriebstemperatur | -40°C bis +80°C |
| Gewichtsbereich | 2.800 kg - 14.500 kg (modellabhängig) |
| Zerstörungsfreie Prüfung | Stufe 2 UT (ASTM A609) & MT (ASTM E709) |
Hochbelastbare Bodenschalenbaugruppen für Brecher mit hoher Trägheit
Die strukturelle Integrität eines Kegelbrechers hängt vollständig von der Fähigkeit der Bodenschale ab, zyklische Schlagbeanspruchungen von bis zu 180 MPa abzubauen, die beim Brechen von Granit, Basalt oder Eisenerz entstehen. Im Gegensatz zu Verschleißteilen, die so konstruiert sind, dass sie aufopferungsvoll versagen, muss die Bodenschale (oder der Hauptrahmen) absolut maßhaltig sein, um eine katastrophale Fehlausrichtung der Exzenteranordnung zu verhindern. Eine Abweichung von nur 0,15 mm in der zentralen Nabengeometrie kann innerhalb von 500 Betriebsstunden zum Ausbrennen der Exzenterbuchse oder zum Bruch der Hauptwelle führen.
Unser Herstellungsverfahren behebt die häufigsten Fehlerquellen von OEM-Schwergussteilen: Porosität in den Rippenabschnitten und thermische Spannungsrisse. Durch die Vakuumentgasung während der Pfannenraffination und den Einsatz von lokalen Kühlern in der Sandgussform gewährleisten wir ein dichtes, fehlerfreies Korngefüge. Dieses Bauteil dient als Rückgrat für die Kegelbrecher der Serien Metso Nordberg HP, Sandvik CH und Symons und stellt eine Drop-in-Ersatzlösung dar, die die ursprünglichen metallurgischen Spezifikationen erfüllt oder übertrifft.
Technik und Metallurgie: Über den Standard-Stahlguss hinaus
Während Anbieter von Brecherteilen oft Standard-Kohlenstoffstahl verwenden, werden unsere Bodenschalen aus modifiziertem Stahlguss der Güte ASTM A216 WCB hergestellt. Diese Materialwahl bietet ein Gleichgewicht zwischen Schweißbarkeit und hoher struktureller Steifigkeit. Das Gussverfahren umfasst einen strengen Normalisierungs- und Vergütungs-Wärmebehandlungszyklus, um innere Eigenspannungen abzubauen, die durch den Abkühlungsprozess einer solch massiven Komponente entstehen.
Die chemische Zusammensetzung wird streng kontrolliert, um den Schwefel- und Phosphorgehalt zu minimieren (P ≤ 0,035%, S ≤ 0,035%), die die Hauptursachen für Kaltverformung und Rissbildung bei niedrigen Temperaturen sind. Für Anwendungen in extremen Umgebungen, wie z. B. im arktischen Bergbau, bieten wir kerbschlaggeprüfte Sorten an, die ihre Duktilität auch bei -40 °C beibehalten.
[Option B: Profi-Tipp] Achten Sie bei der Inspektion Ihrer derzeitigen Unterschale besonders auf den Bereich, in dem die Rippen des Hauptrahmens auf die zentrale Nabe treffen. Dies ist der Punkt mit der höchsten Spannungskonzentration. Wenn Sie hier bei einer Farbeindringprüfung Haarrisse entdecken, vermeiden Sie unbedingt das Schweißen ohne eine angemessene Vorwärmung (mindestens 150 °C) und ein Spannungsabbauprotokoll nach dem Schweißen, da die Reparatur sonst innerhalb weniger Wochen versagt.
Präzisionsbearbeitung und geometrische Toleranzen
Die Langlebigkeit interner Ersatzteile wie der Exzenterbuchse und der Buchsenauskleidung hängt von der Bearbeitungspräzision der Unterschale ab. Wir setzen 5-Achsen-CNC-Vertikal-Bohrwerke ein, um die kritischen Bezugspunkte in einer einzigen Aufspannung zu bearbeiten. Dies gewährleistet:
- Exzenterbohrung Konzentrizität: Die zentrale Bohrung wird mit einer Toleranzklasse von H7 bearbeitet. Diese enge Passung ist entscheidend, um ein "Durchdrehen der Buchse" zu verhindern, eine Fehlerart, bei der sich die exzentrische Buchse im Rahmen dreht und das Gehäuse beschädigt.
- Ausrichtung des Ritzelwellengehäuses: Die Rechtwinkligkeit zwischen der Ritzelwellenbohrung und der vertikalen Hauptachse wird innerhalb von 0,05 mm/m eingehalten. Eine Fehlausrichtung in diesem Bereich ist die Hauptursache für vorzeitigen Kegelradverschleiß und übermäßigen Lärm.
- V-Sitz oder Flachsitz Ebenheit: Bei Symons-Brechern mit V-Sitz ist der Winkel perfekt auf die obere Schale abgestimmt, um ein "Rattern" und Passungsrost während des Betriebs zu verhindern.
Felddiagnose: Wann Sie Ihre Unterschale austauschen sollten
Der Austausch eines Hauptrahmens ist ein erheblicher Investitionsaufwand. Der Weiterbetrieb mit einer beschädigten Unterschale erhöht jedoch die Gesamtbetriebskosten (TCO), da andere Brecherersatzteile beschädigt werden. Im Folgenden finden Sie einen technischen Leitfaden zur Diagnose von End-of-Life-Zuständen:
1. Ovalität der Nabenbohrung
Im Laufe der Betriebsjahre kann die konstante Radialbelastung durch die Quetschwirkung die zentrale Nabenbohrung verformen. Messen Sie den Bohrungsdurchmesser bei 0°, 45° und 90°. Wenn die Ovalität mehr als 0,3 mm beträgt, kann die Exzenterbuchse keinen hydrodynamischen Ölkeil aufrechterhalten, was zu Metall-auf-Metall-Kontakt und schneller Überhitzung (Temperaturen über 65 °C) führt.
2. Sitzverschleiß und Fretting
Überprüfen Sie den Montageflansch, auf dem die Oberschale aufliegt. Wenn Sie "Stufen" oder erhebliche Abnutzungserscheinungen feststellen, die tiefer als 1,5 mm sind, kann die Brechereinstellung (CSS) nicht genau eingehalten werden. Dies führt dazu, dass die obere Schale unter Last "hüpft", wodurch die Hauptsicherungsbolzen brechen können.
[Option C: Fallbeispiel] Vor kurzem analysierten wir einen Ausfall in einer chilenischen Kupfermine, wo der Kunde innerhalb von sechs Monaten drei Bronzebuchsen austauschte. Die Ursache lag nicht in der Bronzequalität, sondern in der Bohrung der Unterschale, die aufgrund von Ölverschmutzung über 10 Jahre hinweg um 0,6 mm ausgewaschen war. Nach dem Einbau unserer präzisionsgefertigten Unterschale betrug die Lebensdauer der Buchsen wieder die üblichen 18 Monate, wodurch sich die jährlichen Wartungsausfälle um 40% reduzierten.
Bewährte Praktiken für Installation und Wartung
Um die Lebensdauer dieses Bauteils zu maximieren, müssen ordnungsgemäße Installationsverfahren eingehalten werden. Die Unterschale muss auf dem Fundament mit einer Genauigkeit von 0,5 mm/m nivelliert werden. Die Verwendung von Epoxidharzmörtel, der speziell für dynamische Belastungen ausgelegt ist, wird gegenüber Standardbeton empfohlen.
Management der Schmierung:
Unsere Unterschalen sind mit optimierten Ölkanälen ausgestattet. Schlammablagerungen in diesen internen Kanälen können jedoch den Durchfluss behindern. Wir empfehlen eine Hochdruckspülung der integrierten Ölleitungen während des Austauschvorgangs. Stellen Sie sicher, dass die Rücklaufölleitung ein Gefälle von mindestens 15 Grad aufweist, um Ölansammlungen im Brecherboden zu vermeiden, die zu Dichtungsleckagen führen können.
Arm Guard Schutz:
Die Rippen (Arme) der Bodenschale sind starkem Abrieb durch herabfallendes Erz ausgesetzt. Wir empfehlen dringend den sofortigen Einbau von hochverchromten oder überzogenen Verschleißplatten (Armschutzvorrichtungen). Der Betrieb einer Unterschale ohne Armschutz ist eine falsche Einsparung, die die strukturellen Rippen erodieren und den Rahmen dauerhaft schwächen wird.
Qualitätssicherung und Rückverfolgbarkeit
Wir gießen nicht einfach Metall, wir entwickeln Zuverlässigkeit. Jede Unterschale wird einer strengen Qualitätskontrolle unterzogen, bevor sie die Gießerei verlässt:
- Überprüfung der Dimensionen: Validiert durch CMM (Coordinate Measuring Machine) Berichte.
- Material-Zertifizierung: Vollständige chemische und physikalische Berichte gemäß EN 10204 3.1.
- Ultraschallprüfung (UT): Gemäß ASTM A609 Level 2 gescannt, um sicherzustellen, dass keine inneren Hohlräume in kritischen Spannungszonen vorhanden sind.
- Magnetische Partikelprüfung (MT): Wird an allen bearbeiteten Oberflächen durchgeführt, um Oberflächenfehler zu erkennen.
Ganz gleich, ob Sie ein stationäres Aggregatewerk oder einen mobilen Bergbaukreislauf betreiben, unsere Bodenschalenbaugruppen bieten die geometrische Präzision und metallurgische Zähigkeit, die Sie benötigen, um Ihre Produktionsziele auf Kurs zu halten.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".





 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish