

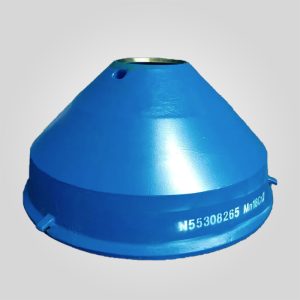
Trituradora de cono - Bastidor principal de acero fundido ASTM - Ajuste OEM
Espesor de pared: 50-100 mm (varía según el modelo)
Peso del casco inferior: 2-8 toneladas (según el modelo)
Dureza superficial: 180-220 HB
Tolerancia dimensional: ±0,5 mm dimensiones críticas
Vida útil: 12-24 meses en aplicaciones abrasivas normales
214 disponibles
PRODUCTO
Descripción
| Parámetros técnicos | Datos específicos |
|---|---|
| Material Estándar | ASTM A216 WCB / EN 10293 G20Mn5 (ZG275-485 modificado) |
| Resistencia a la tracción | ≥ 485 MPa |
| Límite elástico | ≥ 275 MPa |
| Dureza de la superficie | 180 - 220 HBW (tratado térmicamente) |
| Tolerancia de mecanizado | ISO 2768-mK / Tolerancia del diámetro interior H7 (+0,046/-0) |
| Acabado superficial (taladros) | Ra 1,6 μm |
| Temperatura de funcionamiento | -40°C a +80°C |
| Gama de pesos | 2.800 kg - 14.500 kg (depende del modelo) |
| Ensayos no destructivos | Nivel 2 UT (ASTM A609) y MT (ASTM E709) |
Conjuntos de fondo resistentes para trituración de alta inercia
La integridad estructural de una trituradora de cono depende por completo de la capacidad del casco inferior para disipar hasta 180 MPa de tensión cíclica de impacto generada durante la trituración de granito, basalto o mineral de hierro. A diferencia de las piezas de desgaste que están diseñadas para fallar de forma sacrificada, el casco inferior (o bastidor principal) debe mantener una estabilidad dimensional absoluta para evitar la desalineación catastrófica del conjunto excéntrico. Una desviación de tan sólo 0,15 mm en la geometría del buje central puede provocar la rotura del casquillo excéntrico o del eje principal en menos de 500 horas de funcionamiento.
Nuestro proceso de fabricación aborda los modos de fallo habituales de las piezas de fundición pesadas de los fabricantes de equipos originales: porosidad en las secciones de las nervaduras y agrietamiento por tensión térmica. Mediante la desgasificación al vacío durante la fase de refinado en cuchara y el empleo de enfriadores localizados en el molde de fundición en arena, garantizamos una estructura de grano densa y sin defectos. Este componente constituye la columna vertebral de las trituradoras de cono Metso Nordberg de la serie HP, Sandvik de la serie CH y Symons, proporcionando una solución de sustitución directa que cumple o supera las especificaciones metalúrgicas originales.
Ingeniería y metalurgia: Más allá del acero fundido estándar
Mientras que los proveedores genéricos de piezas para trituradoras suelen utilizar acero al carbono estándar, nuestras carcasas inferiores están fabricadas con acero fundido modificado de grado ASTM A216 WCB. Esta elección de material equilibra la soldabilidad con una gran rigidez estructural. El proceso de fundición implica un estricto ciclo de tratamiento térmico de normalización y revenido para aliviar las tensiones residuales internas causadas por el proceso de enfriamiento de un componente tan masivo.
La composición química se controla estrictamente para minimizar el azufre y el fósforo (P ≤ 0,035%, S ≤ 0,035%), que son las causas principales de la falta de resistencia al frío y el agrietamiento en operaciones a baja temperatura. Para aplicaciones en entornos extremos, como las explotaciones mineras en el Ártico, ofrecemos calidades sometidas a pruebas de impacto capaces de mantener la ductilidad a -40°C.
[Opción B: Pro-Tip] Cuando inspeccione su carcasa inferior actual, preste mucha atención a la zona donde las costillas de la estructura principal se unen con el cubo central. Este es el punto de mayor concentración de tensiones. Si detecta pequeñas fracturas aquí durante una prueba de líquidos penetrantes, evite estrictamente la soldadura sin un precalentamiento adecuado (150 °C como mínimo) y un protocolo de alivio de tensiones posterior a la soldadura; de lo contrario, la reparación fallará en cuestión de semanas.
Mecanizado de precisión y tolerancias geométricas
La longevidad de las piezas de repuesto internas, como el casquillo excéntrico y la camisa de encaje, viene dictada por la precisión del mecanizado de la carcasa inferior. Utilizamos mandrinadoras verticales CNC de 5 ejes para mecanizar los puntos críticos en una sola configuración. Esto garantiza:
- Concentricidad excéntrica: El orificio central está mecanizado con un grado de tolerancia H7. Este ajuste apretado es fundamental para evitar el "giro del casquillo", un modo de fallo en el que el casquillo excéntrico gira dentro del bastidor y destruye la carcasa.
- Alineación del alojamiento del eje del piñón: La perpendicularidad entre el agujero del eje del piñón y el eje vertical principal se mantiene dentro de 0,05 mm/m. La desalineación en este punto es la causa principal del desgaste prematuro del engranaje cónico y del ruido excesivo.
- Asiento en V o plano Planaridad del asiento: En las trituradoras de tipo Symons con asiento en V, el ángulo se adapta perfectamente a la cubierta superior para evitar el "castañeteo" y la corrosión por rozamiento durante el funcionamiento.
Diagnóstico de campo: Cuándo cambiar el fondo de la carcasa
Sustituir un bastidor principal supone un importante gasto de capital. Sin embargo, seguir funcionando con un bastidor inferior en mal estado aumenta el coste total de propiedad (TCO) al dañar otros repuestos de la trituradora. He aquí una guía técnica para diagnosticar las condiciones de fin de vida útil:
1. Ovalidad del orificio del cubo
Durante años de funcionamiento, la carga radial constante de la acción de aplastamiento puede deformar el orificio del cubo central. Mida el diámetro del orificio a 0°, 45° y 90°. Si la ovalidad supera los 0,3 mm, el buje excéntrico no mantendrá una cuña hidrodinámica de aceite, lo que provocará contacto metal con metal y un rápido sobrecalentamiento (temperaturas superiores a 65 °C).
2. Desgaste y rozamiento del asiento
Inspeccione la brida de montaje donde se apoya la carcasa superior. Si observa "escalones" o un desgaste significativo por rozamiento de más de 1,5 mm de profundidad, el ajuste de la trituradora (CSS) no se puede mantener con precisión. Esto hace que la cubierta superior "rebote" bajo carga, lo que puede romper los pernos de bloqueo principales.
[Opción C: Recorte de caso de campo] Recientemente analizamos una avería en una mina de cobre chilena en la que el cliente sustituyó tres casquillos de bronce en seis meses. La causa no era la calidad del bronce, sino el orificio del casquillo inferior, que se había deslavado 0,6 mm debido a la contaminación por aceite durante 10 años. Tras instalar nuestro revestimiento inferior mecanizado de precisión, la vida útil de los casquillos volvió a los 18 meses habituales, lo que redujo el tiempo de inactividad anual por mantenimiento en 40%.
Mejores prácticas de instalación y mantenimiento
Para maximizar la vida útil de este componente, deben seguirse los procedimientos de instalación adecuados. El revestimiento inferior debe nivelarse sobre los cimientos con una precisión de 0,5 mm/m. Se recomienda utilizar lechada epoxídica específicamente diseñada para cargas dinámicas en lugar de hormigón estándar.
Gestión de la lubricación:
Nuestras carcasas inferiores cuentan con diseños optimizados de galerías de aceite. Sin embargo, la acumulación de lodo en estos canales internos puede restringir el flujo. Recomendamos lavar a alta presión los conductos de aceite integrales durante el proceso de sustitución. Asegúrese de que el conducto de aceite de retorno tiene una pendiente descendente de al menos 15 grados para evitar que el aceite se acumule en la base de la trituradora, lo que puede provocar fugas en el sello.
Protección del brazo:
Las nervaduras (brazos) del casco inferior están sometidas a una intensa abrasión por la caída del mineral. Recomendamos encarecidamente la instalación inmediata de placas de desgaste de alto contenido en cromo o recubiertas (protectores de brazos). Utilizar una caja inferior sin protectores de brazo es un falso ahorro que erosionará las costillas estructurales, debilitando permanentemente el bastidor.
Garantía de calidad y trazabilidad
No nos limitamos a verter metal; diseñamos fiabilidad. Cada casco inferior se somete a un riguroso régimen de control de calidad antes de salir de la fundición:
- Verificación dimensional: Validación mediante informes de MMC (máquina de medición por coordenadas).
- Certificación de materiales: Informes químicos y físicos completos conforme a la norma EN 10204 3.1.
- Pruebas ultrasónicas (UT): Escaneado según ASTM A609 Nivel 2 para garantizar que no existen vacíos internos en zonas de tensión crítica.
- Inspección por partículas magnéticas (MT): Se realiza en todas las superficies mecanizadas para detectar defectos de rotura superficial.
Tanto si trabaja en una planta estacionaria de áridos como en un circuito minero móvil, nuestros conjuntos de coraza inferior ofrecen la precisión geométrica y la resistencia metalúrgica necesarias para mantener sus objetivos de producción.
"Datos de ingeniería fidedignos: Todas las especificaciones metalúrgicas críticas y las tolerancias dimensionales (por ejemplo, ±0,05 mm) se rigen estrictamente por la documentación maestra en inglés. Aunque se facilitan versiones localizadas como referencia operativa, la Original inglés sigue siendo la única autoridad vinculante en materia de inspección de calidad y conformidad técnica".





 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish