

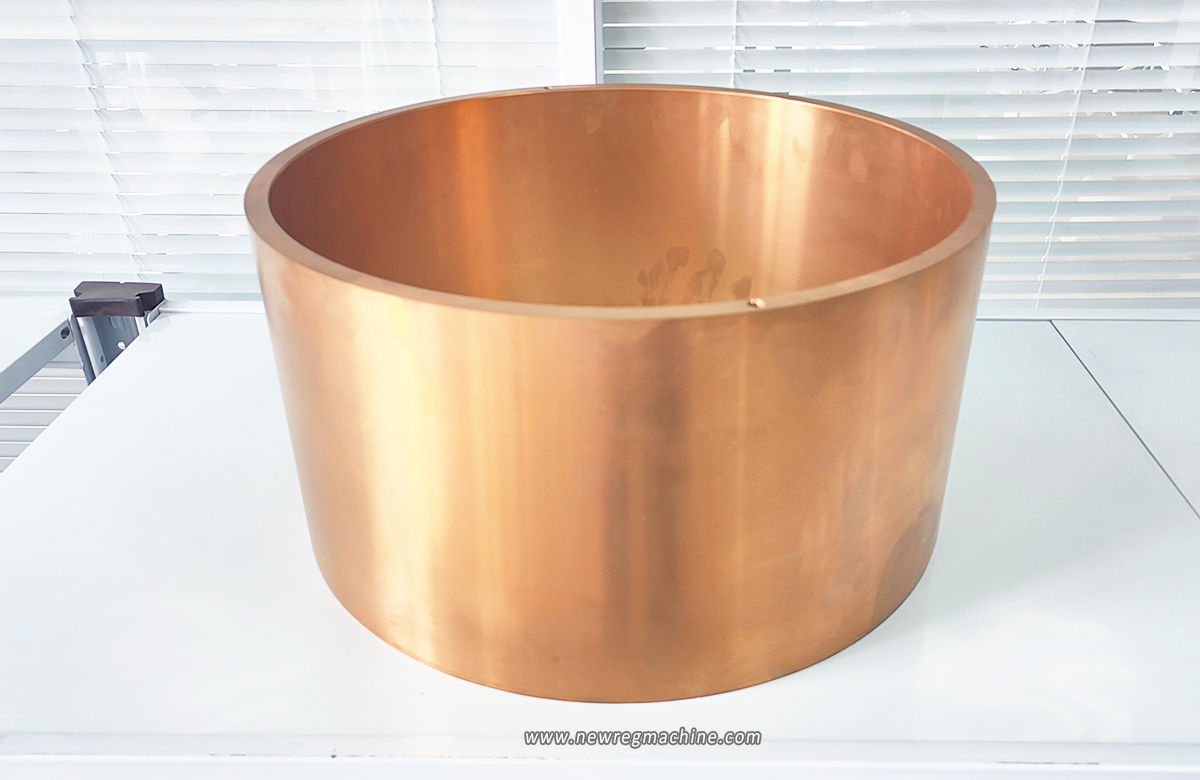
فيزياء واجهة 8,000 كيلو نيوتن: إدارة تزييت الحدود
في الكسارة الدورانية الابتدائية مثل كسارة Metso Superior MK-II 60-89، فإن بطانة المحمل البرونزية-وتحديدًا البطانة اللامتراكزة وجلبة الغلاف السفلي- تعمل في نظام يتحدى علم الترايبولوجي القياسي. بينما يدور العمود بسرعة تبدو بطيئة 150 دورة في الدقيقة، تولد المجموعة اللامتراكزة قوى تكسير شعاعية تتجاوز 8000 كيلو نيوتن. في ظل هذه الظروف، غالبًا ما ينهار إسفين الزيت الهيدروديناميكي إلى أقل من 20 ميكرون، مما يدفع النظام إلى "تزييت حدودي".
وتعتمد موثوقية دائرة التكسير بأكملها على القدرة المعدنية للبطانة البرونزية على البقاء على قيد الحياة بعد هذا التلامس المعدني دون أن تتعطل. والفشل هنا ليس مجرد تبديل بسيط للأجزاء؛ بل يتطلب رفع العمود الرئيسي الذي يبلغ وزنه 100 طن، مما يؤدي إلى تكبد تكاليف تعطل تبلغ $50,000 في الساعة. تقوم هذه المقالة بمراجعة تركيبات السبائك المحددة، وكثافة التصنيع، وبروتوكولات التركيب المطلوبة لضمان بقاء هذه المكونات الحرجة على قيد الحياة بعد 12000 ساعة.
1. المعادن: لماذا يتفوق معدن C93700 على البرونز العادي
إن اختيار السبيكة هو مفاضلة بين قدرة التحميل (قوة الخضوع) والتشحيم الطارئ (محتوى الرصاص).
ميزة الرصاص العالي (C93700 / SAE 64)
بالنسبة للجلبة اللامتراكزة، نحدد C93700 برونز القصدير عالي الرصاص C93700.
* التركيبة: 80% Cu, 10% Sn, 10% Pb.
* الآلية: يوجد محتوى الرصاص 10% على هيئة كريات منفصلة داخل المصفوفة النحاسية. أثناء بدء التشغيل أو التحميل بالصدمات (الحديد المتشرد)، تتسبب حرارة الاحتكاك في تلطيخ الرصاص على العمود الفولاذي.
* الترايبولوجي: يخلق "عرق الرصاص" هذا طبقة تشحيم صلبة تمنع تآكل المادة اللاصقة (اللحام) عندما تنكسر طبقة الزيت. إن برونز القصدير القياسي (C90300) بدون رصاص سوف يتآكل على الفور في نفس الظروف.
الخيار عالي القوة (CuSn12Ni2)
بالنسبة للبطانة الخارجية اللامتراكزة (جلبة الغلاف السفلي)، حيث يكون ثبات المحاذاة أمرًا بالغ الأهمية:
* التركيبة: 86% Cu، 12% Sn، 2% Ni.
* الخصائص: تزيد إضافة النيكل من قوة الخضوع إلى > 220 ميجا باسكال.
* التطبيق: يقاوم التشوّه ("جرس الفم") الناجم عن السبق الجيروسكوبي للمجموعة اللامتراكزة.
| درجة السبيكة | الصلابة (HBW) | المحتوى الرئيسي | الوظيفة الحرجة |
| c93700 (sae 64) | 60 – 70 | 9.0 – 11.0% | مضاد للتشنج. سطح التآكل القرباني لحماية العمود الرئيسي. |
| CuSn12Ni2 | 90 – 100 | < 0.5% | الاستقرار الهيكلي. يقاوم الخضوع الانضغاطي تحت الأحمال غير المركزية. |
| C95400 (البرونز) | 150 – 170 | 0% | مقاومة التآكل. يستخدم فقط في تطبيقات رطبة/حمضية محددة. قابلية التضمين ضعيفة. |
2. التصنيع: حتمية الكثافة
وتحدد طريقة الصب طريقة الصب عمر البطانة الزمني للتعب.
معيار الطرد المركزي
نحن نفرض الصب بالطرد المركزي لجميع الدوَّارة بطانات المحامل البرونزية.
* العملية: يدور القالب بسرعة 50-100 جاذبية أثناء التصلب.
* الكثافة: يحقق 8.96 جم/سم مكعب (مقابل 8.4 جم/سم مكعب تقريبًا للصب بالرمل).
* بنية الحبوب: تضغط قوة الجاذبية على بنية الحبيبات وتطفو الشوائب (الخبث والغاز) إلى المعرف، والذي يتم تشكيله آليًا بعيدًا.
* الفائدة: يزيل المسامية الدقيقة. تعمل المسامية كرافعة إجهاد للتشققات الناجمة عن الإجهاد وتعطل سلامة طبقة الزيت.
3. هندسة هندسية: الأخاديد الزيتية والمستدقة
إن هندسة البطانة أمر بالغ الأهمية مثلها مثل المادة.
أخاديد الزيت الحلزونية
* التصميم: يجب أن تكون الأخاديد حلزونية (حلزونية) لضخ الزيت لأعلى ضد الجاذبية وقوة الطرد المركزي.
* التصنيع الآلي: يجب أن تكون الحواف مشطوفة/مشذبة. تعمل الحافة الحادة على أخدود الزيت كمكشطة تزيل طبقة الزيت من العمود.
* معدل التدفق: يجب أن يدعم المقطع العرضي للأخدود معدل تدفق > 80 لتر/دقيقة لنقل الحرارة الناتجة عن الاحتكاك (حوالي 40 كيلوواط من الحرارة في الكسارات الكبيرة).
تعويض التجويف المدبب
* المشكلة: تحت الحمل، ينحرف العمود الرئيسي (ينحني).
* الحل: إن بطانة المحمل البرونزية غالبًا ما يتم تشكيل التجويف بشكل مستدق طفيف أو شكل "الساعة الرملية" لتعويض هذا الانحراف، مما يضمن توزيع الحمل على الارتفاع الكامل للجلبة بدلاً من تحميل الحواف بشكل نقطي.
4. بروتوكولات الصيانة: الذكاء التنبؤي
كيف تعرف عندما تكون البطانة على وشك الفشل؟
تحليل الزيوت (التصوير الفيروجرافي)
* تواتر أخذ العينات: كل 250 ساعة
* النحاس (Cu) + الرصاص (Pb): الاتجاه الثابت أمر طبيعي. يشير الارتفاع المفاجئ (على سبيل المثال، ارتفاع النحاس > 50 جزء في المليون من النحاس) إلى أن البطانة "تمسح".
* الحديد (Fe): يشير إلى تآكل العمود. توقف فوراً. لقد فشلت البطانة.
* السيليكون (Si): يشير إلى فشل مانع تسرب الغبار. جسيمات السيليكا > 20 ميكرومتر سوف تندمج في البطانة وتحولها إلى عجلة طحن.
مراقبة درجة الحرارة
* خط الأساس: 45 درجة مئوية - 50 درجة مئوية لدرجة حرارة الزيت المرتجعة.
* تحذير: > 55°C.
* رحلة: > 60°C.
* الفيزياء: عند درجة حرارة سطح عمود الدوران 90 درجة مئوية (درجة حرارة الزيت 60 درجة مئوية تقريبًا)، تنخفض لزوجة زيت ISO VG 150 إلى الحد الذي لا يمكنه معه تحمل حمولة 8000 كيلو نيوتن. يكون الاحتجاز وشيكًا.
5. أفضل ممارسات التركيب: الانكماش المبرد
يتطلب تركيب بطانة قطرها 1,000 مم فيزياء حرارية.
1. قياس الإسكان: تحقق من أن تجويف المبيت مستدير في حدود 0.05 مم. إذا كانت بيضاوية، فإن البطانة الجديدة سوف تشوه وتقرص العمود.
2. التبريد بالتبريد بالتبريد: استخدم ثاني أكسيد الكربون الصلب (الثلج الجاف) والطين الكحولي لتقليص البطانة.
* انكماش الهدف: ~حوالي 1.0 مم لجلبة 1000 مم.
* احذر: يمكن أن يتسبب النيتروجين السائل (-196 درجة مئوية) في حدوث تشقق بالصدمة الحرارية في البرونزات رقيقة الجدران وعالية القصدير. استخدمه بحذر شديد.
3. الاصطفاف: ضع علامة على محاذاة فتحة الزيت على الشفة. لديك أقل من 60 ثانية للإسقاط والمحاذاة قبل حدوث القفل الحراري.
مقتطف حالة ميدانية: "أجريت تحقيقًا في عطل في CH895 حيث دارت البطانة اللامتراكزة في المبيت بعد ساعتين من بدء التشغيل. السبب الجذري: استخدم فريق الصيانة شعلة لتسخين المبيت بدلاً من تبريد البطانة. أدى التسخين غير المتكافئ إلى تشويه تجويف المبيت مما أدى إلى إنشاء منطقة تلامس 30% فقط. سمح نقص الاحتكاك للجلبة بكسر مفاتيح القفل والدوران. قم دائمًا بتقليص البطانة، ولا تقم بتسخين الإطار."
الخاتمة: أسطورة البطانة "الرخيصة"
A بطانة المحمل البرونزية يمثل أقل من 2% من التكلفة الرأسمالية للكسارة ولكنه يتحكم في 100% من توافرها. يعد توفير 20% عن طريق شراء جلبة عامة منخفضة الرصاص مصبوبة بالرمل اقتصادًا زائفًا يخاطر بفشل العمود الرئيسي $100,000. من خلال تحديد مواصفات الطرد المركزي C93700، والتحقق من الكثافة، والالتزام ببروتوكولات التركيب الصارمة، يمكن لعمليات التعدين تحويل هذا المكون القابل للاستهلاك إلى أصل يمكن التنبؤ به.


 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish