

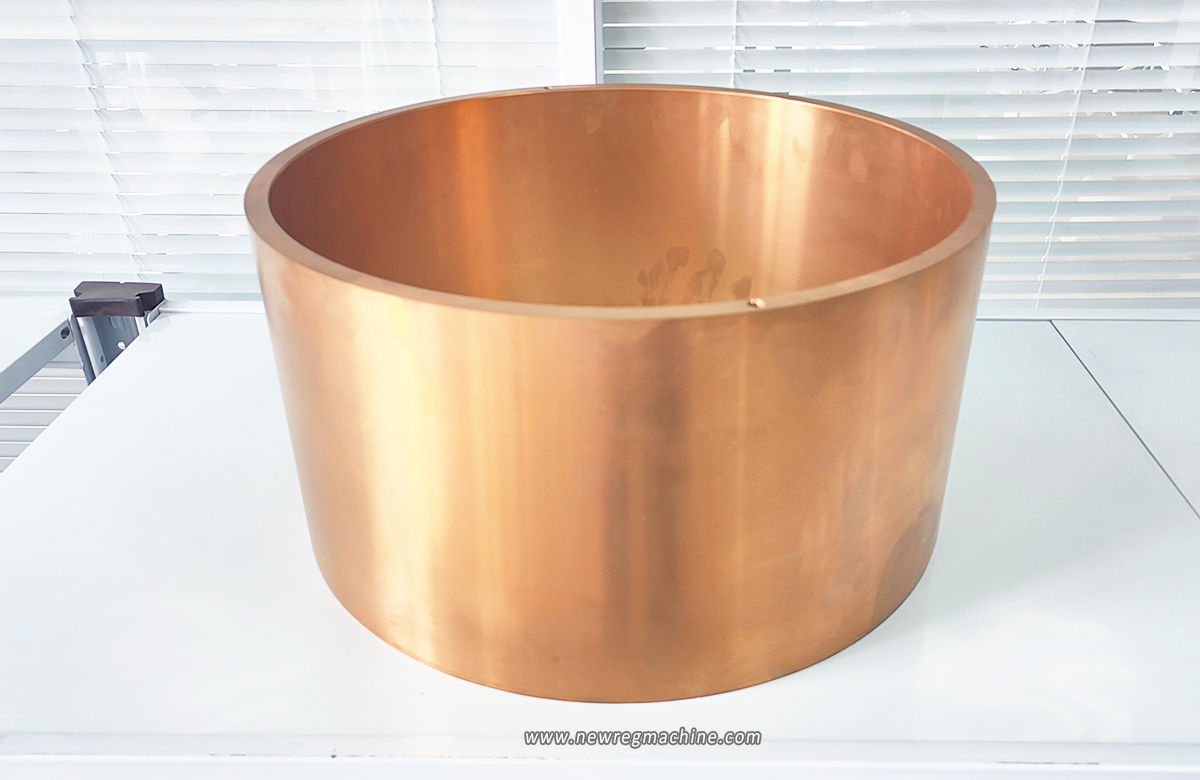
Die Physik der 8.000 kN-Schnittstelle: Management der Grenzflächenschmierung
Bei einem Primär-Kreiselbrecher wie dem Metso Superior MK-II 60-89 wird das Bronze-Lagerbuchse-insbesondere die exzentrische Buchse und die untere Schalenbuchse- arbeitet in einem Modus, der der Standardtribologie widerspricht. Während sich die Welle mit scheinbar langsamen 150 U/min dreht, erzeugt die Exzenterbaugruppe radiale Druckkräfte von über 8.000 kN. Unter diesen Bedingungen kollabiert der hydrodynamische Ölkeil oft auf weniger als 20 Mikrometer, wodurch das System in die "Grenzschmierung" übergeht.
Die Zuverlässigkeit des gesamten Brechkreislaufs hängt von der metallurgischen Fähigkeit der Bronzeauskleidung ab, diesen Metall-zu-Metall-Kontakt ohne Festfressen zu überstehen. Ein Ausfall ist kein einfacher Austausch von Teilen, sondern erfordert das Anheben der 100 Tonnen schweren Hauptwelle, was zu Ausfallkosten von $50.000 pro Stunde führt. In diesem Artikel werden die spezifischen Legierungszusammensetzungen, Fertigungsdichten und Installationsprotokolle untersucht, die erforderlich sind, um sicherzustellen, dass diese kritischen Komponenten mehr als 12.000 Stunden überleben.
1. Metallurgie: Warum C93700 besser ist als herkömmliche Bronze
Die Wahl der Legierung ist ein Kompromiss zwischen Tragfähigkeit (Streckgrenze) und Notschmierfähigkeit (Bleigehalt).
Der Vorteil der hohen Leitfähigkeit (C93700 / SAE 64)
Für die exzentrische Buchse geben wir an C93700 Zinnbronze mit hohem Bleigehalt.
* Zusammensetzung: 80% Cu, 10% Sn, 10% Pb.
* Mechanismus: Der Bleianteil des 10% besteht aus diskreten Kügelchen in der Kupfermatrix. Beim Anfahren oder bei Stoßbelastungen (Stabeisen) wird das Blei durch Reibungswärme auf die Stahlwelle geschmiert.
* Tribologie: Dieser "Bleischweiß" bildet einen festen Schmierfilm, der den adhäsiven Verschleiß (Schweißen) verhindert, wenn der Ölfilm reißt. Eine Standard-Zinnbronze (C90300) ohne Blei würde sich unter den gleichen Bedingungen sofort festfressen.
Die hochfeste Option (CuSn12Ni2)
Für die äußere Exzenterbuchse (Bottom Shell Bushing), bei der die Stabilität der Ausrichtung von größter Bedeutung ist:
* Zusammensetzung: 86% Cu, 12% Sn, 2% Ni.
* Eigenschaften: Der Nickelzusatz erhöht die Streckgrenze auf > 220 MPa.
* Anwendung: Widersteht Verformungen ("Glockenschläge"), die durch die gyroskopische Präzession der exzentrischen Baugruppe verursacht werden.
| Legierungssorte | Härte (HBW) | Hauptinhalt | Kritische Funktion |
| C93700 (SAE 64) | 60 – 70 | 9.0 – 11.0% | Anti-Krampfmittel. Aufopferungsvolle Verschleißfläche zum Schutz der Hauptwelle. |
| CuSn12Ni2 | 90 – 100 | < 0,5% | Strukturelle Stabilität. Widersteht dem Druckfließen bei exzentrischer Belastung. |
| C95400 (Al-Bronze) | 150 – 170 | 0% | Korrosionsbeständigkeit. Wird nur in bestimmten nassen/sauren Anwendungen verwendet. Schlechte Einbettungsfähigkeit. |
2. Fertigung: Der Dichte-Imperativ
Die Art des Gießens bestimmt die Lebensdauer der Auskleidung.
Die Zentrifugalnorm
Wir beauftragen Schleudergießen für alle rotierenden Bronze-Lagerbuchsen.
* Prozess: Die Form dreht sich während der Erstarrung mit 50-100 Gs.
* Die Dichte: Erreicht 8,96 g/cm³ (im Vergleich zu ~8,4 g/cm³ beim Sandguss).
* Struktur der Körner: Die G-Kraft komprimiert das Korngefüge und treibt Verunreinigungen (Schlacke, Gas) an die Innenseite, die dann weggearbeitet wird.
* Nutzen: Eliminiert Mikroporosität. Porosität wirkt als Stressverstärker für Ermüdungsrisse und stört die Integrität des Ölfilms.
3. Geometrische Konstruktion: Ölnuten und Konizität
Die Geometrie des Innenbehälters ist ebenso entscheidend wie das Material.
Spiralförmige Ölnuten
* Entwurf: Die Nuten müssen schraubenförmig (spiralförmig) sein, damit das Öl entgegen der Schwerkraft und der Zentrifugalkraft nach oben gepumpt wird.
* Bearbeitungen: Die Kanten müssen abgeschrägt/abgerundet sein. Eine scharfe Kante an einer Ölnut wirkt wie ein Abstreifer und entfernt den Ölfilm von der Welle.
* Durchflussmenge: Der Rillenquerschnitt muss einen Durchfluss von > 80 l/min unterstützen, um die durch Reibung entstehende Wärme (ca. 40 kW Wärme bei großen Brechern) abzuführen.
Konische Bohrungskompensation
* Problem: Bei Belastung biegt sich die Hauptwelle durch (Biegung).
* Lösung: Die Bronze-Lagerbuchse Die Bohrung wird oft mit einer leichten Verjüngung oder einem "Sanduhr"-Profil bearbeitet, um diese Durchbiegung zu kompensieren und sicherzustellen, dass die Last über die gesamte Höhe der Buchse verteilt wird, anstatt die Kanten punktuell zu belasten.
4. Wartungsprotokolle: Prädiktive Intelligenz
Woran erkennt man, dass ein Liner kurz vor dem Versagen steht?
Ölanalyse (Ferrographie)
* Abtastfrequenz: Alle 250 Stunden.
* Kupfer (Cu) + Blei (Pb): Ein gleichmäßiger Trend ist normal. Ein plötzlicher Anstieg (z.B. Cu > 50ppm) deutet darauf hin, dass der Liner "abgewischt" wird.
* Eisen (Fe): Zeigt an, dass die Welle abgenutzt ist. Sofort aufhören. Der Liner hat versagt.
* Silizium (Si): Zeigt ein Versagen der Staubdichtung an. Siliziumdioxidpartikel > 20μm setzen sich in der Auskleidung fest und verwandeln sie in eine Schleifscheibe.
Überwachung der Temperatur
* Ausgangssituation: 45°C - 50°C Öl-Rücklauftemp.
* Warnung: > 55°C.
* Reise: > 60°C.
* Physik: Bei 90°C Oberflächentemperatur der Welle (ca. 60°C Öltemperatur) sinkt die Viskosität des Öls ISO VG 150 so weit ab, dass es die 8.000 kN Last nicht mehr tragen kann. Ein Festfressen steht unmittelbar bevor.
5. Bewährte Praktiken bei der Installation: Das kryogene Schrumpfen
Der Einbau eines Liners mit einem Durchmesser von 1.000 mm erfordert thermische Physik.
1. Maßnahme Wohnen: Stellen Sie sicher, dass die Gehäusebohrung innerhalb von 0,05 mm rund ist. Wenn die Bohrung oval ist, verformt sich der neue Liner und klemmt die Welle ein.
2. Kryogenische Kühlung: Verwenden Sie festes CO2 (Trockeneis) und einen Alkoholschlamm, um den Liner zu schrumpfen.
* Ziel Schrumpfung: ~1,0 mm für eine 1000-mm-Buchse.
* Vorsicht! Flüssiger Stickstoff (-196°C) kann bei dünnwandigen Bronzen mit hohem Zinngehalt zu Rissen führen. Mit äußerster Vorsicht verwenden.
3. Ausrichtung: Markieren Sie die Ausrichtung der Ölbohrung auf dem Flansch. Sie haben < 60 Sekunden Zeit zum Ablassen und Ausrichten, bevor es zu einem thermischen Verschluss kommt.
Ausschnitt aus einem Fall: "Ich untersuchte einen Fehler an einem CH895, bei dem sich die Exzenterbuchse 2 Stunden nach der Inbetriebnahme im Gehäuse drehte. Die Ursache: Das Wartungsteam verwendete einen Brenner, um das Gehäuse zu erhitzen, anstatt die Buchse zu kühlen. Durch die ungleichmäßige Erwärmung wurde die Gehäusebohrung verformt, so dass nur eine Kontaktfläche von 30% entstand. Die fehlende Reibung führte dazu, dass die Buchse die Sicherungskeile abbrach und sich drehte. Schrumpfen Sie immer die Buchse, erhitzen Sie nicht den Rahmen."
Schlussfolgerung: Der Mythos vom "billigen" Liner
A Bronze-Lagerbuchse macht weniger als 2% der Investitionskosten des Brechers aus, bestimmt aber 100% seiner Verfügbarkeit. Die Einsparung von 20% durch den Kauf einer sandgegossenen generischen Buchse mit niedrigem Bleigehalt ist eine falsche Sparsamkeit, die einen Ausfall der Hauptwelle von $100.000 riskiert. Durch die Spezifizierung von Centrifugal C93700, die Überprüfung der Dichte und die Einhaltung strenger Installationsprotokolle können Bergbaubetriebe diese Verbrauchskomponente in einen berechenbaren Wert verwandeln.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish