

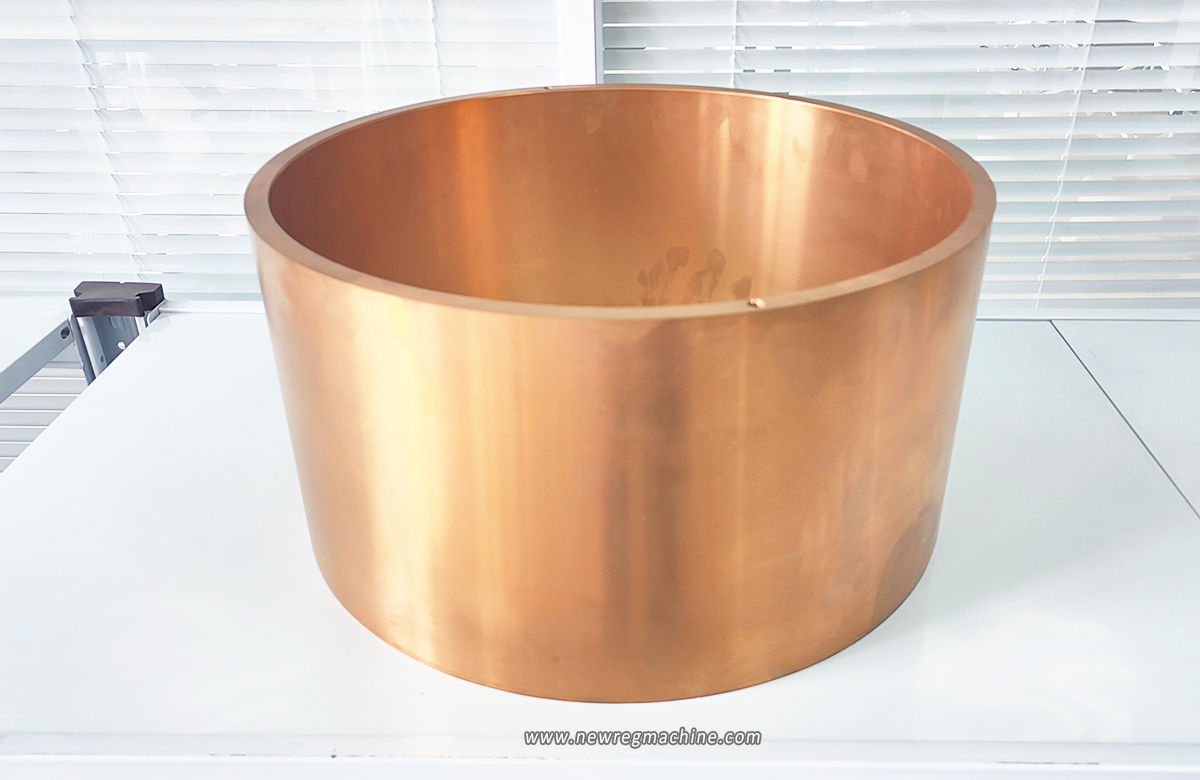
8,000 kN Arayüzün Fiziği: Sınır Yağlamasını Yönetmek
Metso Superior MK-II 60-89 gibi bir birincil döner kırıcıda Bronz Yatak Astarı-özellikle eksantrik burç ve alt kovan burcu- standart tribolojiye meydan okuyan bir rejimde çalışır. Mil görünüşte yavaş olan 150 RPM'de dönerken, eksantrik tertibat 8.000 kN'yi aşan radyal ezme kuvvetleri üretir. Bu koşullar altında, hidrodinamik yağ kaması genellikle 20 mikronun altına düşerek sistemi "sınır yağlamasına" iter.
Tüm kırma devresinin güvenilirliği, bronz astarın metalürjik olarak bu metal-metal temasını tutukluk yapmadan atlatabilmesine bağlıdır. Buradaki bir arıza basit bir parça değişimi değildir; 100 tonluk ana şaftın kaldırılmasını gerektirir ve saat başına $50.000 arıza süresi maliyetine neden olur. Bu makalede, bu kritik bileşenlerin 12.000 saatten fazla dayanmasını sağlamak için gereken özel alaşım bileşimleri, üretim yoğunlukları ve montaj protokolleri incelenmektedir.
1. Metalurji: C93700 Neden Jenerik Bronzdan Üstündür?
Alaşım seçimi, yük taşıma kapasitesi (Akma Dayanımı) ve acil durum kayganlığı (Kurşun İçeriği) arasında bir değiş tokuştur.
Yüksek Kurşun Avantajı (C93700 / SAE 64)
Eksantrik burç için şunları belirtiyoruz C93700 Yüksek Kurşun Kalay Bronz.
* Kompozisyon: 80% Cu, 10% Sn, 10% Pb.
* Mekanizma: 10% Kurşun içeriği bakır matris içinde ayrı kürecikler halinde bulunur. Çalıştırma veya şok yükleme (Tramp Demir) sırasında sürtünme ısısı kurşunun çelik şafta bulaşmasına neden olur.
* Triboloji: Bu "Kurşun Teri", yağ filmi koptuğunda yapışkan aşınmasını (kaynak) önleyen katı bir yağlayıcı film oluşturur. Kurşun içermeyen standart bir Kalay Bronz (C90300) aynı koşullar altında anında tutukluk yapacaktır.
Yüksek Mukavemetli Seçenek (CuSn12Ni2)
Hizalama stabilitesinin çok önemli olduğu dış eksantrik burç (Alt Kabuk Burcu) için:
* Kompozisyon: 86% Cu, 12% Sn, 2% Ni.
* Özellikler: Nikel ilavesi Akma Dayanımını > 220 MPa'ya çıkarır.
* Uygulama: Eksantrik tertibatın jiroskopik presesyonunun neden olduğu deformasyona ("zil sesi") karşı dayanıklıdır.
| Alaşım Sınıfı | Sertlik (HBW) | Kurşun İçerik | Kritik Fonksiyon |
| C93700 (SAE 64) | 60 – 70 | 9.0 – 11.0% | Nöbet önleyici. Ana mil koruması için kurban aşınma yüzeyi. |
| CuSn12Ni2 | 90 – 100 | < 0,5% | Yapısal Stabilite. Eksantrik yükler altında kompresif akmaya karşı dayanıklıdır. |
| C95400 (Al-Bronz) | 150 – 170 | 0% | Korozyon Direnci. Sadece belirli ıslak/asidik uygulamalarda kullanılır. Zayıf gömülebilirlik. |
2. Üretim: Yoğunluk Zorunluluğu
Döküm yöntemi astarın yorulma ömrünü belirler.
Santrifüj Standardı
Biz zorunlu kılıyoruz Santrifüj Döküm tüm dönen için Bronz Yatak Gömlekleri.
* Süreç: Kalıp katılaşma sırasında 50-100 Gs hızla döner.
* Yoğunluk: Başarır 8,96 g/cm³ (kum döküm için ~8,4 g/cm³'e karşılık).
* Tane Yapısı: G kuvveti tane yapısını sıkıştırır ve yabancı maddeleri (cüruf, gaz) işlenerek uzaklaştırılan ID'ye doğru yüzdürür.
* Fayda: Mikro gözenekliliği ortadan kaldırır. Gözeneklilik, yorulma çatlakları için bir stres yükseltici görevi görür ve yağ filmi bütünlüğünü bozar.
3. Geometrik Mühendislik: Yağ Kanalları ve Koniklik
Astarın geometrisi de malzeme kadar kritiktir.
Helisel Yağ Kanalları
* Tasarım: Yivler, yerçekimi ve merkezkaç kuvvetine karşı yağı yukarı doğru pompalamak için helisel (spiral) olmalıdır.
* İşleme: Kenarlar yivli/radyuslu olmalıdır. Yağ oluğu üzerindeki keskin bir kenar kazıyıcı görevi görerek yağ tabakasını şafttan uzaklaştırır.
* Akış Hızı: Oluk kesiti, sürtünmeden kaynaklanan ısıyı (büyük kırıcılarda yaklaşık 40 kW ısı) uzaklaştırmak için > 80 L/dak'lık bir akış hızını desteklemelidir.
Konik Delik Telafisi
* Problem: Yük altında ana mil sapar (bükülür).
* Çözüm: Bu Bronz Yatak Astarı Bu sapmayı telafi etmek için delik genellikle hafif bir koniklik veya "kum saati" profili ile işlenir ve yükün kenarlara noktasal olarak yüklenmesi yerine burcun tüm yüksekliğine dağıtılması sağlanır.
4. Bakım Protokolleri: Kestirimci Zeka
Bir astarın arızalanmak üzere olduğunu nasıl anlarsınız?
Yağ Analizi (Ferrografi)
* Örnekleme Frekansı: Her 250 saatte bir.
* Bakır (Cu) + Kurşun (Pb): Sabit bir eğilim normaldir. Ani bir artış (örn. Cu > 50 ppm artış) astarın "silindiğini" gösterir.
* Demir (Fe): Milin aşındığını gösterir. Hemen dur. Astar başarısız oldu.
* Silisyum (Si): Toz contası arızasını gösterir. Silika partikülleri > 20μm astarın içine gömülür ve onu bir taşlama çarkına dönüştürür.
Sıcaklık İzleme
* Başlangıç: 45°C - 50°C dönüş yağı sıcaklığı.
* Uyarı: > 55°C.
* Yolculuk: > 60°C.
* Fizik: 90°C şaft yüzeyi sıcaklığında (yaklaşık 60°C yağ sıcaklığı), ISO VG 150 yağının viskozitesi artık 8.000 kN yükü destekleyemeyeceği noktaya düşer. Tutulma çok yakındır.
5. En İyi Kurulum Uygulamaları: Kriyojenik Shrink
1.000 mm çapında bir astarın yerleştirilmesi termal fizik gerektirir.
1. Konut Ölçümü: Gövde deliğinin 0,05 mm içinde yuvarlak olduğunu doğrulayın. Eğer ovalse, yeni gömlek deforme olacak ve mili sıkıştıracaktır.
2. Kriyojenik Soğutma: Astarı küçültmek için Katı CO2 (Kuru Buz) ve Alkol bulamacı kullanın.
* Hedef Küçülme: 1000 mm'lik bir burç için ~1,0 mm.
* Dikkat: Sıvı Azot (-196°C) ince duvarlı, yüksek kalaylı bronzlarda termal şok çatlamasına neden olabilir. Çok dikkatli kullanın.
3. Hizalanma: Flanş üzerinde yağ deliği hizalamasını işaretleyin. Termal kilit oluşmadan önce düşürmek ve hizalamak için 60 saniyeden az süreniz vardır.
Saha Örneği Parçacığı: "CH895'te eksantrik burcun çalıştırmadan 2 saat sonra gövde içinde döndüğü bir arızayı araştırdım. Temel neden: Bakım ekibi burcu soğutmak yerine muhafazayı ısıtmak için bir torç kullanmıştı. Düzensiz ısıtma, gövde deliğini bozarak yalnızca 30% temas alanı oluşturdu. Sürtünme eksikliği, burcun kilitleme anahtarlarını kırmasına ve dönmesine izin verdi. Burcu daima küçültün, çerçeveyi ısıtmayın."
Sonuç: "Ucuz" Astar Efsanesi
A Bronz Yatak Astarı kırıcının sermaye maliyetinin 2%'sinden daha azını temsil eder ancak kullanılabilirliğinin 100%'sini kontrol eder. Kum döküm, düşük kurşunlu genel bir burç satın alarak 20% tasarruf etmek, $100.000 ana mil arızası riski taşıyan yanlış bir ekonomidir. Centrifugal C93700'ü belirleyerek, yoğunluğu doğrulayarak ve sıkı montaj protokollerine bağlı kalarak madencilik operasyonları bu sarf malzemesini öngörülebilir bir varlığa dönüştürebilir.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese