

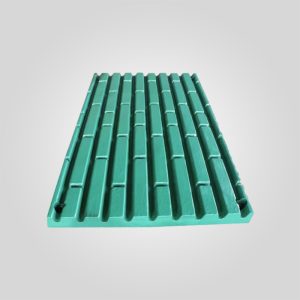
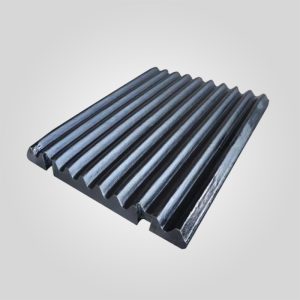
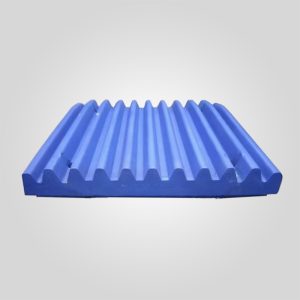
Sandvik CJ Serisi Çeneli Kırıcı Parçası Çene Plakası
Birincil Malzeme: Yüksek Manganlı Çelik (Mn13, Mn18, Mn18Cr2, Mn22Cr2)
Üretim Süreci :Isıl İşlemli Kum Döküm
Sertlik Aralığı: HRC 50-64 (Malzeme Sınıfına Göre Değişir)
Uyumlu Kırıcı Modelleri: CJ411/JM1108, CJ412/JM1208, CJ612/JM1211, CJ613, CJ615, CJ815
Kalite Standartları: Metalografik Test, Kimyasal Bileşim Analizi, Sertlik Denetimi
11 stokta var
ÜRÜN
Açıklama
Sandvik CJ Serisi Çene Plakaları - Mn18Cr2 Ağır Hizmet Aşınma Parçaları
Bu Çene Plakası (Sabit ve Döner) Sandvik CJ Serisi çeneli kırıcının birincil kırma arayüzüdür.
En sert cevherleri ve graniti kırmak için tasarlanan bu plakalar, kırılmadan aşırı basınç yüklerine dayanmalıdır.
Standart piyasa dökümlerinin aksine, bizim kırıcı yedekleri modifiye edilmiş malzemeden üretilmiştir Mn18Cr2 Östenitik Manganez Çelikyüksek darbe tokluğu ile olağanüstü aşınma direncini dengelemek için tasarlanmıştır.
Bir uzman olarak kırıcı parçaları tedarikçisiCJ serisinin tamamı (CJ411 - CJ815) için OEM tarafından değiştirilebilir plakalar sağlıyoruz.
Üretim sürecimiz aşağıdakileri kullanır Su Sertleştirme İşlemi mikroyapının tamamen östenitik olmasını sağlayarak yük altında erken çatlamayı önler.
Temel Mühendislik Avantajları
Çene plakalarının en yaygın iki arıza modunu ele alıyoruz: plastik deformasyon (yayılma) ve çatlama.
- Optimize Edilmiş Metalurji (ASTM A128 Grade C): Mn18Cr2 alaşımı kullanıyoruz.
Standart Mn13 ile karşılaştırıldığında, Krom (Cr 2%) ilavesi ve daha yüksek Manganez içeriği İş Sertleştirme kabiliyet.
Yüzey sertliği darbe altında ~220 HB'den >500 HB'ye yükselirken, çekirdek şoku absorbe etmek için sünek kalır. - Hassas İşleme: Arka yüzey (montaj yüzü), <0,2 mm'lik bir düzlük toleransı sağlamak için CNC ile işlenmiştir.
Çene stoğuna ve çerçeveye bu hassas uyum, plakanın kırma döngüleri sırasında "sallanmasını" ve çatlamasını önler. - Ters Çevrilebilir Tasarım: Plakalarımız simetrik bir diş profiline sahiptir.
Bu, operatörün alt bölge aşındığında çene plakasını 180 derece "çevirmesine" olanak tanıyarak çenenin hizmet ömrünü etkili bir şekilde iki katına çıkarır. aşınma parçaları.
Teknik Özellikler
Yedek plakalarımız Sandvik CJ serisi makineler için gerekli olan katı boyutsal ve metalürjik standartları karşılamaktadır.
| Teknik Parametreler | Şartname Detayları |
|---|---|
| Malzeme Standardı | ASTM A128 Sınıf C (Mn18Cr2) / Sınıf E (Mn22Cr2) |
| İlk Sertlik | 200 - 230 HB (Montaj için Sünek Durum) |
| İşle Sertleştirilmiş Sertlik | 500 - 550 HB (Operasyonel Durum yaklaşık 50-55 HRC) |
| Akma Dayanımı | ≥ 350 MPa |
| Darbe Dayanıklılığı | ≥ 140 J/cm² (Charpy U-Notch) |
| Uyumlu Modeller | CJ411 (JM1108), CJ412 (JM1208), CJ612 (JM1211), CJ613, CJ615, CJ815 |
| Diş Profilleri | Standart, Ağır Hizmet, Geniş Diş, Oluklu |
Performans Karşılaştırması
Bakır madeni uygulamalarından elde edilen saha verileri, Mn18Cr2'nin standart alaşımlara göre verimliliğini göstermektedir:
- Aşınma Ömrü: 30%, sert granit uygulamalarında genel Mn13 plakalara kıyasla hizmet ömründe artış sağlar.
- Kırma Verimliliği: Optimize edilmiş diş profili "Nip Açısını" daha uzun süre koruyarak kaya kaymasını önler ve güç tüketimini 10%'ye kadar azaltır.
- Azaltılmış Bakım: Daha az sıklıkta değişim, daha düşük işçilik maliyetleri ve daha yüksek kırıcı kullanılabilirliği anlamına gelir.
Uzman Bakım Teşhisi: Ne Zaman Değiştirilmeli?
Görsel İnceleme Kılavuzu:
- "50% Kuralı": Diş profili orijinal yüksekliğinin 50%'si kadar aşındığında, malzeme yarılmak yerine toz haline getirildiği için kırma verimliliği önemli ölçüde düşer. Enerji tasarrufu için değiştirin.
- Rotasyon Stratejisi: Plaka aşınana kadar beklemeyin.
Diş profilinin alt 30% kısmı düz aşındığında çene plakasını döndürün (çevirin). Bu, malzeme kullanımını en üst düzeye çıkarır. - Arka Plaka Kontrolü: Çene plakasının arkasında parlak, cilalı noktalar varsa, plaka gevşektir. Plakanın kopmasını önlemek için kama cıvatalarını hemen yeniden sıkın.
Uzman Kurulum Notu
Kama Tertibatını sabitleyin: Sandvik CJ kırıcılar bir kama tutma sistemi kullanır.
Kritik Adım: Yeni plakaları taktıktan ve kırıcıyı 4-8 saat çalıştırdıktan sonra (alıştırma), kama cıvatalarını yeniden sıkmanız GEREKİR.
Manganez çeliği ilk yük altında hafif plastik deformasyona (çökme) uğrar. Yeniden sıkılmaması plakaların gevşemesine ve çene yüzeyine zarar vermesine neden olur.
Birincil kırma tonajınızı en üst düzeye çıkarın. Sandvik CJ kırıcınız için doğru diş profilini ve malzeme sınıfını belirlemek üzere mühendislik ekibimizle iletişime geçin.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."

 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese