

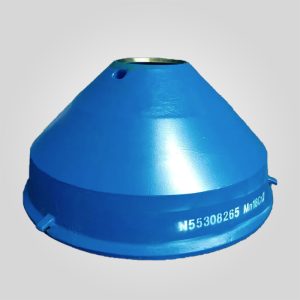
Metso Konik Kırıcı Baskı Yatağı Plakası Kırıcının Bronz Parçası 1057605172
Malzeme Sınıfı: CuSn8 Kalay Bronz (ASTM B271)
Boyutlar (Uzunluk × Genişlik × Kalınlık) 220mm × 180mm × 35mm
Sertlik (HB): 90-110 100-120 95-115
Maksimum Eksenel Yük Kapasitesi 1.500 kN: 2.000 kN 2.500 kN
Çalışma Sıcaklığı: -30°C ila +200°C
Tipik Hizmet Ömrü: 12.000-15.000 saat
50 stokta var
ÜRÜN
Açıklama
Metso HP Bronz Baskı Yatağı: Eksantrik Eksenel Destek
Bu Bronz Baskı Yatağı Plakası Metso HP Serisi konik kırıcılarda (HP300, HP400, HP500) Eksantrik Tertibat için alt eksenel yük taşıyan arayüzdür.
Ana Şasiye monte edilen bu hassas işlenmiş bronz halka, eksantrik tertibatının dönen ağırlığını ve karşı mil dişlisi reaksiyon kuvvetlerini destekler.
Jenerik ürünlerden farklı olarak kırıcı yedekleri, eksenel rulmanlarımız aşağıdakilerden üretilmektedir Yüksek Kurşunlu Kalay Bronz Modern yüksek hızlı hidrolik kırıcıların karakteristik özelliği olan yüksek kayma hızlarına ve termal yüklere dayanacak şekilde tasarlanmıştır.
Madencilik bakım planlayıcıları için kırıcı parça tedarikçileriBu bileşenin düzlüğü ve metalürjisi kritik önem taşır.
Aşınmış veya eğrilmiş bir baskı yatağı eksantriğin eğilmesine neden olarak dişli boşluk ayarını bozar ve katastrofik pinyon arızasına yol açar.
Bileşenlerimiz, dengeli dişli ağı sağlamak için <0,02 mm'lik bir düzlük toleransına göre yüzey taşlamalıdır.
Temel Mühendislik Avantajları
- Yüksek Hızlı Yağlama: Şu malzemeden üretilmiştir UNS C93700 (SAE 64) Yüksek Kurşun Bronz. 10-20% Kurşun içeriği, başlatma sırasında çelik Üst Baskı Yatağının bronz Alt Baskı Yatağına kaynak yapmasını önleyen kendinden yağlamalı bir film oluşturur (sınır yağlama aşaması).
- Enkaz Gömülebilirliği: Kurşunlu bronz matris, mikroskobik yağ kirleticilerinin (silika/metal ince taneleri) yüzeye gömülmesine izin verecek kadar yumuşaktır. Bu fedakar eylem, döküntülerin daha sert olan eşleşen çelik plakayı çizmesini önler.
- Geometrik Stabilite: Eğilmeyi önlemek için santrifüjle dökülmüş ve gerilim giderilmiştir. Mükemmel düz bir baskı yüzeyinin korunması, konik dişli ve pinyon dişlisinin yük altında aynı hizada tutulması için gereklidir.
Teknik Özellikler & Malzeme Sınıfı
HP yağlama sistemiyle sorunsuz entegrasyon sağlamak için katı OEM boyut ve metalürji standartlarına bağlı kalıyoruz.
| Parametre | Şartname | Standart/Notlar |
|---|---|---|
| Bileşen Tipi | Alt Baskı Yatağı | Eksantrik için Eksenel Destek |
| Malzeme Sınıfı | Yüksek Kurşunlu Kalay Bronz | ASTM B505 C93700 / SAE 64 |
| Sertlik | 60 - 80 HB (Brinell) | Kayma Aşınması için Optimize Edildi |
| Yüzey İşlemi | Ra 0,8μm (Zemin) | Radyal Yağ Kanalları ile |
| Düzlük Toleransı | 0,02 mm | Dişli Mesh için Kritik |
| Şekil | Dairesel Halka | Kaynaktan Düzeltildi |
Uyumlu Metso HP Modelleri
HP Serisinin özel eksenel yük gereksinimleri için tasarlanmıştır:
| Model | Yaklaşık Boyutlar (OD x ID) | Uygulama Notu |
|---|---|---|
| HP300 | Φ320mm x Φ240mm (Sadece Ref) | Çelik Üst Plaka ile Eşleşir |
| HP400 | Φ380mm x Φ290mm (Sadece Ref) | Yüksek Hızlı Eksantrik Destek |
| HP500 | Φ450mm x Φ350mm (Sadece Ref) | Ağır Hizmet Eksenel Yük |
Performans ve Aşınma Analizi
Birinci sınıf kurşunlu bronz baskı yataklarının kullanılması "Eksantrik Eğimi" önler:
- Dişli Koruması: Baskı yatağı aşındıkça eksantrik düşer. Bu da dişli boşluğunu sıkılaştırır. Aşınmaya dayanıklı alaşımımız dikey yüksekliği daha uzun süre koruyarak dişlileri 12.000+ saat boyunca "tatlı noktada" tutar.
- Isı Dağılımı: C93700 bronzun yüksek termal iletkenliği, ısıyı sürtünme arayüzünden uzaklaştırmaya yardımcı olarak rulman arızasına yol açan yağ oksidasyonunu (vernik) önler.
Saha Teşhisi: Ne Zaman Değiştirilmeli?
Baskı Yatağı dişli mekanizması için bir "sigorta" görevi görür. Gömlek değişimleri sırasında kontrol edin:
- Tepki Değişimi: Son servisten bu yana dişli boşluğunuz önemli ölçüde azalmışsa (sıkılaşmışsa), baskı yatağı incelmiş demektir. Kalınlığı hemen ölçün.
- "Bulaşma" veya Erime: Bronz yüzey lekeli veya erimiş balmumu gibi görünüyorsa, yağ beslemesi arızalanmış veya kırıcı aşırı yüklenmiştir. Hem bronz hem de çelik plakaları değiştirin.
- Kama giy: Rulman bir tarafta diğerine göre daha ince aşınmışsa, ana şasi yatağı eğrilmiştir veya karşı mil kutusu hizalaması yanlıştır.
Uzman Mühendisin Notu: Shimming & End Play
Kritik Bakım Tavsiyeleri: Değiştirirken Bronz Baskı Yatağıeksantrik grubunun yüksekliğini değiştiriyorsunuz.
Bu durum doğrudan Konik Dişli Boşluğu ve Kök Temizliği.
Sen gerekir montajdan sonra boşluğu kontrol edin.
Genellikle, ekleme veya çıkarma yapmanız gerekecektir Şim Contaları OEM boşluk spesifikasyonunu (tipik olarak 0,4 mm - 0,6 mm) geri yüklemek için Alt Baskı Yatağının altında.
Yeniden şim yapılmaması, 24 saatlik çalışma süresi içinde dişli dişlerinin sıyrılmasına neden olacaktır.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."




 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese