
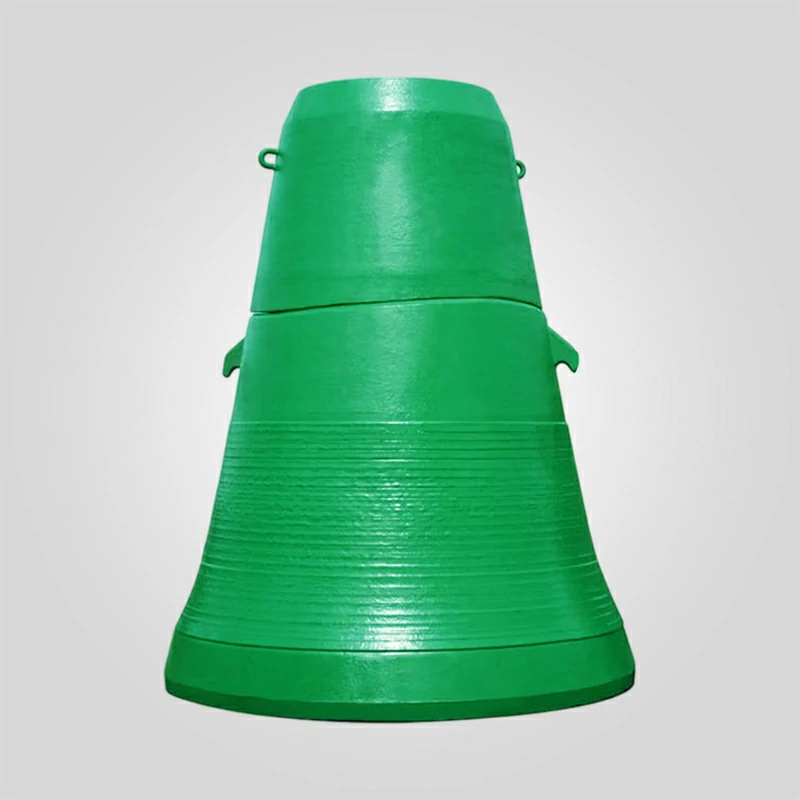
Sandvik Döner Kırıcı Manto | CG850 & CG880 Aşınma Parçaları
Sandvik Döner Kırıcı Mantosu, birincil kırma odasını oluşturmak için içbükey astarlarla birlikte çalışmak üzere tasarlanmış kritik bir aşınma parçasıdır. Sandvik'in CG serisi birincil döner kırıcıları için tasarlanan bu bileşen, madencilik ve agrega operasyonlarında büyük besleme boyutlarını işleyen sürekli sıkıştırmalı kırma işleminin merkezinde yer alır.
12 stokta var
ÜRÜN
Açıklama
Sandvik CG Serisi Döner Kırıcı Mantosu - Birincil Aşınma Parçaları
Bu Döner Kırıcı Mantosu Sandvik CG serisi döner kırıcılar için birincil kırma arayüzüdür.
Ana şaft üzerine monte edilen bu devasa aşınma bileşeni, büyük Maden Çıkışı (ROM) kayalarını azaltmak için sabit konkavlara karşı aşırı basınç kuvveti uygular.
Standarttan farklı olarak konik kırıcı parçalarıSandvik CG800 serisi bir makinenin mantosu, kırılmadan veya deforme olmadan yüzlerce tonu aşan şok yüklere dayanmalıdır.
Bir uzman olarak döner kırıcı parçaları tedarikçisiBu mantoları yüksek saflık kullanarak üretiyoruz Östenitik Manganez Çelik.
Tescilli ısıl işlem sürecimiz, mantonun darbeyi emecek kadar sünek kalmasını sağlarken, aşındırıcı granit, bakır cevheri ve demir cevherinden kaynaklanan oyulmaya direnmek için yüzeyde hızla "işlenerek sertleştirilir".
Temel Mühendislik ve Üretim Avantajları
Birincil kırma istasyonları için önemli olan tek ölçüt güvenilirliktir. Mantolarımız erken çatlamayı ve aşırı plastik deformasyonu önleyecek şekilde tasarlanmıştır.
- Optimize Edilmiş Metalurji (ASTM A128): Modifiye edilmiş Mn18Cr2 ve Mn22Cr2 alaşımlar.
Karbon-Manganez oranını sıkı bir şekilde kontrol ederek, mantonun darbe altında >550 HB yüzey sertliğine ulaşmasını sağlıyoruz ve standart dökümlere kıyasla aşınma ömrünü önemli ölçüde uzatıyoruz. - Vakumlu Gaz Giderme: Döküm işlemi sırasında hidrojen ve nitrojen gazlarını uzaklaştırıyoruz.
Bu, iç gözenekliliği (süngerimsi) ortadan kaldırarak mantonun CG880'in yüksek güç değerine (1100 kW'a kadar) dayanacak yapısal yoğunluğa sahip olmasını sağlar. - Hassas İşleme: İç eşleşme yüzeyi, destek bileşiği için düzgün bir boşluk sağlamak üzere CNC ile işlenmiştir.
Hassas bir uyum, mantonun çalışma sırasında ana mil üzerinde dönmesini önlemeye yardımcı olur.
Teknik Özellikler: Malzeme Bilimi
Cevherinizin spesifik özelliklerine göre doğru alaşım derecesini seçin.
| Malzeme Sınıfı | Standart Referans | İlk Sertlik | İşle Sertleştirilmiş Sertlik | Önerilen Uygulama |
|---|---|---|---|---|
| Ultra Dayanıklı Mn18 | ASTM A128 Gr C | 210 - 230 HB | 450 - 500 HB | Yüksek Darbe, Orta Aşınma (Kireçtaşı, Granit) |
| Ekstrem Mn22 | ASTM A128 Gr E | 220 - 240 HB | 550 - 600 HB | Aşırı Darbe ve Aşınma (Demir Cevheri, Bakır, Altın) |
| TIC Ekleme | Özel Matris | >600 HB | – | Özel yüksek aşınma bölgeleri (Özel Sipariş) |
Uyumlu Sandvik Modelleri
OEM-değiştirilebilir tedarik ediyoruz kırıcı yedekleri Sandvik birincil döner kırıcıların tamamı için:
| Sandvik Serisi | Uyumlu Modeller | Yem Açma Referansı |
|---|---|---|
| CG600 Serisi | CG650 | 1150 x 3170 mm |
| CG800 Serisi | CG820, CG840, CG850, CG880 | 1650 x 4410 mm'ye kadar |
Performans Teşhisi: "Plastik Akış" Sorunları
Aşınma modellerini anlamak, astar seçiminizi optimize etmenize yardımcı olabilir.
- Mantarlaşma (Plastik Akış): Mantonun alt kenarı genişler ve dışa doğru kıvrılırsa, manganez çeliği kırma basıncı için çok yumuşaktır.
Bu "dudak" boşaltma ayarını (OSS) bloke ederek verimi azaltabilir.
Çözüm: Yükseltme Mn22Cr2 veya Yüksek Karbonlu Mn18. - Çan-Ağız Aşınması: Sadece mantonun alt kısmında aşırı aşınma olması, kırıcının "Şok Beslemeli" olmadığını gösterir.
Bir döner kırıcıyı boş çalıştırmak, astarın yüzey alanının 70%'sini boşa harcar. - Dikey Çatlama: Genellikle yetersizlikten kaynaklanır destek bileşeni veya altlıktaki boşluklar, mantonun yük altında esnemesine ve kopmasına izin verir.
Uzman Kurulum Notu
Destek Bileşeni Kritiktir: Sandvik CG mantolarının muazzam boyutları (genellikle 20 tonu aşan) nedeniyle, doğrudan metal-metal uyumu mümkün değildir.
Birinci sınıf, yüksek etkili bir Epoksi Destek Bileşiği.
Profesyonel ipucu: Desteği dökerken ortam sıcaklığının 15°C'nin (59°F) üzerinde olduğundan emin olun.
Soğuk dökülürse, destek tabakası ayrışarak astarın gevşemesine ve feci şaft hasarına yol açacaktır.
Madeninizin üretim hedeflerini güvence altına alın.
Ağır hizmet tipi Sandvik CG serisi mantoların teslim sürelerini görüşmek için mühendislik ekibimizle bugün iletişime geçin.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese