

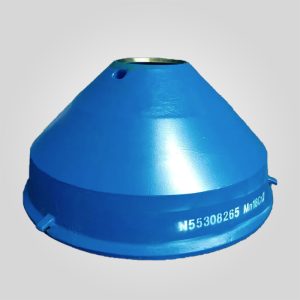
Konik Kırıcı Kafası Üst Burcu - Symons 7ft / Metso HP Serisi için OEM Referansı
Malzeme Sınıfı: CuSn8 Kalay Bronz (ASTM B271)
Boyutlar (ID × OD × Yükseklik): Φ170mm × Φ230mm × 110mm
Sertlik (HB): 85-105
Maksimum Yük Kapasitesi: 1.200 kN
Çalışma Sıcaklığı: -40°C ila +200°C
Tipik Hizmet Ömrü: 8.000-12.000 saat
55 stokta var
ÜRÜN
Açıklama
Konik Kırıcı Kafası Üst Burcu, hareketli koni kafası ile kırıcı çerçevesi arasındaki üst arayüze takılan kritik bir bronz aşınma bileşenidir. Makine mühendisliği açısından bakıldığında bu burç, mil eşmerkezliliğini korumaktan, eksenel yer değiştirmeyi kontrol etmekten ve basınçlı kırma sırasında oluşan döngüsel darbe yüklerini sönümlemekten sorumlu birleşik bir radyal ve eksenel yük taşıyıcı eleman olarak işlev görür. Yüksek hizmet tipi konik kırıcılarda, bu bileşen karışık yağlama koşulları, yüksek temas basıncı ve tekrarlanan mikro kayma altında çalışarak malzeme seçimi, ısıl işlem kontrolü ve boyutsal doğruluğu hizmet ömrü için belirleyici faktörler haline getirir.
Sert kaya madenciliği ve agrega üretiminde yirmi yıllık saha deneyimine dayanarak, kafa üst burcunun erken arızalanması, iş mili skorlamasının, eksantrik burcun aşırı yüklenmesinin ve anormal titreşimin başlıca temel nedenlerinden biridir. Bu nedenle, aşağıdaki tasarım ve üretim özellikleri pazarlama iddialarından ziyade metalürjik stabilite, öngörülebilir aşınma davranışı ve tekrarlanabilir montaj doğruluğu etrafında tanımlanmıştır.
Teknik Önemli Noktalar
- Yüksek Temas Gerilimi için Kontrollü Bronz Metalurjisi
Burç, yük spektrumuna bağlı olarak kalay bronz CuSn8 (ASTM B271) veya alüminyum bronz CuAl10Fe3'ten (EN 12163) üretilir. CuSn8, sınır yağlaması altında sabit sürtünme katsayıları sağlarken CuAl10Fe3, 1.500 kN eksenel yükü aşan kırıcılar için daha yüksek basınç dayanımı sunar. Kimyasal bileşim, ayrışmaya bağlı yumuşak bölgeleri önlemek için her eriyik partisi için spektrometre analizi ile doğrulanır. - Gerilimi Giderilmiş ve Öngörülebilir Açıklıkla İşlenmiş
Kaba işlemeden sonra burç, son işleme sırasında artık gerilim bozulmasını en aza indirmek için 260-300°C'de termal gerilim azaltma işlemine tabi tutulur. İç delik ve dış çap IT6-IT7 tolerans sınıflarına göre işlenerek tutarlı yağ filmi kalınlığı sağlanır ve başlatma sırasında yerel temas basıncı artışları önlenir. - Yüzey Bütünlüğü ve Tahribatsız Muayene
Tüm yük taşıyan yüzeyler Ra 0,8-1,6 μm'ye kadar tornalanır ve honlanır. Her bitmiş burç, döküm bütünlüğünün kritik olduğu büyük çerçeveli konik kırıcılarda kullanılan alüminyum bronz varyantlar için isteğe bağlı ultrasonik test ile görsel incelemeye ve boyutsal doğrulamaya tabi tutulur. - Sürekli Kırma Döngüleri Altında Termal Kararlılık
Seçilen bronz kaliteleri, bazalt ve demir cevherinin sürekli kırılması sırasında kafa tertibatında ölçülen gerçek yağ filmi sıcaklıklarıyla uyumlu olan 200-220°C'ye kadar mekanik kararlılığı korur. Bu, uzun çalışma vardiyaları sırasında parazit uyum kaybını ve eksenel sünmeyi önler.
Teknik Özellikler Tablosu
| Parametre | Standart Görev Yapılandırması | Ağır Hizmet Konfigürasyonu |
|---|---|---|
| Malzeme Sınıfı | CuSn8 Kalay Bronz (ASTM B271) | CuAl10Fe3 Alüminyum Bronz (EN 12163) |
| Tipik Boyutlar (ID × OD × Yükseklik) | Φ170 mm × Φ230 mm × 110 mm | Φ210 mm × Φ280 mm × 140 mm |
| Boyutsal Tolerans | IT6-IT7 (ISO 286) | IT6-IT7 (ISO 286) |
| Sertlik Aralığı | 85-105 HBW | 95-115 HBW |
| Maksimum Eksenel Yük (Tasarım Referansı) | ≤1.200 kN | ≤1,800 kN |
| Önerilen Çalışma Sıcaklığı | -40°C ila +200°C | -30°C ila +220°C |
| Tipik Hizmet Ömrü (Saha Verileri) | 8.000-12.000 saat | 10.000-15.000 saat |
Uygulanabilir Kırıcı Marka ve Modelleri
Bu üst burç, madencilik ve agrega uygulamalarında yaygın olarak kullanılan ana konik kırıcı tasarımlarıyla boyutsal ve işlevsel olarak uyumludur. Tüm arayüzler, kafa veya çerçevede değişiklik gerektirmeden OEM geometrik referanslarına dayalı olarak doğrudan değiştirilebilir şekilde tasarlanmıştır.
| Marka | Uyumlu Modeller | Mühendislik Gerekçesi |
|---|---|---|
| Symons | 4,25 ft, 5,5 ft, 7 ft (Standart ve Kısa Başlık) | Orijinal iş mili koniklik oranı (1:50) ve kafa yuvası geometrisiyle eşleşerek doğru eksenel yük aktarımı ve yağ dağılımı sağlar. |
| Nordberg (Metso Outotec) | HP300, HP400, HP500 | Hidrolik ayar sistemleri etrafında tasarlanmıştır; kontrollü boşluk, dinamik hidroset basıncı altında eksenel yüzmeyi önler. |
| Terex Cedarapids | TC51, TC66, CRC380 | Modüler çerçeve tasarımına uygun dış çap toleransı, yüksek hızlı kafa dönüşü sırasında eşmerkezliliği korur. |
| Sandvik | CH420, CH430, CH440 | Alüminyum bronz seçeneği, yüksek frekanslı kırma döngüleri sırasında termal genleşme uyumsuzluğunu azaltır. |
| Çin Yerli Markaları | SBM SMH500, SMH750, Liming MC Serisi | Çin'de yaygın olan granit ve bazalt gibi sert ve aşındırıcı cevherler için genişletilmiş aşınma marjları ile optimize edilmiştir. |
Üretim ve Kalite Kontrol Süreci
Her bir üst burç kontrollü bir üretim rotası altında üretilir. Ham bronz kütükler boyuta bağlı olarak dökülür veya dövülür, ardından mikroyapısal gradyanları ortadan kaldırmak için homojenizasyon ısıl işlemi uygulanır. Kaba işleme, özellikle alüminyum bronz kalitelerinde iş sertleşmesini önlemek için muhafazakar kesme parametreleri ile gerçekleştirilir.
Nihai işleme, kritik çapların proses içi ölçümü ile CNC torna tezgahlarında hassas tornalama ve delik delme işlemlerini içerir. Sertlik, homojenliği sağlamak için birden fazla çevresel noktada HBW testi kullanılarak doğrulanır. Ağır hizmet modellerinde, sevkiyattan önce iç bütünlüğü doğrulamak için isteğe bağlı manyetik parçacık muayenesi veya ultrasonik test uygulanır.
Mühendis Tavsiyesi
- Kurulum ve Açıklık Kontrolü
Kurulumdan önce, yalnızca nominal boyutlara güvenmek yerine her zaman iş mili muylusunu ve çerçeve deliğini ölçün. Tavsiye edilen çap çalışma boşluğu standart çerçeveler için tipik olarak 0,08-0,12 mm'dir ve büyük makineler için biraz daha yüksektir. Aşırı parazit soğuk çalıştırma sırasında yağ açlığına neden olurken, aşırı boşluk darbe aşınmasını hızlandırır. - Yağlama ve Çalışma Disiplini
Yağlama sisteminin ortam sıcaklığı ve yüke uygun viskozitede temiz yağ sağladığından emin olun. Çoğu konik kırıcı için ISO VG 150-220 yağı uygundur. Düşük hızdaki sınır yağlama koşulları üst burç yüzeyindeki yapışkan aşınmasını artırabileceğinden, yük olmadan uzun süreli rölanti dönüşünden kaçının.
İlgili Ürünler ve Yedek Parçalar
Bu bileşen, kafa burçları, eksantrik burçlar, baskı yatakları ve ana şaftlar dahil olmak üzere eksiksiz bir konik kırıcı aşınma ve yedek parça yelpazesinin parçasıdır. Uyumlu tertibatlara tam bir genel bakış için lütfen konik kırıcı parça kataloğu.
Mühendislik ve kullanım ömrü maliyeti açısından bakıldığında, doğru şekilde belirlenmiş ve doğru şekilde monte edilmiş bir kafa üst burcu, kırıcının istikrarlı çalışmasına, titreşim seviyelerinin azalmasına ve öngörülebilir bakım aralıklarına doğrudan katkıda bulunur. Yüksek verimli operasyonlarda bu, planlanmamış duruş sürelerinde ve ikincil bileşen hasarlarında ölçülebilir azalmalar anlamına gelir.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."




 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese