

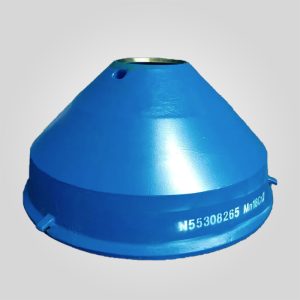
CH Sreies Konik Kırıcı Parçası Ana Şaft Adımı
| Malzeme | CuSn12Ni (DIN CC491K / ISO CuSn12Ni) | EN 10204 3.1 |
| Sertlik | 180-220 HB | Brinell haritalama |
| Dış çap | 320 mm ±0,05 mm | CMM |
| Yükseklik | 85 mm ±0,1 mm | ISO 1101 |
| Yüz bitirme | Ra ≤ 1,6 μm | ISO 1302 |
1241 stokta var
ÜRÜN
Açıklama
| Öğe | Şartname | Muayene Standardı / Not |
|---|---|---|
| Parça Adı | Ana Mil Kademesi (Kademe Yatağı Arayüz Bileşeni) | Hidrolik ayarlı konik kırıcılarda kullanılır |
| Birincil Malzeme | CuSn12Ni sürekli döküm kalay bronz | DIN CC491K / ISO CuSn12Ni, EN 10204 3.1 izlenebilirlik |
| Kimya (Tipik) | Cu 86-88%, Sn 11-13%, Ni 1-2%, safsızlıklar ≤0,5% | Spektrometre doğrulaması, ısı/parti kimliği kaydedildi |
| Sertlik | 180-220 HB | 5 lokasyonda Brinell haritalama |
| Akma Dayanımı | ≥ 250 MPa | Malzeme sertifikası + dahili parti testi |
| Basınç Dayanımı | ≥ 600 MPa | Yüksek yatak yüzey basıncı için uygundur |
| OD | 320 mm ±0,05 mm | CMM denetimi, uygulanabildiği yerlerde ISO 2768-mK |
| Yükseklik | 85 mm ±0,1 mm | ISO 1101 uyarınca düzlük ve paralellik |
| Merkez Delik İpliği | M48 × 2 (ISO metrik ince) | Diş derinliği 60 mm ±0,2 mm |
| Yüzey İşlemi | Basınç dağıtım yüzeyinde Ra ≤ 1,6 μm | ISO 1302 uyarınca yüzey bütünlüğü |
| Yağ Yuvası / Portlar | 360° sarmal oluk + 4 × Ø8 mm radyal portlar | Oluk derinliği 3 mm ±0,1 mm |
| Yük Kapasitesi | Statik 300 t, 500 rpm'de dinamik 150 t | PV limiti 3,5 MPa-m/s, yüzey basıncı limiti 45 MPa |
| Yağlayıcı | ISO VG 150 EP yağı | Yağ temizliği ISO 4406 18/16/13 veya daha iyi |
| Montaj Torku | 650 N-m ±5% | Çapraz desenli sıkma, belgelenmiş tork izi |
| Hizalama / Salgı | Montajda ≤0,05 mm şaft salgısı | Dönme kontrolü maks 0,08 mm TIR |
| Uygulanabilir Kırıcı Aileleri | Sandvik CH serisi, Metso HP serisi (çizim eşleşmesine göre) | OEM referansı modele ve seriye göre değişir; siparişten önce onaylayın |
Markdown tablo sürümü (arama parçacığı çıkarma için):
| Ürün | Teknik Özellikler | Not |
| — | — | — |
| Malzeme | CuSn12Ni (DIN CC491K / ISO CuSn12Ni) | EN 10204 3.1 |
| Sertlik | 180-220 HB | Brinell haritalama |
| Dış çap | 320 mm ±0,05 mm | CMM |
| Yükseklik | 85 mm ±0,1 mm | ISO 1101 |
| Yüz bitirme | Ra ≤ 1,6 μm | ISO 1302 |
| Diş | M48 × 2, derinlik 60 mm ±0,2 mm | Gösterge doğrulandı |
| Oluk | 360° sarmal + 4 × Ø8 mm portlar | Oluk 3 mm ±0,1 mm |
| Yük | Statik 300 t; Dinamik 150 t @ 500 rpm | PV 3,5 MPa-m/s |
| Yağ | ISO VG 150 EP | ISO 4406 18/16/13 |
| Tork | 650 N-m ±5% | Çapraz desen |
Hidrolik Ayarlı Kırıcılarda Ana Şaft Kademesinin Temel Avantajları
Hidrolik ayarlı bir konik kırıcı dengesiz kapalı yan ayarı (CSS) ve yükselen yatak sıcaklığı eğilimi göstermeye başladığında, temel neden genellikle hidrolik paketin kendisi değildir. Gerçek hasar genellikle ana mil yükünün basamak yatak yüzeyine aktarıldığı arayüzde başlar. Bu Ana Şaft Basamağı, döner hareket sırasında eksenel yükü taşımak, 300 tonu aşabilen operasyonel yükleri dağıtmak ve hidrolik ayar sistemi işini yaparken şaftı sıkı hizalama sınırları içinde tutmak için tasarlanmış bronz bir bileşendir.
"Bronz bronzdur" varsayımına dayanan düşük maliyetli satış sonrası burçların aksine, doğru belirlenmiş bir basamak bileşeni istikrarlı bir hidrodinamik yağ filmi oluşturmalı ve sürdürmelidir. Bu nedenle tasarım, tüm basınç yüzeyi boyunca tutarlı bir şekilde yağ beslemek için sürekli 360° sarmal yağlama kanalı ve dört adet Ø8 mm radyal port kullanır. Basınç dağıtım yüzeyi Ra ≤ 1,6 μm olacak şekilde hassas taşlanmıştır, böylece yağ filmi işleme tepe noktaları tarafından silinmek yerine hızla oluşabilir.
Aşınma parçaları, kırıcı yedek parçaları, yedek parçalar ve kırıcı parçası tedarikçileri arayan alıcılar için bu bileşen önemlidir çünkü mekanik bir sigorta gibi davranır: Yağ temizliği düşerse veya boşluk yanlış ayarlanırsa, basamak yüzeyi genellikle çizilme, taşlanma veya ısı renklenmesinin görüldüğü ilk yerdir. Bu modellerin erken yakalanması, hidrolik ayar mekanizması ve ana mil yuvasındaki ikincil arızaları önleyebilir.
Teknik Özellikler ve Üretim Kontrolleri
Malzeme Seçimi ve CuSn12Ni'nin Endüstriyel Açıdan Neden Makul Olduğu
Belirtilen alaşım CuSn12Ni (DIN CC491K / ISO CuSn12Ni) nikel ilaveli bir kalay bronzudur. Fiziksel ve metalürjik açıdan, yayınlanan 180-220 HB sertlik ve ≥250 MPa akma dayanımı aralığı, karışık ila tam film yağlama altında kaymalı yataklar için kullanılan endüstriyel kalay bronzlarıyla tutarlıdır. Basma dayanımı hedefi ≥600 MPa da uygundur, çünkü basamak bileşenleri, özellikle yağ filmi henüz tam olarak gelişmediğinde başlatma, durdurma ve tramp olayları sırasında yüksek yüzey basıncına maruz kalır.
Pratik bir karşılaştırma genellikle C93800 (SAE 660) gibi yaygın kurşunlu yatak bronzlarıyla yapılır. C93800 orta hizmet uygulamalarında kabul edilebilir, ancak sık yük dalgalanmaları görülen kırıcılarda, nikel taşıyan kalay bronz sınıfı tipik olarak plastik deformasyona (mantarlaşma) ve sınır yağlaması altında yapışkan aşınmaya karşı daha iyi direnç için seçilir. Alaşım seçimi iyi bir yağlama kontrolünün yerini almaz; ISO 4406 temizliğinde sapmalar olduğunda size daha bağışlayıcı bir tribolojik pencere sunar.
Hizmet Ömrünü Etkileyen İşleme Rotası ve Proses Detayları
- Belgelenmiş ısı kimyası ile sürekli döküm veya kontrollü döküm hammaddesi, ardından gerilim giderme tavlaması İşleme sonrasında temas yüzeyini deforme edebilecek artık gerilimi azaltmak için.
- CNC hassas işleme OD 320 mm ±0,05 mm ve diş geometrisi M48 × 2 için, servis değişimleri sırasında tekrarlanabilir uyum sağlar.
- Hassas taşlama basınç dağıtım yüzeyinin Ra ≤ 1,6 μm. Daha pürüzlü bir yüzey yağ filmi kopma riskini artırır ve skorlamayı hızlandırır.
- Oluk derinliği 3 mm ±0,1 mm olan helisel oluk işleme ve dört Ø8 mm radyal porta doğrulanmış kesişme, yağın kartere geri kısa devre yapmak yerine yüklü bölgeye ulaşmasını sağlar.
- ISO 1101'e göre geometrik toleranslama, ISO 2768-mK'ya göre hizalanmış boyutsal toleranslar ve ISO 1302'ye göre yüzey belirtme çizgileri.
Boyutsal Uyum ve Uyumluluk Kılavuzu
Bu basamak tasarımı, ana mil çapları 220-240 mm aralığında, eksantrik atımı 20-40 mm ve hidrolik basıncı 2-6 MPa olan hidrolik ayarlı konik kırıcılar için tasarlanmıştır. Genellikle Sandvik CH serisi ve Metso HP serisi makineler için çapraz referanslıdır, ancak OEM referans numaraları model, seri ve revizyon seviyesine göre değişir. Kırıcı seri numarası ve OEM çizim boyutları kullanılarak, özellikle omuz yüksekliği ve diş derinliği için doğru eşleşme onaylanmalıdır.
Uygulamanızda çalışma yüklerini değiştiren bir konik kırıcı gömleği değişikliği varsa (örneğin, daha agresif bir hazne profiline geçme), ilk alıştırma döngüsünden sonra basamak yatağı temas modelini doğrulayın. Hazne değişiklikleri eksenel yükü değiştirebilir ve yağın basamak boyunca nasıl dağıldığını etkileyebilir.
Arıza Modları, Neye Benzedikleri ve Genellikle Ne Anlama Geldikleri
Bir adım bileşeni tanınabilir şekillerde arızalanır. Önemli olan, parçaları yalnızca takvim zamanına göre değiştirmek yerine aşınma modelini kontrol edilebilir bir nedene bağlamaktır.
- Mantarcılık: Yük taşıyan omuz veya kenarda lokalize plastik deformasyon. Genellikle yetersiz destek alanı, tekrarlanan aşırı yükler veya bronz akma marjını azaltan yüksek sıcaklıkla bağlantılıdır.
- Dökülme: pul benzeri yüzey kaybı bronzda sert çeliklere göre daha az yaygındır, ancak gömülü döküntüler gerilim yükselticileri oluşturduğunda ve yüzey döngüsel yük altında yorulduğunda ortaya çıkabilir.
- GallingYapışkan transferi ve yırtılmış metal, sınır yağlama, düşük yağ akışı, yanlış viskozite derecesi veya zayıf yüzey kalitesi eşleşmesini gösterir. Safralaşma başladığında, sürtünme keskin bir şekilde artar ve sıcaklık kaçağı bunu takip edebilir.
- Puanlama: paralel oluklar tipik olarak kirli yağ anlamına gelir. Yaygın bir tetikleyici, filtre baypas olayları veya yeniden inşa sırasında kötü yıkamadır.
- Isı renklendirme: saman mavisi renk değişikliği, sürekli yüksek sıcaklık olduğunu gösterir. Kırıcı görevinde, bu genellikle yağ açlığı, yanlış hizalama veya aşırı ön yük belirtisidir.
[Seçenek C: Saha Örneği Parçacığı]
Benden bir "hidrolik ayar sorununu" incelemem istendiğinde, genellikle hidroliğe dokunmadan önce basamak yüzeyini inceleyerek başlarım. Tekrarlanabilir bir senaryo şudur: Basamak yüzeyi bir kadranda derin çizikler gösterirken, diğer kadran nispeten normal görünür. Bu model genellikle tek başına "kötü yağ" yerine şaft salgısına veya bir oturma sorununa işaret eder. Salgıyı ölçer ve montaj sırasında ≤0,05 mm'nin ötesine geçtiğini tespit ederseniz, yağ filmi aralıklı olarak çökecek ve yüklü taraf aşırı ısınacaktır. Hizalamayı düzeltmeden basamağı değiştirmek, aynı arıza için saati sıfırlar.
Ölçülebilir Kontroller ile Kurulum Prosedürü
Doğru montaj kısmen geometri kısmen de disiplindir. Amaç kontrollü temas, kontrollü tork ve doğrulanmış yağ akışıdır.
- Kilitleyin ve saha LOTO prosedürüne göre sıfır enerji durumunu doğrulayın.
- Montaj yüzeylerini Sa 2.5 temizlik standardına göre temizleyin ve tüm çapakları giderin. Montaj sırasında kirletici madde transferi, ilk hafta çizilmelerinin yaygın bir kaynağıdır.
- Birleşme yüzeyinin düzlüğünü doğrulayın ve aşınma olup olmadığını kontrol edin. Tabanda kabarık malzeme varsa, yeni bileşeni takmadan önce bunu düzeltin.
- Temas yüzeylerine ince, düzgün bir Molykote P40 macunu kaplaması uygulayın. Fazla uygulamayın; fazla macun döküntüleri hapsedebilir.
- Dübel pimleri kullanarak ≤0,02 mm boşluk bırakarak hizalayın, ardından sallanma olmadığından emin olmak için bileşeni elle oturtun.
- Kalibre edilmiş bir anahtar kullanarak montaj cıvatalarını çapraz düzende 650 N-m ±5% değerine torklayın. İzlenebilirlik için son tork değerlerini kaydedin.
- Tüm radyal portlardan yağ akana kadar yağlama sistemini hazırlayın. Akışı görsel olarak ve mümkünse 0,15-0,35 MPa çalışma basıncında bir akış kontrolü ile onaylayın.
- Kadranlı bir gösterge ile dönüş kontrolü yapın; maksimum 0,08 mm TIR ilk çalıştırmadan önce pratik bir kabul sınırıdır.
- En az 5 dakikalık düşük hızda alıştırma periyodu uygulayın ve rulman sıcaklığını izleyin. Herhangi bir hızlı artış, yağ filmi dengesizliğini veya yanlış hizalamayı gösterir.
Performans ve Maliyet Karşılaştırması: OEM Sınıfı vs Düşük Maliyetli Satış Sonrası
Toplam sahip olma maliyetinde (TCO), bir adım bileşeninin satın alma fiyatı nadiren baskın maliyettir. Planlanmamış arıza süresi, ikincil hasar ve yağ sistemi kirliliği genellikle pahalı olan kısımdır.
- Aşınma stabilitesi: Ra ≤ 1,6 μm olan kontrollü bir CuSn12Ni adımı genellikle kısa süreli sınır yağlama olaylarını daha yumuşak, kötü işlenmiş satış sonrası bronzdan daha iyi tolere eder. Pratik açıdan bu, yağ temizliği ISO 4406 18/16/13 veya daha iyi seviyede tutulduğunda, yeniden yapımlardan sonra genellikle daha az "ilk skorlama" olayına dönüşür.
- Bakım süresi: Daha iyi oluk geometrisi ve doğru port kesişimleri sorun giderme süresini azaltır. Tasarım doğrulama ve CMM kontrolleri ile yağ dağıtım sorunları ortadan kaldırıldığı için sahalar genellikle daha az tekrarlanan sökme işlemi bildirmektedir.
- Risk maliyeti: Düşük maliyetli parçalar genellikle EN 10204 3.1 izlenebilirliği olmadan gelir. Bir arıza meydana geldiğinde, kimya, sertlik veya ısıl işlem geçmişini doğrulayamazsınız, bu da kök neden analizini ve garanti görüşmelerini zorlaştırır.
Gerçekçi bir performans hedefi "iki kat daha uzun ömür" değil, arıza olasılığında ölçülebilir bir azalmadır. Step bileşeni bir ikincil arıza olayını (hidrolik bileşen skorlaması, şaft oturma hasarı veya yağ sisteminin planlanan kapsam dışında yıkanması) önlerse, önlenen arıza süresi satış sonrası ve OEM standart fiyatları arasındaki deltayı aşabilir.
Kalite Güvence ve Doğrulama Yöntemleri
- Malzeme doğrulama: Spektrometre analizi Cu/Sn/Ni aralıklarını ve safsızlık kontrolünü onaylar.
- Boyutsal denetim: Dış çap, yükseklik, diş geometrisi, yiv derinliği ve port konumlarının CMM ölçümü.
- Sertlik kontrolü: 180-220 HB kıvamını doğrulamak için Brinell sertlik haritalaması (minimum 5 puan).
- Yüzey denetimi: Ra ≤ 1,6 μm için yüzey pürüzlülüğü doğrulaması ve işleme yırtıkları için görsel kontroller.
- NDE notu: Manyetik parçacık muayenesi (ASTM E1444) öncelikle ferromanyetik malzemeler için geçerlidir. Bronz bileşenler için, boya penetrant testi tipik olarak yüzey kırılma göstergeleri için daha uygundur. Bir muayene planında bronz için ASTM E1444 listeleniyorsa, bunun bronz parçanın kendisinden ziyade bitişik çelik donanıma yönelik olup olmadığını teyit edin.
- İşlevsel test: Oluklar ve portlar aracılığıyla yağ dağılımını doğrulamak için çalışma sıcaklığı aralığında (-30°C ila +180°C) yağlama akışı simülasyonu.
Yağ Analizi ve Önleyici Bakım Kılavuzu
Bir basamaklı rulman yağ durumuna göre yaşar veya ölür. Yağ analizi, yüzey maviye dönmeden önce sorunu tespit etmenin en hızlı yoludur.
- Partikül temizliği: yağı ISO 4406 18/16/13 veya daha iyi seviyede tutun; daha kötü temizlik eğilimi skorlama başlangıcı ile güçlü bir korelasyon gösterir.
- Aşınma metalleri trendi: yükselen bakır (Cu) bronz aşınmasına işaret edebilir; yükselen demir (Fe) şaft veya gövde sıkıntısına işaret edebilir. Trend yönü tek bir numuneden daha önemlidir.
- Viskozite kontrolü: ISO VG 150 EP yağı, film mukavemeti için kabul edilebilir viskozite sapması içinde kalmalıdır. Büyük damlalar sınır teması riskini artırır.
- Su ve emülsifikasyon: su film mukavemetini azaltır ve korozyona bağlı yüzey bozulmalarını hızlandırır. Su girişini bir yağlayıcı seçimi sorunu olarak değil, temel bir neden olarak ele alın.
- Sıcaklık alarmları: Rulman sıcaklığı >100°C, belirtildiği gibi otomatik kapanmayı tetiklemelidir, çünkü yağ filmi çöktüğünde bronz yapışkan aşınması hızla artar.
Her 1.000 çalışma saati gibi muayene aralığı kılavuzu makuldür, ancak duruma dayalı tetikleyiciler daha etkilidir: >4 mm/s RMS titreşim hızı, >15% güç tüketimi artışı veya >0,5 mm derinlikte görünür çizik, muayene ve potansiyel olarak değiştirme için pratik nedenlerdir.
Sipariş Vermeden Önce Uzman Hatırlatması
Hidrolik ayar sistemi için kırıcı yedek parçaları satın almadan önce üç maddeyi yazılı olarak onaylayın: çizime göre tam uyum (model ve seri), yağlama spesifikasyonu (ISO VG 150 EP ve ISO 4406 temizlik hedefi) ve montaj kabul kriterleri (tork 650 N-m ±5%, salgı sınırları ve yağ portu akış onayı). Çoğu değiştirilebilirlik anlaşmazlığı ve erken aşınma iddiası, bunlardan birinin doğrulanmak yerine varsayılmasından kaynaklanmaktadır.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."




 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese