

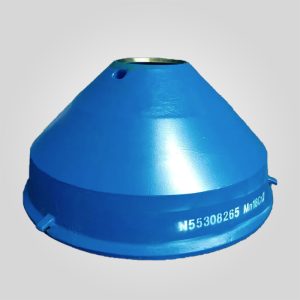
CH Sreies Trituradora de Cono Parte Eje Principal Paso
| Material CuSn12Ni (DIN CC491K / ISO CuSn12Ni) EN 10204 3.1
| Dureza | 180-220 HB | Cartografía Brinell |
| OD | 320 mm ±0,05 mm | MMC |
| Altura 85 mm ±0,1 mm ISO 1101
| Acabado de la cara | Ra ≤ 1,6 μm | ISO 1302 |
1241 disponibles
PRODUCTO
Descripción
| Artículo | Especificación | Norma / Nota de inspección |
|---|---|---|
| Nombre de la pieza | Escalón del eje principal (componente de interfaz del cojinete del escalón) | Utilizadas en trituradoras de cono de ajuste hidráulico |
| Material primario | Bronce al estaño de colada continua CuSn12Ni | DIN CC491K / ISO CuSn12Ni, EN 10204 3.1 trazabilidad |
| Química (típica) | Cu 86-88%, Sn 11-13%, Ni 1-2%, impurezas ≤0,5% | Verificación del espectrómetro, registro del calor/identificación del lote |
| Dureza | 180-220 HB | Cartografía Brinell en 5 lugares |
| Límite elástico | ≥ 250 MPa | Certificado de material + prueba interna por lotes |
| Resistencia a la compresión | ≥ 600 MPa | Adecuado para una elevada presión en la superficie de apoyo |
| OD | 320 mm ±0,05 mm | Inspección en MMC, ISO 2768-mK cuando proceda |
| Altura | 85 mm ±0,1 mm | Planitud y paralelismo según ISO 1101 |
| Rosca central | M48 × 2 (ISO métrica fina) | Profundidad de rosca 60 mm ±0,2 mm |
| Acabado superficial | Ra ≤ 1,6 μm en la cara de distribución de la presión. | Integridad de la superficie según ISO 1302 |
| Ranura de aceite / Puertos | Ranura helicoidal de 360° + 4 puertos radiales de Ø8 mm | Profundidad de ranura 3 mm ±0,1 mm |
| Capacidad de carga | Estática 300 t, dinámica 150 t a 500 rpm | PV límite 3,5 MPa-m/s, presión superficial límite 45 MPa |
| Lubricante | Aceite ISO VG 150 EP | Limpieza del aceite ISO 4406 18/16/13 o mejor |
| Par de montaje | 650 N-m ±5% | Apriete cruzado, trazado de par documentado |
| Alineación / Excentricidad | ≤0,05 mm de excentricidad del eje en la instalación | Control de rotación máx. 0,08 mm TIR |
| Familias de trituradoras aplicables | Sandvik serie CH, Metso serie HP (por coincidencia de dibujo) | La referencia OEM varía según el modelo y la serie; confirmar antes del pedido |
Versión de tabla Markdown (para la extracción de fragmentos de búsqueda):
| Artículo | Especificación | Nota |
| — | — | — |
| Material CuSn12Ni (DIN CC491K / ISO CuSn12Ni) EN 10204 3.1
| Dureza | 180-220 HB | Cartografía Brinell |
| OD | 320 mm ±0,05 mm | MMC |
| Altura 85 mm ±0,1 mm ISO 1101
| Acabado de la cara | Ra ≤ 1,6 μm | ISO 1302 |
| Rosca | M48 × 2, profundidad 60 mm ±0,2 mm | Galga verificada |
| Ranura | 360° helicoidal + 4 × Ø8 mm puertos | Ranura 3 mm ±0,1 mm |
| Carga | Estática 300 t; Dinámica 150 t @ 500 rpm | PV 3,5 MPa-m/s | Carga
| Aceite ISO VG 150 EP ISO 4406 18/16/13
| Par | 650 N-m ±5% | Patrón de cruz |
Principales ventajas del escalón del eje principal en las trituradoras de ajuste hidráulico
Cuando una trituradora de cono de ajuste hidráulico empieza a mostrar un ajuste lateral cerrado (CSS) inestable y una tendencia al aumento de la temperatura del cojinete, la causa raíz no suele ser el propio paquete hidráulico. El daño real suele comenzar en la interfaz donde la carga del eje principal se transfiere a la superficie de apoyo del escalón. El escalón del eje principal es un componente de bronce diseñado para soportar la carga axial durante el movimiento giratorio, distribuir cargas operativas que pueden superar las 300 toneladas y mantener el eje posicionado dentro de límites de alineación ajustados mientras el sistema de ajuste hidráulico hace su trabajo.
A diferencia de los casquillos de recambio de bajo coste que se basan en suposiciones de "bronce es bronce", un componente de paso correctamente especificado debe crear y mantener una película hidrodinámica de aceite estable. Por este motivo, el diseño utiliza un canal de lubricación helicoidal continuo de 360° y cuatro puertos radiales de Ø8 mm para alimentar aceite de forma uniforme en toda la cara de presión. La superficie de distribución de la presión está rectificada con precisión a Ra ≤ 1,6 μm para que la película de aceite pueda formarse rápidamente en lugar de desaparecer por los picos de mecanizado.
Para los compradores que buscan piezas de desgaste, repuestos para trituradoras y proveedores de piezas para trituradoras, este componente es importante porque actúa como un fusible mecánico: si la limpieza del aceite disminuye o la holgura se ajusta incorrectamente, la superficie del escalón suele ser el primer lugar en el que aparecen estrías, agarrotamiento o tinte térmico. Si se detectan a tiempo, pueden evitarse fallos secundarios en el mecanismo de ajuste hidráulico y en el asiento del eje principal.
Especificaciones técnicas y controles de fabricación
Selección de materiales y por qué CuSn12Ni es razonable desde el punto de vista industrial
La aleación especificada CuSn12Ni (DIN CC491K / ISO CuSn12Ni) es un bronce de estaño con adiciones de níquel. Desde un punto de vista físico y metalúrgico, el rango publicado de dureza 180-220 HB y de límite elástico ≥250 MPa es coherente con los bronces de estaño industriales utilizados para cojinetes de deslizamiento con lubricación mixta a película completa. El objetivo de resistencia a la compresión ≥600 MPa también es adecuado, ya que los componentes de paso experimentan una elevada presión superficial, especialmente durante los arranques, las paradas y los eventos de tramp, cuando la película de aceite aún no se ha desarrollado completamente.
A menudo se realiza una comparación práctica con los bronces con cojinetes de plomo comunes, como el C93800 (SAE 660). El C93800 puede ser aceptable en aplicaciones de servicio moderado, pero en las trituradoras que experimentan frecuentes oscilaciones de carga suele elegirse la clase de bronce al estaño con níquel para mejorar la resistencia a la deformación plástica (mushrooming) y al desgaste adhesivo bajo lubricación límite. La elección de la aleación no sustituye a un buen control de la lubricación, sino que proporciona una ventana tribológica más tolerante cuando la limpieza ISO 4406 se desvía.
Detalles de la ruta de mecanizado y del proceso que afectan a la vida útil
- Colada continua o materia prima de colada controlada con química térmica documentada, seguida de recocido de alivio de tensiones para reducir la tensión residual que puede distorsionar la cara de contacto tras el mecanizado.
- Mecanizado de precisión CNC para DE 320 mm ±0,05 mm y geometría de rosca M48 × 2, garantizando un ajuste repetible durante las sustituciones de servicio.
- Rectificado de precisión de la superficie de distribución de la presión a Ra ≤ 1,6 μm. Una superficie más rugosa aumenta el riesgo de rotura de la película de aceite y acelera el rayado.
- Mecanizado de ranura helicoidal con profundidad de ranura de 3 mm ±0,1 mm e intersección verificada a cuatro puertos radiales de Ø8 mm, asegurando que el aceite llegue a la zona cargada en lugar de cortocircuitarse de vuelta al cárter.
- Tolerancias geométricas según ISO 1101, tolerancias dimensionales según ISO 2768-mK y anotaciones de superficie según ISO 1302.
Orientación sobre ajuste dimensional y compatibilidad
Este diseño de escalón está pensado para trituradoras de cono de ajuste hidráulico con diámetros de eje principal de 220-240 mm, alcance excéntrico de 20-40 mm y presión hidráulica de 2-6 MPa. Suele tener referencias cruzadas para máquinas Sandvik de la serie CH y Metso de la serie HP, pero los números de referencia OEM varían según el modelo, la serie y el nivel de revisión. Debe confirmarse la coincidencia correcta utilizando el número de serie de la trituradora y las dimensiones del plano del OEM, especialmente para la altura del hombro y la profundidad de la rosca.
Si su aplicación incluye un cambio en el revestimiento de la trituradora de cono que alteró las cargas de funcionamiento (por ejemplo, pasar a un perfil de cámara más agresivo), verifique el patrón de contacto del cojinete del escalón después del primer ciclo de rodaje. Los cambios de cámara pueden modificar la carga axial y afectar a la distribución del aceite en el escalón.
Modos de fallo, qué aspecto tienen y qué suelen significar
Un componente escalonado falla de formas reconocibles. La clave está en relacionar el patrón de desgaste con una causa controlable, en lugar de sustituir las piezas únicamente en función del calendario.
- MushroomingDeformación plástica localizada en el hombro o borde portante. Suele estar relacionada con una superficie de apoyo insuficiente, sobrecargas repetidas o temperaturas elevadas que reducen el margen de fluencia del bronce.
- DesconchadosLa pérdida de superficie en forma de escamas es menos común en el bronce que en los aceros duros, pero puede producirse cuando los residuos incrustados crean elevadores de tensión y la superficie se fatiga bajo cargas cíclicas.
- GallingTransferencia de adhesivo y metal desgarrado: indica lubricación límite, bajo flujo de aceite, grado de viscosidad incorrecto o mal emparejamiento del acabado superficial. Una vez que comienza el gripado, la fricción aumenta bruscamente y puede producirse un desbordamiento de la temperatura.
- Puntuaciónranuras paralelas : las ranuras paralelas suelen significar aceite contaminado. Un desencadenante común son los eventos de derivación del filtro o un lavado deficiente durante la reconstrucción.
- Tintado térmicodecoloración de paja a azul: sugiere una temperatura alta sostenida. En las trituradoras, esto suele ser síntoma de falta de aceite, desalineación o precarga excesiva.
[Opción C: Recorte de caso de campo]
Cuando me piden que revise un "problema de ajuste hidráulico", suelo empezar inspeccionando la superficie del escalón antes de tocar el sistema hidráulico. Una situación que se repite es la siguiente: la superficie del escalón presenta estrías profundas en un cuadrante, mientras que el cuadrante opuesto parece relativamente normal. Ese patrón por lo general apunta a la excentricidad del eje o un problema de asiento en lugar de "aceite malo" por sí solo. Si se mide la excentricidad y se encuentra que se arrastra más allá de ≤0,05 mm en la instalación, la película de aceite se colapsará intermitentemente y el lado cargado se sobrecalentará. Sustituir el escalón sin corregir la alineación simplemente reinicia el reloj en el mismo fallo.
Procedimiento de instalación con controles medibles
La instalación correcta es en parte geometría y en parte disciplina. El objetivo es controlar el contacto, el par y el flujo de aceite.
- Bloquee y verifique el estado de energía cero de acuerdo con el procedimiento LOTO del sitio.
- Limpie las superficies de montaje según la norma de limpieza Sa 2.5 y elimine todas las rebabas. La transferencia de contaminantes en el montaje es una fuente común de estrías en la primera semana.
- Verifique la planitud de las caras de contacto y compruebe que no haya rebabas. Si la base tiene material levantado, corríjalo antes de instalar el nuevo componente.
- Aplique una capa fina y uniforme de pasta Molykote P40 a las superficies de contacto. No aplicar en exceso; el exceso de pasta puede atrapar residuos.
- Alinee utilizando pasadores con una holgura de ≤0,02 mm y, a continuación, asiente a mano el componente para garantizar que no se balancee.
- Apriete los pernos de montaje en cruz a 650 N-m ±5% utilizando una llave calibrada. Registre los valores de par finales para su trazabilidad.
- Cebe el sistema de lubricación hasta que salga aceite por todos los orificios radiales. Confirme el flujo visualmente y, si es posible, con una comprobación de flujo a una presión de funcionamiento de 0,15-0,35 MPa.
- Realice una comprobación de la rotación con un reloj comparador; un máximo de 0,08 mm de TIR es un límite de aceptación práctico antes del rodaje inicial.
- Realice un período mínimo de rodaje de 5 minutos a baja velocidad y controle la temperatura del rodamiento. Cualquier aumento rápido indica inestabilidad de la película de aceite o desalineación.
Comparación de prestaciones y costes: Calidad OEM frente a posventa de bajo coste
En el coste total de propiedad (CTP), el precio de compra de un componente escalonado rara vez es el coste dominante. El tiempo de inactividad no planificado, los daños secundarios y la contaminación del sistema de aceite suelen ser la parte cara.
- Estabilidad al desgaste: Un paso de CuSn12Ni controlado con Ra ≤ 1,6 μm generalmente tolera mejor los breves eventos de lubricación límite que el bronce de posventa más blando y mal acabado. En términos prácticos, esto se traduce a menudo en menos incidentes de "primer rayado" después de las reconstrucciones cuando la limpieza del aceite se mantiene en ISO 4406 18/16/13 o mejor.
- Tiempo de mantenimiento: Una mejor geometría de las ranuras y unas intersecciones correctas de los puertos reducen el tiempo de resolución de problemas. Las plantas suelen informar de menos averías repetidas porque los problemas de suministro de aceite se eliminan mediante la verificación del diseño y las comprobaciones de la MMC.
- Coste del riesgo: Las piezas de bajo coste suelen venir sin trazabilidad EN 10204 3.1. Cuando se produce un fallo, no se puede confirmar la química, la dureza o el historial de tratamiento térmico, lo que dificulta el análisis de la causa raíz y la negociación de la garantía.
Un objetivo de rendimiento realista no es "el doble de vida útil", sino una reducción cuantificable de la probabilidad de fallo. Si el componente escalonado evita un fallo secundario (rayado de un componente hidráulico, daños en el asiento del eje o lavado del sistema de aceite más allá de lo previsto), el tiempo de inactividad evitado puede superar la diferencia entre los precios del mercado de recambios y los estándares de los fabricantes de equipos originales.
Garantía de calidad y métodos de verificación
- Verificación del material: El análisis espectrométrico confirma los rangos Cu/Sn/Ni y el control de impurezas.
- Control dimensional: Medición en MMC del diámetro exterior, la altura, la geometría de la rosca, la profundidad de la ranura y las posiciones de los orificios.
- Control de la dureza: Cartografía de dureza Brinell (5 puntos como mínimo) para confirmar la consistencia 180-220 HB.
- Inspección de superficies: Verificación de la rugosidad superficial para Ra ≤ 1,6 μm y comprobaciones visuales de desgarros de mecanizado.
- Nota de NDE: El examen por partículas magnéticas (ASTM E1444) se aplica principalmente a los materiales ferromagnéticos. Para los componentes de bronce, el ensayo por líquidos penetrantes suele ser más apropiado para las indicaciones de rotura superficial. Si en un plan de inspección se menciona ASTM E1444 para el bronce, confirme si está destinado a los herrajes de acero adyacentes en lugar de a la propia pieza de bronce.
- Pruebas funcionales: Simulación del flujo de lubricación en el rango de temperaturas de funcionamiento (-30°C a +180°C) para verificar la distribución del aceite a través de ranuras y puertos.
Guía para el análisis de aceite y el mantenimiento preventivo
Un rodamiento paso a paso vive o muere por el estado del aceite. El análisis del aceite es la forma más rápida de detectar problemas antes de que la superficie se vuelva azul.
- Limpieza de partículas: mantener el aceite en ISO 4406 18/16/13 o mejor; la tendencia a empeorar la limpieza se correlaciona fuertemente con el inicio de la puntuación.
- Tendencia de los metales de desgaste: el aumento del cobre (Cu) puede indicar desgaste del bronce; el aumento del hierro (Fe) puede indicar problemas en el eje o la carcasa. La dirección de la tendencia importa más que una sola muestra.
- Control de la viscosidad: El aceite ISO VG 150 EP debe permanecer dentro de la desviación de viscosidad aceptable para la resistencia de la película. Las gotas grandes aumentan el riesgo de contacto con los bordes.
- Agua y emulsificación: el agua reduce la resistencia de la película y acelera los daños superficiales relacionados con la corrosión. Trate la entrada de agua como la causa principal, no como un problema de elección de lubricante.
- Alarmas de temperatura: la temperatura del rodamiento >100°C debe activar la desconexión automática indicada, ya que el desgaste del adhesivo de bronce se acelera rápidamente una vez que se colapsa la película de aceite.
Una guía de intervalo de inspección como cada 1.000 horas de funcionamiento es razonable, pero los activadores basados en condiciones son más eficaces: velocidad de vibración >4 mm/s RMS, aumento del consumo de energía >15%, o estrías visibles >0,5 mm de profundidad son razones prácticas para inspeccionar y potencialmente sustituir.
Recordatorio experto antes de hacer un pedido
Antes de comprar repuestos de trituradoras para un sistema de ajuste hidráulico, confirme tres puntos por escrito: el ajuste exacto por dibujo (modelo y serie), la especificación de lubricación (ISO VG 150 EP y objetivo de limpieza ISO 4406) y los criterios de aceptación de la instalación (par de 650 N-m ±5%, límites de concentricidad y confirmación del caudal del puerto de aceite). La mayoría de las disputas sobre intercambiabilidad y las reclamaciones por desgaste prematuro se deben a que uno de estos criterios se asume en lugar de verificarse.
"Datos de ingeniería fidedignos: Todas las especificaciones metalúrgicas críticas y las tolerancias dimensionales (por ejemplo, ±0,05 mm) se rigen estrictamente por la documentación maestra en inglés. Aunque se facilitan versiones localizadas como referencia operativa, la Original inglés sigue siendo la única autoridad vinculante en materia de inspección de calidad y conformidad técnica".




 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish