

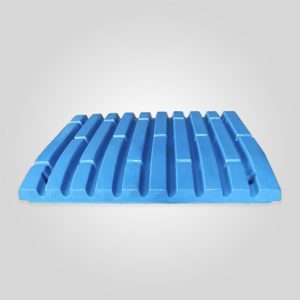
Pitman щековая дробилка компонент - щековая дробилка pitman сборка
- Преобразование движения: Преобразует вращение эксцентрикового вала в возвратно-поступательное движение челюстей для сжатия породы
- Структурная целостность: Усиленная геометрия выдерживает циклические напряжения свыше 1 200 МПа во время циклов дробления
- Инерционное равновесие: Усиленное литье уравновешивает эксцентрические силы, снижая вибрацию на 35%
- Защита от перегрузки: Спроектирован как преднамеренное слабое место конструкции для защиты рамы дробилки
182 в наличии
ПРОДУКТ
Описание
Горняк щековой дробилки: инженерный анализ передачи усилия, выбор материала и надежность в эксплуатации
На станции первичного дробления, перерабатывающей 800 тонн в час базальтового сырья, преждевременное разрушение карьера длилось 72 часа и стоило до $45 000 упущенной прибыли и аварийных запасных частей. Карьер - часто не принимаемый во внимание как "просто структурный компонент" - на самом деле является наиболее динамически нагруженным элементом щековой дробилки. Он работает под циклическими сжимающими нагрузками, превышающими 1 200 МПа, и одновременно управляет эксцентрическими силами, которые создают振动 амплитуды, способные повредить соседние фундаменты, если их не уравновесить должным образом.
В данном анализе питман рассматривается с точки зрения металлургии, кинематики и технического обслуживания. Мы рассмотрим режимы разрушения материала, количественно оценим влияние выбора сплава на срок службы и предоставим практические протоколы технического обслуживания, основанные на 20-летних полевых данных, полученных в ходе горных работ на трех континентах.
Функциональная роль и механика передачи нагрузки
Кувшин преобразует вращательное движение эксцентрикового вала в возвратно-поступательное линейное перемещение подвижного элемента со скоростью до 350 оборотов в минуту в зависимости от размера дробилки. Кувшин испытывает одновременно нагрузки на растяжение, сжатие и изгиб. Посадочные места подшипников на обоих концах должны сохранять соосность в пределах ±0,02 мм для предотвращения краевой нагрузки, которая ускоряет износ втулки и вызывает усталостные трещины в корпусе отливки.
Уникальность питмана заключается в его продуманной конструкции в качестве структурного предохранителя. При попадании трампового железа или заклинивании материала, не поддающегося дроблению, питман сконструирован таким образом, чтобы выйти из строя до того, как основной корпус дробилки или эксцентриковый вал получат повреждения. Такая жертвенная философия конструкции требует точного контроля предела текучести - слишком слабый компонент выходит из строя преждевременно; слишком сильный - вместо этого происходит катастрофическое повреждение рамы.
Материаловедение: Компромиссы между марганцевой и легированной сталью
Отливки Pitman делятся на две основные металлургические категории: высокомарганцовистая аустенитная сталь и закаленная легированная сталь. Каждая из них имеет свои преимущества в зависимости от степени сложности применения.
| Недвижимость | Mn18Cr2 (Hadfield Steel) | Mn22Cr2 (модифицированный Хэдфилд) | 42CrMo4 (AISI 4140) |
|---|---|---|---|
| Содержание углерода | 1.1-1.4% | 1.1-1.4% | 0.38-0.45% |
| Содержание марганца | 17-20% | 20-24% | 0.60-0.90% |
| Содержание хрома | 1.7-2.4% | 1.7-2.4% | 0.90-1.20% |
| Твердость при литье | 200-230 HBW | 210-240 HBW | 180-220 HBW (отожженный) |
| Послетепловая обработка | HRC 48-52 | HRC 48-52 | HRC 55-60 (Q&T) |
| Удар по Шарпи при -20°C | 50J | 60J | 80J |
| Упорное поведение на работе | При ударе поверхность закаляется до HRC 55+ | Повышенная скорость деформационного упрочнения | Минимальное упрочнение при работе |
В питманах из марганцевой стали наблюдается явление, называемое упрочнением - многократные удары заставляют аустенитную матрицу превращаться в мартенсит в местах концентрации напряжений, создавая самообновляющуюся поверхность износа. Однако это свойство полезно только в том случае, если питман испытывает настоящее сжимающее воздействие. В дробилках, работающих при номинальной мощности ниже 70%, недостаточная энергия удара препятствует упрочнению, и более мягкая аустенитная матрица быстро изнашивается в результате абразивного износа.
Питманы из легированной стали, например 42CrMo4, подвергаются закалочно-температурной термообработке для достижения сквозной твердости HRC 55-60. Это обеспечивает превосходное сопротивление усталости при изгибе, но не дает преимуществ при самозакаливании. Более высокий углеродный эквивалент (CE = 0,68 против 1,45 для Mn18Cr2) улучшает обрабатываемость, но увеличивает восприимчивость к растрескиванию под действием водорода, если сварочный ремонт выполняется без надлежащего предварительного нагрева.
Критические допуски на размеры и геометрия сопряжения подшипников
Посадочные места подшипников на каждом конце питмана должны сохранять цилиндричность в пределах допуска класса IT7 - обычно ±0,02 мм для диаметров от 180 мм до 450 мм в зависимости от размера дробилки. Любое отклонение создает точечную нагрузку на бронзовые или баббитовые втулки, ускоряя износ за счет механизма, называемого фреттинг-коррозией. В одном задокументированном случае на медном руднике в Чили питман с биением 0,08 мм привел к полному отказу втулки всего через 1 200 часов работы - треть от ожидаемого интервала в 3 600 часов.
Шероховатость поверхности шейки подшипника не должна превышать Ra 1,6 мкм. Более шероховатые поверхности создают микроскопические очаги напряжения, в которых зарождаются усталостные трещины, в то время как более гладкие поверхности (Ra < 0,8 мкм) может парадоксальным образом уменьшить толщину смазочной пленки и увеличить контакт металла с металлом. Оптимальное значение Ra 1,2-1,6 мкм позволяет сбалансировать удержание масла и распределение нагрузки.
Эксцентриситет ±15 мм - это смещение центра масс питмена относительно его геометрической центральной линии. Этот параметр напрямую влияет на динамическую балансировку - чрезмерный эксцентриситет генерирует гармонические колебания на частоте дробления, которые резонируют через шасси. Современные питманы оснащены литыми противовесами, которые снижают амплитуду вибрации примерно на 35% по сравнению с устаревшими конструкциями, что позволяет работать в типичных условиях в пределах предельной интенсивности вибрации по ISO 1940 Grade G6.3.
Анализ режимов отказов и диагностика коренных причин
По результатам металлургического исследования 147 вышедших из строя питманов различных моделей дробилок выявлены три доминирующих механизма разрушения: усталостное растрескивание в местах концентрации напряжений, задир седла подшипника и разрушение при перегрузке.
Усталостные трещины обычно зарождаются на переходе радиуса между корпусом кулачка и бобышкой подшипника. Это изменение геометрии создает коэффициенты концентрации напряжений (Kt) от 2,1 до 2,8 в зависимости от радиуса галтели. Недостаточный радиус галтели менее 25 мм в крупных дробилках эффективно удваивает локальные напряжения. Визуальный осмотр выявляет пляжные следы - полукруглые линии, указывающие на прогрессирующий рост трещин в течение тысяч циклов нагрузки. Магнитопорошковый контроль (MPI) позволяет обнаружить подповерхностные трещины глубиной до 0,5 мм, что дает возможность прогнозировать замену до катастрофического разрушения.
Задиры на посадочных местах подшипников возникают, когда толщина смазочной пленки падает ниже 10 микрон, обеспечивая асперитный контакт между стальным питменом и бронзовой втулкой. Способствующими факторами являются загрязненная смазка (частицы диоксида кремния действуют как притирочная смесь), недостаточный расход масла - менее 4 литров в минуту на подшипник, или работа при давлении-скорости (PV) втулки выше предельного значения 3,5 МПа-м/с для бронзы C93800. Как только начинается галтование, быстрое упрочнение бронзы размазывает материал по цапфе, увеличивая зазор и ускоряя износ в геометрической прогрессии.
Разрушение при перегрузке представляет собой одиночную хрупкую трещину, распространяющуюся по поперечному сечению питмана без предварительной пластической деформации. Это происходит, когда в камеру дробления попадает брак или не поддающийся дроблению материал, создавая мгновенную нагрузку, превышающую предел прочности на растяжение, составляющий примерно 900 МПа для Mn18Cr2 или 1100 МПа для 42CrMo4. Надлежащие системы обнаружения металла и предварительная сортировка могут снизить перегрузки на 94%.
Протокол установки и характеристики крутящего момента
Корректировка. Процедура должна учитывать зазоры в подшипниках, соосность траверс и фазировку эксцентрикового вала для предотвращения преждевременного износа.
Начните с измерения зазоров в подшипниках с помощью циферблатного индикатора, установленного на магнитном основании. Радиальный зазор должен составлять 0,4-0,8 мм для втулок диаметром до 200 мм, увеличиваясь до 0,8-1,2 мм для более крупных узлов. Зазоры ниже минимальных приводят к контакту металла с металлом при тепловом расширении; зазоры выше максимальных допускают ударную нагрузку и фреттинг-износ.
Перед установкой нанесите на все поверхности подшипников монтажную смазку, содержащую дисульфид молибдена. Стандартная нефтяная смазка недостаточна для первоначальной обкатки; присадки, содержащиеся в молибденовой пасте, предотвращают заклинивание в течение первых 50 часов, когда микроскопические пятна износа сглаживаются.
Установка тумблера требует точной перпендикулярности - пластины должны быть вертикальными в пределах ±1. нагрузки на питман, создавая изгибающие моменты, которые снижают усталостную долговечность до 40%. Карманы седла тумблера должны быть проверены на наличие вкраплений мусора или заусенцев, которые препятствуют полной посадке.
Момент затяжки болтов крепления питмана обычно составляет от 800 до 2 200 Нм в зависимости от диаметра болта (M30 - M56 соответственно). Используйте калиброванный мультипликатор с цифровыми показаниями - ручные ключи дают погрешность до ±15%. Затягивайте по схеме "звезда" за три прохода: первый проход с конечным моментом 30%, второй - 70% и последний - 100%. Подождите 20 минут между вторым и третьим проходами, чтобы дать резьбе расслабиться.
Проектирование систем смазки и протоколы анализа масла
Для смазывания подшипников питмана требуются масла с высокой пленочной прочностью и индексом вязкости выше 95 для поддержания достаточной толщины пленки при перепадах температур от -15°C окружающей среды до 85°C рабочей среды. Циркуляционное масло ISO VG 220 с присадками для работы в условиях повышенного давления является стандартным для большинства применений.
Расход масла должен обеспечивать достаточный объем для отвода тепла трения - рассчитайте необходимый расход, используя Q = (P × n) / (Δt × ρ × Cp), где P - нагрузка на подшипник, n - скорость вращения вала, Δt - допустимое повышение температуры (обычно 15°C), ρ - плотность масла, а Cp - удельная теплоемкость. Для подшипника диаметром 300 мм при 280 об/мин и нагрузке 450 кН это дает примерно 6,2 литра в минуту минимального расхода.
Проводите анализ масла с интервалом в 250 часов во время первоначального ввода в эксплуатацию, устанавливая уровни продления. Ключевые параметры включают в себя количество частиц по ISO 4406 (целевой код 18/16/13 или лучше), плотность железа с помощью феррографии и кислотное число (AN) для выявления окисления. Внезапное увеличение содержания железа свыше 150 ppm указывает на ускорение износа подшипника - необходимо немедленно провести исследование, а не ждать планового технического обслуживания.
Совместимость с моделями дробилок OEM
Различия в размерах дробилок разных производителей требуют точного подбора литых питманов к конкретным моделям. Питман, разработанный для Metso C110, не будет взаимозаменяем с Sandvik CJ412, несмотря на схожую производительность - расстояния между центрами подшипников, геометрия седла трамблера и размеры эксцентриков отличаются.
Для дробилок Metso серии C от C80 (680 мм x 520 мм загрузочного отверстия) до C200 (1 300 мм x 1 000 мм загрузочного отверстия) габаритная длина шахт варьируется от 1 200 мм до 3 100 мм при массе от 950 кг до 6 800 кг. Карьерные машины Sandvik серии CJ имеют схожие габариты, но используют разные диаметры посадочных мест под подшипники - в J412 используются шейки диаметром 280 мм против 320 мм у аналогичного Metso C125.
В мобильных дробилках McCloskey (J40, J45, J50, J55) используются компактные питманы, оптимизированные с учетом ограничений по весу при транспортировке. Обычно они на 40% легче аналогов стационарных дробилок благодаря оптимизации топологии и использованию высокопрочных сортов стали. В таких моделях Terex Pegson, как XA400 и 1180 Premiertrak, используются модульные конструкции питманов, в которых бобышки подшипников отдельно обрабатываются и привариваются к литому корпусу, что позволяет проводить локальную термообработку зон повышенных нагрузок.
Анализ совокупной стоимости владения
При оценке вариантов замены питмана учитывайте полный цикл затрат, а не только первоначальную стоимость. Недорогой кулачковый механизм послепродажного обслуживания по цене $8 500 в сравнении с аналогом OEM по цене $14 200 кажется экономически привлекательным, пока не будет учтен срок службы и вторичные затраты.
Данные по 23 карьерам за пять лет показали, что послепродажные питманы в среднем нарабатывают 2 100 часов до замены по сравнению с 4 800 часами для OEM-питманов, что в 2,3 раза превышает срок службы. При годовой наработке в 5500 часов замена карьерных механизмов послепродажного обслуживания требуется каждые 4,6 месяца по сравнению с 10,5 месяцами для оригинальных деталей. С учетом трудозатрат на установку в размере $3 200 за замену, а также производственных потерь в размере $18 000 за незапланированную остановку, общая годовая стоимость достигает $62 400 для запасных частей против $42 100 для OEM - штраф 48%, несмотря на более низкую цену за единицу продукции.
Дополнительные скрытые расходы включают повышенный износ подшипников (у питманов послепродажного производства биение цапф часто составляет 3-4× спецификации), повышенный уровень вибрации, вызывающий трещины в раме (типичный ремонт $28 000), и снижение стоимости дробилки при перепродаже (покупатели подержанного оборудования уценивают машины с основными компонентами не OEM на 12-18%).
Совет из опыта работы
Установив тысячи компонентов дробилок за три десятилетия, я понял, что единственным наиболее упускаемым из виду фактором долговечности питмана является управление тепловым циклом. Многие операторы резко останавливают дробилки после работы с полной нагрузкой, задерживая тепло в литье кулачка, в то время как внешние поверхности быстро остывают. Этот тепловой градиент вызывает остаточные напряжения, которые приводят к появлению усталостных трещин.
Внедрите пятиминутный протокол охлаждения: уменьшите скорость подачи до 30% от максимальной в течение последних двух минут работы, затем работайте вхолостую в течение трех минут перед отключением. Это позволяет выровнять температуру питмана, снизив тепловое напряжение со 140 МПа до менее 60 МПа - вполне в пределах предела выносливости марганцевой стали. Дробилки, работающие по такому протоколу на золотом руднике в Неваде, увеличили средний срок службы кувшина с 3 800 часов до 6 200 часов без каких-либо других изменений.
Обеспечение качества и производственные стандарты
Известные производители питманов осуществляют четырехступенчатый контроль качества: спектрометрический химический анализ проверяет состав сплава в пределах ±0,05% для критических элементов, ультразвуковой контроль (UT) выявляет внутреннюю пористость или включения размером более 3 мм, проверка термообработки с помощью теста Джомини на закалку подтверждает профили сквозной твердости, а измерение твердости с помощью калиброванных тестеров Роквелла документирует значения поверхности в 12 местах на деталь.
Литье по выплавляемым моделям с использованием литейного воска позволяет получать питманы с превосходной чистотой поверхности (Ra < 3,2 мкм в отлитом виде) и более жесткий контроль размеров, чем при формовании из зеленой смеси, но стоит на 35-50% дороже. Процесс литья в песок на основе смолы предлагает средний вариант - достаточное качество поверхности (Ra 6,3 мкм) при разумных затратах. Последовательность изготовления завершается обработкой седел подшипников на ЧПУ с допуском IT6 и дробеструйной обработкой с последующим нанесением эпоксидного грунтового покрытия.
Сертификация ISO 9001 свидетельствует о наличии системы управления качеством, но не гарантирует компетентности металлургов. Убедитесь, что литейное производство имеет возможность использования спектрометра (а не просто полагается на сертификаты комбината) и что в нем работает квалифицированный металлург - ищите такие сертификаты, как членство в ASM International или эквивалент.
Заключение
Карданная передача представляет собой критическое пересечение металлургии, механической конструкции и практики эксплуатации. Выбор подходящей марки материала, соблюдение точных зазоров в подшипниках, применение строгих протоколов смазки и соблюдение ограничений по термоциклированию в совокупности определяют, будет ли этот компонент работать 2 000 или 6 000 часов. Поскольку дробильные предприятия сталкиваются с необходимостью снижения стоимости тонны при максимальном увеличении времени безотказной работы, обоснованное принятие решений о выборе и обслуживании питманов становится конкурентным преимуществом, измеряемым сотнями тысяч долларов в год.
"Авторитетные инженерные данные: Все критические металлургические характеристики и допуски на размеры (например, ±0,05 мм) строго регламентируются основной документацией на английском языке. Несмотря на то, что локализованные версии предоставляются для оперативного ознакомления, они Английский оригинал остается единственным обязательным органом контроля качества и технического соответствия".

 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish