

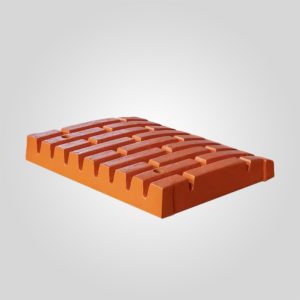
Componente do pitman do triturador de mandíbulas - montagem do pitman do triturador de mandíbulas
- Conversão de movimento: Transforma a rotação do eixo excêntrico em movimento recíproco da mandíbula para redução da rocha por compressão
- Integridade estrutural: A geometria reforçada suporta tensões cíclicas superiores a 1.200 MPa durante os ciclos de esmagamento
- Equilíbrio inercial: A fundição de alta resistência contrabalança as forças excêntricas, reduzindo as vibrações em 35%
- Proteção contra sobrecarga: Concebido como um ponto fraco estrutural intencional para proteger a estrutura do triturador
182 em stock
PRODUTO
Descrição
Pitman da britadeira de maxilas: Análise de engenharia da transferência de forças, seleção de materiais e fiabilidade no terreno
Numa estação de britagem primária que processa 800 toneladas por hora de alimentação de basalto, um pitman prematuro pode provocar uma perda de produção de 72 horas e custar mais de $45.000 em receitas perdidas e peças de substituição de emergência. O pitman - muitas vezes ignorado como "apenas um componente estrutural" - é, na verdade, o elemento de maior tensão dinâmica num conjunto de britador de maxilas. Ele opera sob cargas de compressão cíclicas superiores a 1.200 MPa e, ao mesmo tempo, gerencia forças excêntricas que geram amplitudes capazes de danificar as fundações adjacentes se não forem devidamente contrabalançadas.
Esta análise examina o pitman de uma perspetiva metalúrgica, cinemática e de engenharia de manutenção. Iremos dissecar os modos de falha do material, quantificar o impacto da seleção da liga na vida útil e fornecer protocolos de manutenção acionáveis baseados em 20 anos de dados de campo de operações mineiras em três continentes.
Papel funcional e mecânica de transmissão de cargas
O pitman converte o movimento rotativo do eixo excêntrico em deslocamento linear recíproco de até 350 rotações por minuto, dependendo do tamanho do triturador - o pitman sofre tensões de tensão, compressão e flexão simultaneamente. Os assentos dos rolamentos em ambas as extremidades têm de manter o alinhamento dentro de ±0,02 mm para evitar a carga nas extremidades, o que acelera o desgaste dos casquilhos e induz fissuras de fadiga no corpo da fundição.
O que torna o pitman único é o seu design deliberado como um fusível estrutural. Sob a ingestão de ferro de trituração ou atolamentos de material não triturável, o pitman é projetado para falhar antes que a estrutura principal do britador ou o eixo excêntrico sofram danos. Esta filosofia de conceção sacrificial requer um controlo preciso do limite de elasticidade - demasiado fraco e o componente falha prematuramente; demasiado forte e, em vez disso, ocorrem danos catastróficos na estrutura.
Ciência dos materiais: Aço manganês versus ligas de aço
As peças fundidas Pitman dividem-se em duas categorias metalúrgicas principais: aço austenítico com elevado teor de manganês e aço-liga temperado e revenido. Cada um apresenta vantagens distintas consoante a gravidade da aplicação.
| Imóveis | Mn18Cr2 (Aço Hadfield) | Mn22Cr2 (Hadfield modificado) | 42CrMo4 (AISI 4140) |
|---|---|---|---|
| Teor de carbono | 1.1-1.4% | 1.1-1.4% | 0.38-0.45% |
| Teor de manganês | 17-20% | 20-24% | 0.60-0.90% |
| Teor de crómio | 1.7-2.4% | 1.7-2.4% | 0.90-1.20% |
| Dureza como fundido | 200-230 HBW | 210-240 HBW | 180-220 HBW (recozido) |
| Tratamento pós-calor | HRC 48-52 | HRC 48-52 | HRC 55-60 (Q&T) |
| Impacto Charpy a -20°C | 50J | 60J | 80J |
| Comportamento de endurecimento do trabalho | A superfície endurece até HRC 55+ sob impacto | Taxa de endurecimento por deformação melhorada | Mínimo endurecimento por trabalho |
Os pitmans de aço manganês exibem um fenómeno chamado endurecimento por trabalho - o impacto repetido faz com que a matriz austenítica se transforme em martensite nos pontos de concentração de tensão, criando uma superfície de desgaste auto-renovável. No entanto, esta propriedade só é benéfica se o pitman sofrer um verdadeiro impacto de compressão. Nos trituradores que funcionam abaixo de 70% da capacidade nominal, a energia de impacto insuficiente impede o endurecimento por trabalho e a matriz austenítica mais macia desgasta-se rapidamente por abrasão.
Os pitmans de ligas de aço como o 42CrMo4 são submetidos a um tratamento térmico de têmpera e revenido para atingir uma dureza total de HRC 55-60. Isto proporciona uma resistência superior à fadiga por flexão, mas não oferece nenhuma vantagem de auto-endurecimento. O carbono equivalente mais elevado (CE = 0,68 versus 1,45 para o Mn18Cr2) melhora a maquinabilidade, mas aumenta a suscetibilidade à fissuração induzida por hidrogénio se forem tentadas reparações por soldadura sem procedimentos de pré-aquecimento adequados.
Tolerâncias dimensionais críticas e geometria da interface da chumaceira
Os assentos dos rolamentos em cada extremidade do pitman devem manter a cilindricidade dentro da tolerância da classe IT7 - normalmente ±0,02 mm para diâmetros que variam de 180 mm a 450 mm, dependendo do tamanho do britador. Qualquer desvio cria uma carga pontual nos casquilhos de bronze ou babbitt, acelerando o desgaste através de um mecanismo chamado corrosão por atrito. Em um caso documentado em uma mina de cobre no Chile, um pitman com excentricidade de 0,08 mm causou a falha completa da bucha após apenas 1.200 horas de operação - um terço do intervalo de serviço esperado de 3.600 horas.
O acabamento da superfície dos moentes dos rolamentos não deve exceder Ra 1,6 μm. Os acabamentos mais ásperos criam aumentos de tensão microscópicos que nucleiam as fissuras de fadiga, enquanto os acabamentos mais suaves (Ra < 0,8 μm) pode, paradoxalmente, reduzir a espessura da película de lubrificação e aumentar o contacto metal-metal. O valor ótimo de Ra de 1,2-1,6 μm equilibra a retenção de óleo com a distribuição de carga.
A especificação de excentricidade de ±15 mm refere-se ao desvio entre o centro de massa do pitman e a sua linha central geométrica. Este parâmetro afecta diretamente o equilíbrio dinâmico - uma excentricidade excessiva gera vibrações harmónicas na frequência de esmagamento que ressoam através do chassis. Os pitmans modernos incorporam contrapesos fundidos que reduzem a amplitude da vibração em cerca de 35% em comparação com os projectos antigos, colocando o funcionamento típico dentro dos limites de gravidade de vibração da norma ISO 1940 Grau G6.3.
Análise do modo de falha e diagnóstico da causa raiz
Do exame metalúrgico de 147 pitmans avariados em vários modelos de trituradores, emergem três mecanismos de avaria dominantes: fissuração por fadiga em pontos de concentração de tensões, escoriação do assento do rolamento e fratura por sobrecarga.
As fissuras por fadiga iniciam-se normalmente na transição do raio entre o corpo do pitman e o ressalto da chumaceira. Esta mudança de geometria cria factores de concentração de tensões (Kt) entre 2,1 e 2,8, dependendo do raio do filete. Raios de filete inadequados abaixo de 25 mm em britadeiras grandes duplicam efetivamente as tensões locais. A inspeção visual revela marcas de praia - linhas semicirculares que indicam o crescimento progressivo de fissuras ao longo de milhares de ciclos de carga. A inspeção por partículas magnéticas (MPI) pode detetar fissuras subsuperficiais com uma profundidade tão pequena como 0,5 mm, permitindo uma substituição preventiva antes de uma falha catastrófica.
As galhas nos assentos dos rolamentos ocorrem quando a espessura da película de lubrificação desce abaixo dos 10 microns, permitindo o contacto de asperezas entre o pitman de aço e o casquilho de bronze. Os factores contribuintes incluem lubrificante contaminado (as partículas de dióxido de silício actuam como composto de lapidação), caudal de óleo insuficiente abaixo de 4 litros por minuto por rolamento ou funcionamento acima do limite de pressão-velocidade (PV) do casquilho de 3,5 MPa-m/s para o bronze C93800. Uma vez iniciada a escoriação, o rápido endurecimento por trabalho do bronze espalha material no moente do pitman, aumentando a folga de funcionamento e acelerando exponencialmente o desgaste.
A fratura por sobrecarga apresenta-se como uma única fenda frágil que se propaga através da secção transversal do pitman sem deformação plástica prévia. Isto ocorre quando o ferro residual ou material não triturável entra na câmara de trituração, gerando cargas instantâneas que excedem a resistência à tração final de aproximadamente 900 MPa para Mn18Cr2 ou 1.100 MPa para 42CrMo4. Os sistemas de deteção de metais e a pré-seleção adequados podem reduzir as ocorrências de sobrecarga no 94%.
Protocolo de instalação e especificações de binário
Correção do aperto. O procedimento deve ter em conta as folgas dos rolamentos, o alinhamento da placa articulada e a fase do veio excêntrico para evitar o desgaste prematuro.
Comece por medir as folgas dos rolamentos utilizando um relógio comparador montado numa base magnética. A folga radial deve ser de 0,4-0,8 mm para casquilhos até 200 mm de diâmetro, aumentando para 0,8-1,2 mm para conjuntos maiores. As folgas inferiores ao mínimo provocam o contacto metal-metal durante a expansão térmica; as folgas superiores ao máximo permitem a carga de impacto e o desgaste por atrito.
Aplique lubrificante de montagem contendo bissulfureto de molibdénio em todas as superfícies de rolamento antes da instalação. A massa lubrificante padrão de petróleo é insuficiente para o amaciamento inicial; os aditivos de extrema pressão na pasta de molibdénio evitam a escoriação durante as primeiras 50 horas, quando os pontos altos microscópicos estão a ser suavizados.
A instalação da placa de alternância requer uma perpendicularidade exacta - as placas têm de estar na vertical com uma tolerância de ±1. cargas para o pitman, criando momentos de flexão que reduzem a vida à fadiga até 40%. As bolsas do assento da alavanca articulada devem ser inspeccionadas quanto a detritos incrustados ou rebarbas que impeçam o assentamento completo.
O binário do parafuso de fixação para a montagem do pitman varia normalmente entre 800 e 2.200 Nm, dependendo do diâmetro do parafuso (M30 a M56, respetivamente). Utilize um multiplicador de binário calibrado com leitura digital - as chaves manuais introduzem margens de erro até ±15%. Aperte num padrão em estrela em três passagens: primeira passagem com um binário final de 30%, segunda com 70% e última com 100%. Esperar 20 minutos entre a segunda e a terceira passagens para permitir o relaxamento da rosca.
Conceção de sistemas de lubrificação e protocolos de análise de óleo
A lubrificação da chumaceira Pitman exige óleos de elevada resistência à película com um índice de viscosidade superior a 95 para manter uma espessura de película adequada ao longo das variações de temperatura, desde os -15°C do início do ambiente até às condições de funcionamento de 85°C. O óleo circulante ISO VG 220 com aditivos de extrema pressão é padrão para a maioria das aplicações.
O caudal de óleo deve fornecer um volume suficiente para remover o calor de fricção - calcule o caudal necessário utilizando Q = (P × n) / (Δt × ρ × Cp) em que P é a carga da chumaceira, n é a velocidade do veio, Δt é o aumento de temperatura permitido (normalmente 15°C), ρ é a densidade do óleo e Cp é a capacidade térmica específica. Para uma chumaceira de 300 mm de diâmetro a 280 RPM com uma carga de 450 kN, isto resulta num caudal mínimo de aproximadamente 6,2 litros por minuto.
Implementar a análise do óleo a intervalos de 250 horas durante a entrada em funcionamento inicial, estabelecendo os níveis de extensão. Os parâmetros-chave incluem a contagem de partículas de acordo com a norma ISO 4406 (código alvo 18/16/13 ou melhor), a densidade ferrosa através de ferrografia e o número de ácido (AN) para detetar a oxidação. Aumentos repentinos no teor de ferro acima de 150 ppm indicam aceleração do desgaste do rolamento - investigar imediatamente em vez de esperar pela manutenção programada.
Compatibilidade com modelos de trituradores OEM
A variação dimensional entre os fabricantes de britadores exige uma correspondência precisa das peças fundidas do pitman com modelos específicos. Um pitman projetado para um Metso C110 não será intercambiável com um Sandvik CJ412, apesar das capacidades de britagem semelhantes - as distâncias entre os centros dos rolamentos, a geometria do assento da alavanca articulada e as dimensões do lançamento excêntrico são diferentes.
Para os britadores Metso da série C, que vão do C80 (abertura de alimentação de 680 mm x 520 mm) ao C200 (abertura de 1.300 mm x 1.000 mm), os pitmans variam de 1.200 mm a 3.100 mm de comprimento total com pesos de 950 kg a 6.800 kg. Os pitmans Sandvik da série CJ apresentam uma progressão dimensional semelhante, mas usam diâmetros de assento de rolamento diferentes - o CJ412 usa diários de 280 mm contra 320 mm do Metso C125 comparável.
Os britadores móveis McCloskey (J40, J45, J50, J55) empregam pitmans compactos optimizados para restrições de peso de transporte, normalmente 40% mais leves do que os equivalentes de britadores estacionários através da otimização da topologia e de tipos de aço de alta resistência. Os modelos da Terex Pegson, como o XA400 e o 1180 Premiertrak, utilizam projetos modulares de pitman, em que as saliências dos rolamentos são usinadas separadamente e soldadas ao corpo fundido - isso permite o tratamento térmico localizado de zonas de alta tensão.
Análise do custo total de propriedade
Ao avaliar as opções de substituição do pitman, considere o ciclo de custos completo e não apenas o preço de compra inicial. Um pitman pós-venda de baixo custo a $8.500 versus um equivalente OEM a $14.200 parece economicamente atrativo até que a vida útil e os custos secundários sejam tidos em conta.
Os dados de campo de 23 pedreiras ao longo de cinco anos mostram que os pitmans do mercado de reposição têm uma média de 2.100 horas de funcionamento antes de serem substituídos contra 4.800 horas dos pitmans OEM - uma vantagem de 2,3 vezes em termos de vida útil. As horas de funcionamento anuais de 5.500 horas significam que os pitmans do mercado de substituição necessitam de ser substituídos a cada 4,6 meses contra 10,5 meses para as peças OEM. Incluindo a mão de obra de instalação de $3.200 por substituição, mais as perdas de produção de $18.000 por paragem não planeada, o custo total anual atinge $62.400 para o mercado de substituição versus $42.100 para o OEM - uma penalização de 48% apesar do preço unitário mais baixo.
Os custos adicionais ocultos incluem o aumento do desgaste das chumaceiras (as pitmans do mercado pós-venda têm muitas vezes um desalinhamento de 3-4× a especificação), níveis de vibração mais elevados que provocam fissuras na estrutura (reparação típica de $28.000) e a redução do valor de revenda da trituradora (os compradores de equipamento usado descontam as máquinas com componentes principais não-OEM em 12-18%).
Dica de experiência no terreno
Depois de instalar milhares de componentes de britadeiras ao longo de três décadas, aprendi que o fator mais negligenciado na longevidade do pitman é a gestão do ciclo térmico. Muitos operadores desligam os trituradores abruptamente após o funcionamento a plena carga, retendo o calor na fundição do pitman enquanto as superfícies externas arrefecem rapidamente. Este gradiente térmico induz tensões residuais que nucleiam as fissuras de fadiga.
Implementar um protocolo de arrefecimento de cinco minutos: reduzir a taxa de alimentação para 30% do máximo durante os últimos dois minutos de funcionamento e, em seguida, funcionar em vazio durante três minutos antes de desligar. Isto permite que a temperatura do pitman se equilibre, reduzindo o stress térmico de 140 MPa para menos de 60 MPa - bem dentro do limite de resistência do aço de manganês. Os trituradores que funcionam com este protocolo numa mina de ouro do Nevada aumentaram a vida média do pitman de 3.800 horas para 6.200 horas, sem outras alterações.
Garantia de qualidade e normas de fabrico
Os fabricantes de pitman de renome implementam um controlo de qualidade em quatro fases: a análise química por espetrómetro verifica a composição da liga com um intervalo de ±0,05% para elementos críticos, o teste ultrassónico (UT) detecta porosidade interna ou inclusões superiores a 3 mm, a validação do tratamento térmico utilizando o teste de têmpera final Jominy confirma os perfis de dureza total e o mapeamento da dureza com aparelhos de teste Rockwell calibrados documenta os valores da superfície em 12 locais por peça.
A fundição por cera perdida produz pitmans com um acabamento superficial superior (Ra < 3,2 μm como fundido) e um controlo dimensional mais rigoroso do que a moldagem em areia verde, mas custa 35-50% mais. O processo de areia ligada a resina oferece um meio-termo - qualidade de superfície adequada (Ra 6,3 μm) a um custo razoável. A maquinagem CNC pós-fundição dos assentos dos rolamentos de acordo com a tolerância IT6 e a granalhagem seguida de revestimento com primário epóxi completam a sequência de fabrico.
A certificação ISO 9001 indica que os sistemas de gestão da qualidade estão em vigor, mas não garante a competência metalúrgica. Verifique se a fundição tem capacidade de espetrometria (não confie apenas nos certificados da fábrica) e emprega um metalúrgico qualificado - procure certificações como a de membro da ASM International ou equivalente.
Conclusão
O pitman representa uma intersecção crítica de metalurgia, conceção mecânica e prática operacional. A seleção do tipo de material adequado, a manutenção de folgas de rolamento precisas, a implementação de protocolos de lubrificação rigorosos e o respeito pelas restrições de ciclos térmicos determinam coletivamente se o componente proporciona 2.000 horas ou 6.000 horas de serviço. Como as operações de britagem enfrentam pressões para reduzir o custo por tonelada e maximizar o tempo de funcionamento, a tomada de decisões informadas sobre a seleção e manutenção do pitman torna-se uma vantagem competitiva mensurável em centenas de milhares de dólares por ano.
"Dados de engenharia autorizados: Todas as especificações metalúrgicas críticas e tolerâncias dimensionais (por exemplo, ±0,05 mm) são estritamente regidas pela documentação principal em inglês. Embora sejam fornecidas versões localizadas para referência operacional, a Original em inglês continua a ser a única autoridade vinculativa em matéria de inspeção da qualidade e de conformidade técnica".
 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish