
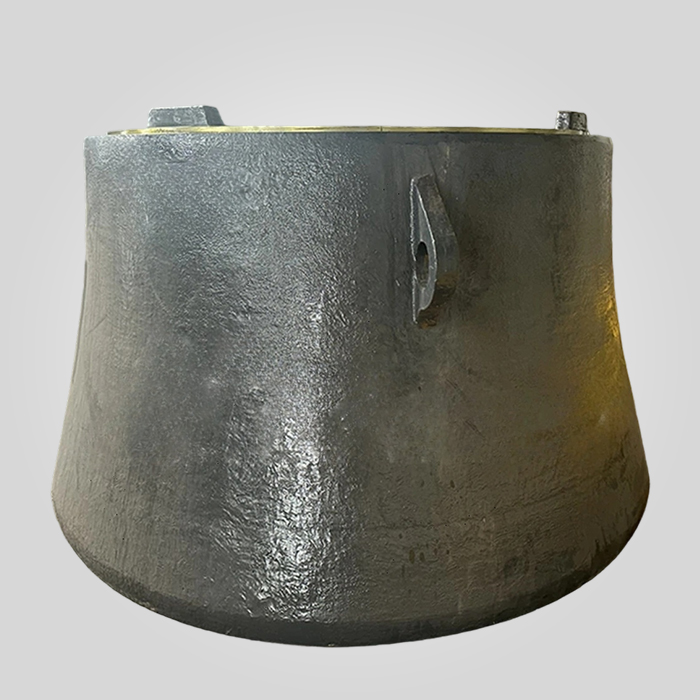
KB63-89 Нижняя мантия 4609954 | Mn18Cr2 изнашиваемые части гиратора
Модель: KB63-89 Вес: 7,080 кг Код товара: 4609954,2080656716
Материал отливки: M13Cr2, Mn18Cr2, Mn22Cr2
Применимый материал: Гравий, гранит, базальт, руда, известняк, песчаник, кватц, булыжник
182 в наличии
ПРОДУКТ
Описание
Технические характеристики: KB63-89 Нижняя мантия (артикул 4609954)
Нижняя мантия - это основной изнашиваемый элемент гирационной дробилки, на который приходится основная нагрузка при сжатии. Артикул 4609954 (также упоминается как 2080656716) - это нижняя мантия стандартного профиля для серии KB63-89. При разработке этого компонента требуется точный баланс между поверхностной твердостью для обеспечения износостойкости и вязкостью сердцевины, чтобы выдержать удар трампового железа или недробимого корма.
| Технические параметры | Технические характеристики |
|---|---|
| Коды позиций OEM | 4609954, 2080656716 |
| Совместимое оборудование | Гирационная дробилка Thyssenkrupp KB серии 63-89 |
| Вес нетто | 7 080 кг (±2% Допуск на отливку) |
| Стандарты материалов | ASTM A128 Grade C / DIN 1.3401 (Mn18Cr2) |
| Содержание марганца | 17% - 19% (оптимизированы для закалки) |
| Точность обработки | Внутренний конус обработан с ЧПУ / Ra ≤ 3,2 мкм |
| Термообработка | Отжиг в растворе и закалка в воде (HB 180-220) |
| Твердость (закалка) | 450 - 550 HBW |
Основные преимущества: Металлургия и структурная целостность
Как ведущие поставщики деталей для дробилок, мы понимаем, что "марганцевая сталь" - это широкое понятие. Для первичных гирационных установок, использующих гранит, базальт и руды, химический состав сплава должен строго контролироваться, чтобы предотвратить "грибовидность" или преждевременное растрескивание.
Передовое материаловедение: Mn18Cr2
Добавление хрома 2% к марганцевой матрице 18% значительно повышает предел текучести отливки. Это предотвращает текучесть металла (пластическую деформацию) на ранних стадиях дробления, пока эффект упрочнения не успел полностью проявиться. Такая структурная стабильность обеспечивает сохранение посадочного давления мантии на главный вал, предотвращая фреттинг и внутреннюю эрозию.
Процесс прецизионного производства
- Направленное затвердевание: Наш литейный завод использует передовое программное обеспечение для моделирования литья, чтобы обеспечить затвердевание массы весом 7 080 кг без внутренней усадки или пористости по центру в критической зоне дробления.
- Прецизионная обработка с ЧПУ: Внутренний конус, сопрягаемый с главным валом, обработан с допуском H7. Такая плотная посадка необходима для предотвращения смещения мантии во время трамповых явлений.
- Отжиг раствора: Отливки нагреваются до 1050°C и быстро закаливаются водой, чтобы все карбиды перешли в твердый раствор, максимально повышая ударную вязкость (V-образный узел Шарпи ≥ 100 Дж/см²).
Сравнение эффективности: Длительность кампании
Данные, полученные на медных и золотодобывающих предприятиях, показывают, что наша формула Mn18Cr2 обеспечивает более высокую стоимость тонны по сравнению со стандартными альтернативами Mn13.
| Метрика | Стандартная мантия Mn13 | Мантия из Mn18Cr2 (4609954) |
|---|---|---|
| Начальная твердость поверхности | 170 - 190 HBW | 200 - 225 HBW |
| Сокрушая жизнь (хард-рок) | База (100%) | 120% - 135% Увеличение |
| Деформация (грибовидное образование) | Значительный после 500 часов работы | Минимальный / высокий предел текучести |
| Время простоя в обслуживании | Стандартные интервалы | Уменьшено на 15% (расширенные циклы) |
Советы по диагностике и обслуживанию в полевых условиях
1. Оценка характера износа:
При осмотре мантии во время смены футеровки ищите "размывы" или локальные глубокие канавки. Если износ сосредоточен только на нижней 20% части мантии, возможно, неправильно откалибрована высота подачи или установка закрытой стороны (CSS). Такой концентрированный износ приводит к ранней выбраковке, несмотря на значительное количество металла, оставшегося в верхней части.
2. Проверка крутящего момента:
Для мантии KB63-89 весом 7 080 кг необходимо проверить затяжку стопорной гайки после первых 24 часов работы и повторно через 100 часов. Если гайка требует поворота более чем на 5 градусов для достижения момента затяжки, это указывает на то, что мантия зашла дальше в опорный компаунд или конус главного вала, и отсутствие затяжки приведет к "гулянию" мантии и повреждению главного вала.
3. Обнаружение преждевременного растрескивания:
Во время каждой плановой остановки выполняйте проверку с помощью красящего пенетранта (PT) подъемных проушин и верхнего стопорного конуса. Волосяные трещины в этих зонах являются ранними признаками усталости конструкции из-за чрезмерного прохождения трампового железа.
Обеспечение качества и глобальная поддержка
Каждая нижняя мантия покидает наш цех с полным 3.1 Сертификат на материал. Мы проводим неразрушающий контроль (НК) 100% на критических несущих зонах, чтобы гарантировать, что ваша Запчасти для дробилок соответствуют или превосходят спецификации OEM. Мы обеспечиваем глобальную логистическую поддержку этих 7-тонных компонентов, используя усиленный стальной каркас для предотвращения повреждения обработанных внутренних поверхностей при транспортировке.
Часто задаваемые вопросы (FAQ)
Q1: Является ли артикул 4609954 взаимозаменяемым с артикулом 2080656716 компании Thyssenkrupp?
A: Да. Это эквивалентные номера деталей для нижней мантии стандартного профиля серии KB63-89. Наша команда инженеров проверила совместимость размеров с оригинальными чертежами Thyssenkrupp.
Q2: В каких случаях следует выбирать Mn22Cr2 вместо стандартного Mn18Cr2?
A: Mn22Cr2 рекомендуется для экстремальных условий абразивного износа, когда руда имеет высокое содержание кремнезема (например, кварцит или магнетит). Несмотря на более высокую стоимость, он обеспечивает дополнительный срок службы 15-20% в этих специфических условиях высокого абразивного износа.
Вопрос 3: Требуется ли для этой мантии особый тип подложки?
A: Мы рекомендуем использовать эпоксидные смолы с высокой прочностью на сжатие. Для мантии весом 7 080 кг подложка должна выдерживать давление сжатия, не разрушаясь, поскольку любая пустота приведет к локальной концентрации напряжений и возможному растрескиванию.
Последнее напоминание инженера: При поиске поставщиков Запасные части Для первичных гираторов наибольший риск представляет "несоответствие конуса". Мантия, которая не сидит на главном валу 100%, преждевременно выйдет из строя. Всегда проверяйте текущее состояние главного вала; если вал изношен, даже самая качественная мантия не сможет сесть правильно.
В качестве производитель деталей дробилкиМы предоставляем технические консультации на месте, чтобы гарантировать, что ваш Износостойкие детали устанавливаются с точностью, необходимой для обеспечения максимальной продолжительности работы.
"Авторитетные инженерные данные: Все критические металлургические характеристики и допуски на размеры (например, ±0,05 мм) строго регламентируются основной документацией на английском языке. Несмотря на то, что локализованные версии предоставляются для оперативного ознакомления, они Английский оригинал остается единственным обязательным органом контроля качества и технического соответствия".


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish