
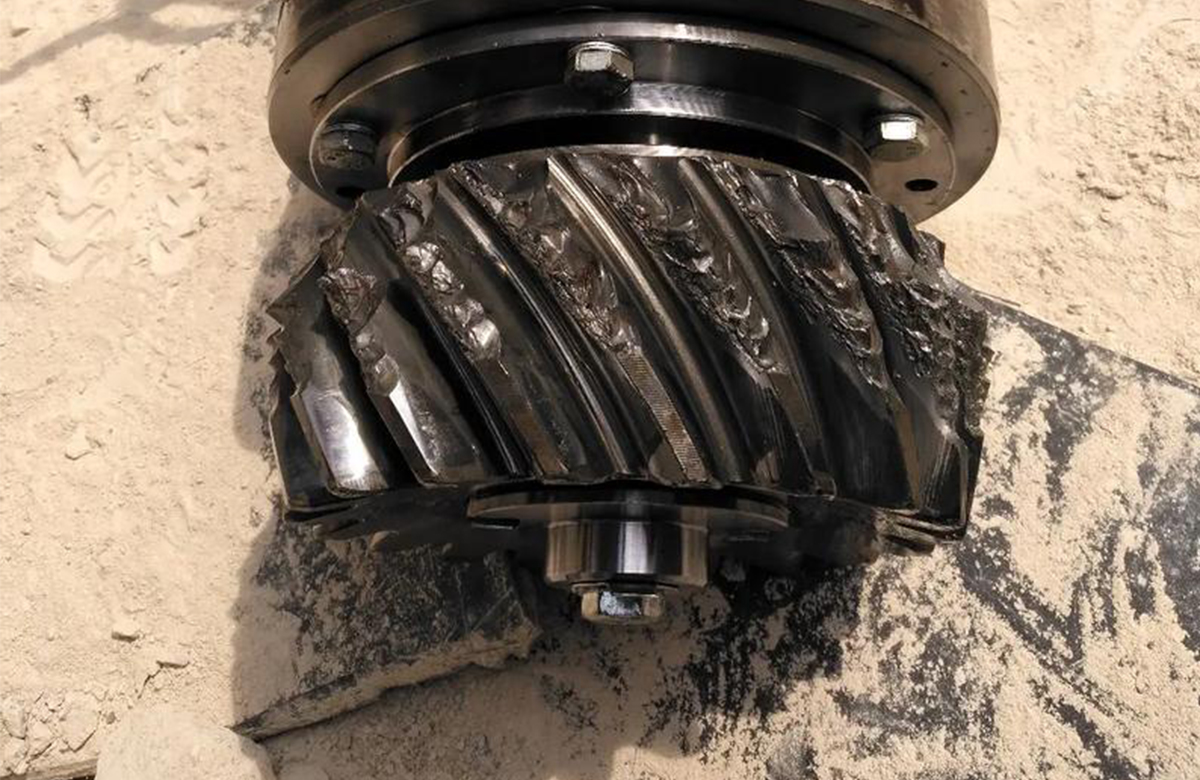
Falha da engrenagem do pinhão FLSmidth: Fratura induzida por convulsão e protocolo de substituição
Fratura dentária induzida por convulsões num Engrenagem de pinhão FLSmidth A instabilidade térmica é normalmente causada pela rutura catastrófica da película hidrodinâmica de óleo, levando a condições imediatas de lubrificação limite. Num incidente de campo recente envolvendo um triturador de cone de alta capacidade (450-600 kW), o pinhão atingiu uma instabilidade térmica crítica, resultando na deformação plástica dos perfis da engrenagem e em picos de temperatura localizados superiores a 250°C. Esta excursão térmica causou macropitting e "rasgamento de metal" nos flancos de suporte de carga, necessitando de uma paragem de emergência.
1. Causa principal: Lubrificação dos limites e cinemática da malha
Inspeção pós-falha do peça de triturador de cone revelou que a geometria da malha de engrenagens falhava devido a uma queda de pressão do sistema de lubrificação inferior a 1,5 bar. Sem a espessura necessária da película de óleo ISO VG 150-320, a mecânica de contacto passou da separação da película de fluido para o contacto direto das asperezas. A tensão de contacto hertziana resultante excedeu os 1500 MPa de tensão de cedência da camada cementada, provocando a propagação de fissuras subsuperficiais para fracturas totais do dente.
| Parâmetro operacional | Linha de base (equipamento saudável) | Valor de falha observado | Implicações mecânicas |
|---|---|---|---|
| Velocidade de vibração radial | ≤ 4,5 mm/s | > 12,5 mm/s | Excentricidade severa e desalinhamento da malha da engrenagem. |
| Aumento da temperatura do óleo lubrificante | ΔT < 15°C | ΔT > 35°C | Calor de fricção excessivo devido à fricção dos dentes. |
| Folga da engrenagem | 0,12 - 0,18 mm | Variável / Distorcido | Perda da integridade do perfil involuto. |
2. Especificação do material: 18CrNiMo7-6 Padrões de forjamento
Para garantir a integridade estrutural em condições de carga pesada, a substituição do NewReg Engrenagem do pinhão adere ao 18CrNiMo7-6 (DIN 1.6587) padrão de liga de aço. Ao contrário de alternativas de fundição inferiores de Fornecedores de peças FLSmidthEstas engrenagens são submetidas a um tratamento térmico em várias fases para atingir uma profundidade de endurecimento (CHD) de 1,8 mm - 2,2 mm.
- Dureza da superfície: 58-62 HRC nos flancos dos dentes para resistência ao desgaste abrasivo.
- Resistência do núcleo: 30-35 HRC para absorver cargas de choque de alta frequência.
- Acabamento da superfície: Retificação com Ra ≤ 0,8 μm para otimizar a formação da película EHL (Lubrificação Elasto-Hidrodinâmica).
- Classe de precisão: AGMA Classe 12 (ISO 1328 Grau 6) para minimizar os erros de transmissão dinâmica.
3. Instalação de precisão: Verificação do padrão de contacto
Substituição peças sobressalentes para trituradores de cone requer um alinhamento ao nível do milímetro. Para este conjunto FLSmidth, a folga lateral alvo foi definida em 0,12-0,18 mm, verificada através do método de fio de chumbo. As normas técnicas da NewReg exigem a seguinte cobertura antes do comissionamento em plena carga:
- Altura efectiva dos dentes: ≥ Cobertura 40%.
- Comprimento efetivo dos dentes: ≥ cobertura 70%.
- Alinhamento do furo: Controlo por laser para garantir um desvio < 0,05 mm/m.
4. Gestão estratégica de peças sobressalentes
Para evitar futuras interrupções, a instalação passou a adotar uma estratégia proactiva. Isto inclui sensores online do estado do óleo que accionam alarmes quando as partículas de desgaste metálico excedem os níveis da norma ISO 4406 18/16/13. Através de parcerias com empresas especializadas Fornecedores de peças FLSmidth Tal como a NewReg, a mina mantém agora um stock estratégico de segurança, reduzindo os prazos de entrega de 12 semanas para 48 horas.
Aconselhamento técnico: Se detetar uma batida metálica súbita ou níveis de ruído superiores a 100 dB perto do contraeixo, é necessária uma paragem de emergência. Contacte os nossos engenheiros de aplicação para uma auditoria detalhada do alinhamento da malha de engrenagens.




 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish