
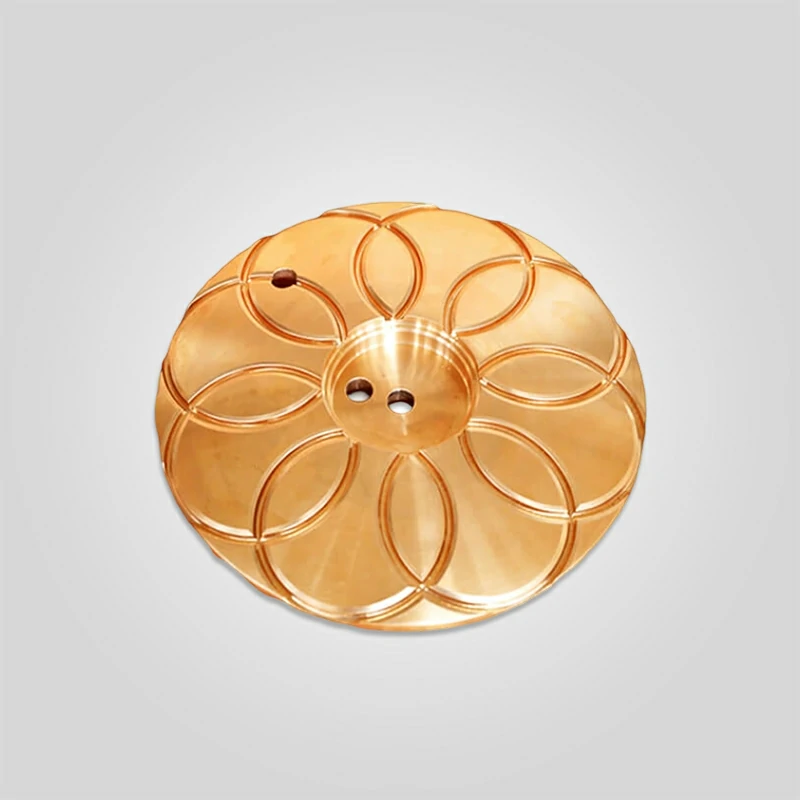
Metso Nordberg GP100/GP100S Thrust Bearing Set | OEM Ref : N100-TB-Set | Centrifugal Cast C93700 Leaded Bronze
Modèles compatibles :Concasseurs à cône Metso GP100, GP100S
Qualité du matériau : alliage de bronze de haute qualité (CuSn12, CuSn10Zn2)
Capacité de charge :dynamique : 150-200 kN, statique : 300-400 kN
Température de fonctionnement :-30°C à 200°C plage opérationnelle
Dureté de la surface :70-100 HB (échelle de Brinell)
78 en stock
PRODUIT
Description
Faits saillants techniques : Tribologie, cinétique de solidification et usinage de précision
Dans l'architecture hydraulique des concasseurs à cône Metso GP100 et GP100S, le palier de butée (souvent un ensemble multi-disques) agit comme l'interface fondamentale de la charge axiale. Contrairement à la série HP qui utilise un mécanisme de réglage par filetage, la série GP utilise un piston hydraulique pour soutenir l'arbre principal. Le palier de butée repose directement sur ce piston, supportant tout le poids de l'arbre principal, du manteau et de la force d'écrasement dynamique (souvent supérieure à 150 tonnes). Ce composant ne se contente pas de supporter le poids ; il doit permettre une rotation à faible frottement sous une contrainte de compression extrême, tout en étant immergé dans un bain d'huile hydrodynamique.
Les performances d'une butée de remplacement sont définies par trois variables techniques non négociables : l'homogénéité de la distribution du plomb dans la matrice de bronze, la tolérance de planéité des disques de glissement et la rugosité de surface spécifique requise pour maintenir un film de lubrification élastohydrodynamique (EHL).
1. Architecture métallurgique : Fonte centrifuge C93700 (SAE 64)
Pour les applications de glissement à haute charge et à faible vitesse, les bronzes étain standard (comme le CuSn12) sont souvent trop durs et n'ont pas la "capacité d'encastrement" nécessaire pour tolérer la contamination par les particules. Nos plaques de butée GP100 sont fabriquées à partir de ASTM B271 C93700 (Bronze étain à haute teneur en plomb).
- La fonction plomb (Pb) : L'alliage contient 8,0-11,0% de plomb. Dans une structure coulée, le plomb est insoluble dans le cuivre et existe sous forme de globules microscopiques dispersés dans la matrice. Dans des conditions de lubrification limite (telles que le démarrage d'un concasseur ou lors d'une rupture du film d'huile), ces globules de plomb s'étalent sur la surface de l'acier. Cette couche de lubrifiant solide empêche l'usure catastrophique par adhérence (grippage) et le grippage.
- Procédé de coulée centrifuge : Nous interdisons strictement le moulage statique au sable pour les composants de poussée. Nos roulements sont produits par Moulage centrifuge vertical à 800-1200 tours/minute. Ce processus de solidification à force G élevée ségrège les impuretés (oxydes, sulfures) dans l'alésage intérieur, qui sont ensuite éliminées par usinage. La microstructure qui en résulte est dense, à grains fins et exempte de porosité sous la surface. Un roulement poreux se comprime sous la charge, provoquant une instabilité hydraulique et une usure irrégulière.
2. Métrologie géométrique : Planéité et parallélisme
La butée GP100 est généralement constituée d'un empilement de plaques de bronze et d'acier. L'interaction entre ces plaques exige une précision géométrique absolue.
- Tolérance de planéité : Les surfaces de glissement sont rodées pour obtenir une planéité de < 0,02 mm (20 microns). Ce point est essentiel. Si la plaque est ondulée (>0,05 mm), la charge se concentrera sur les "pics", rompant le film d'huile et provoquant un décapage rapide.
- Parallélisme : Les faces supérieure et inférieure doivent être parallèles à 0,03 mm près. L'absence de parallélisme introduit une "oscillation" dans l'arbre principal, qui se traduit par un faux-rond au niveau de la bague excentrique, accélérant l'usure du joint et provoquant des fuites d'huile.
3. Tribologie des surfaces : Le coin d'huile
La finition de la surface est conçue en fonction de paramètres Ra (rugosité moyenne) spécifiques afin d'optimiser le rapport Lambda ($\lambda$).
- Rugosité cible : Ra 0,4μm - 0,6μm.
- La logique de l'ingénierie : Si la surface est trop lisse ( Ra 0,8μm), les aspérités (pics métalliques) pénètrent dans le film d'huile (généralement d'une épaisseur de 10 à 25μm), ce qui entraîne un contact métal-métal. Notre finition est optimisée pour soutenir le coin hydrodynamique tout en permettant le passage en toute sécurité de particules inférieures à 5 microns.
Tableau des spécifications : Paramètres physiques et mécaniques
Les données techniques suivantes représentent les normes d'ingénierie de base pour nos paliers de butée Metso GP100/GP100S. Ces spécifications sont vérifiées par le biais de certificats d'essais en usine (MTC) et de rapports d'inspection CMM.
| Paramètres techniques | Valeur de la spécification | Norme d'ingénierie / Note |
|---|---|---|
| Nom du composant | Jeu de paliers de butée (supérieur/inférieur) | Conception spécifique à la série GP |
| Équipement compatible | Metso Nordberg GP100 / GP100S | Vérifier le numéro de série pour les séries 1 et 2 |
| Désignation des matériaux | C93700 / CuSn10Pb10 | ASTM B271 (fonte centrifuge) |
| Composition chimique | Cu : 80%, Sn : 10%, Pb : 10% | Vérification du spectromètre |
| Résistance à la traction | ≥ 240 MPa (35 ksi) | ASTM B271 |
| Limite d'élasticité (0.5% Ext) | ≥ 125 MPa (18 ksi) | Limite critique de compression |
| Dureté (Brinell) | 60 - 75 HBW | Boule standard 10/1000 |
| Planéité de la surface | ≤ 0.020mm | Contrôle optique à plat / CMM |
| Rugosité de surface | Ra 0,4μm - 0,6μm | Rectifiés et rodés |
| Protocole CND | Ressuage (PT) Niveau II | Vérifier la présence de microfissures dues à l'usinage |
Plongée en profondeur : Physique de la lubrification et analyse des défaillances
Comprendre pourquoi L'absence de défaillance des paliers de butée permet aux opérateurs de prolonger le MTBF (Mean Time Between Failures, temps moyen entre deux défaillances).
1. Lubrification des frontières et essuyage
Le moment le plus dangereux pour une butée GP100 se situe dans les 5 premières secondes du démarrage. La pression d'huile n'a pas encore créé un film hydrodynamique complet. La plaque de bronze frotte directement contre la plaque d'acier. C'est là que la teneur en plomb du 10% est vitale. Le plomb s'étale, protégeant la matrice de cuivre et d'étain. Les pièces de rechange bon marché réduisent souvent la teneur en plomb pour réduire les coûts (en le remplaçant par du zinc), ce qui donne un alliage plus dur qui s'érafle et se fige pendant ces moments critiques du démarrage.
2. Intégrabilité des particules
L'huile de concassage est rarement vierge. Elle contient de la poussière de silice et des particules d'acier. Le matériau d'un roulement doit être suffisamment souple pour permettre à ces particules dures de s'incruster dans la surface, en s'enfonçant sous l'interface de glissement. Si le matériau est trop dur (comme le bronze d'aluminium), la particule reste à la surface, agissant comme un outil de coupe qui raye la coûteuse plaque d'accouplement en acier. Le C93700 offre un équilibre parfait entre la résistance à la charge et la capacité d'encastrement.
Conseils d'ingénieurs : Protocoles d'installation et d'entretien
Le remplacement d'un palier de butée n'est pas une opération simple. Il faut de la précision et de la propreté.
Protocole 1 : Le prétrempage de la "pellicule d'huile
Ne jamais installer une butée en bronze à sec.
- La physique : Le bronze est poreux. S'il est installé à sec, l'apport initial d'huile sera absorbé dans les pores plutôt que de former un film.
- La procédure : Immerger les nouvelles plaques de bronze dans un bain d'huile ISO VG 150 (ou 220) propre chauffée à 50°C pendant au moins 2 heures avant l'installation. Cela permet de pré-saturer la porosité de la surface et d'assurer une lubrification immédiate dès la première rotation.
Protocole 2 : Contrôle du mouvement du piston
La série GP s'appuie sur le piston hydraulique pour ajuster le réglage.
- Le chèque : Avant d'installer les nouveaux roulements, inspectez la surface supérieure du piston hydraulique. Elle doit être exempte de bavures, de rouille ou d'indentations. Une simple bavure sur la face du piston se répercutera sur la plaque d'appui en acier et déformera le coussinet en bronze, créant ainsi un point haut.
- La mesure : Utilisez un micromètre pour mesurer l'épaisseur des anciens roulements en quatre points (espacés de 90 degrés). Si l'usure est irrégulière (conique), cela indique que le piston est armé ou que l'arbre principal est plié. L'installation de nouveaux roulements sans remédier à la cause première entraînera une défaillance dans les 100 heures.
Conseil d'entretien : Interprétation des analyses d'huile
Votre rapport d'analyse d'huile est l'ECG de votre broyeur.
- Haute teneur en cuivre (Cu) + haute teneur en plomb (Pb) : Usure normale si elle est progressive. En cas de pic soudain : Défaillance du palier de butée ou de la douille excentrique.
- Haute teneur en cuivre (Cu) uniquement : Si le plomb est faible mais que le cuivre est élevé, cela indique que le roulement a usé la surface riche en plomb ou que vous utilisez un alliage incorrect.
- Silicium (Si) Spike : Poussière. Vérifiez vos reniflards et vos joints. Le silicone tue les paliers en bronze plus rapidement que la surcharge.
Pourquoi choisir notre Pièces pour concasseurs en bronze?
Nous ne nous battons pas pour être l'option la moins chère du marché ; nous nous battons pour Coût par tonne. Une économie de $200 sur un palier de butée est mathématiquement sans importance si elle entraîne une défaillance de $50 000 de l'arbre principal ou trois jours d'arrêt imprévu.
- Traçabilité : Chaque plaque est accompagnée d'un numéro de chaleur qui permet de remonter jusqu'à la fonte de la fonderie.
- Précision : Nous vérifions la planéité des plaques de surface en granit avant l'emballage.
- Stratégie boursière : Nous maintenons des stocks pour les séries GP100, GP200, GP300 et GP500 afin de minimiser les temps d'arrêt de votre logistique.
Contactez notre équipe technico-commerciale dès aujourd'hui pour obtenir votre jeu de paliers de butée GP100. Indiquez le numéro de série de votre broyeur pour garantir la compatibilité avec le niveau de révision correct.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".





 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish