

Placa de mandíbula fija Mn18Cr2: Ingeniería de superficies de trituración estacionaria, cinética de endurecimiento por deformación y análisis de distribución de tensiones
En el circuito primario de conminución, la placa de mandíbula fija (matriz de mandíbula estacionaria) sirve de yunque contra el que la mandíbula móvil ejerce fuerzas de compresión que a menudo superan los 350 MPa. A diferencia de la mandíbula móvil, que se beneficia del impulso inercial del pitman, la placa de mandíbula fija debe soportar una rigidez estática al tiempo que absorbe cargas de choque cíclicas de alta frecuencia. La integridad estructural de este componente no se define por los reclamos de marketing, sino por su capacidad para mantener un ángulo de mordida estable (normalmente de 18-22 grados) y resistir al mismo tiempo las estrías superficiales y las grietas por fatiga bajo una abrasión de alto esfuerzo.
Una trituradora de mandíbulas estándar que funcione con un ajuste lateral cerrado (CSS) de 100 mm procesando granito con un índice de trabajo de adherencia de 16 kWh/t someterá a la mandíbula fija a una carga puntual localizada que crea una deformación plástica extrema. Si la metalurgia es insuficiente, se produce un rápido "mushrooming" del metal, cerrando los huecos entre placas y tensionando el bastidor. Este expediente técnico describe las especificaciones técnicas de nuestras placas de mandíbula fija, fabricadas con acero austenítico al manganeso Mn18Cr2 recocido en solución, diseñado para maximizar la resistencia a la fractura y la vida útil mediante mecanismos controlados de endurecimiento por deformación.
Composición metalúrgica y mecánica del endurecimiento por deformación
El rendimiento de una placa de mandíbula viene dictado por su respuesta microestructural al impacto. Utilizamos un Mn18Cr2 (ASTM A128 Grado C) a diferencia de los grados genéricos de Mn13 que suelen encontrarse en piezas de recambio de bajo coste.
- Estabilidad de la matriz austenítica: El proceso de fundición implica el enfriamiento en agua a partir de 1050°C para suprimir la precipitación de carburos. El resultado es una estructura totalmente austenítica con una gran ductilidad (alargamiento > 30%) en el estado en que se suministra (220 HBW). Esta ductilidad es crítica, ya que garantiza que la placa no se agriete bajo las tensiones de tracción iniciales de la instalación y la puesta en marcha.
- El fenómeno del endurecimiento del trabajo: Tras el impacto con el material de alimentación, la estructura reticular de la superficie sufre una transformación de fase. En los granos de austenita se producen planos de deslizamiento y una deformación por macla, lo que aumenta la dureza superficial de los 220 HBW iniciales a más de 500 HBW. 550 HBW (aprox. 52-54 HRC). Esto crea una "piel" dura y resistente al desgaste que se renueva constantemente a medida que se desgasta, mientras que el núcleo sigue siendo dúctil para detener la propagación de grietas.
- Refuerzo de cromo: La adición de cromo 2% crea carburos de cromo duros dispersos en la matriz, lo que proporciona una resistencia inicial a la abrasión por desbaste antes de que la capa de endurecimiento por deformación esté completamente establecida. Esto es especialmente importante al triturar materiales abrasivos con dureza Mohs > 6,0, como cuarcita o grava de río.
Geometría del perfil del diente y eficacia de trituración
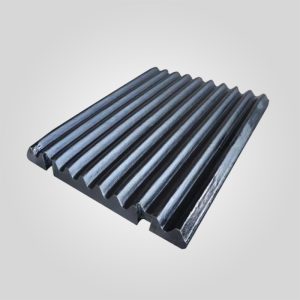
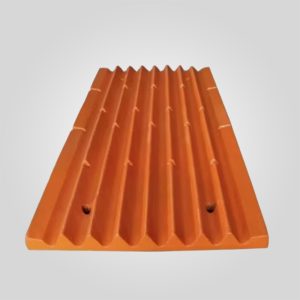
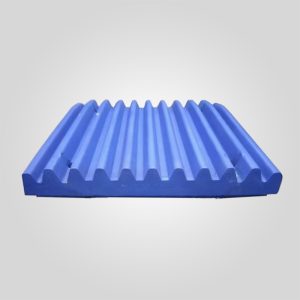
La firma visual de las crestas verticales paralelas no es meramente estética; es una optimización geométrica calculada para la distribución de la fuerza.
Carga puntual frente a carga distribuida:
Las placas planas distribuyen la fuerza de aplastamiento sobre una gran superficie, lo que resulta ineficaz para iniciar la fractura en rocas duras. Nuestro perfil de dientes de ingeniería reduce la superficie de contacto, aumentando así la presión localizada (Presión = Fuerza / Área) para superar la resistencia a la compresión de la roca (normalmente 150-300 MPa). Las 12-16 crestas uniformes funcionan como concentradores de tensión, iniciando grietas en el material de alimentación más rápidamente.
Flujo de material y ángulo de corte:
La profundidad del valle (10-14 mm) y el paso de los dientes están optimizados para sujetar la roca durante la carrera de compresión, evitando los "saltos" en los que el deslizamiento de la roca expulsa material hacia arriba. El perfil afilado de los dientes garantiza que el ángulo de ataque efectivo se mantenga por debajo del límite crítico de fricción (aprox. 24 grados). Los dientes redondeados y desgastados aumentan este ángulo, reduciendo el rendimiento hasta 15% y aumentando el desgaste de la camisa debido a la fricción por deslizamiento.
Precisión de fabricación e integridad de la superficie posterior
Una especificación crítica, que a menudo se pasa por alto, es la planitud del lado no aplastante (la parte posterior) de la placa.
Superficies de montaje mecanizadas:
Las piezas de fundición se deforman de forma natural durante el enfriamiento. Mientras que los fabricantes de bajo nivel dejan la superficie posterior "tal cual", nosotros realizamos un mecanizado de precisión en las almohadillas de montaje para conseguir una tolerancia de planitud de 0,3 mm por metro lineal.
Por qué es importante: Si la parte posterior de la placa de mordazas no es plana, crea vanos sin soporte cuando se atornilla al bastidor del extremo delantero. Bajo cargas de aplastamiento, estas secciones no soportadas actúan como vigas en voladizo, provocando un fallo catastrófico por fatiga de flexión (partiendo la placa por la mitad) independientemente de la calidad del material. La superficie mecanizada garantiza un área de contacto 100% con el bastidor o la placa de apoyo, transmitiendo las cargas directamente a la estructura de la trituradora, tal y como estaba previsto.
Especificaciones técnicas
| Parámetro | Valor de especificación | Norma / Método de ensayo |
|---|---|---|
| Calidad del material | Mn18Cr2 (Alto contenido en manganeso) | ASTM A128 Grado C / GB/T 5680 |
| Composición química | C: 1,15-1,25%, Mn: 17,5-19,0%, Cr: 1,8-2,2% | Análisis de espectrómetros |
| Dureza inicial | 210 - 240 HBW | Ensayo de dureza Brinell |
| Capacidad endurecida por el trabajo | ≥ 550 HBW (Superficie) | Potencial de endurecimiento del campo |
| Resistencia a la tracción | ≥ 800 MPa | ISO 6892-1 |
| Resistencia al impacto | ≥ 145 J/cm² @ -25°C | Charpy U-Notch (AKU) |
| Tolerancia dimensional | CT11 - CT12 | ISO 8062-3 (Fundición) |
| Tolerancia de mecanizado | ± 0,3 mm | Superficies de montaje |
Dinámica de instalación y protección del bastidor
La interacción entre la placa de la mandíbula fija y el bastidor de la trituradora es la fuente más común de daños estructurales. La mandíbula fija no se mueve, pero las microvibraciones son inevitables.
La importancia del ajuste:
La placa de mordazas se fija mediante un sistema de cuñas. Si el par de apriete de los pernos de las cuñas es insuficiente, o si las dimensiones de la fundición son inferiores a las reales, la placa se desplazará verticalmente durante la carrera de retorno. Este movimiento actúa como un martillo contra la punta del bastidor de la trituradora y las caras de las cuñas. Con el tiempo, este desgaste por fricción destruye las superficies mecanizadas de precisión del bastidor de la trituradora, haciendo necesarias costosas reparaciones de las soldaduras y el mandrinado de las líneas. Nuestras placas se funden con una tolerancia de longitud de +1 mm/-0 mm para garantizar un ajuste de interferencia ajustado con el sistema de cuñas.
Análisis modal de fallos: Evitar el "hongo"
Un modo de fallo común en el acero al manganeso es el flujo plástico o "mushrooming". Si el material de la placa de la mandíbula es demasiado blando (por ejemplo, Mn13) o la energía de impacto es demasiado baja para endurecer la superficie pero lo suficientemente alta para deformarla, el metal fluye lateralmente. Esta expansión puede bloquear permanentemente la placa de la mandíbula en el bastidor, haciendo imposible su extracción sin una punción térmica (corte con soplete). Al utilizar Mn18Cr2 con proporciones controladas de carbono y manganeso, aumentamos el límite elástico inicial, reduciendo significativamente el riesgo de flujo plástico lateral y manteniendo las ventajas del endurecimiento por deformación.
Análisis del coste total de propiedad (TCO)
Al evaluar las piezas de desgaste de la trituradora de mandíbulas, el precio de compra es un componente menor del coste total de propiedad.
Escenario: Una placa genérica Mn13 cuesta $800 y dura 400 horas. Nuestra placa Mn18Cr2 cuesta $1.100 y dura 650 horas.
Coste directo: La chapa genérica cuesta $2,00/hora. La chapa Mn18Cr2 cuesta $1,69/hora.
Coste indirecto (tiempo de inactividad): Sustituir las placas de mandíbula lleva aproximadamente de 4 a 6 horas. Si la trituradora produce 300 toneladas/hora con un margen de $10/tonelada, una parada cuesta entre $12.000 y $18.000 en oportunidades perdidas. Al ampliar el intervalo de cambio de 400 a 650 horas, el ahorro operativo supera con creces la diferencia de coste inicial de los componentes.
Consejos del ingeniero: Operaciones y mantenimiento sobre el terreno
[Opción B: Pro-Tip] - La regla de rotación de desgaste 50%:
Aunque la mandíbula fija no se mueve, el perfil de desgaste no suele ser uniforme. Normalmente, la parte inferior 30% de la placa (la zona de trituración) se desgasta más rápidamente debido a la mayor densidad del material y a la menor relación de reducción en la descarga. No espere a que se desgaste la parte inferior. Cuando el perfil del diente en la parte inferior se desgasta a 50% de su altura original, dar la vuelta al plato 180 grados (de arriba a abajo). Esto lleva el perfil de diente fresco de la parte superior a la zona de aplastamiento de alto desgaste, ampliando efectivamente la vida útil total de la pieza fundida en 30-40%.
[Opción C: Fragmento de caso de campo] - La solución "Shim":
En una auditoría reciente de una cantera de basalto, descubrimos que la placa de la mandíbula fija se estaba agrietando verticalmente por la línea central. La causa no era el material, sino la cara del bastidor, que se había desgastado de forma cóncava durante años de uso (un hueco de 2 mm en el centro). Cuando se atornilló la placa de mandíbula plana, se cubrió este hueco. Bajo carga, se flexionó y se rompió. Consejos: Compruebe siempre la planitud del bastidor con una regla durante los cambios de camisa. Si existe un hueco, utilice una cantidad mínima de compuesto de soporte (epoxi triturador) o cuñas de acero precisas detrás de la placa de mordazas para soportar el hueco. Nunca atornille una placa plana a un bastidor curvado.
Garantía de calidad y trazabilidad
Cada placa de mandíbula fija que fabricamos está serializada y es trazable hasta su lote térmico específico.
- Fase 1: Análisis espectral de las materias primas antes del vertido.
- Fase 2: Pruebas ultrasónicas (UT) según ASTM A609 Nivel 2 para detectar contracción interna o porosidad.
- Fase 3: Verificación dimensional de los ángulos de bloqueo de la cuña y de la planitud del dorso.
Esto garantiza que la pieza que reciba encaje correctamente la primera vez y tenga un rendimiento predecible durante toda su campaña.
Parámetros técnicos de la trituradora de mandíbula aplicable

Talleres y almacenes

Compatibilidad entre marcas
Nuestras piezas de recambio se someten a un proceso de ingeniería inversa con máquinas de medición de coordenadas (MMC) para garantizar la intercambiabilidad dimensional con las siguientes normas OEM. Garantizamos tolerancias de ajuste dentro de la norma ISO 2768-mK.
| Marca | Serie | Modelo de trituradora |
|---|---|---|
| Mettso | Nordberg Mandíbula serie C | C3054,C3055,C63,C80,C96,C105,C106,C110,C116,C120,C125,C130,C140,C145,C150,C160,C200 |
| Nordberg Bergeaud Serie VB | VB46 , VB57 , VB67 , VB83 , VB93 , VB105 , VB108 , VB0907 , VB1008 , VB1311 | |
| Sandvick | Trituradora de mandíbulas serie CJ | CJ815, CJ615, CJ613, CJ612, CJ412, CJ411, CJ409, CJ211 |
| Kleemann | Mobicat Serie Jaws | MC100R EVO,MC110R EVO , MC110Z EVO ,MC120Z PRO,MC125Z , MC140Z,MC160PRR |
| Serie SSTR Jaws | SSTR1000,SSTR1100, SSTR1200, SSTR1250,SSTR1400, SSTR1600 | |
| Shanbao | Trituradora de mandíbulas serie PE | PE150x250, PE250x400, PE400x600, PE500x750, PE600x900, PE750x1050, PE900x1200, PE100X1200, PE1200x1500, PE1500x1800. |
| Trituradora de mandíbulas serie PEX | PEX250x750, PEX250x1000, PEX250x1200, PEX300x1300 | |
| Trío | Serie CT Jaw | CT1030,CT1040,CT1048,CT1252,CT2036,CT2436,CT3042,CT3648,CT4073,CT4254,CT4763,CT6080,APS40 |
| Extec | Trituradoras móviles QJ | C10,C12,QJ241,QJ341 |
| Allis Chalmers / Svedala | Serie de mandíbulas Allis Chalmers Superior | 36 x 48 Superior, 60 x 84 Superior |
| Mordazas Allis Chalmers STD | 10x 24 ,15 x 24 , 18 x 30 Modelo B , 18 x 36, 24 x 36, 25 x 36 "A-1 Nuevo, 42 x 40 A1 , 36 x 48 Nuevo , 42 x 48 A1 ,48×60 , 66 x 84 A1 | |
| Svedala Serie CJ | CJ208,CJ209,CJ211,CJ408,CJ409,CJ411,CJ412,CJ612 ,CJ613,CJ615, CJ815 | |
| Serie Svedala RT | RT6090 (24X36) , RT75105 ( 30 x 42) , RT60-120 (24 x 48) , RT 80-120 (32 x 48) , RT105-120 (42×48) , R10580 (1050×800) | |
| Serie Svedala Jawmaster | 1108HD (32 x 42) , 1206HD (24 x 48) , 1208HD (32×48) , 1211HD (44 x 48 ) , 1312HD (46×52) , 1513HD (52×60) | |
| Terex | Gama Jaques JW | JW40, JW42 , JW45, JW55 |
| Gama Jaques ST | ST36, ST42, ST47,ST48, ST54,ST60 | |
| Gama Cedarapids JC | JC2236,JC3660,JC5460,JS3750,JS4552,JC5460 | |
| Gama Cedarapids Old | 10×16,12×16,10×20,10×24,15×24,18×24,20x25A, 18×30 ,10×36 ,12×36,15×36 ,18×36,20×36, 24×36,25×40,32×40,12×42,16×42,27×42,42×42,36×48, | |
| 12×48,16×48,22×48,42×48,57×48,35×54,36×60,54×60,10×72 | ||
| Serie de mandíbulas móviles Finlay | J-960,J-1160,J-1170,J-1175,J-1480 | |
| Powerscreen Premiertrak | XA300, XA400 , XR400 , XA400S, XR400S, Premiertrak 600 ,XA750 | |
| BL-Pegson Premiertrack | 1100×650 , 1100x650HA , 1100x650HR , 1100×800 | |
| BL-Pegson Premierplant | 900×600 , 1100×650 , 1100×800 | |
| BL-Pegson Mordazas fijas | 24×14 ,32×18 , 32×22, 32×06 , 36×20 , 36×22 , 36×24 , 36×25 ,42x30B , 42x30D , 44×26 ,44×32 , 48×42 | |
| Telsmith | Gama Telsmith Old Jaw | 10×21,14×24,24×5,30×42,42×48 |
| Gama de mordazas hidráulicas | 2038, 2550, 3042, 3055, 3648, 3258, 3858, 4448, 5060 | |
| Gama Hydra & Iron Jaw | H2238, H2550, H3244, H3450, H4448, H5060, H3042, H3055, H3648, H3258, H3858, ,4448IG,5060IG, | |
| Komatsu | Serie de mandíbulas BR | BR100JG,BR200,BR210,BR300,BR350,BR380,BR500,BR550JG,BR580 |
| Chyi Meang | Serie PJS | PJS800, PJS900,PJS1050,PJS100,PJS1100,PJR1350, PJS1260, PJS1400,PJS1500,CMNJS4836 |
| Trituradora de mandíbulas primaria Comec | P90.65, P900 ,P105.75 , P1100 ,P1300 ,P1600 | |
| Trituradora de mandíbulas secundaria Comec | S800 ,S900 ,S1000 ,S1450 | |
| Goowin Barsby | Serie 5 Tiburón | 30″x18″,42″x24″ ,42″x30″ ,36″x6″ Granulador |
| Krupp | Alcance de la mandíbula | ERC18-14 ,EB12-10 ,EB14-11 ,EB16-12,EB20-15 |
| Kawasaki | Mordazas serie KS | KS-3624,KS-3018, KS-4230G,KS-4840,KS-6048, KD-4232G,KD-4842G |
| Hewitt-Robins | Alcance de la mandíbula | 10×24, 18×30 ,10×36 ,12×36 ,15×36 ,20×36 ,24×36 ,30×36 ,30×42 ,12×48 ,22×48,30×48 ,36×48,42×48, 36×50 ,12×60,30×60,, 18×30 ,10×36 ,12×36 ,15×36 ,20×36 ,24×36 ,30×36 ,30×42 ,12×48 ,22×48,30×48 ,36×48,42×48, 36×50 ,12×60,30×60,48×60,30×62 |
| Lippmann | Serie de mandíbulas | 2248, 2436, 3042, 3048, 3055, 3062, 3650, 3862, 4248, 5062 |
| Parker | Serie de mandíbulas | Parker40x32 , Parker 36×10 , Parker 38×12 Stonesizer , Parker 20×12 , Parker16x10 , Parker16x5 |
| Marrón Lenox Kue-Ken | Serie Jaw | Modelo 22(3 x 12) , Modelo 24 (5 x 12), Modelo 25 (7×12) ,Modelo 34 (6 x 16) , Modelo 35(9 x 16), Modelo 54( 8 x 24), Modelo 55(10 x 24) ,Modelo 56 (12 x 24)Modelo 68 (9 x 30) , |
| Modelo 69(12×39) , Modelo 70 (15 x 30) , Modelo 75S (20 x 30) , Modelo 79 (8 x 36), Modelo 80(10 x 36) Modelo 81(12 x 36), Modelo 89 (16 x 36) , Modelo 90(20 x 36) , Modelo 95 (24 x 36) , | ||
| Modelo 95S( 29 x 36) , Modelo 104( 8 x 42) , Modelo 105(10 x 42), Modelo 106 (12 x 42), Modelo 106S (14 x 42) , Modo ,107 (17 x 42) ,Modelo 108 (20 x 42) , Modelo 110(25 x 42) , | ||
| Modelo 120 (30 x 42) , Modelo 126(36 x 42) ,Modelo 145 (24 x 48) , Modelo 150(36 x 48) , Modelo 150A (40 x 48) , Modelo 150s (42 x 48), Modelo 160 (42 x 48) , | ||
| Modelo 188 (26 x 60) Modelo 32 x 60 , Modelo 200 (48 x 60) | ||
| Hitachi-Nakayama | Polígono primario de Nakayama | AC1410,AC2415,AC3219,AC3219B,AC4219,AC4220,AC4220B, AC482,AC6030 |
| Polígono Nakayama RC | SK3624,RC3624,RC4224,RC4228,RC4832,RC5042,RC6048,RS4032,RS4230 | |
| Mandíbula móvil Hitachi | HR240,HR420G | |
| Fintec | Trituradoras de mandíbulas móviles | 1107RJ ,1108 ,542, 570 ,640 |
| McColskey | Serie de mandíbulas móviles | J35 ,J40, J44, J45, J50, J40V2, J45V2 ,C50 |
| Minyu | Serie de mandíbulas MS | MS2416 , MS3020 , MS3624 , MS4226 , MS4230 , MS4832 , MS4840 , MS5432 , MS6040 , MS6048 |
| Serie MSH Jaw | MSH3624 , MSH4230 , MSH5434 | |
| Rusia | Serie de mandíbulas CMD/SMD | СМД-741 ,СМД-108,СМД-109,СМД-110,СМД 118,СМД 111,СМД 117 |
| Keestrack | Serie de mandíbulas móviles | B3, B4 , B5 , B7 |
| Astec | Pioneer Serie Mandíbula Estándar | 10×16,10×20,10×24,15×24,10×30,18×30,8×36,9×36,10×36,13×36,15×36,18×36,20×36,24×36,26×40,30×42,36×42,31×44,35×46,10×47,21×48,42×48,24×49, |
| 33×50,28×54,30×55 | ||
| Serie de mandíbulas KPI-JCI | 2742 ,2650,3055,3365,4448IG,5060IG,2238H,3244H,3450H | |
| Tesab | Gama de mandíbulas móviles | 10570, 10580, 700i, 800i, 800ie |
| Liming SBM | Gama Liming /Vipeak PE | PE 400×600 ,PE 500×750 ,PE 600×900 ,PE750x1060,PE 900×1200,PE 1000×1200 |
| Gama PEW de Shanghai Shibang /Zenith | PEW250x1000,PEW250x1200,PEW400x600,PEW760,PEW860,PEW1100,PEW200x1300 | |
| Gama CX | C6X80,C6X100,C6X110,C6X145,C6X160,C6X200,HJ98,HJ110,HJ145 | |
| Placa de mandíbula ondulada | Serie CJ | CJ208,CJ209,CJ211,CJ408,CJ409,CJ411,CJ412,CJ612 ,CJ613,CJ615, CJ815 |
| Ingeniería universal | Gama de trituradoras de mandíbulas universales | 24×36,25x40WRB,30×42,32x42WRB,12×48,22×48,32×48,36×48,44x48WRB ,32×54 ,42×50,12×60 ,50x60WRB |
*Todos los nombres de fabricantes, números de pieza y descripciones se utilizan sólo como referencia. Pertenecen a sus respectivos OEM. NEWREG suministra piezas de repuesto del mercado de accesorios - fabricados y garantizados de forma independiente, no OEM-originated. Ninguna afiliación con OEMs es reclamada o implicada.

 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish