

Placa de mandíbula fixa Mn18Cr2: Esmagamento estacionário Engenharia de superfície, cinética de endurecimento por trabalho e análise da distribuição de tensões
No circuito de cominuição primária, a placa da maxila fixa (matriz da maxila estacionária) serve de bigorna contra a qual a maxila móvel exerce forças de compressão que excedem frequentemente 350 MPa. Ao contrário da mandíbula móvel, que beneficia do momento de inércia do pitman, a placa da mandíbula fixa tem de suportar uma rigidez estática enquanto absorve cargas de choque cíclicas de alta frequência. A integridade estrutural deste componente não é definida por alegações de marketing, mas sim pela sua capacidade de manter um ângulo de corte estável (normalmente 18-22 graus), resistindo simultaneamente à goivagem da superfície e à fissuração por fadiga sob elevada tensão de abrasão.
Uma britadeira de mandíbulas padrão operando com um ajuste lateral fechado (CSS) de 100 mm, processando granito com um Bond Work Index de 16 kWh/t, sujeitará a mandíbula fixa a uma carga pontual localizada que cria uma deformação plástica extrema. Se a metalurgia for insuficiente, isto leva a um rápido "cogumelo" do metal, fechando as folgas entre as placas e tensionando a estrutura. Este dossier técnico descreve as especificações de engenharia das nossas placas de maxilas fixas, fabricadas a partir de aço manganês austenítico Mn18Cr2 recozido em solução, concebido para maximizar a resistência à fratura e a vida útil ao desgaste através de mecanismos controlados de endurecimento por trabalho.
Composição metalúrgica e mecânica de endurecimento por deformação
O desempenho de uma placa de mandíbula é ditado pela sua resposta microestrutural ao impacto. Utilizamos um modelo modificado de Mn18Cr2 (ASTM A128 Grau C) distinto dos graus genéricos de Mn13 frequentemente encontrados em peças de reposição de baixo custo.
- Estabilidade da matriz austenítica: O processo de fundição envolve a têmpera em água a partir de 1050°C para suprimir a precipitação de carbonetos. Isto resulta numa estrutura totalmente austenítica com elevada ductilidade (alongamento > 30%) no estado de fornecimento (220 HBW). Esta ductilidade é crítica; assegura que a placa não fissura sob as tensões de tração iniciais da instalação e arranque.
- O fenómeno de endurecimento do trabalho: Após o impacto com o material de alimentação, a estrutura da rede de superfície sofre uma transformação de fase. Os planos de deslizamento e a deformação de geminação ocorrem dentro dos grãos de austenite, aumentando efetivamente a dureza da superfície dos 220 HBW iniciais para mais de 550 HBW (aprox. 52-54 HRC). Isto cria uma "pele" dura e resistente ao desgaste que se renova constantemente à medida que se desgasta, enquanto o núcleo permanece dúctil para impedir a propagação de fissuras.
- Reforço de crómio: A adição de crómio 2% cria carbonetos de crómio duros dispersos na matriz, proporcionando uma resistência inicial à abrasão por goivagem antes de a camada de endurecimento por trabalho estar totalmente estabelecida. Isto é particularmente vital quando se trituram materiais abrasivos com dureza Mohs > 6.0, como quartzito ou cascalho de rio.
Geometria do perfil dos dentes e eficiência de trituração
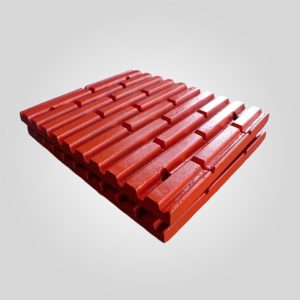
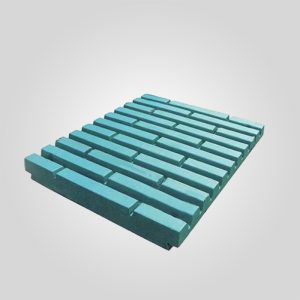
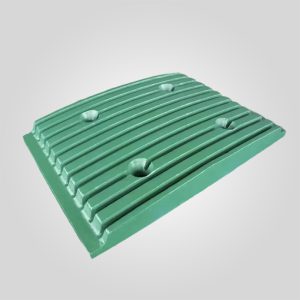
A assinatura visual das cristas verticais paralelas não é meramente estética; é uma otimização geométrica calculada para a distribuição de forças.
Carga pontual vs. carga distribuída:
As placas planas distribuem a força de esmagamento por uma grande área, o que é ineficiente para iniciar a fratura em rochas duras. O nosso perfil de dentes concebido reduz a área de superfície de contacto, aumentando assim a pressão localizada (Pressão = Força / Área) para exceder a resistência à compressão da rocha (normalmente 150-300 MPa). Os 12-16 sulcos uniformes funcionam como concentradores de tensão, iniciando fissuras no material de alimentação mais rapidamente.
Fluxo de material e ângulo de corte:
A profundidade do vale (10-14 mm) e o passo do dente são optimizados para agarrar a rocha durante o curso de compressão, evitando "pop-outs" em que o deslizamento da rocha ejecta material para cima. Um perfil de dentes afiado mantido assegura que o ângulo de corte efetivo permanece abaixo do limite crítico de fricção (aprox. 24 graus). Os dentes desgastados e arredondados aumentam este ângulo, reduzindo o rendimento até 15% e aumentando o desgaste do revestimento devido à fricção por deslizamento.
Precisão de fabrico e integridade da superfície posterior
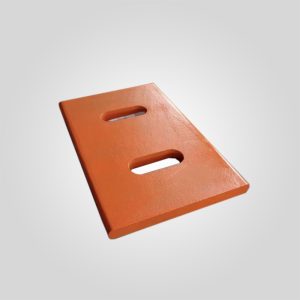
Uma especificação crítica, frequentemente negligenciada, é a planicidade do lado não esmagador (a parte de trás) da placa.
Superfícies de montagem maquinadas:
As peças fundidas deformam-se naturalmente durante o arrefecimento. Enquanto os fabricantes de baixa qualidade deixam a superfície traseira "como fundida", nós efectuamos uma maquinação de precisão nos apoios de montagem para obter uma tolerância de planicidade de 0,3 mm por metro linear.
Porque é que isto é importante: Se a parte de trás da placa da maxila não for plana, cria vãos sem suporte quando aparafusada à estrutura da extremidade dianteira. Sob cargas de esmagamento, estas secções sem suporte actuam como vigas em consola, levando a uma falha catastrófica por fadiga por flexão (partindo a placa ao meio), independentemente da qualidade do material. A superfície maquinada assegura uma área de contacto 100% com a estrutura ou a placa de apoio, transmitindo as cargas diretamente para a estrutura do triturador, como previsto.
Especificações técnicas Dados
| Parâmetro | Valor da especificação | Norma / Método de ensaio |
|---|---|---|
| Grau do material | Mn18Cr2 (alto teor de manganês) | ASTM A128 Grau C / GB/T 5680 |
| Composição química | C: 1.15-1.25%, Mn: 17,5-19,0%, Cr: 1.8-2.2% | Análise espectrométrica |
| Dureza inicial | 210 - 240 HBW | Teste de dureza Brinell |
| Capacidade de trabalho reforçada | ≥ 550 HBW (superfície) | Potencial de endurecimento no campo |
| Resistência à tração | ≥ 800 MPa | ISO 6892-1 |
| Resistência ao impacto | ≥ 145 J/cm² @ -25°C | Charpy U-Notch (AKU) |
| Tolerância dimensional | CT11 - CT12 | ISO 8062-3 (Fundição) |
| Tolerância de maquinagem | ± 0,3 mm | Superfícies de montagem |
Dinâmica de instalação e proteção da estrutura
A interação entre a placa da maxila fixa e a estrutura do triturador é a fonte mais comum de danos estruturais. A mandíbula fixa não se move, mas as microvibrações são inevitáveis.
A importância de um ajuste apertado:
A placa da mandíbula é fixada por um sistema de calços. Se o binário nos parafusos da cunha for insuficiente, ou se as dimensões da fundição forem subdimensionadas, a placa deslocar-se-á verticalmente durante o curso de retorno. Este movimento actua como um martelo contra a ponta da estrutura do triturador e as faces da cunha. Com o passar do tempo, este desgaste destrói as superfícies maquinadas com precisão da estrutura do triturador, necessitando de reparações de soldaduras dispendiosas e perfurações na linha. As nossas placas são fundidas com uma tolerância de comprimento de +1mm/-0mm para garantir um ajuste de interferência apertado com o sistema de cunha.
Análise do modo de falha: Evitar o "Cogumelo"
Um modo de falha comum no aço manganês é o fluxo plástico ou "cogumelo". Se o material da placa da mandíbula for demasiado macio (por exemplo, Mn13) ou se a energia de impacto for demasiado baixa para endurecer a superfície, mas suficientemente alta para a deformar, o metal flui lateralmente. Esta expansão pode bloquear permanentemente a placa da mandíbula na estrutura, tornando impossível a remoção sem lancetagem térmica (corte com uma tocha). Ao utilizar o Mn18Cr2 com rácios controlados de carbono/manganês, aumentamos a tensão de cedência inicial, reduzindo significativamente o risco de fluxo lateral de plástico, mantendo as vantagens de endurecimento por trabalho.
Análise do custo total de propriedade (TCO)
Ao avaliar as peças de desgaste das britadeiras de maxilas, o preço de compra é um componente menor do TCO.
Cenário: Uma placa Mn13 genérica custa $800 e dura 400 horas. A nossa placa Mn18Cr2 custa $1.100 e dura 650 horas.
Custo direto: A chapa genérica custa $2.00/hora. A chapa Mn18Cr2 custa $1,69/hora.
Custos indirectos (tempo de inatividade): o das placas das mandíbulas demora aproximadamente 4-6 horas. Se o triturador produzir 300 toneladas/hora com uma margem de $10/tonelada, um evento de paragem custa $12.000 a $18.000 em oportunidades perdidas. Ao estender o intervalo de troca de 400 para 650 horas, a economia operacional supera em muito a diferença de custo inicial do componente.
Conselhos do Engenheiro: Operações e manutenção no terreno
[Opção B: Pro-Tip] - A regra de rotação de desgaste do 50%:
Apesar de a mandíbula fixa não se mover, o perfil de desgaste raramente é uniforme. Normalmente, a parte inferior da placa (a zona de trituração) desgasta-se mais rapidamente devido à maior densidade do material e à menor taxa de redução na descarga. Não espere que a parte inferior se desgaste. Quando o perfil do dente na parte inferior estiver desgastado até 50% da sua altura original, virar o prato 180 graus (de cima para baixo). Isto leva o perfil do dente fresco do topo para a zona de esmagamento de elevado desgaste, aumentando efetivamente a vida útil total da peça fundida em 30-40%.
[Opção C: Fragmento de caso de campo] - A solução "Shim":
Numa auditoria recente a uma pedreira de basalto, descobrimos que a placa da mandíbula fixa estava a rachar verticalmente na linha central. A causa não era o material, mas a face da estrutura - tinha-se desgastado de forma côncava ao longo dos anos de utilização (um espaço de 2 mm no centro). Quando a placa da mandíbula plana foi aparafusada, ela preencheu esta lacuna. Com a carga, a placa de mandíbula plana flexionou-se e partiu-se. Conselhos: Verifique sempre o nivelamento da estrutura com uma régua durante as mudanças de revestimento. Se existir uma folga, utilize uma quantidade mínima de composto de suporte (epóxi de triturador) ou calços de aço precisos atrás da placa da mandíbula para suportar o vazio. Nunca aparafuse uma placa plana a uma estrutura curva.
Garantia de qualidade e rastreabilidade
Cada placa de mandíbula fixa que fabricamos é serializada e rastreável ao seu lote de calor específico.
- Fase 1: Análise espetral da matéria-prima antes do vazamento.
- Fase 2: Ensaio ultrassónico (UT) segundo a norma ASTM A609, nível 2, para detetar retração interna ou porosidade.
- Fase 3: Verificação dimensional dos ângulos de bloqueio da cunha e da planicidade do dorso.
Isto garante que a peça que recebe se adapta corretamente à primeira vez e tem um desempenho previsível ao longo da sua campanha.
Parâmetros técnicos do triturador de mandíbulas aplicável

Oficinas e armazéns

Compatível com várias marcas
As nossas peças de substituição são objeto de engenharia inversa utilizando máquinas de medição por coordenadas (CMM) para garantir a permutabilidade dimensional com as seguintes normas OEM. Garantimos tolerâncias de montagem dentro da norma ISO 2768-mK.
| Marca | Série | Modelo de triturador |
|---|---|---|
| Mettso | Nordberg Mordente série C | C3054,C3055,C63,C80,C96,C105,C106,C110,C116,C120,C125,C130,C140,C145,C150,C160,C200 |
| Nordberg Bergeaud Série VB | VB46 , VB57 , VB67 , VB83 , VB93 , VB105 , VB108 , VB0907 , VB1008 , VB1311 | |
| Sandvick | Trituradora de maxilas CJ series | CJ815, CJ615, CJ613, CJ612, CJ412, CJ411, CJ409, CJ211 |
| Kleemann | Série Mobicat Jaws | MC100R EVO,MC110R EVO , MC110Z EVO ,MC120Z PRO,MC125Z , MC140Z,MC160PRR |
| Série SSTR Jaws | SSTR1000,SSTR1100, SSTR1200, SSTR1250,SSTR1400, SSTR1600 | |
| Shanbao | Trituradora de maxilas PE series | PE150x250, PE250x400, PE400x600, PE500x750, PE600x900, PE750x1050, PE900x1200, PE100X1200, PE1200x1500, PE1500x1800. |
| Trituradora de maxilas PEX series | PEX250x750, PEX250x1000, PEX250x1200, PEX300x1300 | |
| Trio | Série de mandíbulas CT | CT1030,CT1040,CT1048,CT1252,CT2036,CT2436,CT3042,CT3648,CT4073,CT4254,CT4763,CT6080,APS40 |
| Extec | Britadeiras móveis QJ | C10 ,C12,QJ241,QJ341 |
| Allis Chalmers / Svedala | Série de mandíbulas Superior Allis Chalmers | 36 x 48 Superior, 60 x 84 Superior |
| Mandíbulas Allis Chalmers STD | 10x 24 ,15 x 24 , 18 x 30 Modelo B , 18 x 36, 24 x 36, 25 x 36 "A-1 Novo, 42 x 40 A1 , 36 x 48 Novo , 42 x 48 A1 ,48×60 , 66 x 84 A1 | |
| Svedala Série CJ | CJ208,CJ209,CJ211,CJ408,CJ409,CJ411,CJ412,CJ612 ,CJ613,CJ615, CJ815 | |
| Série RT da Svedala | RT6090 (24X36) , RT75105 ( 30 x 42 ) , RT60-120 (24 x 48 ) , RT 80-120 (32 x 48) , RT105-120 (42×48) , R10580 (1050×800) | |
| Série Svedala Jawmaster | 1108HD (32 x 42) , 1206HD (24 x 48) , 1208HD (32×48) , 1211HD (44 x 48) , 1312HD (46×52) , 1513HD (52×60) | |
| Terex | Gama Jaques JW | JW40, JW42 , JW45, JW55 |
| Gama Jaques ST | ST36, ST42, ST47,ST48, ST54,ST60 | |
| Gama Cedarapids JC | JC2236,JC3660,JC5460,JS3750,JS4552,JC5460 | |
| Cedarapids Old Range | 10×16,12×16,10×20,10×24,15×24,18×24,20x25A , 18×30 ,10×36 ,12×36,15×36 ,18×36,20×36, 24×36,25×40,32×40,12×42,16×42,27×42,42×42,36×48, | |
| 12×48,16×48,22×48,42×48,57×48,35×54,36×60,54×60,10×72 | ||
| Série de mandíbulas móveis Finlay | J-960,J-1160,J-1170,J-1175,J-1480 | |
| Powerscreen Premiertrak | XA300, XA400 , XR400 , XA400S, XR400S, Premiertrak 600 ,XA750 | |
| BL-Pegson Premiertrack | 1100×650 , 1100x650HA , 1100x650HR , 1100×800 | |
| BL-Pegson Premierplant | 900×600 , 1100×650 , 1100×800 | |
| Mandíbulas estacionárias BL-Pegson | 24×14 ,32×18 , 32×22, 32×06 , 36×20 , 36×22 , 36×24 , 36×25 ,42x30B , 42x30D , 44×26 ,44×32 , 48×42 | |
| Telsmith | Gama Telsmith Old Jaw | 10×21,14×24,24×5,30×42,42×48 |
| Gama de maxilas hidráulicas | 2038, 2550, 3042, 3055, 3648, 3258, 3858, 4448, 5060 | |
| Cordilheira Hydra & Iron Jaw | H2238, H2550, H3244, H3450, H4448, H5060, H3042, H3055, H3648, H3258, H3858, ,4448IG ,5060IG, | |
| Komatsu | Série BR Jaw | BR100JG,BR200,BR210,BR300,BR350,BR380,BR500,BR550JG,BR580 |
| Chyi Meang | Série PJS | PJS800, PJS900,PJS1050,PJS100,PJS1100,PJR1350, PJS1260, PJS1400,PJS1500,CMNJS4836 |
| Trituradora de maxilas primária Comec | P90.65, P900 ,P105.75 , P1100 ,P1300 ,P1600 | |
| Trituradora de maxilas secundária Comec | S800 ,S900 ,S1000 ,S1450 | |
| Goowin Barsby | Série 5 Jaws | 30″x18″,42″x24″ ,42″x30″ ,36″x6″ Granulador |
| Krupp | Gama de maxilas | ERC18-14 ,EB12-10 ,EB14-11 ,EB16-12,EB20-15 |
| Kawasaki | Mordentes da série KS | KS-3624,KS-3018, KS-4230G,KS-4840,KS-6048, KD-4232G,KD-4842G |
| Hewitt-Robins | Gama de maxilas | 10×24, 18×30 ,10×36 ,12×36 ,15×36 ,20×36 ,24×36 ,30×36 ,30×42 ,12×48 ,22×48,30×48 ,36×48,42×48, 36×50 ,12×60,30×60,, 18×30 ,10×36 ,12×36 ,15×36 ,20×36 ,24×36 ,30×36 ,30×42 ,12×48 ,22×48,30×48 ,36×48,42×48, 36×50 ,12×60,30×60,48×60,30×62 |
| Lippmann | Série de mandíbulas | 2248, 2436, 3042, 3048, 3055, 3062, 3650, 3862, 4248, 5062 |
| Parker | Série de mandíbulas | Parker40x32 , Parker 36×10 , Parker 38×12 Stonesizer , Parker 20×12 , Parker16x10 , Parker16x5 |
| Lenox Kue-Ken castanho | Série de mandíbulas | Modelo 22(3 x 12) , Modelo 24 (5 x 12), Modelo 25 (7×12) ,Modelo 34 (6 x 16) , Modelo 35(9 x 16), Modelo 54( 8 x 24), Modelo 55(10 x 24) ,Modelo 56 (12 x 24))Modelo 68 (9 x 30) , |
| Modelo 69(12×39) , Modelo 70 (15 x 30) , Modelo 75S (20 x 30) , Modelo 79 (8 x 36), Modelo 80(10 x 36) Modelo 81(12 x 36), Modelo 89 (16 x 36) , Modelo 90(20 x 36) , Modelo 95 (24 x 36) , | ||
| Modelo 95S( 29 x 36) , Modelo 104( 8 x 42) , Modelo 105(10 x 42), Modelo 106 (12 x 42), Modelo 106S (14 x 42) , Modo ,107 (17 x 42) ,Modelo 108 (20 x 42) , Modelo 110(25 x 42) , | ||
| Modelo 120 (30 x 42) , Modelo 126(36 x 42) ,Modelo 145 (24 x 48) , Modelo 150(36 x 48) , Modelo 150A (40 x 48) , Modelo 150s (42 x 48), Modelo 160 (42 x 48) , | ||
| Modelo 188 (26 x 60) Modelo 32 x 60 , Modelo 200 (48 x 60) | ||
| Hitachi-Nakayama | Gama primária de Nakayama | AC1410,AC2415,AC3219,AC3219B,AC4219,AC4220,AC4220B, AC482,AC6030 |
| Gama RC Nakayama | SK3624,RC3624,RC4224,RC4228,RC4832,RC5042,RC6048,RS4032,RS4230 | |
| Mandíbulas móveis Hitachi | HR240,HR420G | |
| Fintec | Britadeiras de maxilas móveis | 1107RJ ,1108 ,542, 570 ,640 |
| McColskey | Série de mandíbulas móveis | J35 ,J40, J44, J45, J50, J40V2, J45V2 ,C50 |
| Minyu | Série MS Jaw | MS2416 , MS3020 , MS3624 , MS4226 , MS4230 , MS4832 , MS4840 , MS5432 , MS6040 , MS6048 |
| Série de mandíbulas MSH | MSH3624 , MSH4230 , MSH5434 | |
| Rússia | Série de mandíbulas CMD/SMD | СМД-741 ,СМД-108,СМД-109,СМД-110,СМД 118,СМД 111,СМД 117 |
| Keestrack | Série de mandíbulas móveis | B3, B4 , B5 , B7 |
| Astec | Série de mandíbulas padrão Pioneer | 10×16,10×20,10×24,15×24,10×30,18×30,8×36,9×36,10×36,13×36,15×36,18×36,20×36,24×36,26×40,30×42,36×42,31×44,35×46,10×47,21×48,42×48,24×49, |
| 33×50,28×54,30×55 | ||
| Série de maxilas KPI-JCI | 2742 ,2650,3055,3365,4448IG,5060IG,2238H,3244H,3450H | |
| Tesab | Gama de maxilas móveis | 10570, 10580, 700i, 800i, 800ie |
| SBM de Liming | Gama PE Liming /Vipeak | PE 400×600 ,PE 500×750 ,PE 600×900 ,PE750x1060 ,PE 900×1200 ,PE 1000×1200 |
| Gama PEW Shanghai Shibang /Zenith | PEW250x1000,PEW250x1200,PEW400x600,PEW760,PEW860,PEW1100,PEW200x1300 | |
| Gama CX | C6X80,C6X100,C6X110,C6X145,C6X160,C6X200,HJ98,HJ110,HJ145 | |
| Placa de mandíbula ondulada | Série CJ | CJ208,CJ209,CJ211,CJ408,CJ409,CJ411,CJ412,CJ612 ,CJ613,CJ615, CJ815 |
| Engenharia Universal | Gama de trituradores de maxilas universais | 24×36,25x40WRB,30×42,32x42WRB,12×48,22×48,32×48,36×48,44x48WRB ,32×54 ,42×50,12×60 ,50x60WRB |
*Todos os nomes de fabricantes, números de peças e descrições são utilizados apenas para referência. Pertencem aos respectivos OEMs. A NEWREG fornece peças de substituição do mercado pós-venda - fabricadas e garantidas de forma independente, não originadas por OEM. Não é reivindicada ou implícita qualquer afiliação com OEMs.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish