

Feste Backenplatte aus Mn18Cr2: Stationäre Zerkleinerung Oberflächentechnik, Kaltverfestigungskinetik und Spannungsverteilungsanalyse
Im Primärzerkleinerungskreislauf dient die feste Backenplatte (stationäre Backenmatrize) als Amboss, gegen den die bewegliche Backe Druckkräfte ausübt, die oft 350 MPa überschreiten. Im Gegensatz zur beweglichen Backe, die vom Trägheitsmoment des Grubenhebers profitiert, muss die feste Backenplatte eine statische Steifigkeit aufweisen und gleichzeitig hochfrequente zyklische Stoßbelastungen absorbieren. Die strukturelle Integrität dieses Bauteils wird nicht durch Marketingaussagen definiert, sondern durch seine Fähigkeit, einen stabilen Einklemmwinkel (in der Regel 18-22 Grad) beizubehalten und gleichzeitig Oberflächenfugen und Ermüdungsrissen unter hoher Abriebbelastung zu widerstehen.
Ein Standard-Backenbrecher, der mit einer geschlossenen Seiteneinstellung (CSS) von 100 mm arbeitet und Granit mit einem Bond Work Index von 16 kWh/t verarbeitet, setzt die feste Backe einer punktuellen Belastung aus, die eine extreme plastische Verformung bewirkt. Wenn die Metallurgie unzureichend ist, führt dies zu einem schnellen "Aufpilzen" des Metalls, wodurch die Spalten zwischen den Platten geschlossen werden und der Rahmen belastet wird. Dieses technische Dossier umreißt die technischen Spezifikationen unserer festen Backenplatten, die aus lösungsgeglühtem austenitischem Manganstahl Mn18Cr2 hergestellt werden, um die Bruchzähigkeit und die Lebensdauer durch kontrollierte Kaltverfestigungsmechanismen zu maximieren.
Metallurgische Zusammensetzung und Mechanik der Kaltverfestigung
Die Leistung einer Backenplatte wird durch ihre mikrostrukturelle Reaktion auf einen Schlag bestimmt. Wir verwenden eine modifizierte Mn18Cr2 (ASTM A128 Grad C) Legierungszusammensetzung, die sich von den allgemeinen Mn13-Güten unterscheidet, die häufig in preiswerteren Ersatzteilen zu finden sind.
- Stabilität der austenitischen Matrix: Das Gießverfahren beinhaltet eine Wasserabschreckung bei 1050°C, um die Karbidausscheidung zu unterdrücken. Dies führt zu einem vollständig austenitischen Gefüge mit hoher Duktilität (Dehnung > 30%) im Anlieferungszustand (220 HBW). Diese Duktilität ist von entscheidender Bedeutung; sie stellt sicher, dass das Blech unter den anfänglichen Zugspannungen bei der Installation und Inbetriebnahme nicht reißt.
- Das Phänomen der Arbeitshärtung: Beim Aufprall auf das Einsatzmaterial kommt es zu einer Phasenumwandlung der Oberflächengitterstruktur. Innerhalb der Austenitkörner treten Gleitebenen und Zwillingsverformung auf, wodurch die Oberflächenhärte von ursprünglich 220 HBW auf über 550 HBW (ca. 52-54 HRC). Dadurch entsteht eine harte, verschleißfeste "Haut", die sich bei Abnutzung ständig erneuert, während der Kern duktil bleibt, um die Rissausbreitung zu verhindern.
- Chrom-Verstärkung: Durch den Zusatz von 2% Chrom entstehen harte Chromkarbide, die in der Matrix dispergiert sind und einen anfänglichen Widerstand gegen Fugenabrieb bieten, bevor sich die Kaltverfestigungsschicht vollständig gebildet hat. Dies ist besonders wichtig bei der Zerkleinerung von abrasiven Materialien mit einer Mohshärte > 6,0, wie z. B. Quarzit oder Flusskies.
Zahnprofilgeometrie und Zerkleinerungseffizienz
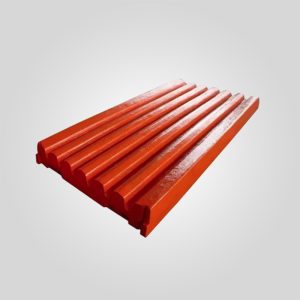
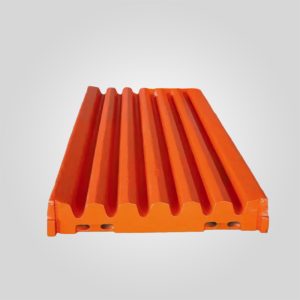
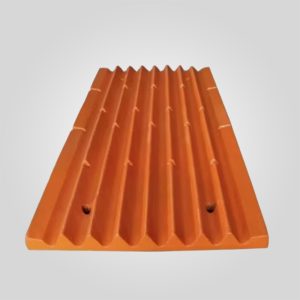
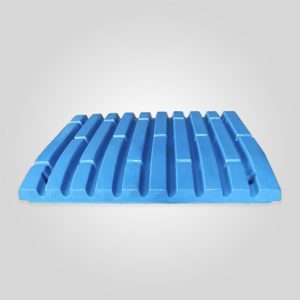
Die visuelle Signatur der parallelen vertikalen Rippen ist nicht nur ästhetisch, sondern eine kalkulierte geometrische Optimierung der Kraftverteilung.
Punktuelle Belastung vs. verteilte Belastung:
Flache Platten verteilen die Zerkleinerungskraft über eine große Fläche, was für die Auslösung von Brüchen in hartem Gestein ineffizient ist. Unser entwickeltes Zahnprofil reduziert die Kontaktfläche und erhöht dadurch den lokalen Druck (Druck = Kraft / Fläche), so dass er die Druckfestigkeit des Gesteins (typischerweise 150-300 MPa) übersteigt. Die 12-16 gleichmäßigen Rippen wirken als Spannungskonzentratoren, die Risse im Vorschubmaterial schneller auslösen.
Materialfluss und Einklemmwinkel:
Die Kehltiefe (10-14 mm) und die Zahnteilung sind so optimiert, dass sie das Gestein während des Kompressionshubs greifen und "Pop-Outs" verhindern, bei denen das Gestein abrutscht und Material nach oben schleudert. Ein gleichbleibend scharfes Zahnprofil sorgt dafür, dass der effektive Einklemmwinkel unter der kritischen Reibungsgrenze (ca. 24 Grad) bleibt. Abgenutzte, abgerundete Zähne vergrößern diesen Winkel, was den Durchsatz um bis zu 15% verringert und den Verschleiß der Auskleidung aufgrund der Gleitreibung erhöht.
Fertigungspräzision und Oberflächenintegrität der Rückseite
Eine kritische, oft übersehene Spezifikation ist die Ebenheit der nicht brechenden Seite (der Rückseite) der Platte.
Bearbeitete Montageoberflächen:
Gussteile verziehen sich natürlich während des Abkühlens. Während die Hersteller von Billigprodukten die Rückseite "wie gegossen" lassen, führen wir eine Präzisionsbearbeitung an den Montageflächen durch, um eine Ebenheitstoleranz von 0,3 mm pro laufenden Meter.
Warum das wichtig ist: Wenn die Rückseite der Backenplatte nicht eben ist, entstehen bei der Verschraubung mit dem vorderen Endrahmen freitragende Abschnitte. Bei Druckbelastungen wirken diese freitragenden Abschnitte wie freitragende Balken, was unabhängig von der Materialqualität zu einem katastrophalen Biege-Ermüdungsbruch führt (die Platte bricht in zwei Hälften). Die maschinell bearbeitete Oberfläche gewährleistet eine Kontaktfläche von 100% mit dem Rahmen oder der Stützplatte und überträgt die Lasten wie vorgesehen direkt auf die Brecherstruktur.
Technische Spezifikationen Daten
| Parameter | Spezifikation Wert | Norm / Prüfverfahren |
|---|---|---|
| Material Klasse | Mn18Cr2 (hoher Mangangehalt) | ASTM A128 Güteklasse C / GB/T 5680 |
| Chemische Zusammensetzung | C: 1.15-1.25%, Mn: 17.5-19.0%, Cr: 1.8-2.2% | Spektrometer-Analyse |
| Anfangshärte | 210 - 240 HBW | Brinell-Härteprüfung |
| Abgehärtete Fähigkeit | ≥ 550 HBW (Oberfläche) | Feldhärtungspotenzial |
| Zugfestigkeit | ≥ 800 MPa | ISO 6892-1 |
| Schlagzähigkeit | ≥ 145 J/cm² @ -25°C | Charpy U-Kerbe (AKU) |
| Abmessungstoleranz | CT11 - CT12 | ISO 8062-3 (Gießen) |
| Bearbeitungstoleranz | ± 0,3 mm | Montageoberflächen |
Einbaudynamik und Rahmenschutz
Die Wechselwirkung zwischen der festen Backenplatte und dem Brecherrahmen ist die häufigste Ursache für strukturelle Schäden. Die feste Backe bewegt sich nicht, aber Mikrovibrationen sind unvermeidlich.
Die Bedeutung des festen Sitzes:
Die Backenplatte wird durch ein Keilsystem gesichert. Wenn das Drehmoment an den Keilschrauben nicht ausreicht oder die Gussmaße zu gering sind, verschiebt sich die Platte während des Rückhubs vertikal. Diese Bewegung wirkt wie ein Hammer auf die Spitze des Brecherrahmens und die Keilflächen. Im Laufe der Zeit zerstört dieser Verschleiß die präzisionsbearbeiteten Oberflächen des Brecherrahmens, was teure Reparaturen an den Schweißnähten und das Aufbohren der Leitungen erforderlich macht. Unsere Platten werden mit einer Längentoleranz von +1mm/-0mm gegossen, um eine enge Passung mit dem Keilsystem zu gewährleisten.
Fehlermöglichkeitsanalyse: Vermeidung von "Pilzbildung"
Eine häufige Versagensart bei Manganstahl ist plastisches Fließen oder "Aufpilzen". Wenn das Material der Backenplatte zu weich ist (z. B. Mn13) oder die Schlagenergie zu niedrig ist, um die Oberfläche zu härten, aber hoch genug, um sie zu verformen, fließt das Metall seitlich. Diese Ausdehnung kann die Backenplatte dauerhaft im Rahmen verriegeln, was ein Entfernen ohne thermisches Stechen (Schneiden mit einem Brenner) unmöglich macht. Durch die Verwendung von Mn18Cr2 mit kontrolliertem Kohlenstoff/Mangan-Verhältnis erhöhen wir die anfängliche Streckgrenze, wodurch das Risiko des seitlichen plastischen Fließens deutlich verringert wird, während die Vorteile der Kaltverfestigung erhalten bleiben.
Analyse der Gesamtbetriebskosten (TCO)
Bei der Bewertung von Backenbrecher-Verschleißteilen ist der Anschaffungspreis nur ein kleiner Teil der Gesamtbetriebskosten.
Szenario: Ein gewöhnliches Mn13-Blech kostet $800 und hält 400 Stunden. Unser Mn18Cr2-Blech kostet $1.100 und hat eine Lebensdauer von 650 Stunden.
Direkte Kosten: Das generische Blech kostet $2.00/Stunde. Die Mn18Cr2-Platte kostet $1,69/Stunde.
Indirekte Kosten (Ausfallzeit): Das Auswechseln der Backenplatten dauert etwa 4-6 Stunden. Wenn der Brecher 300 Tonnen/Stunde bei einer Gewinnspanne von $10/Tonne produziert, kostet eine Ausfallzeit $12.000 bis $18.000 an entgangenen Möglichkeiten. Durch die Verlängerung des Wechselintervalls von 400 auf 650 Stunden überwiegen die betrieblichen Einsparungen bei weitem die anfängliche Kostendifferenz bei den Komponenten.
Ratschläge des Ingenieurs: Betrieb und Wartung vor Ort
[Option B: Profi-Tipp] - Die 50%-Verschleißregel:
Auch wenn sich die feste Backe nicht bewegt, ist das Verschleißprofil selten gleichmäßig. Normalerweise nutzt sich der untere 30% Teil der Platte (die Brechzone) aufgrund der höheren Materialdichte und des geringeren Untersetzungsverhältnisses am Auslauf am schnellsten ab. Warten Sie nicht, bis der Boden durchgescheuert ist. Wenn das Zahnprofil an der Unterseite auf 50% seiner ursprünglichen Höhe abgenutzt ist, Drehen Sie die Platte um 180 Grad (von oben nach unten). Dadurch wird das frische Zahnprofil von oben in die verschleißintensive Brechzone gebracht, was die Gesamtlebensdauer des Gussteils effektiv um 30-40% verlängert.
[Option C: Fallbeispiel] - Die "Shim"-Lösung:
Bei einer kürzlich durchgeführten Prüfung eines Basaltsteinbruchs stellten wir fest, dass die feste Backenplatte senkrecht zur Mittellinie Risse aufwies. Die Ursache war nicht das Material, sondern die Rahmenfläche, die sich im Laufe der Jahre konkav abgenutzt hatte (eine 2 mm große Lücke in der Mitte). Als die flache Backenplatte festgeschraubt wurde, überbrückte sie diesen Spalt. Unter Belastung verbog sie sich und brach. Ratschläge: Prüfen Sie die Ebenheit des Rahmens beim Auswechseln der Auskleidung immer mit einem Lineal. Wenn ein Spalt vorhanden ist, verwenden Sie eine minimale Menge an Unterlegmasse (Brecher-Epoxid) oder präzise Stahlunterlegscheiben hinter der Backenplatte, um den Hohlraum zu stützen. Schrauben Sie niemals eine flache Platte an einen gebogenen Rahmen.
Qualitätssicherung und Rückverfolgbarkeit
Jede von uns hergestellte feste Backenplatte ist serialisiert und kann bis zu ihrer spezifischen Wärmecharge zurückverfolgt werden.
- Phase 1: Spektralanalyse des Rohmaterials vor dem Gießen.
- Phase 2: Ultraschallprüfung (UT) gemäß ASTM A609 Stufe 2 zur Feststellung von innerer Schrumpfung oder Porosität.
- Phase 3: Maßliche Überprüfung der Keilverriegelungswinkel und der Ebenheit der Rückseite.
Dadurch wird sichergestellt, dass das Teil, das Sie erhalten, beim ersten Mal richtig passt und während der gesamten Kampagne vorhersehbare Leistungen erbringt.
Technische Parameter des geeigneten Backenbrechers

Werkstätten und Lagerhallen

Markenübergreifende Kompatibilität
Unsere Aftermarket-Teile werden mit Hilfe von Koordinatenmessmaschinen (CMM) nachgearbeitet, um die Austauschbarkeit der Abmessungen mit den folgenden OEM-Standards zu gewährleisten. Wir garantieren Passungstoleranzen innerhalb der ISO 2768-mK.
| Marke | Serie | Brecher-Modell |
|---|---|---|
| Mettso | Nordberg Backe C-Serie | C3054,C3055,C63,C80,C96,C105,C106,C110,C116,C120,C125,C130,C140,C145,C150,C160,C200 |
| Nordberg Bergeaud VB-Serie | VB46 , VB57 , VB67 , VB83 , VB93 , VB105 , VB108 , VB0907 , VB1008 , VB1311 | |
| Sandvick | Backenbrecher Serie CJ | CJ815, CJ615, CJ613, CJ612, CJ412, CJ411, CJ409, CJ211 |
| Kleemann | Serie Mobicat Jaws | MC100R EVO,MC110R EVO , MC110Z EVO ,MC120Z PRO,MC125Z , MC140Z,MC160PRR |
| Baureihe SSTR Jaws | SSTR1000,SSTR1100, SSTR1200, SSTR1250,SSTR1400, SSTR1600 | |
| Shanbao | Backenbrecher Serie PE | PE150x250, PE250x400, PE400x600, PE500x750, PE600x900, PE750x1050, PE900x1200, PE100X1200, PE1200x1500, PE1500x1800. |
| Backenbrecher Serie PEX | PEX250x750, PEX250x1000, PEX250x1200, PEX300x1300 | |
| Trio | CT-Backen-Serie | CT1030,CT1040,CT1048,CT1252,CT2036,CT2436,CT3042,CT3648,CT4073,CT4254,CT4763,CT6080,APS40 |
| Extec | QJ Mobile Brecher | C10 ,C12,QJ241,QJ341 |
| Allis Chalmers / Svedala | Allis Chalmers Superior Backen-Serie | 36 x 48 Superior, 60 x 84 Superior |
| Allis Chalmers STD-Backen | 10x 24 ,15 x 24 , 18 x 30 Modell B , 18 x 36, 24 x 36, 25 x 36 "A-1 Neu, 42 x 40 A1 , 36 x 48 Neu , 42 x 48 A1 ,48×60 , 66 x 84 A1 | |
| Svedala CJ-Serie | CJ208,CJ209,CJ211,CJ408,CJ409,CJ411,CJ412,CJ612 ,CJ613,CJ615, CJ815 | |
| Svedala RT-Serie | RT6090 (24X36) , RT75105 ( 30 x 42 ) , RT60-120 (24 x 48) , RT 80-120 (32 x 48) , RT105-120 (42×48) , R10580 (1050×800) | |
| Svedala Jawmaster Serie | 1108HD (32 x 42) , 1206HD (24 x 48) , 1208HD (32×48) , 1211HD (44 x 48 ) , 1312HD (46×52) , 1513HD (52×60) | |
| Terex | Jaques JW Reihe | JW40, JW42 , JW45, JW55 |
| Jaques ST Reihe | ST36, ST42, ST47,ST48, ST54,ST60 | |
| Cedarapids JC-Reihe | JC2236,JC3660,JC5460,JS3750,JS4552,JC5460 | |
| Cedarapids Alte Reihe | 10×16,12×16,10×20,10×24,15×24,18×24,20x25A , 18×30 ,10×36 ,12×36,15×36 ,18×36,20×36, 24×36,25×40,32×40,12×42,16×42,27×42,42×42,36×48, | |
| 12×48,16×48,22×48,42×48,57×48,35×54,36×60,54×60,10×72 | ||
| Finlay Mobile Backen Serie | J-960,J-1160,J-1170,J-1175,J-1480 | |
| Powerscreen Premiertrak | XA300, XA400 , XR400 , XA400S, XR400S, Premiertrak 600 ,XA750 | |
| BL-Pegson Vorlaufspur | 1100×650 , 1100x650HA , 1100x650HR , 1100×800 | |
| BL-Pegson Premierplant | 900×600 , 1100×650 , 1100×800 | |
| BL-Pegson Stationäre Klemmbacken | 24×14 ,32×18 , 32×22, 32×06 , 36×20 , 36×22 , 36×24 , 36×25 ,42x30B , 42x30D , 44×26 ,44×32 , 48×42 | |
| Telsmith | Telsmith Old Jaw Reihe | 10×21,14×24,24×5,30×42,42×48 |
| Hydraulische Backenreihe | 2038, 2550, 3042, 3055, 3648, 3258, 3858, 4448, 5060 | |
| Hydra & Iron Jaw Reihe | H2238, H2550, H3244, H3450, H4448, H5060, H3042, H3055, H3648, H3258, H3858, ,4448IG ,5060IG, | |
| Komatsu | BR-Backen-Serie | BR100JG,BR200,BR210,BR300,BR350,BR380,BR500,BR550JG,BR580 |
| Chyi Meang | PJS-Reihe | PJS800, PJS900,PJS1050,PJS100,PJS1100,PJR1350, PJS1260, PJS1400,PJS1500,CMNJS4836 |
| Comec Primärer Backenbrecher | P90.65, P900 ,P105.75 , P1100 ,P1300 ,P1600 | |
| Comec Sekundärer Backenbrecher | S800 ,S900 ,S1000 ,S1450 | |
| Goowin Barsby | Serie 5 Kiefer | 30″x18″,42″x24″ ,42″x30″ ,36″x6″ Granulator |
| Krupp | Kiefer Bereich | ERC18-14 ,EB12-10 ,EB14-11 ,EB16-12,EB20-15 |
| Kawasaki | KS-Serie Backen | KS-3624,KS-3018, KS-4230G,KS-4840,KS-6048, KD-4232G,KD-4842G |
| Hewitt-Robins | Kiefer Bereich | 10×24, 18×30 ,10×36 ,12×36 ,15×36 ,20×36 ,24×36 ,30×36 ,30×42 ,12×48 ,22×48,30×48 ,36×48,42×48, 36×50 ,12×60,30×60,, 18×30 ,10×36 ,12×36 ,15×36 ,20×36 ,24×36 ,30×36 ,30×42 ,12×48 ,22×48,30×48 ,36×48,42×48, 36×50 ,12×60,30×60,48×60,30×62 |
| Lippmann | Kiefer-Serie | 2248, 2436, 3042, 3048, 3055, 3062, 3650, 3862, 4248, 5062 |
| Parker | Kiefer-Serie | Parker40x32 , Parker 36×10 , Parker 38×12 Stonesizer , Parker 20×12 , Parker16x10 , Parker16x5 |
| Braun Lenox Kue-Ken | Kiefer-Serie | Modell 22(3 x 12) , Modell 24 (5 x 12), Modell 25 (7×12) ,Modell 34 (6 x 16) , Modell 35(9 x 16), Modell 54( 8 x 24), Modell 55(10 x 24) ,Modell 56 (12 x 24)Modell 68 (9 x 30) , |
| Modell 69(12×39) , Modell 70 (15 x 30) , Modell 75S (20 x 30) , Modell 79 (8 x 36), Modell 80(10 x 36) Modell 81(12 x 36), Modell 89 (16 x 36) , Modell 90(20 x 36) , Modell 95 (24 x 36) , | ||
| Modell 95S( 29 x 36) , Modell 104( 8 x 42) , Modell 105(10 x 42), Modell 106 (12 x 42), Modell 106S (14 x 42) , Modus ,107 (17 x 42) ,Modell 108 (20 x 42) , Modell 110(25 x 42) , | ||
| Modell 120 (30 x 42) , Modell 126(36 x 42) ,Modell 145 (24 x 48) , Modell 150(36 x 48) , Modell 150A (40 x 48) , Modell 150s (42 x 48), Modell 160 (42 x 48) , | ||
| Modell 188 (26 x 60) Modell 32 x 60 , Modell 200 (48 x 60) | ||
| Hitachi-Nakayama | Nakayama Primary Range | AC1410,AC2415,AC3219,AC3219B,AC4219,AC4220,AC4220B, AC482,AC6030 |
| Nakayama RC Bereich | SK3624,RC3624,RC4224,RC4228,RC4832,RC5042,RC6048,RS4032,RS4230 | |
| Hitachi Mobile Jaw | HR240,HR420G | |
| Fintec | Mobile Backenbrecher | 1107RJ ,1108 ,542, 570 ,640 |
| McColskey | Mobile Backen-Serie | J35 ,J40, J44, J45, J50, J40V2, J45V2 ,C50 |
| Minyu | MS-Backen-Serie | MS2416 , MS3020 , MS3624 , MS4226 , MS4230 , MS4832 , MS4840 , MS5432 , MS6040 , MS6048 |
| MSH-Kiefer-Serie | MSH3624 , MSH4230 , MSH5434 | |
| Russland | CMD/SMD-Backen-Serie | СМД-741 ,СМД-108,СМД-109,СМД-110,СМД 118,СМД 111,СМД 117 |
| Keestrack | Mobile Backen-Serie | B3, B4 , B5 , B7 |
| Astec | Pioneer Standard-Kiefer-Serie | 10×16,10×20,10×24,15×24,10×30,18×30,8×36,9×36,10×36,13×36,15×36,18×36,20×36,24×36,26×40,30×42,36×42,31×44,35×46,10×47,21×48,42×48,24×49, |
| 33×50,28×54,30×55 | ||
| KPI-JCI Backen-Serie | 2742 ,2650,3055,3365,4448IG,5060IG,2238H,3244H,3450H | |
| Tesab | Mobile Backenreihe | 10570, 10580, 700i, 800i, 800ie |
| Liming SBM | Kalk /Vipeak PE Reihe | PE 400×600 ,PE 500×750 ,PE 600×900 ,PE750x1060,PE 900×1200,PE 1000×1200 |
| Shanghai Shibang /Zenith PEW-Reihe | PEW250x1000,PEW250x1200,PEW400x600,PEW760,PEW860,PEW1100,PEW200x1300 | |
| CX-Reihe | C6X80,C6X100,C6X110,C6X145,C6X160,C6X200,HJ98,HJ110,HJ145 | |
| Backenplatte geriffelt | CJ-Serie | CJ208,CJ209,CJ211,CJ408,CJ409,CJ411,CJ412,CJ612 ,CJ613,CJ615, CJ815 |
| Universaltechnik | Universal-Backenbrecherprogramm | 24×36,25x40WRB,30×42,32x42WRB,12×48,22×48,32×48,36×48,44x48WRB ,32×54 ,42×50,12×60 ,50x60WRB |
*Alle Herstellernamen, Teilenummern und Beschreibungen dienen nur als Referenz. Sie gehören den jeweiligen OEMs. NEWREG liefert Aftermarket-Ersatzteile, die unabhängig hergestellt und garantiert werden und nicht vom OEM stammen. Es wird keine Zugehörigkeit zu OEMs behauptet oder angedeutet.
 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish