
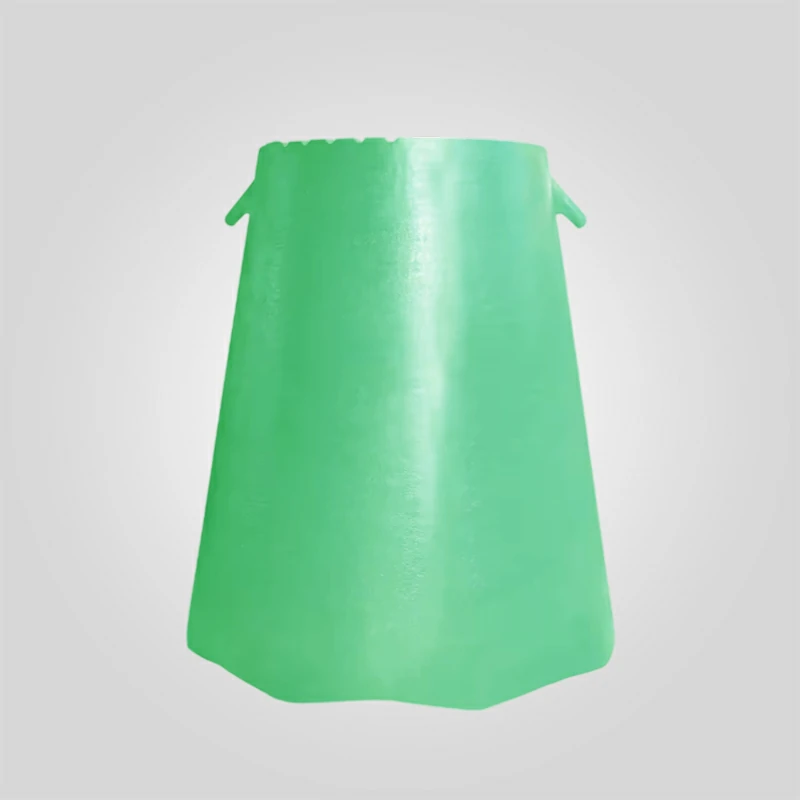
Mantel des Kreiselbrechers | Premium Mn18Cr2 & Mn22Cr2 Verschleißteile
Der Mantel des Kreiselbrechers ist eine zentrale Komponente eines Kreiselbrechers, die zusammen mit den konkaven Auskleidungen den Brechraum bildet. Seine Hauptfunktion besteht darin, durch eine exzentrische Kreiselbewegung eine Druckkraft auf das eintreffende Aufgabematerial, z. B. Erz und Hartgestein, auszuüben. Dadurch werden große Gesteinsbrocken effektiv in kleinere, handhabbare Aggregate zerlegt. Es handelt sich um ein kritisches Verschleißteil in der Kategorie der Kreiselbrecherteile,
43 vorrätig
PRODUKT
Beschreibung
Mantel des Kreiselbrechers - Hochbelastbare Primärverschleißteile
Die Mantel des Kreiselbrechers ist der massive, glockenförmige Verschleißguss im Kern der Vorbrecheranlage.
Er ist auf der exzentrischen Hauptwelle montiert und übt eine Druckkraft auf die feststehenden Konkaven aus, um das Aufgabematerial des Run-of-Mine (ROM) zu reduzieren.
Im Gegensatz zu kleineren KegelbrecherteileIn den meisten Fällen müssen die Gyratormäntel dem katastrophalen Aufprall von bis zu 10 Tonnen schweren Felsbrocken standhalten, ohne zu zerbrechen.
Als spezialisierte Lieferant von BrecherteilenWir entwickeln unsere Mäntel unter Verwendung hochwertiger Austenitischer Manganstahl (Hadfield Steel).
Unser firmeneigener Herstellungsprozess konzentriert sich auf präzise Lösungsglühen und WasserabschreckenDadurch wird sichergestellt, dass der Mantel duktil genug bleibt, um Stöße zu absorbieren, und gleichzeitig schnell kaltverfestigt wird, um dem abrasiven Verschleiß von Granit, Eisenerz und Kupferporphyr zu widerstehen.
Vorteile im Bereich Engineering & Fertigung
Die Primärzerkleinerung erfordert metallurgische Perfektion. Unsere Schutzmäntel sind so konzipiert, dass sie häufige Fehler in Großbetrieben beheben.
- Erweiterte Metallurgie (ASTM A128): Wir verwenden hochreine Legierungen (Mn18Cr2 und Mn22Cr2).
Durch die Kontrolle des Verhältnisses von Kohlenstoff zu Mangan stellen wir sicher, dass der Mantel bei Schlagbeanspruchung eine Oberflächenhärte von >550 HB erreicht, was eine längere Lebensdauer von 30% im Vergleich zu Standardgussteilen ermöglicht. - Feinmechanische Bearbeitung: Die innere Sitzfläche ist CNC-gefräst, um einen gleichmäßigen Spalt für die Hinterlegmasse.
Ein präziser Sitz verhindert, dass sich der Mantel während des Betriebs auf der Hauptwelle dreht, und schützt so den teuren Wellenkern. - Integrierte Hebeösen: Da wir die Herausforderungen bei der Installation von Gussteilen mit einem Gewicht von 20-40 Tonnen erkannt haben, verfügen unsere Konstruktionen über verstärkte Hebeösen, die mit OEM-Werkzeugen für einen sicheren Kranbetrieb kompatibel sind.
Technische Spezifikationen: Materialkunde
Wählen Sie die richtige Legierungssorte auf der Grundlage der Abrasivität und des Aufprallgrads Ihres Erzes.
| Material Klasse | ASTM-Norm | Anfangshärte | Kaltverfestigte Härte | Empfohlene Anwendung |
|---|---|---|---|---|
| Norm Mn13 | ASTM A128 Gr A | 180 - 200 HB | 400 - 450 HB | Weiches Gestein, geringe Auswirkungen (Kalkstein, Kohle) |
| Prämie Mn18 | ASTM A128 Gr C | 210 - 230 HB | 450 - 500 HB | Hartes Gestein, hohe Schlagfestigkeit (Granit, Basalt) |
| Ultra Mn22 | ASTM A128 Gr E | 220 - 240 HB | 550 - 600 HB | Extreme Abrasion (Eisenerz, Kupfer, Gold) |
Kompatible Brecher-Modelle
Wir liefern OEM-auswechselbare Brecher-Ersatzteile für die wichtigsten Primärkreiselmarken:
| Marke / Serie | Kompatible Modelle |
|---|---|
| Metso Superior (MK-II / MK-III) | 42-65, 50-65, 54-75, 60-89, 60-110 |
| Sandvik (Serie CG) | CG820, CG850, CG880 |
| ThyssenKrupp (KB-Serie) | KB 63-75, KB 63-89, KB 63-130 |
| Ältere Modelle | Fuller-Traylor, Allis-Chalmers, Kubria F-Serien |
Leistungsdiagnose: Wann sollte man austauschen?
Die Überwachung des Zustands des Primärmantels ist entscheidend für die Effizienz des Brechers.
- Verpilzung (plastischer Fluss): Wenn sich die Unterkante des Mantels ausdehnt und nach außen wölbt, ist der Manganstahl zu weich für den Brechdruck.
Diese "Lippe" kann die Entladeeinstellung (OSS) blockieren.
Lösung: Upgrade auf Mn22Cr2. - Glocke-Mund-Kleidung: Übermäßiger Verschleiß nur an der Unterseite des Mantels deutet darauf hin, dass der Brecher nicht mit "Choke Fed" betrieben wird.
Wenn ein Kreiselbrecher leer läuft, werden 70% der Oberfläche der Auskleidung verschwendet. - Vertikale Rissbildung: Häufig verursacht durch unzureichende Hinterlegmasse oder Hohlräume (Lufteinschlüsse) in der Unterlage, so dass sich der Mantel unter Last biegen und brechen kann.
Experten-Installationshinweis
Backing Compound ist entscheidend: Gyratormäntel sind zu groß für eine direkte Metall-auf-Metall-Verbindung.
Sie müssen eine leistungsstarke Epoxidharz-Haftvermittler um den Hohlraum zwischen dem Mantel und dem Hauptschacht zu füllen.
Kritischer Tipp: Stellen Sie sicher, dass die Umgebungstemperatur beim Ausgießen über 15°C (59°F) liegt.
Das Ausgießen auf kaltem Metall verhindert, dass das Epoxidharz richtig aushärtet, was dazu führt, dass sich der Liner ablöst und unter Last zerbricht.
Maximieren Sie den Durchsatz Ihres Bergwerks.
Wenden Sie sich noch heute an unser Technikteam, um die Lieferzeiten für schwere Kreiselbrechermäntel zu erfahren.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish