
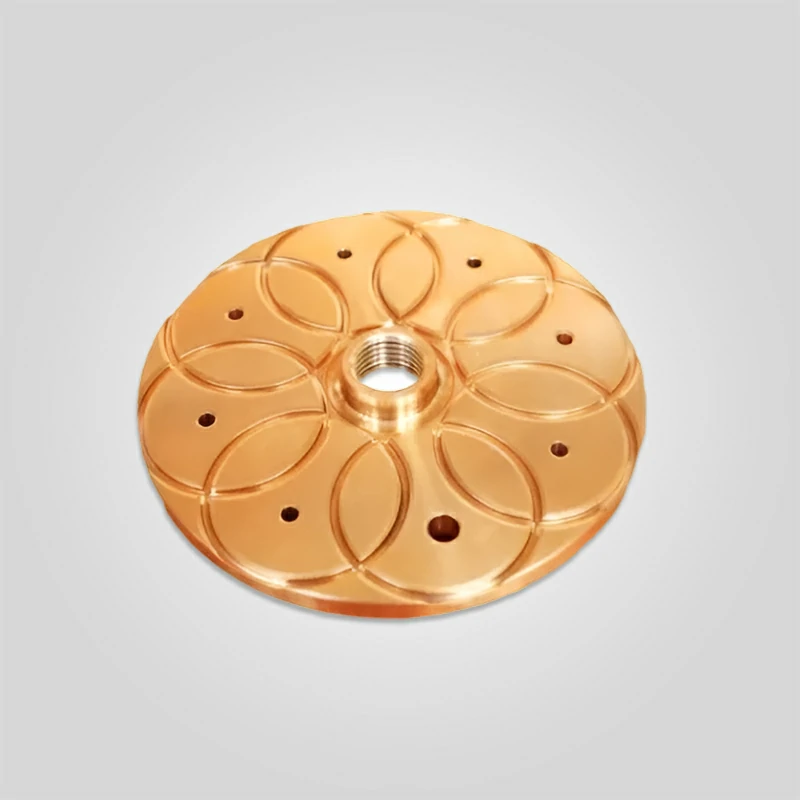
Metso Nordberg GP550 Drucklagersatz | OEM Ref: N02580184 / N02580185 | Schleuderguss C93700 Bleibronze
Kompatible Marken :Metso, Nordberg
Anwendbare Modelle: GP550 Kegelbrecher und verwandte Modelle der GP-Serie
Primäres Material: Hochwertige Bronzelegierung (kundenspezifische Zusammensetzungen möglich)
Härte: 60-90 HB (Brinell-Härte)
Maximale Belastbarkeit: Ausgelegt für extreme axiale Quetschbelastungen
Betriebstemperaturbereich:: -20°C bis 150°C (-4°F bis 302°F)
Qualitätsstandards: ISO 9001-zertifizierte Fertigungsprozesse
90 vorrätig
PRODUKT
Beschreibung
Technische Höhepunkte: Tribologie, Erstarrungskinetik und hydrodynamischer Wirkungsgrad
Der GP550, einer der leistungsstärksten Brecher der Nordberg GP-Serie (315-400 kW), übt einen immensen axialen Abwärtsdruck aus. Der Drucklagersatz ist nicht nur eine Unterlegscheibe, sondern ein hydrodynamisches Lager, das die gesamte dynamische Masse der Hauptwellenbaugruppe sowie die Brechkraft (bis zu 250 Tonnen) aufnimmt. Seine Funktion hängt vollständig von der Bildung und Aufrechterhaltung eines Ölkeils zwischen dem feststehenden Kolben und der rotierenden Welle ab. Die technische Integrität dieses Bauteils wird durch die Homogenität der Bleiverteilung und die geometrische Ebenheit der Gleitfläche bestimmt.
1. Metallurgische Architektur: C93700 (SAE 64) Hochverbleite Zinnbronze
Für die Anwendung des GP550 sind Standard-Rotguss" (CuSn10) oder Aluminiumbronze aufgrund ihrer übermäßigen Härte tribologisch ungeeignet. Wir verwenden ASTM B271 C93700 (DIN 1705 CuSn10Pb10).
- Die Bleiphase (8,0-11,0% Pb): In dieser Legierung ist Blei in der Kupfermatrix unlöslich und liegt als mikroskopisch kleine Kügelchen vor. Unter Bedingungen der "Grenzschmierung" (Anfahren, Abschalten oder hydraulische Überlastung) schmieren diese Kügelchen über die Stahloberfläche. Dadurch entsteht ein fester Schmierfilm (Scherfestigkeit < 20 MPa), der verhindert, dass die Bronze mit dem Stahlkolben verschweißt, was als "Fressen" bezeichnet wird.
- Die Matrix (Sn 9.0-11.0%): Das Zinn wird im Kupfer aufgelöst und bildet eine harte Alpha-Phasen-Matrix. Dies sorgt für die Druckfestigkeit (ca. 170 MPa), die erforderlich ist, um die Bruchlast des GP550 ohne "Pilzbildung" oder plastische Verformung zu tragen.
2. Herstellungsverfahren: Vertikales Schleudergießen
Statischer Sandguss ist für hochbelastete Axiallager wegen der Gefahr von Untergrundporosität strengstens verboten. Unsere GP550-Lager werden hergestellt aus Vertikales Schleudergießen bei Rotationskräften von mehr als 70 G.
- Abtrennung von Verunreinigungen: Die hohe G-Kraft treibt das dichtere reine Metall an die Formwand (den OD), während leichtere Verunreinigungen (Sulfide, Oxide und Gasporosität) in die Mittelbohrung gezwungen werden.
- Logik der Bearbeitung: Die inneren 15 mm des Gussrings, die diese Verunreinigungen enthalten, werden maschinell abgetragen. Das verbleibende Material hat eine Dichte von >8,9 g/cm³ und ein feinkörniges Gefüge. Diese Dichte ist nicht verhandelbar; poröse Bronze wird unter hydraulischer Belastung komprimiert, was zu instabilen Brechereinstellungen und schnellem Versagen führt.
3. Geometrische Metrologie: Ebenheit und das Lambda-Verhältnis
Die Schnittstelle zwischen dem Axiallager und der Stahlstützplatte erfordert absolute geometrische Präzision, damit der Ölfilm erhalten bleibt.
- Ebenheitstoleranz: Die Gleitflächen werden mit einer Ebenheit von < 0,02 mm (20 Mikrometer). Wenn die Oberfläche wellig ist (>0,05 mm), konzentriert sich die Last auf die "Spitzen", wodurch der Ölfilm reißt und ein Metall-Metall-Kontakt entsteht.
- Oberflächenrauhigkeit (Ra): Wir bearbeiten Ra 0,4μm - 0,6μm. Diese ist für das "Lambda-Verhältnis" ($\lambda$) optimiert. Ist die Oberfläche zu glatt ( 0,8 μm), durchdringen die metallischen Unebenheiten den 25 Mikrometer dicken Ölfilm und verursachen abrasiven Verschleiß.
Tabelle der Spezifikationen: Physikalische und mechanische Parameter
Die folgenden technischen Daten spiegeln die grundlegenden technischen Standards für unsere Premium-Schublager GP550 wider. Diese Spezifikationen werden durch Werksprüfzeugnisse (MTC) verifiziert.
| Technische Parameter | Spezifikation Wert | Technische Norm / Anmerkung |
|---|---|---|
| Komponente Bezeichnung | Obere/untere Axiallagerplatten | GP550-Serie spezifisch |
| Material Klasse | C93700 (SAE 64) Hochverbleite Zinnbronze | ASTM B271 / DIN 1705 |
| Chemische Zusammensetzung | Cu: 80%, Sn: 10%, Pb: 10% | Spektrometer Geprüft |
| Zugfestigkeit | ≥ 240 MPa (35.000 psi) | Strukturelle Grenze |
| Streckgrenze (0,5% Ext) | ≥ 110 MPa (16.000 psi) | Kritisch für die Lastaufnahme |
| Härte (Brinell) | HBW 65 - 85 (10/1000 Ball) | Optimiert für Einbettbarkeit |
| Wärmeleitfähigkeit | 47 W/m-K @ 20°C | Fähigkeit zur Wärmeableitung |
| Maximale Betriebslast | Ausgelegt für 400 kW Brechleistung | Hohe axiale Kompression |
| Ebenheit der Oberfläche | ≤ 0,020 mm | Optisch flach / CMM-geprüft |
| NDT-Protokoll | Farbeindringmittel (PT) Stufe II | ASTM E165 |
Vertiefung: Fehleranalyse und betrieblicher Stress
Das Verständnis der Ausfallarten des GP550-Schubsystems ist entscheidend für die Vermeidung wiederholter Ausfälle. Das Axiallager ist die "Sicherung" des mechanischen Systems.
1. Einbettbarkeit von Partikeln und Scoring
Brecherschmieröl ist unweigerlich mit Siliziumstaub und mikroskopisch kleinen Stahlpartikeln aus dem Getriebeverschleiß verunreinigt.
- Der Mechanismus: Ein Lagerwerkstoff muss so weich sein, dass harte Partikel in die Oberfläche "einsinken" (sich einbetten) und aus der Kontaktzone herausgelöst werden können.
- Das Scheitern: Wenn eine falsche, härtere Legierung (wie C95400 Aluminiumbronze) verwendet wird, bleiben diese Partikel auf der Oberfläche und wirken wie eine Schleifpaste. Dadurch wird die polierte Stahlkolbenfläche eingekerbt. Sobald der Stahlkolben eingekerbt ist, wirkt er wie eine Feile und zerstört jedes nachfolgende Ersatzlager innerhalb weniger Stunden. C93700 wird speziell wegen seiner hervorragenden Einbettungsfähigkeit ausgewählt.
2. Thermisches Durchgehen (die "Kernschmelze")
Das GP550 arbeitet mit engen internen Abständen.
- Das Szenario: Wenn der Öldurchfluss verringert wird (verstopfter Filter) oder der Brecher überlastet ist (hohe Leistungsaufnahme), steigt die Ölfilmtemperatur an.
- Die kritische Grenze: Bei Temperaturen über 160 °C beginnen die Bleikügelchen in der Bronze, aus der Matrix herauszuschwitzen. Übersteigt die Massetemperatur 200°C, verliert die Bronze 50% ihrer Streckgrenze. Das Lager "schmiert", verschließt die Ölrillen und führt zu einem katastrophalen Festfressen.
Ratschläge von Ingenieuren: Installation, Wartung und Diagnostik
Der Einbau eines GP550-Axiallagers ist eine Präzisionsarbeit. Es handelt sich nicht um einen einfachen "Tausch".
Protokoll 1: Die "Ölsättigung" vor dem Einweichen
Bauen Sie ein Axiallager aus Bronze niemals trocken ein.
- Die Physik: Selbst Fliehkraftbronze hat eine mikroskopisch kleine Oberflächenporosität. Wenn das Lager trocken eingebaut wird, saugt es die anfängliche Ölzufuhr wie ein Schwamm auf, so dass es bei der ersten Umdrehung kurzzeitig verhungert.
- Das Verfahren: Tauchen Sie die neuen Bronzeplatten in ein Bad aus sauberem, auf 50°C erhitztem ISO VG 150 (oder 220) Öl für mindestens 2 Stunden vor dem Einbau. Dadurch werden die Poren vorgesättigt. Wenn eine Erwärmung nicht möglich ist, über Nacht bei Raumtemperatur einweichen.
Protokoll 2: Das Kolbengesichts-Audit
Der Zustand des Bronzelagers hängt vollständig vom Zustand des Stahlkolbens ab, auf dem es sitzt.
- Die Rechnung: Reinigen Sie die Oberfläche des Stahlkolbens mit einem Lösungsmittel, bevor Sie die neuen Lager einbauen. Fahren Sie mit einem Fingernagel über die Oberfläche. Wenn Sie einen Kratzer, eine Rille oder einen Grat fühlen können, ist die Kolbenoberfläche beschädigt.
- Die Toleranz: Verwenden Sie ein Haarlineal und eine Fühlerlehre. Wenn in der Mitte eine Vertiefung von mehr als 0,03 mm vorhanden ist, muss der Kolben bearbeitet oder ausgetauscht werden. Der Einbau eines flachen Bronzelagers in einen gewölbten Kolben führt zu einer punktuellen Belastung an den Außenkanten, was zu einer schnellen Rissbildung des neuen Lagers führt.
Protokoll 3: Auswertung der Ölanalyse
Ihr Ölanalysebericht bietet Ihnen einen Röntgenblick in den Brecher.
- Steigendes Blei (Pb): Dies ist die erste Warnung. Es bedeutet, dass sich die Opferbleischicht abnutzt oder der Ölfilm zu dünn ist (zu niedrige Viskosität).
- Steigendes Kupfer (Cu): Dies ist der "Rote Alarm". Es bedeutet, dass das Blei verschwunden ist und die strukturelle Kupfermatrix nun gegen Stahl reibt. Das Versagen steht unmittelbar bevor.
- Hoher Siliziumgehalt (Si): Eindringen von Staub. Silizium tötet Bronzelager schneller als Überlast. Überprüfen Sie sofort Ihre Entlüftung und Dichtungen.
Warum von uns beziehen?
Wir bieten Bronze-Brecherteile die darauf ausgelegt sind, Ihre Kosten pro Tonne zu senken.
- Rückverfolgbarkeit: Jedes GP550-Lager ist mit einer Schmelznummer versehen, die auf die Schmelze und die chemische Analyse der Gießerei zurückzuführen ist.
- Verpackung: Bronze ist weich und anfällig für Schlagschäden. Wir versenden Lager in verstärkten Kisten, um sicherzustellen, dass sie perfekt flach und rund ankommen.
Setzen Sie die Verfügbarkeit Ihres GP550 nicht aufs Spiel. Wenden Sie sich noch heute an unser technisches Team, um sich C93700-Axiallager in OEM-Ausführung zu sichern.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".






 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish