
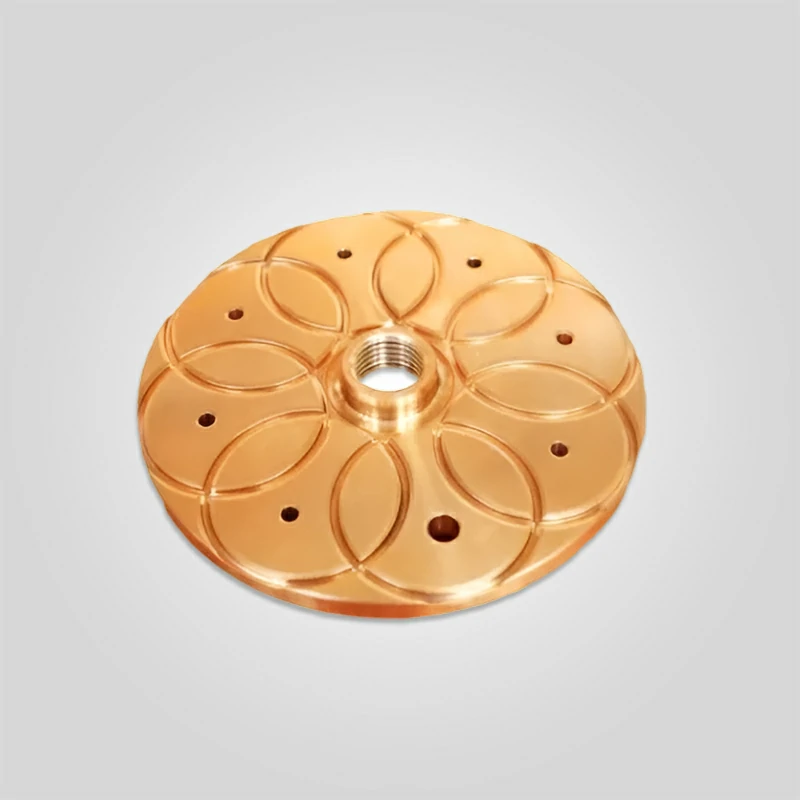
Metso Nordberg GP550 Thrust Bearing Set | OEM Ref : N02580184 / N02580185 | Centrifugal Cast C93700 Leaded Bronze
Marques compatibles :Metso, Nordberg
Modèles applicables :Concasseur à cône GP550 et modèles connexes de la série GP
Matériau principal :Alliage de bronze de haute qualité (compositions personnalisées disponibles)
Dureté :60-90 HB (dureté Brinell)
Capacité de charge maximale : Conçue pour des charges d'écrasement axial extrêmes
Plage de température de fonctionnement: : -20°C à 150°C (-4°F à 302°F)
Normes de qualité : processus de fabrication certifiés ISO 9001
90 en stock
PRODUIT
Description
Faits saillants techniques : Tribologie, cinétique de solidification et efficacité hydrodynamique
Le GP550, qui est l'un des concasseurs les plus puissants de la série GP de Nordberg (315-400 kW), exerce une immense pression axiale vers le bas. Le palier de butée n'est pas une simple rondelle, c'est un palier hydrodynamique qui supporte la totalité de la masse dynamique de l'arbre principal ainsi que la force de broyage (jusqu'à 250 tonnes). Sa fonction dépend entièrement de la formation et du maintien d'un coin d'huile entre le piston fixe et l'arbre en rotation. L'intégrité technique de ce composant est définie par l'homogénéité de la distribution des plombs et la planéité géométrique de l'interface de glissement.
1. Architecture métallurgique : C93700 (SAE 64) Bronze à l'étain à haute teneur en plomb
Pour l'application GP550, le "gunmetal" standard (CuSn10) ou le bronze d'aluminium ne conviennent pas du point de vue tribologique en raison de leur dureté excessive. Nous utilisons ASTM B271 C93700 (DIN 1705 CuSn10Pb10).
- La phase de plomb (8.0-11.0% Pb) : Dans cet alliage, le plomb est insoluble dans la matrice de cuivre et existe sous forme de globules microscopiques. Dans des conditions de "lubrification limite" (démarrage, arrêt ou surcharge hydraulique), ces globules s'étalent sur la surface d'accouplement en acier. Cela crée un film lubrifiant solide (résistance au cisaillement < 20 MPa) qui empêche le bronze de se souder au piston en acier, un mode de défaillance connu sous le nom de "grippage".
- La Matrice (Sn 9.0-11.0%) : L'étain est dissous dans le cuivre pour former une matrice alpha-phase dure. Celle-ci fournit la limite d'élasticité en compression (environ 170 MPa) nécessaire pour supporter la charge d'écrasement du GP550 sans "champignon" ni déformation plastique.
2. Processus de fabrication : Coulée centrifuge verticale
Le moulage statique au sable est strictement interdit pour les butées à forte charge en raison du risque de porosité sous la surface. Nos roulements GP550 sont fabriqués en utilisant Moulage centrifuge vertical à des forces de rotation supérieures à 70G.
- Ségrégation des impuretés : La force G élevée pousse le métal pur, plus dense, vers la paroi du moule (le diamètre extérieur), tandis que les impuretés plus légères (sulfures, oxydes et porosité gazeuse) sont poussées vers l'alésage central.
- Logique d'usinage : Les 15 mm intérieurs de l'anneau moulé, qui contiennent ces impuretés, sont éliminés par usinage. Le matériau restant a une densité >8,9 g/cm³ et une microstructure à grains fins. Cette densité n'est pas négociable ; le bronze poreux se comprimera sous l'effet de la charge hydraulique, ce qui entraînera des réglages instables du broyeur et une défaillance rapide.
3. Métrologie géométrique : Planéité et rapport Lambda
L'interface entre la butée et la plaque d'appui en acier nécessite une précision géométrique absolue pour maintenir le film d'huile.
- Tolérance de planéité : Les faces de glissement sont rodées pour obtenir une planéité de < 0,02 mm (20 microns). Si la surface est ondulée (>0,05 mm), la charge se concentre sur les "pics", rompant le film d'huile et initiant un contact métal contre métal.
- Rugosité de la surface (Ra) : Nous nous mécanisons pour Ra 0,4μm - 0,6μm. Elle est optimisée pour le "rapport Lambda" ($\lambda$). Si la surface est trop lisse ( 0,8μm), les aspérités métalliques pénètrent dans le film d'huile de 25 microns, provoquant une usure par abrasion.
Tableau des spécifications : Paramètres physiques et mécaniques
Les données techniques suivantes reflètent les normes d'ingénierie de base pour nos paliers de butée Premium GP550. Ces spécifications sont vérifiées par le biais de certificats d'essai d'usine (MTC).
| Paramètres techniques | Valeur de la spécification | Norme d'ingénierie / Note |
|---|---|---|
| Désignation des composants | Plaques de palier de butée supérieure/inférieure | Spécifique à la série GP550 |
| Qualité des matériaux | C93700 (SAE 64) Bronze étain à haute teneur en plomb | ASTM B271 / DIN 1705 |
| Composition chimique | Cu : 80%, Sn : 10%, Pb : 10% | Spectromètre vérifié |
| Résistance à la traction | ≥ 240 MPa (35 000 psi) | Limite structurelle |
| Limite d'élasticité (0.5% Ext) | ≥ 110 MPa (16 000 psi) | Essentiel pour le soutien de la charge |
| Dureté (Brinell) | HBW 65 - 85 (10/1000 boule) | Optimisé pour l'intégration |
| Conductivité thermique | 47 W/m-K à 20°C | Capacité de dissipation de la chaleur |
| Charge de fonctionnement maximale | Conçu pour une puissance de broyage de 400 kW | Compression axiale élevée |
| Planéité de la surface | ≤ 0.020mm | Plat optique / vérifié par CMM |
| Protocole CND | Ressuage (PT) Niveau II | ASTM E165 |
Plongée en profondeur : Analyse des défaillances et stress opérationnel
Il est essentiel de comprendre les modes de défaillance du système de poussée du GP550 pour éviter les pannes répétées. La butée est le "fusible" du système mécanique.
1. Intégrabilité des particules et notation
L'huile de lubrification des concasseurs est inévitablement contaminée par des poussières de silice et des particules d'acier microscopiques provenant de l'usure des engrenages.
- Le mécanisme : Un matériau de roulement doit être suffisamment souple pour permettre aux particules dures de "s'enfoncer" (s'incruster) dans la surface, en les déplaçant hors de la zone de contact.
- L'échec : Si un alliage incorrect et plus dur (comme le bronze d'aluminium C95400) est utilisé, ces particules restent à la surface et agissent comme une pâte abrasive. La face du piston en acier poli est ainsi rayée. Une fois que le piston en acier est rayé, il agit comme une lime, détruisant en quelques heures tout roulement de remplacement ultérieur. Le C93700 est sélectionné spécifiquement pour sa capacité d'encastrement supérieure.
2. L'emballement thermique (la "fusion")
Le GP550 fonctionne avec des espaces internes réduits.
- Le scénario : Si le débit d'huile est réduit (filtre obstrué) ou si le broyeur est surchargé (forte consommation d'énergie), la température du film d'huile augmente.
- La limite critique : A des températures supérieures à 160°C, les globules de plomb dans le bronze commencent à transpirer hors de la matrice. Si la température globale dépasse 200°C, le bronze perd 50% de sa limite d'élasticité. Le coussinet "s'étale", fermant les rainures d'huile et conduisant à un grippage catastrophique.
Conseils de l'ingénieur : Installation, entretien et diagnostic
L'installation d'un palier de butée GP550 est une tâche de précision. Il ne s'agit pas d'un simple "échange".
Protocole 1 : Le prétrempage par saturation d'huile
Ne jamais installer une butée en bronze à sec.
- La physique : Même le bronze centrifuge présente une porosité de surface microscopique. S'il est installé à sec, le roulement absorbera l'apport initial d'huile comme une éponge, ce qui provoquera un manque momentané d'huile lors de la première rotation.
- La procédure : Plonger les nouvelles plaques de bronze dans un bain d'huile ISO VG 150 (ou 220) propre chauffée à 50°C pendant au moins 2 heures avant la pose. Cela permet de pré-saturer les pores. S'il n'est pas possible de chauffer, laisser tremper à température ambiante pendant une nuit.
Protocole 2 : Audit de la face du piston
La santé du palier en bronze dépend entièrement de l'état du piston en acier sur lequel il repose.
- Le chèque : Avant d'installer de nouveaux roulements, nettoyez la surface supérieure du piston en acier avec un solvant. Passez un ongle sur la surface. Si vous sentez une éraflure, un accrochage ou une arête, la surface du piston est compromise.
- La tolérance : Utilisez une règle et une jauge d'épaisseur. S'il y a une dépression >0,03 mm au centre, le piston doit être usiné ou remplacé. L'installation d'un roulement plat en bronze sur un piston bombé entraînera une charge ponctuelle sur les bords extérieurs, ce qui provoquera une fissuration rapide du nouveau roulement.
Protocole 3 : Interprétation des analyses d'huile
Votre rapport d'analyse d'huile vous donne une vision à rayons X du broyeur.
- Plomb ascendant (Pb) : C'est le premier avertissement. Il signifie que la couche de plomb sacrificielle s'use ou que le film d'huile est trop mince (viscosité trop faible).
- Cuivre (Cu) en hausse : C'est l'"alerte rouge". Cela signifie que le plomb a disparu et que la matrice structurelle en cuivre est en train de frotter contre l'acier. La défaillance est imminente.
- Haute teneur en silicium (Si) : Poussière. Le silicone tue les roulements en bronze plus rapidement que la surcharge. Vérifiez immédiatement votre reniflard et vos joints.
Pourquoi s'approvisionner chez nous ?
Nous fournissons pièces de broyeur en bronze qui sont conçus pour réduire votre coût par tonne.
- Traçabilité : Chaque roulement GP550 est estampillé avec un numéro de chaleur traçable à la fusion de la fonderie et à l'analyse chimique.
- Emballage : Le bronze est mou et susceptible d'être endommagé par les chocs. Nous expédions les roulements dans des caisses renforcées afin qu'ils arrivent parfaitement plats et ronds.
Ne compromettez pas la disponibilité de votre GP550. Contactez notre équipe technique dès aujourd'hui pour obtenir des roulements de butée C93700 de type OEM.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".






 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish