
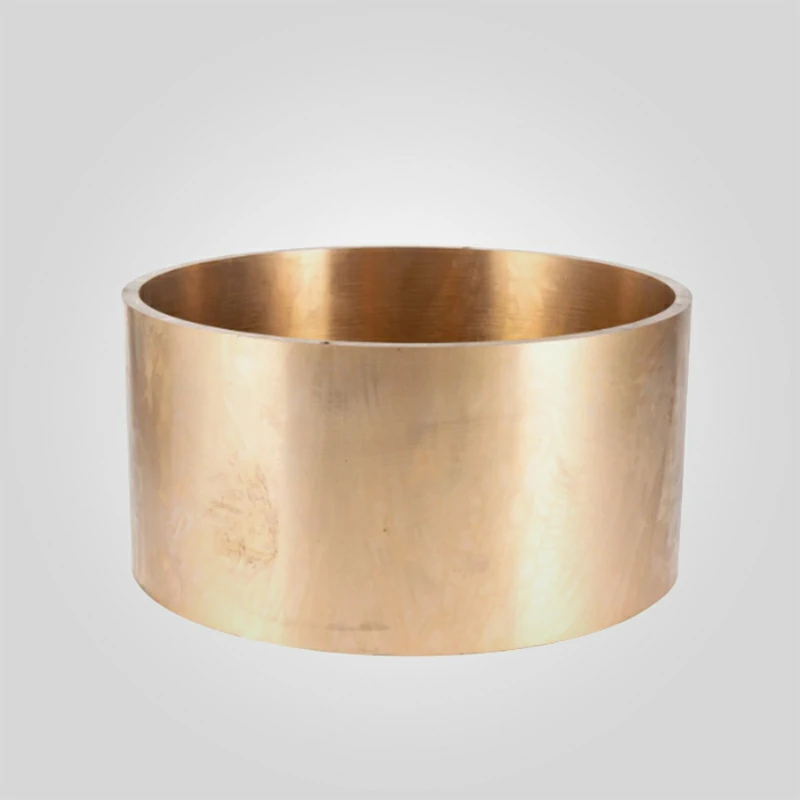
Untere Buchse des Kegelbrecherkopfes: Langlebiges Bronze-Verschleißteil für die Brecherwartung
Werkstoffgüte: CuSn8 Zinnbronze (ASTM B271)
Abmessungen (ID × OD × Höhe) : Φ180mm × Φ240mm × 120mm
Härte (HB) : 80-100
Maximale Tragfähigkeit: 1.200 kN
Betriebstemperatur: -40°C bis +200°C
Typische Nutzungsdauer: 8.000-12.000 Stunden
334 vorrätig
PRODUKT
Beschreibung
Untere Buchse für Kegelbrecherkopf - OEM-Spezifikation 1022147350 (109.2kg)
Die 1022147350 Kopfbuchse (unten) dient als primäres Radialzapfenlager innerhalb der exzentrischen Baugruppe des Kegelbrechers. Mit einem Gewicht von 109,2 kg vermittelt diese Komponente die dynamischen Druckkräfte zwischen dem kreisenden Kegelkopf und der Exzenterhülse. Es funktioniert unter den Bedingungen der Mischfilm- und hydrodynamischen Schmierung, was präzise metallurgische Eigenschaften erfordert, um adhäsiven Verschleiß (Fressen) bei hochbelasteten Brechzyklen zu verhindern.
Im Gegensatz zu statischen Bauteilen dient diese Buchse als Verschleißschutz für die teurere Hauptwelle und den Brecherkopf. Ihre Leistung wird ausschließlich von der tribologischen Beziehung zwischen der Bronzelegierung und der Stahloberfläche, der Stabilität des Ölkeils und der geometrischen Konzentrizität in Bezug auf die Mittellinie der Maschine bestimmt.
Metallurgische Zusammensetzung und Integrität des Schleudergusses
Die Langlebigkeit einer unteren Kopfbuchse wird durch ihre Mikrostruktur bestimmt. Wir verwenden ein Schleudergussverfahren anstelle von Sandguss. Bei diesem Verfahren werden während der Erstarrung hohe G-Kräfte ausgeübt, die Verunreinigungen und leichtere Oxide an den Innendurchmesser treiben (der anschließend maschinell abgetragen wird) und eine dichte, nicht poröse Kornstruktur gewährleisten. Dies ist entscheidend für die Vermeidung von Ermüdungsabplatzungen bei zyklischer Belastung.
Standard-Metallurgie: CuSn8 / C93800 Hochverbleite Zinnbronze
Für Standardanwendungen (Symons/Nordberg-Äquivalente) verwenden wir eine hochverbleite Zinnbronze-Matrix. Der Bleianteil (in der Regel 13-16%) liegt als einzelne Kügelchen innerhalb der Kupfer-Zinn-Matrix vor. Unter Notfallbedingungen - wie z. B. bei einem örtlichen Ölfilmriss oder "heißen Stellen" - schmiert dieses Blei über die Zapfenoberfläche und sorgt für eine vorübergehende Feststoffschmierung, um ein katastrophales Festfressen der Welle zu verhindern.
Hochbelastbare Metallurgie: CuAl10Fe3 / C95400 Aluminiumbronze
Für hochbelastete Anwendungen mit härteren Erzen (Basalt/Granit >300 MPa Druckfestigkeit) verwenden wir Aluminiumbronze. Diese Legierung basiert auf einer martensitähnlichen Struktur, die durch Abschrecken und Anlassen erreicht wird. Sie bietet eine deutlich höhere Zugfestigkeit und Widerstandsfähigkeit gegen Schlagermüdung, erfordert jedoch strengere Ölfiltrationsprotokolle, da sie nicht so gut eingebettet werden kann wie hochlegierte Legierungen.
Präzisionsbearbeitung und geometrische Toleranzen
Eine Buchse ist nur so effektiv wie ihre geometrische Passung. Die 1022147350 Einheit wird mit CNC-Vertikaldrehzentren bearbeitet, um die folgenden messtechnischen Standards zu erreichen:
- Abmessungstoleranz (ID/OD): Wir halten uns an die ISO 286 Toleranzklassen H7/s6 oder H7/r6, je nach den Presspassungsanforderungen des jeweiligen Brechermodells. Dadurch wird sichergestellt, dass die Buchse in der Kopfbohrung statisch bleibt und gleichzeitig das korrekte Laufspiel mit dem Exzenter beibehält.
- Oberflächenrauhigkeit (Ra): Die innere Lauffläche ist mit Ra 0,8μm oder besser bearbeitet. Dieser niedrige Rauheitsdurchschnitt ist für die Schaffung eines stabilen hydrodynamischen Ölkeils beim Anfahren von entscheidender Bedeutung und minimiert die Dauer der Grenzschmierung, bei der es zu einem Metall-Metall-Kontakt kommt.
- Konzentrizität und Rechtwinkligkeit: Die Arbeitsachse wird mit einer Genauigkeit von 0,03 mm TIR (Total Indicator Reading) kontrolliert. Abweichungen hiervon führen zu "Head Spin" (der Kopf rotiert mit exzentrischer Geschwindigkeit) oder ungleichmäßiger Belastung, was die Kantenbelastung und den vorzeitigen Ausfall beschleunigt.
- Ölrillenprofilierung: Die Geometrie der Ölverteilungsnuten ist nicht willkürlich. Wir bearbeiten alle Öltaschen mit gerundeten Kanten, um ein Abscheren des Ölfilms zu verhindern. Scharfe Kanten in Buchsen minderer Qualität wirken wie Abstreifer, entfernen den schützenden Ölfilm und führen zu schneller Überhitzung.
Technische Daten und Betriebsparameter
| Technische Parameter | Standard-Spezifikation (Symons/Metso Eq.) | Spezifikation für schwere Beanspruchung (Sandvik/Terex Eq.) |
| Material Klasse | UNS C93700 / CuSn10Pb10 (hoch verbleit) | UNS C95400 / CuAl10Fe3 (Aluminiumbronze) |
| Härte (Brinell) | 70 - 85 HBW (weich für Einbettung) | 170 - 190 HBW (Hart für Lastaufnahme) |
| Zugfestigkeit | ≥ 240 MPa | ≥ 600 MPa |
| Streckgrenze (0,2% Offset) | ≥ 110 MPa | ≥ 250 MPa |
| Maximaler PV-Wert (Druck x Geschwindigkeit) | 3,5 MPa-m/s | 5,2 MPa-m/s |
| Bearbeitungstoleranz | ISO IT6 / IT7 | ISO IT6 |
| Grenzwert der Betriebstemperatur | 180°C (Flammpunkt betrifft) | 220°C (Wärmeausdehnung betreffend) |
| Schmierungsregime | Hydrodynamisch / Elastohydrodynamisch | Hydrodynamik |
Kompatibilitäts- und Austauschbarkeitsanalyse
Diese Untere Buchse des Kegelbrechers ist für eine direkte Austauschbarkeit mit den folgenden OEM-Spezifikationen ausgelegt. Die Validierung erfolgt mit Hilfe von Koordinatenmessmaschinen (CMM) anhand von Original-OEM-Archivzeichnungen.
| System-Plattform | Modell-Kompatibilität | Technische Validierung |
| Symons / Norberg | 5.5ft, 7ft Standard & Kurzer Kopf | Entspricht dem spezifischen Kegelverhältnis von 1:50 (falls zutreffend) und den Presspassungszugaben für die Kopfbohrung. |
| Baureihe HP (Metso) | HP300, HP400, HP500 | Korrekte Ausrichtung der Öffnungen für den hydraulischen Anti-Spin-Mechanismus. Nuttiefe berechnet für ISO VG 150/220 Öldurchflussraten. |
| Sandvik Hydrokonus | CH430, CH440, CH660 | Hochfeste CuAl10Fe3-Variante verfügbar, um den höheren Brechkräften standzuhalten, die mit der Hydrocone-Einstellung "konstante Liner-Leistung" verbunden sind. |
| Terex / Cedarapids | MVP-Serie, TC-Serie | Behält eine strikte Gleichmäßigkeit der Wandstärke bei, um thermische Verformungen während der Hochtemperaturbetriebszyklen zu verhindern. |
Qualitätssicherung: Zerstörungsfreie Prüfung (NDT)
Wir verlassen uns bei kritischen rotierenden Bauteilen nicht auf Stichproben. Jede 1022147350 Buchse wird vor dem Versand den folgenden Prüfprotokollen unterzogen:
- Ultraschallprüfung (UT): Gemäß ASTM B548 durchgeführt, um unterirdische Diskontinuitäten, Hohlräume oder Einschlüsse in der Bronzematrix zu erkennen, die zu einer Rissausbreitung führen könnten.
- Farbeindringprüfung (Dye Penetrant Inspection, PT): Wird auf die bearbeiteten Oberflächen aufgetragen, um oberflächenbrechende Defekte oder Porosität zu erkennen, die den Ölfilm unterbrechen würden.
- Überprüfung der Dimensionen: 100% Prüfung des Innendurchmessers (ID), des Außendurchmessers (OD) und der Konzentrizität mit kalibrierten Mikrometern und Bohrungsmessgeräten. Berichte sind auf Anfrage erhältlich.
Ratschläge des Ingenieurs: Wartungs- und Installationsprotokolle
1. Einbau: Kryogenes Fitting ist obligatorisch
Versuchen Sie nicht, diese Buchse allein mit roher Gewalt oder Hydraulikzylindern einzupressen. Es besteht die Gefahr, dass die Stahlkopfbohrung beschädigt oder die Bronzebuchse verformt wird.
Protokoll: Verwenden Sie Trockeneis (festes CO2) und ein Alkoholbad oder flüssigen Stickstoff zum Schrumpfen der Buchse. Bronze hat einen Wärmeausdehnungskoeffizienten, der etwa 50% höher ist als der von Stahl. Durch das Einfrieren der Buchse auf -78°C (Trockeneis) wird der Außendurchmesser von 240mm+ so weit geschrumpft, dass die Buchse einfach eingepasst werden kann. Vergewissern Sie sich, dass die Markierungen für die Öllöcher/Nuten auf dem Kopf mit denen der Buchse übereinstimmen. vor die Temperatur gleicht sich aus. Sie haben ein Zeitfenster von etwa 30-60 Sekunden.
2. Der "Burn-In"-Zyklus: Frühzeitiges Scheitern vermeiden
Eine häufige Fehlerart ist das Festfressen innerhalb der ersten 24 Stunden des Betriebs. Dabei handelt es sich selten um einen Bauteildefekt, sondern meist um einen Bedienungsfehler. Neue Bronzebuchsen benötigen eine Einlaufzeit, um sich an die kleinen Unregelmäßigkeiten des Exzenters anzupassen.
Protokoll: Nach der Installation den Brecher 2-4 Stunden lang leer laufen lassen und dabei die Rücklauföltemperatur überwachen. Sobald die Temperatur stabil ist, wird der Brecher 4 Stunden lang mit einer Leistung von 50% beschickt. Erhöhen Sie die Drosselzufuhr auf 100% nur dann, wenn die Rücklauföltemperatur innerhalb von 5°C der Basislinie bleibt. Wenn Sie einen Temperaturanstieg feststellen, halten Sie sofort an, lassen Sie es abkühlen und starten Sie erneut. Auf diese Weise können sich die hohen Punkte auf der Bronze glätten (plastische Verformung), anstatt sich mit der Welle zu verschweißen.
Thermische Dynamik und Freiraummanagement
Das Verständnis der thermischen Ausdehnungseigenschaften dieser Buchse ist für die Fehlersuche unerlässlich. Während des Betriebs dehnt sich die Bronzebuchse nach innen (Verringerung des Laufspiels) und nach außen (Erhöhung des Presssitzdrucks) aus.
Wenn der Brecher über die empfohlene Temperatur hinaus betrieben wird (typischerweise >60°C Rücklauföltemperatur), kann das Laufspiel verschwinden, was zum Klemmen führt. Die 1022147350 wird mit einer spezifischen Spielberechnung bearbeitet, die auf der Annahme einer ΔT (Temperaturdifferenz) zwischen der Bronze- und der Stahlwelle basiert.
Die Bediener müssen sicherstellen, dass ihre Ölkühler ordnungsgemäß funktionieren. Wenn Sie extrem hartes, abrasives Material zerkleinern, das überschüssige Wärme erzeugt, sollten Sie auf die Variante aus Aluminiumbronze umsteigen, die im Vergleich zu Zinnbronze einen etwas geringeren Wärmeausdehnungskoeffizienten hat und somit ein stabileres Spiel bei höheren Temperaturen bietet.
Beschaffungs- und Lieferkettenlogik
Im Bergbausektor ist die OEE (Overall Equipment Effectiveness) die einzige Kennzahl, die zählt. Auf ein OEM-Teil mit einer Vorlaufzeit von 12 Wochen zu warten, ist oft keine Option. Wir haben die 1022147350 in halbfertigem Zustand auf Lager.
- Lagerstatus: Die Gussteile werden auf Lager gehalten. Die Endbearbeitung nach bestimmten Toleranzklassen (z. B. bestimmte Untermaß-IDs zum Ausgleich von verschlissenen Exzenterwellen) kann innerhalb von 48-72 Stunden abgeschlossen werden.
- Rückverfolgbarkeit: Alle Sendungen enthalten Materialzertifikate (Mill Test Reports), die die chemische Zusammensetzung (spektrografische Analyse) und die mechanischen Eigenschaften bestätigen.
Bei diesem Bauteil handelt es sich nicht nur um ein Ersatzteil, sondern um ein berechnetes mechanisches Element, das die geometrische Integrität Ihres Brechers wiederherstellen soll.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".




 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish